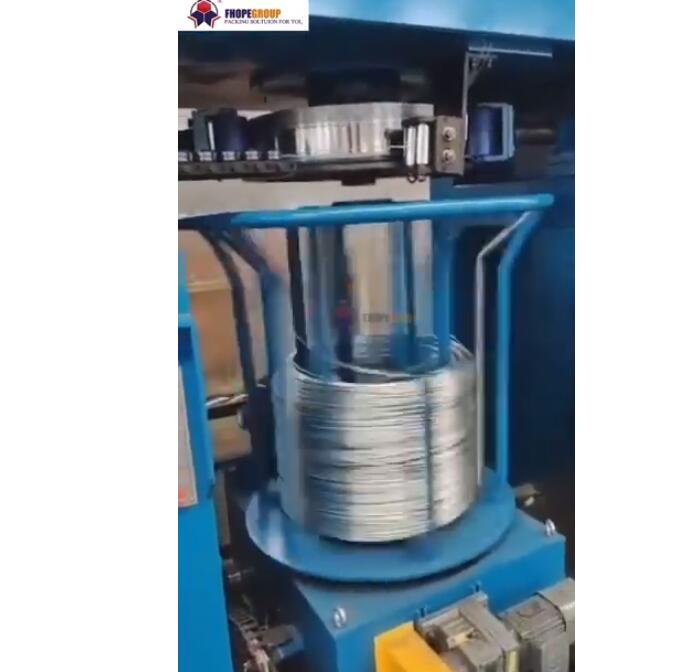
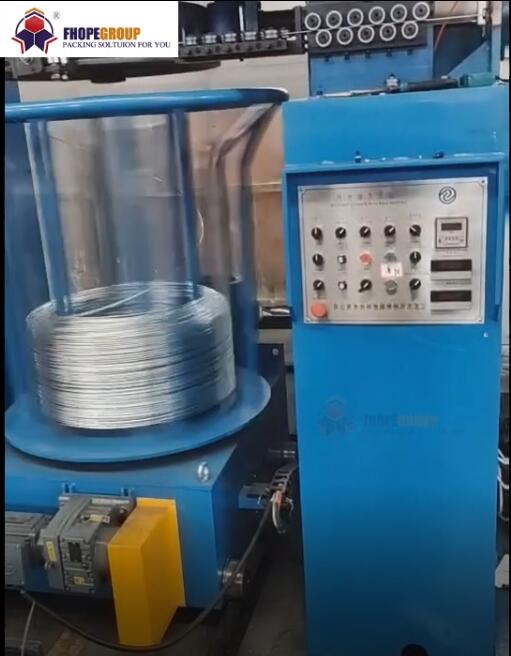
Résumé : Une machine automatisée d'enroulement et de cerclage de fil d'acier enroule du fil d'acier étiré à haute ou basse teneur en carbone à une longueur prédéfinie, effectue une coupe de précision et sécurise le faisceau fini par un cerclage automatisé à œillets. La cellule de travail intégrée synchronise une tête d'enroulement en étoile repliable avec une unité de transfert de bobine servo-motorisée et une tête de cerclage automatique par soudage par friction. Fonctionnant avec un feuillard PP de 8 à 10 mm (2 à 4 points de feuillard par faisceau), le système assure une compression radiale constante, préserve l'intégrité de la surface du fil et élimine les risques liés à la manutention manuelle à des cadences de production continues.
Table des Matières
- Séquence opérationnelle et décomposition du processus
- Analyse du temps de cycle
- Architecture du système et flux de travail cinématique
- Spécifications techniques du feuillard en bobine de fil
- Synchronisation du rythme de la ligne
- Liste de vérification pour la sélection en ingénierie
- Architecture de contrôle et conformité de sécurité
- FAQ technique
- Consultation en ingénierie et prochaines étapes
- Systèmes d'emballage de câbles connexes
- Références techniques
Séquence opérationnelle et décomposition du processus
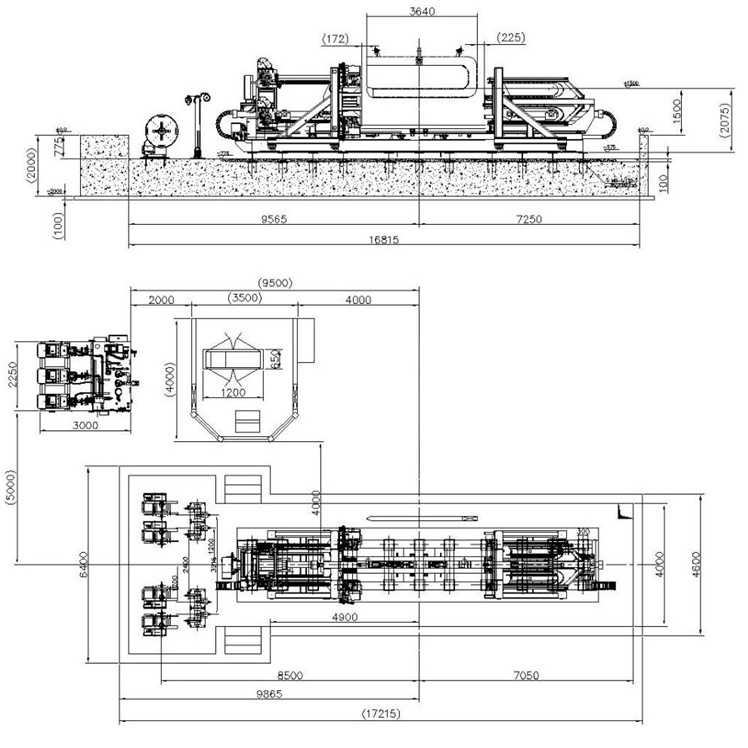
La cellule automatisée est conçue à l'intérieur d'une enceinte de sécurité périmétrique avec une porte d'entrée verrouillée, abritant une tête d'enroulement automatisée entraînée par un moteur à engrenages, des bras de guidage dynamiques, un manipulateur de transfert de bobine servo à deux axes et un module de cerclage séparé à travers l'œillet, contrôlé par un panneau PLC central.
+---------------------------------------------------------------------------------+
|                             Continuous Drawing Line                             |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|                    Dual-Roller Length Counter & Wire Clamp                      |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|         Collapsible Star Capstan (Winding, Layer Traverse & Flying Shear)        |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|               Servo Coil Transfer Manipulator (Lift, Index, Place)              |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|                Through-the-Eye Friction-Welding Strapping Station               |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|                     Discharge Chute / Unloading Turntable                       |
+---------------------------------------------------------------------------------+- Veille initiale et vérification (0 à ~18 s) : Le faisceau enroulé repose en toute sécurité sur le cabestan replié tandis que des dispositifs de verrouillage en aval vérifient l'état prêt du module de cerclage.
- Extraction du manipulateur de transfert (24 à ~42 s) : La pince servo aérienne s'abaisse sur la bobine terminée, établit un serrage radial, extrait le faisceau des segments de noyau repliés et se déplace vers la station d'emballage secondaire.
- Alimentation et guidage de l'extrémité avant (48 à ~54 s) : Le fil conducteur est dirigé à travers des rouleaux de guidage de précision vers le dispositif de serrage du cabestan élargi, et des bras de guidage auxiliaires se referment pour sécuriser le premier tour actif.
- Accélération contrôlée et coupe en vol (60 à ~78 s) : La tête d'enroulement accélère progressivement jusqu'à la vitesse d'enroulement souhaitée. Une fois la longueur cible atteinte, la cisaille hydraulique/pneumatique intégrée coupe le fil proprement tandis que l'extrémité s'enroule à ras.
- Dégagement de la station (environ 84 s) : La bobine terminée effectue le transfert d'index à la station de déchargement, laissant la tête d'enroulement libre pour le cycle continu suivant.
- Durée d'arrêt en station et indexation intermédiaire (90 à ~102 s) : Le bras de transfert intermédiaire maintient la position, assurant une stabilisation mécanique et un alignement sans jeu avant la préhension.
- Enroulement continu à grande vitesse (108 à ~174 s) : Le cabestan exécute un profil d'enroulement étendu avec un pas de traversée synchronisé, construisant des couches de bobine régulières du diamètre intérieur au diamètre extérieur final.
- Extraction automatisée des faisceaux (180 à ~198 s) : Le dispositif de transfert se réengage, contracte les mâchoires radiales pour serrer l'œillet de la bobine finie et le soulève en douceur du mandrin.
Analyse du temps de cycle
| Phase du processus | Fenêtre chronologique | Durée écoulée | Fonctionnement et mécanique |
|---|---|---|---|
| Extraction et transfert de la bobine | 24 à ~42 s | ~ 18 s | Le chariot servo décharge le noyau ; il se déplace vers le poste de cerclage |
| Alimentation et pince du fil conducteur | 48 à ~54 s | ~ 6 s | Les bras de guidage s'engagent ; l'extrémité avant se verrouille dans le porte-cabestan. |
| Enroulement et découpe (bobine 1) | 60 à ~78 s | ~ 18 s | Essai/échantillon de vent à cycle court, cisaillement continu, rinçage de la queue |
| Cycle d'enroulement (bobine 2) | 108 à ~174 s | ~ 66 s | Profil d'enroulement de production sous contrôle de tension en boucle fermée |
| Levage et déchargement de colis | 180 à ~198 s | ~ 18 s | Le cabestan se replie radialement ; la bride de transfert fixe la bobine |
Remarque : Les données reflètent le séquençage typique des lignes observé sur les intervalles vidéo. Les temps de cycle opérationnels sont directement proportionnels à la vitesse de la ligne entrante (m/min), au calibre du fil et à la masse programmée du faisceau.
Comment fonctionne la machine à bobiner et à cercler ?
Wire Infeed ---> [ Encoder Wheel ] ---> [ Wire Clamp ] ---> [ Collapsible Capstan ]
                        |                                            |
                  (PLC Counter)                                (Servo Wind)
                        |                                            |
                        +------------> [ Flying Shear ] <------------+
                                             |
                                    [ Transfer Gripper ]
                                             |
                                             v
                             [ Through-the-Eye Strapping Head ]
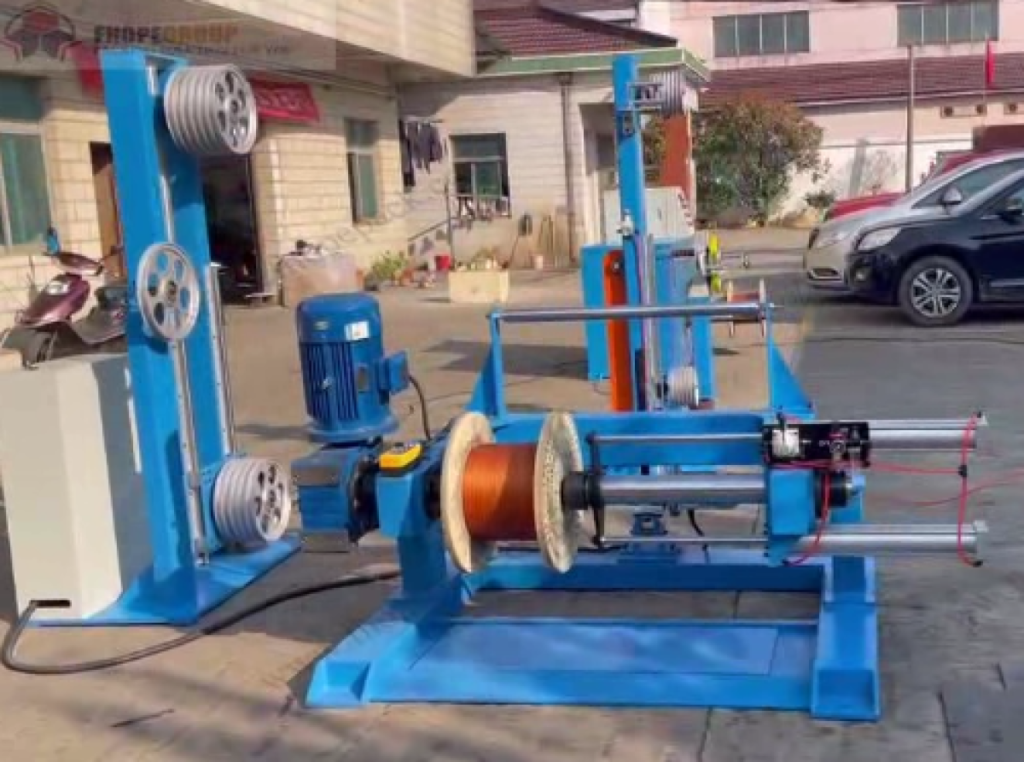
Le fil est introduit par un compteur de mesure à double rouleau de précision. Le retour d'information de l'encodeur mesure la distance linéaire du fil au millimètre près et transmet les impulsions directement à l'automate programmable pour déclencher la descente en rampe de l'enroulement et les séquences de coupe à la volée. Des roulements anti-retour intégrés empêchent la perte de tension par retour élastique pendant les pauses.
Le cabestan d'enroulement rétractable effectue des mouvements d'expansion et de contraction programmés : il s'étend pour définir le diamètre intérieur de la bobine lors de l'enroulement, puis se rétracte radialement pour assurer un déroulement sans frottement du faisceau. Un servomoteur à courant alternatif régule la vitesse de rotation et la course d'enroulement afin de produire des couches uniformes. Une fois la longueur cible vérifiée, le coupeur effectue une coupe par cisaillement.
Un chariot de transfert servo-motorisé, équipé de mâchoires à œillet extensibles, extrait la bobine et la transporte vers le poste de cerclage automatisé. À ce stade, un rail alternatif fait passer le feuillard PP à travers le centre de la bobine (œillet), appliquant une tension réglable et soudant par friction le joint en 2 à 4 points radiaux.
| Sous-système | Fonction d'ingénierie principale | Mécanisme technique |
|---|---|---|
| Compteur de précision | Mesure l'avance linéaire du fil avec une précision en boucle fermée | Rouleaux codeurs doubles en alliage trempé + roulement anti-retour |
| Tête enroulable pliable | Régle le diamètre intérieur, serre le fil conducteur et se rétracte pour le libérer. | segments d'étoile à expansion pneumatique/hydraulique |
| Cisaille volante à grande vitesse | Coupe proprement les fils à haute résistance au nombre cible | Lame en acier à outils allié trempé avec actionneur pneumatique/hydraulique |
| Servo-transfert de pince | Extrait la bobine du cabestan et l'indexe à la sangleuse | Bâti de positionnement servo à deux axes avec brides de serrage multipoints pour bobines ID |
| Tête à sangle à travers l'œillet | Fixe les bobines radialement à travers le noyau interne | Épée d'alimentation automatique, rail de tension et tête soudée par friction |
| Dérouleur et accumulateur de sangle PP | Alimente le feuillard en douceur sans accrocher | Accumulateur à bras de danseur motorisé dynamique et frein de tension |
Spécifications techniques du feuillard en bobine de fil
| Paramètre | Spécifications | Remarques / Plage de fonctionnement |
|---|---|---|
| Matériau de bracelet compatible | Polypropylène (PP) / Polyester (PET en option) | Bande d'emballage industrielle à surface gaufrée |
| Largeur de sangle | 8.0 mm à 10.0 mm | Configuration standard des outils |
| Épaisseur de sangle | 0.8 mm (nominal) | Tolérance de ±0.05 mm |
| Méthode d'étanchéité | Soudage par friction à haute fréquence | Pas de joints métalliques ; joint thermosoudé propre |
| Efficacité de traction des articulations | 75 % à 80 % de la résistance à la rupture de la sangle parentale | Entièrement refroidi et mis sous pression mécanique |
| Placement des sangles | 2, 3 ou 4 sangles radiales par bobine | Sélectionné via une recette IHM (indexation à 90° ou 180°) |
| Plage de tension de la sangle | 200 N à 2,500 N | Réglage numérique par servomoteur/embrayage |
| Plateforme de contrôle du système | Automate programmable industriel (compatible Siemens/Mitsubishi) | Interface homme-machine (IHM) centrale à écran tactile avec mémoire de recettes |
L'interface homme-machine (IHM) permet aux techniciens de configurer les rampes d'accélération, les cibles de coupe linéaire du fil, les séquences de placement des sangles et les seuils d'alerte de diagnostic. Les profils de recette permettent des changements rapides de diamètre de fil, de poids de faisceau et de spécifications d'emballage lors des transitions de produits planifiées.
Synchronisation du rythme de la ligne
Dans une installation de tréfilage et de traitement de fils, le temps de cycle d'emballage en aval doit être égal ou supérieur au débit continu en amont afin d'éviter le débordement de l'accumulateur :
Continuous Drawing Line Takt: T_line = Target Cycle Time per Coil (e.g., 120 s)

Total Packaging Cycle Time:
T_total = T_wind + T_shear + T_transfer + T_strap

Downstream Interlock Condition:
T_strap ≤ T_wind (when running parallel buffer stations)
Lorsque la cellule de conditionnement fonctionne avec des stations d'enroulement et de cerclage indépendantes, le manipulateur de transfert découple l'enrouleur du cycle de cerclage. Pendant le cerclage de la bobine N (2 à 4 cycles, nécessitant environ 8 à 12 secondes par placement de cerclage, rotation comprise), la bobine N+1 est enroulée sur le cabestan. Tant que la durée totale de cerclage et de déchargement reste inférieure à la durée d'enroulement, le conditionnement ne constitue pas un goulot d'étranglement sur les lignes de tréfilage en amont.
Liste de vérification pour la sélection en ingénierie
- Calibre du fil et métallurgie : Diamètre exact du fil (mm), qualité du matériau (faible/élevée en carbone, galvanisé, inoxydable) et plage de résistance à la traction (MPa).
- Dimensions et poids de la bobine : Diamètre intérieur cible de la bobine (ID), diamètre extérieur maximal (OD), largeur/hauteur de la bobine et masse du faisceau (kg).
- Vitesse de la ligne en amont : vitesse linéaire continue à partir de la table à dessin ou du bloc de dressage (m/min ou m/s).
- Exigences de cerclage : Nombre de sangles radiales par bobine (2, 3 ou 4 sangles) et préférence de matériau (PP ou PET).
- Interface logistique en aval : Destination de déchargement : goulotte de déchargement par gravité, convoyeur à poutre mobile, grue de levage à crochet en C ou cellule de palettisation automatisée.
Architecture de contrôle et conformité de sécurité
La cellule d'enroulement et de cerclage comprend une inertie de rotation élevée, des conducteurs de fil pointus, des lames de cisaillement à force élevée et des axes de transfert automatisés. La sécurité de l'opérateur est intégrée dès la conception du système de commande.
- Protection physique et interverrouillage : La clôture périmétrique industrielle en treillis métallique entoure entièrement les essieux mobiles. Les portes d'accès sont équipées de verrous à double canal à languette ou de commutateurs de sécurité RFID conformes à la norme. ISO 12100 et EN 415-10.
- Conformité aux procédures de consignation/étiquetage (LOTO) : Des vannes d'isolement dédiées et verrouillables pour l'alimentation pneumatique et les sectionneurs du disjoncteur principal sont prévues pour la maintenance, le réenfilage et le réapprovisionnement des bobines de sangle.
- Architecture de contrôle à sécurité intégrée : Les circuits d'arrêt d'urgence sont acheminés via des relais de sécurité certifiés (catégorie 3/catégorie 4, niveau de performance d/e). ISO-13849 1), coupant instantanément l'alimentation de l'actionneur et abaissant les freins du moteur du cabestan en cas de déclenchement.
FAQ technique
Q : Comment le mécanisme de coupe assure-t-il la précision de la longueur de la bobine ? R : Un codeur rotatif à double roue haute résolution se déplace directement sur le fil d’alimentation et envoie des impulsions à un module de comptage PLC haute vitesse. Une fois la longueur cible atteinte, le système module la vitesse d’enroulement, maintient la tension et actionne la cisaille volante haute vitesse, garantissant une répétabilité de ±0.1 % à ±0.3 % de la longueur totale.
Q : La machine peut-elle traiter des bobines de diamètres intérieurs différents sur la même tête ? R : Les segments de la tête d’enroulement sont conçus pour une plage d’expansion standard (par exemple, une course standard de 30 à 50 mm pour le déroulement de la bobine). Pour des diamètres de noyau de bobine très différents, il est nécessaire de changer les plateaux de cabestan segmentés, qui sont modulaires et à démontage rapide.
Q : Quelle est la résistance à la traction du joint soudé par friction ? R : Le recouvrement soudé par friction conserve environ 75 % à 80 % de la résistance à la rupture nominale d'un feuillard PP industriel de 8 à 10 mm. Ce procédé assure un maintien fiable du faisceau sans les coûts, les risques de rayures ni la sensibilité à la corrosion des sertissages en acier.
Consultation en ingénierie et prochaines étapes
Pour évaluer une unité automatisée d'enroulement et de cerclage pour votre ligne de dessin ou de finition :
- Paramètres de la ligne de soumission : Envoyez vos diamètres de fil, les poids minimum/maximum des bobines, les vitesses de la ligne de production et le plan d'implantation de l'usine à info@fhopepack.com.
- Proposition technique en 48 heures : Notre équipe de conception mécanique fournit une proposition de ligne complète, comprenant des dessins d'assemblage général (GA), des calculs de temps de cycle et des plans de configuration des sangles.
- Examen et intégration du site d'ingénierie : Collaborez avec nos ingénieurs de projet pour vérifier les raccordements des barres omnibus électriques, les limites de protection de sécurité et l'intégration du transfert de bobine en aval.
Systèmes d'emballage de câbles connexes
- Machine horizontale d'enroulement et de cerclage de fil d'acier
- Systèmes automatiques d'enroulement et de bobinage de fil
- Solutions automatiques de compactage et de cerclage de bobines de fil
Références techniques
- Données techniques et spécifications de la machine : Ligne de production d'enroulement et de cerclage de fil d'acier FHOPE
- Démonstration vidéo : Machine d'enroulement et de cerclage de bobines de fil d'acier en fonctionnement (YouTube)
- Normes de sécurité et de machines : ISO 12100:2010 (Sécurité des machines — Principes généraux de conception), EN 415-10:2014 (Sécurité des machines d'emballage — Partie 10 : Exigences générales)
Dernière mise à jour : 05/10/2026
Dernière mise à jour : 29/10/2026