🛠️ Contexte client
Les opérations d'emballage industriel sont fréquemment confrontées à de graves problèmes d'instabilité de charge lorsque les machines à plateaux tournants classiques dépassent leur capacité nominale, ce qui entraîne des dommages aux produits et des ralentissements de la production. Les installations gérant des marchandises palettisées lourdes ou de grande hauteur nécessitent des systèmes d'emballage fixes pour garantir l'intégrité structurelle lors de l'application du film.
Les centres de distribution et les usines modernes traitent régulièrement des expéditions importantes où les stocks palettisés dépassent les seuils de poids standard. Lorsque les charges excèdent 1 200 kg ou présentent un centre de gravité élevé, la rotation traditionnelle sur plateau tournant induit un fluage centrifuge, provoquant le déplacement des composants lourds et le basculement des piles légères. Ce déséquilibre mécanique oblige les opérateurs à contourner les systèmes automatisés pour un emballage manuel, ce qui contredit directement les principes de production au plus juste. De plus, une tension de film inégale en fonction de la géométrie des charges entraîne une déchirure prématurée du film et une augmentation des retouches, ce qui accroît directement les coûts d'exploitation et compromet la fiabilité de la chaîne d'approvisionnement.
🏗️ Défi
Les systèmes d'emballage à plateau tournant présentent des défaillances sous contrainte de charge dynamique, car l'inertie de rotation déplace les stocks lourds ou déséquilibrés, tandis que les réglages de tension fixes ne peuvent s'adapter aux exigences variables du film. Cette rigidité mécanique crée des goulots d'étranglement, augmente le gaspillage de matériaux et accroît le risque de dommages pendant le transport.
La principale défaillance opérationnelle provient des principes physiques fondamentaux des machines tournantes. Lorsqu'un plateau tournant tourne, la force centrifuge s'exerce sur la palette, provoquant le déplacement des ensembles de pompage lourds ou des charges excentrées vers le bord extérieur. Pour pallier ce problème, les opérateurs doivent réduire artificiellement la vitesse de rotation à environ 6 tr/min, ce qui diminue considérablement le débit, le ramenant à environ 12 charges par heure. De plus, les commandes de tension statique ne peuvent compenser l'élasticité variable des films étirables, ce qui entraîne des ruptures fréquentes et une interruption de production imprévue d'environ 45 minutes par poste. Sans niveaux de tension réglables ni modes d'emballage programmables, les installations ne peuvent maintenir une force de maintien constante – la pression mesurable qui maintient la charge en place malgré les vibrations du transport – ce qui se traduit par une augmentation des retours clients et une sécurité des produits compromise.
🔗 Liens connexes : Découvrez d'autres solutions
📈 Conception de solutions
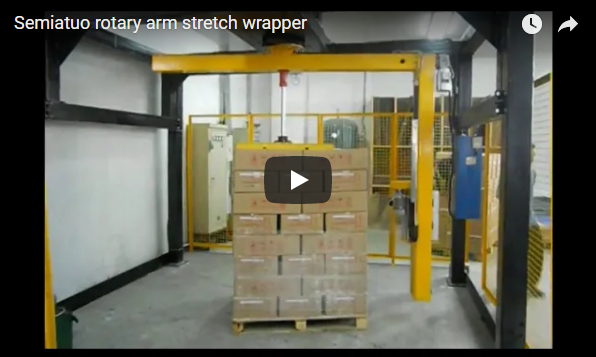
Les banderoleuses à bras rotatif résolvent les problèmes d'instabilité de charge en maintenant la palette immobile tandis qu'un chariot de film motorisé effectue une orbite périphérique, éliminant ainsi les contraintes de rotation et permettant un réglage précis de la tension. Cette architecture supporte les charges lourdes ou hautes sans restriction de poids et s'intègre parfaitement aux réseaux de convoyage existants.
L'approche technique recommandée repose sur un système de commande à automate programmable (PLC), véritable ordinateur industriel automatisé qui coordonne la vitesse du moteur, la tension du film et les données des capteurs pour exécuter des séquences d'emballage précises. En découplant la charge du mécanisme de rotation, le système peut traiter des palettes de plus de 2 000 kg ou de plus de 2.5 mètres de hauteur sans compromettre sa structure. Le chariot d'emballage utilise une technologie de pré-étirage motorisé, un procédé mécanique qui allonge le film de polyéthylène de 200 à 300 % avant application, réduisant ainsi considérablement la consommation de matériau tout en préservant l'intégrité structurelle. Les opérateurs peuvent choisir parmi plusieurs configurations d'emballage et ajuster dynamiquement la tension, garantissant un chevauchement optimal du film et une force de maintien constante pour différents types de produits.
🛡️ Mise en œuvre
La mise en service du système exige un alignement précis du convoyeur, la programmation des recettes de l'automate programmable et un étalonnage par l'opérateur afin de garantir une application de film uniforme. Des protocoles de test standardisés valident les performances mécaniques et la conformité aux normes de sécurité avant le déploiement en production à grande échelle, assurant ainsi une fiabilité opérationnelle à long terme.
Le déploiement s'étend généralement sur trois à cinq jours ouvrables et comprend l'intégration mécanique, la configuration logicielle et une formation complète du personnel. Les ingénieurs définissent des protocoles d'emballage spécifiques à chaque catégorie de charge, en ajustant des paramètres tels que le nombre de tours de film (dessus/dessous), la vitesse du bras et les taux de recouvrement. Lors de la phase de validation, les techniciens vérifient les propriétés mécaniques du film appliqué conformément aux normes ASTM D5456/D5456M pour la résistance à la traction et aux spécifications ISO 9703:1989 pour le retrait. Il est recommandé de mesurer la force de maintien une fois par poste à l'aide de tensiomètres étalonnés afin de garantir que la pression d'emballage appliquée reste à ±5 % de la valeur cible. Les ingénieurs étalonnent également le couple du moteur du chariot en fonction de la densité du film, assurant ainsi des taux de recouvrement uniformes quelles que soient les variations de température ambiante qui affectent l'élasticité du polyéthylène. Ce protocole d'étalonnage rigoureux minimise l'intervention de l'opérateur, réduit le gaspillage de film et garantit que chaque palette respecte les exigences de sécurité pour le transport international.
🔗 Voir aussi : Équipements associés
⚙️ Données des résultats
Les systèmes à bras rotatifs automatisés atteignent systématiquement jusqu'à 40 chargements par heure en configurations semi-automatiques, ce qui permet de réduire sensiblement la consommation de film, la dépendance à la main-d'œuvre et les dommages aux chargements liés au transport dans le cadre d'opérations à volume élevé.
Les indicateurs de performance post-déploiement démontrent des améliorations opérationnelles immédiates sur l'ensemble des principaux indicateurs d'efficacité. L'architecture de charge stationnaire élimine l'instabilité rotationnelle, permettant aux opérateurs de maintenir des vitesses d'emballage optimales sans compromettre la sécurité ni l'intégrité du film. Le contrôle standardisé de la tension et les mécanismes de pré-étirage motorisés réduisent la consommation de polyéthylène d'environ 30 à 40 % par rapport aux méthodes d'étirage manuelles ou mécaniques. De plus, l'application uniforme de l'emballage élimine quasiment les retouches, car les inspections visuelles ne révèlent plus d'inclinaison, de film lâche ou d'intégrité structurelle compromise. La télémétrie en temps réel du contrôleur PLC enregistre les cycles d'emballage, les variations de tension et les taux d'utilisation du film, fournissant aux responsables d'usine des données exploitables pour l'amélioration continue des processus. Ces gains de performance se traduisent directement par une capacité de production accrue et une réduction des coûts d'emballage unitaires.
| Métrique | Ligne de base (Platine/Manuel) | Optimisé (bras rotatif) | Impact opérationnel |
|---|---|---|---|
| Capacité de débit | 12 chargements/heure | Jusqu'à 40 chargements/heure | +233% de volume traité |
| Consommation de films | 45 g/charge (mécanique) | 28 g/charge (pré-étirement) | -38% du coût des matériaux |
| Taux de dommages de charge | 3.5 % | -86 % des demandes de remboursement de transport | |
| Interventions de l'opérateur | 8/poste (pauses/reprise de travail) | 1/équipe (entretien de routine) | -88 % de temps d'arrêt |
🛠️ Analyse du retour sur investissement
Les dépenses d'investissement pour les systèmes de bras rotatifs semi-automatiques varient généralement de 15 000 $ à 30 000 $ US, avec un retour sur investissement complet en 6 à 12 mois grâce à la réaffectation combinée de la main-d'œuvre, aux économies de matériaux et à la réduction des dommages.
La modélisation financière démontre un retour sur investissement rapide, porté par trois principaux centres de coûts. L'optimisation de la main-d'œuvre est rendue possible par l'automatisation de l'emballage, qui élimine les tâches manuelles répétitives et permet de réaffecter le personnel à des fonctions de production ou de contrôle qualité à plus forte valeur ajoutée, générant généralement des économies de 35 000 $ à 40 000 $ par an et par poste réaffecté. Les gains d'efficacité liés aux matériaux découlent directement de la capacité de pré-étirage de 200 à 300 %, ce qui réduit les coûts annuels d'approvisionnement en polyéthylène d'environ 4 000 $ à 5 000 $ pour les installations de production moyenne. De plus, l'élimination des dommages liés au transport permet d'éviter des coûts estimés entre 3 500 $ et 4 000 $ par an en retours, frais de traitement et frais de remplacement pour expédition express. Au total, ces gains d'efficacité opérationnelle génèrent des économies annuelles de 40 000 $ à 48 000 $, garantissant un retour sur investissement prudent de 8 à 10 mois, même en tenant compte des frais d'installation, de formation et d'étalonnage initial.
🏗️ Liste de vérification pour la décision d'achat
La validation des achats nécessite la vérification de la capacité de charge maximale, des spécifications de pré-étirage, de la flexibilité de programmation de l'automate programmable et de la conformité aux normes de sécurité ISO et ASTM avant de finaliser l'acquisition de l'équipement afin de garantir une fiabilité opérationnelle à long terme et une rentabilité mesurable sur tous les quarts de production.
Les installations doivent évaluer les spécifications techniques au regard des exigences de production réelles. Assurez-vous que les limites de poids et de hauteur de la machine dépassent celles de vos palettes les plus lourdes et les plus hautes. Vérifiez que le modèle semi-automatique supporte jusqu'à 40 chargements par heure, conformément aux normes de débit du secteur. Assurez-vous que le système de commande inclut des modes d'emballage programmables et des niveaux de tension réglables pour s'adapter aux différents profils de produits. Enfin, vérifiez que le fournisseur propose une mise en service complète sur site, une formation des opérateurs et des pièces de rechange facilement disponibles afin de minimiser les temps d'arrêt imprévus.
-
[ ] Correspondance du profil de charge : Vérifiez que le poids et la hauteur maximum de la charge ne dépassent pas les spécifications de l’emballage.
-
[ ] Exigence de débit : Choisissez semi-automatique (jusqu'à 40 charges/h) ou entièrement automatique (vitesse plus élevée, convoyeur intégré).
-
[ ] Capacité de pré-étirement : Recherchez un pré-étirement ≥200 % pour minimiser le coût du film.
-
[ ] Flexibilité de contrôle : assurez-vous que l’automate programmable prend en charge plusieurs recettes d’emballage pour différents types de charges.
-
[ ] Conformité aux normes de sécurité : Vérifiez que le rideau lumineux, l'arrêt d'urgence et la clôture sont conformes à la réglementation locale.
-
[ ] Empreinte au sol : le chargement au niveau du sol permet de réduire les coûts de rampe ; mesurer la compatibilité de la hauteur du convoyeur.
-
[ ] Disponibilité des pièces de rechange : Vérifier que les pièces d'usure courantes (lames, rouleaux) sont en stock chez le fournisseur.
-
[ ] Assistance à la formation : Demandez un forfait de formation à la mise en service sur site et à l'opérateur.
📈 Précisions techniques
Les clarifications techniques répondent aux questions opérationnelles courantes concernant la stabilité de la charge, les mécanismes d'étirement du film et les exigences d'intégration du système afin de faciliter des décisions d'achat éclairées et d'optimiser les flux de travail d'emballage quotidiens dans divers environnements industriels et pour des profils de produits variés.
Q : Comment les banderoleuses à bras rotatif se comparent-elles aux machines à plateau tournant pour les charges instables ? R : Les systèmes à bras rotatif maintiennent la charge immobile tandis que le chariot de filmage décrit une orbite périphérique, éliminant ainsi les déplacements centrifuges. Cette conception empêche le déplacement des palettes lourdes ou hautes pendant la rotation, ce qui en fait la solution privilégiée pour les chargements excentrés ou en hauteur. Les systèmes à plateau tournant présentent un risque inhérent de migration de la charge lorsque la vitesse de rotation dépasse les seuils de sécurité.
Q : La machine peut-elle supporter des charges très lourdes, comme 2 tonnes ? R : Oui. La palette restant immobile, il n'y a pas de limite de poids pour le plateau tournant. Le système nécessite uniquement un sol plat ou un convoyeur pour supporter la charge statique. Cette conception permet de supporter en toute sécurité des palettes de plus de 2 000 kg sans contrainte mécanique ni risque pour la sécurité.
Q : Quel est le pourcentage d'étirement typique du film ? R : La plupart des emballeuses à bras rotatif utilisent des chariots de pré-étirage motorisés qui allongent le film polyéthylène de 200 à 300 % avant application. Le pré-étirage est un procédé mécanique qui amincit la couche de film tout en préservant sa résistance à la traction, réduisant ainsi la consommation de matériau de 30 à 50 % par rapport à l'emballage manuel. Avant tout achat, vérifiez toujours la plage de pré-étirage du fournisseur et assurez-vous de sa conformité aux normes de résistance à la traction ASTM D5456/D5456M.