Résumé
Une machine d'emballage automatique pour bobines de tuyaux enroule un film étirable autour de chaque bobine, la protégeant ainsi de la poussière et lui assurant le maintien de sa forme dans le carton ou sur la palette. Nos machines prélèvent les bobines sur un convoyeur à rouleaux, les fixent, les emballent en 25 à 35 secondes et les expédient. Cette page décrit le cycle de production, les modèles disponibles, le type de film utilisé et le dimensionnement de l'emballage.
Table des Matières
- Pourquoi enrouler les serpentins de tuyau ?
- Le cycle d'emballage
- Gammes de modèles
- Nombre de tours et temps de cycle
- Couches de film au niveau de l'œil
- Liste de contrôle de sélection
- Sécurité
- FAQ technique
- Suivant
- Lecture connexe
- Références
Pourquoi enrouler les serpentins de tuyau ?
Les tuyaux d'arrosage, en PVC et en caoutchouc, sont conditionnés et distribués sous forme de bobines, souvent présentées directement en rayon. Une bobine de tuyau non enroulée a tendance à se dérouler sous l'effet de la mémoire interne du matériau, accumule la poussière pendant le transport et offre un aspect irrégulier et peu attrayant en point de vente.
L'emballage orbital mécanisé élimine ces défauts en faisant passer un film étirable axialement par l'œillet central et radialement autour du corps toroïdal. Ce mécanisme maintient chaque spire en place, protège le noyau de la poussière atmosphérique et des contaminations de surface, et offre une présentation compacte, prête à la vente. L'emballage orbital mécanisé remplace directement les méthodes manuelles de collage à l'aide de ruban adhésif, qui sont laborieuses, irrégulières et sujettes aux variations de tension.
Pour éviter que les bobines légères ou flexibles ne se déplacent sous l'effet des forces d'enroulement à grande vitesse, nos bobineuses intègrent un dispositif de pression pneumatique supérieur et un contrôleur de tension à poudre magnétique [valeur du fabricant]. Ce dispositif de pression maintient la bobine en place, l'empêchant de se déplacer verticalement et de osciller, et assure le contact par friction précis nécessaire à un indexage périphérique fluide, sans écraser les tubes à parois fines.
Le cycle d'emballage
La séquence d'emballage automatisée fonctionne en quatre étapes synchronisées :
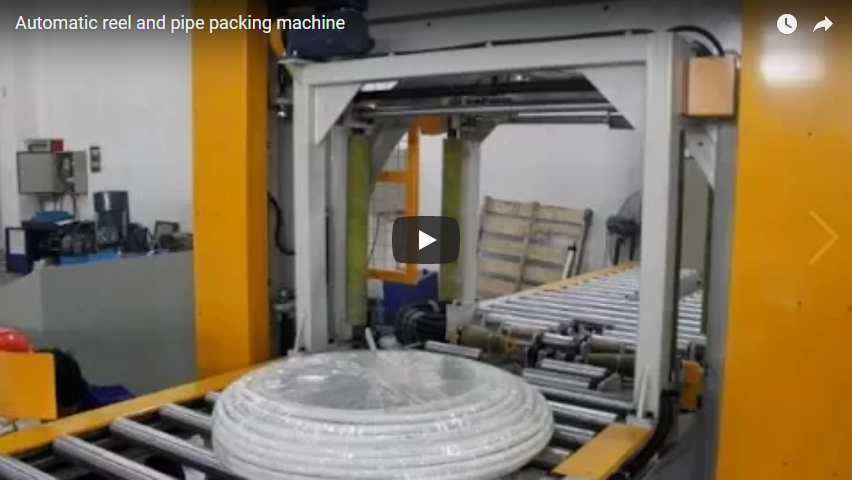
- Alimentation : Le tuyau enroulé se déplace à plat le long du convoyeur à rouleaux d'alimentation motorisé, arrivant déjà ligoté ou sanglé depuis la station d'enroulement en amont.
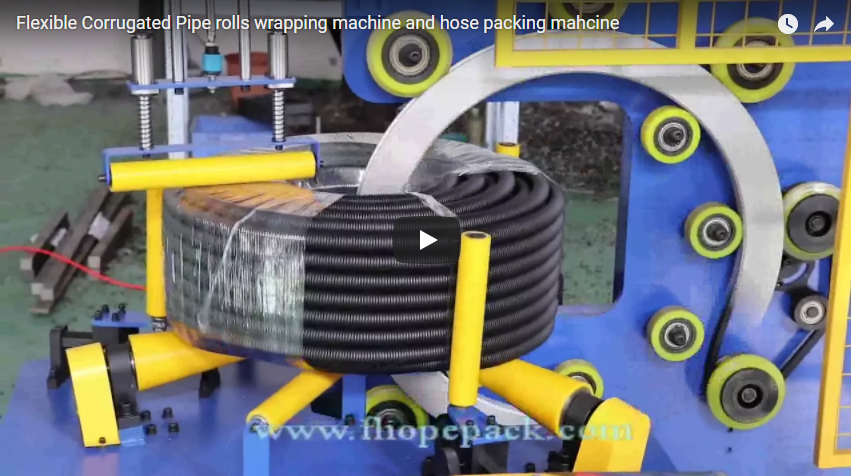
- Poste: La bobine s'arrête à l'intérieur de la zone de travail de l'anneau orbital. Des bras de presse pneumatiques supérieurs s'abaissent sur la surface supérieure de la bobine. Cette force de serrage plaque fermement le rouleau contre les rouleaux de support, neutralisant le soulèvement axial, le basculement ou l'inclinaison pendant la rotation de la bobine au centre de l'anneau [valeur nominale du fabricant].
- Envelopper: L'anneau orbital à grande vitesse entraîne le porte-film à travers l'œillet de la bobine. Tandis que la bobine se déplace autour de son axe horizontal sur des galets d'entraînement revêtus de polyuréthane, le film s'enroule en continu autour de la circonférence extérieure et de l'œillet intérieur jusqu'à obtenir une couverture hélicoïdale complète.
- Découper et sortir : Une fois le nombre de tours prédéfini atteint, un coupeur pneumatique automatisé sectionne le film, et une pince mécanique maintient l'extrémité du film prête pour le cycle suivant. Les bras de la presse supérieure se soulèvent, et la bobine scellée est évacuée par le convoyeur de sortie.
Une tour de signalisation multicolore affiche l'état actif de la machine, les alarmes et les états de fonctionnement, tandis qu'un écran tactile industriel (IHM) permet aux opérateurs de configurer la vitesse d'indexation, le nombre d'enroulements et les paramètres du cycle.
Gammes de modèles
Le tableau ci-dessous présente nos plateformes d'enroulement orbital horizontal automatisées standard pour les serpentins de tuyaux :
| Produit | FPCA-200 | FPCA-300 | ligne de garniture de tuyau |
|---|---|---|---|
| Coil ID | 200 – 350 mm | 300 – 1,000 mm | 300 – 1,200 mm |
| Coil OD | 500 – 650 mm | 600 – 1,200 mm | 700 – 1,400 mm |
| Bobine largeur | 150 – 300 mm | 150 – 300 mm | 120 – 300 mm |
| poids Coil | 10-50 kg | 10-100 kg | 10-150 kg |
| Cycle | 25 à 35 s par bobine | 25 à 35 s par bobine | 28 à 45 s par bobine |
| Vitesse de l'anneau | max 100 tr/min | max 100 tr/min | max 100 tr/min |
| Tuning Moteur | 2.0kW | 3.5kW | 3.8kW |
| Largeur du film | 90 mm | 50 – 90 mm | 90 mm |
L'emballage papier est optionnel sur toute la gamme ; le modèle FPCA-300 peut également être configuré pour appliquer un ruban en PEHD ou en polypropylène tissé pour la protection lors du transport maritime à l'exportation. Toutes les unités standard fonctionnent sur une alimentation électrique triphasée industrielle de 380 V, 60 Hz. Pour nos enrouleuses de bobines, l'alimentation pneumatique nécessite de l'air comprimé propre et sec, régulé à 5–7 bars ; les besoins précis en air comprimé pour votre installation spécifique sont confirmés lors de l'établissement du devis.
Tension du film : Sur nos bobineuses standard, la tension de déroulement est régulée avec précision par un contrôleur de tension magnétique à poudre de 2.5 kg·m. Les tuyaux d'arrosage souples non renforcés et les profilés PVC légers nécessitent un déroulement stable et faible pour lier solidement le périmètre extérieur sans déformer ni aplatir la section circulaire du tuyau.
Nombre de tours et temps de cycle
Le nombre de rotations d'anneau d'enroulement nécessaires dépend des dimensions de la bobine extérieure et du chevauchement du film cible :
Nombre de tours = périmètre extérieur ÷ avance de film par tour
Par exemple, considérons une bobine d'un diamètre extérieur (DE) de 600 mm :
- Périmètre extérieur = π × 600 ≈ 1 885 mm.
- En utilisant un film étirable de 90 mm de large réglé pour un taux de chevauchement de 50 %, l'avance périphérique par tour d'anneau est égale à 45 mm (90 mm × 0.50).
- Nombre total de tours requis = 1 885 ÷ 45 ≈ 42 tours (calcul illustratif).
Fonctionnant à une vitesse de rotation de l'anneau orbital de 100 tr/min, la réalisation de 42 tours prend :
- 42 ÷ 100 × 60 ≈ 25 s.
Lorsqu'elle est combinée au chargement automatisé, au serrage pneumatique, au cycle de découpe et de serrage du film et à l'éjection par convoyeur, l'opération globale est réalisée dans le temps de cycle de base de 25 à 35 s.
Couches de film au niveau de l'œil
En raison de la géométrie toroïdale, la répartition du film sur une bobine est inégale : l'œil reçoit plus de film que l'extérieur.
Considérons la même bobine de 600 mm de diamètre extérieur enroulée avec 42 spires de film de 90 mm de large, construite avec un diamètre intérieur de l'œil (DI) de 300 mm :
- Le périmètre intérieur est de π × 300 ≈ 942 mm.
- L'application de 42 tours d'un film de 90 mm de large dépose une largeur de film cumulée de 42 × 90 = 3 780 mm à l'intérieur de cette circonférence plus petite.
- Couverture du film au niveau de l'œil = 3 780 ÷ 942 ≈ 4 couches continues de film étirable (calcul illustratif).
Les bobines à petit œil présentent inévitablement une accumulation de couches de matériau plus épaisses à leur diamètre intérieur. Les ingénieurs en enroulement doivent impérativement paramétrer les taux de recouvrement des machines en fonction du périmètre extérieur afin de garantir une protection complète contre les agressions extérieures, permettant ainsi à l'ouverture intérieure de conserver naturellement une épaisseur de protection plus importante.
Liste de contrôle de sélection
Veuillez confirmer les paramètres de ligne suivants lors de la spécification d'un enrouleur automatique de tuyau spiralé :
- Plage de diamètre intérieur, de diamètre extérieur, de largeur et de poids de la bobine (dimensions minimales et maximales pour toutes les références de produits prévues) ?
- Composition du matériau du tuyau et caractéristiques de surface (PVC souple, caoutchouc vulcanisé, finitions collantes ou impression de marque externe) ?
- Besoin de production en bobines par heure ?
- Spécifications des consommables d'emballage (film étirable en PEBDL, papier crêpe, PEHD ou ruban tissé) ?
- Liaison d'automatisation en amont (couplée directement à une station d'enroulement-cerclage automatisée ou transférée manuellement via un convoyeur à gravité) ?
- Opérations de manutention en aval (pesage automatisé en ligne, étiquetage des bouchons, emballage sous film rétractable, mise en carton ou palettisation) ?
Sécurité
Toutes les plateformes de machines d'emballage sont conformes aux normes internationales de sécurité industrielle :
- EN ISO 12100:2010: Évaluation et réduction des risques pour les machines industrielles.
- ET 415-10: Exigences de sécurité pour les machines d'emballage générales.
- ET 60204-1: Équipements électriques des machines industrielles.
L'anneau orbital rotatif à grande vitesse et les bras de presse pneumatiques verticaux représentent les principaux risques de pincement et de cisaillement. La zone d'emballage est isolée par des enceintes périmétriques en tôle et une clôture de sécurité en treillis métallique. Des barrières immatérielles de sécurité protègent les ouvertures des rouleaux d'alimentation et de sortie, et désactivent instantanément les moteurs d'entraînement de l'anneau en cas de franchissement du périmètre. Des boutons d'arrêt d'urgence sont intégrés au poste opérateur principal (interface homme-machine) et aux points d'entrée critiques du convoyeur.
FAQ technique
Q : Combien de temps faut-il pour enrouler une bobine ? R : Un cycle d'enroulement complet nécessite 25 à 35 secondes sur nos enrouleuses standard FPCA-200 et FPCA-300, en fonction du diamètre extérieur de la bobine et des paramètres de chevauchement.
Q : Quel modèle convient aux petits enrouleurs de tuyau d'arrosage ? R : Le FPCA-200 est optimisé pour les enrouleurs légers, d'un diamètre extérieur de 500 à 650 mm et d'un poids de 10 à 50 kg. Pour les enrouleurs simples plus petits ou plus légers, l'enrouleuse horizontale FPS-300H offre une solution compacte alternative. Elle convient aux enrouleurs de diamètre intérieur 300 à 600 mm, de diamètre extérieur 500 à 800 mm, de largeur 120 à 300 mm et d'un poids de 10 à 50 kg, avec une cadence de 20 à 35 secondes par enrouleur et un système d'entraînement de 1.2 kW (valeur nominale du fabricant). Les dimensions exactes de la ligne et les capacités de cyclage sont confirmées lors de l'établissement du devis.
Q : Peut-on l’emballer avec du papier ? R : Oui. Des emballages en papier spéciaux sont disponibles pour toute la gamme. La plateforme FPCA-300 peut également recevoir un film PEHD renforcé ou un ruban polymère tissé épais pour prévenir l’abrasion lors du transport de marchandises en vrac.
Q : La bobine doit-elle être cerclée au préalable ? R : Oui, une bobine pré-nouée ou cerclée maintient une tension interne uniforme, garantissant une géométrie d'enroulement optimale. L'intégration en amont avec une machine automatique d'enroulement et de cerclage de tuyaux prépare les bobines à l'aide d'un feuillard de 0.6 à 0.75 mm d'épaisseur et de 12 à 13 mm de largeur, sur deux stations d'enroulement à des vitesses linéaires de 1 à 60 m/min [valeur nominale du fabricant]. Une fois cerclée, la bobine est maintenue stable par les bras de presse pneumatiques supérieurs de notre machine d'emballage tout au long du cycle orbital.
Suivant
- Veuillez nous indiquer les dimensions, le poids et le type de tuyau de votre bobine, ainsi que le débit. à info@fhopepack.com.
- Nous avons la taille L'emballage, la protection périphérique et le convoyeur sont reliés pour correspondre à votre configuration de production.
- Nous répondons dans les 24 heures avec une proposition technique complète et un devis formel.
Lecture connexe
- Bobine d'enroulement FPCA-200H (produit)
- Enrouleur de tuyau automatique (produit)
- Machine d'enroulement et de cerclage de tuyaux (produit)
- machine automatique d'enroulement et de gainage de tuyaux
- machine d'emballage de tuyaux et machine d'enroulement de tubes
Références
- Pages produits FHOPE : Enrouleuse de bobines FPCA-200H ; Enrouleuse automatique de tuyaux FPCA-300 ; Ligne d’emballage automatique de tuyaux
- Spécifications techniques du produit FHOPE : Machine d'enroulement de tuyaux en PVC (FPS-300H) ; Machine d'enroulement et de cerclage de tuyaux
- Normes : EN ISO 12100:2010 ; EN 415-10 ; EN 60204-1
Dernière mise à jour : 20/10/2026