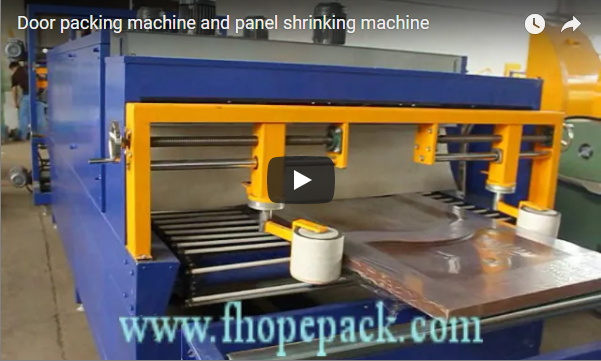
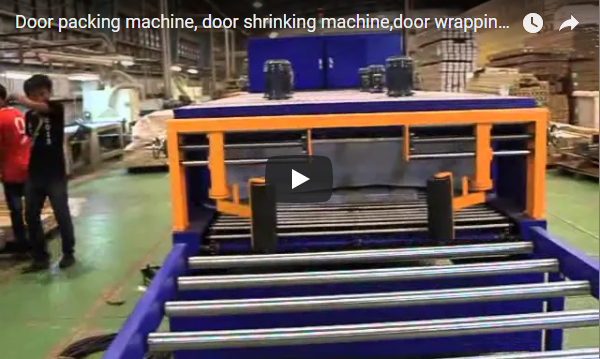
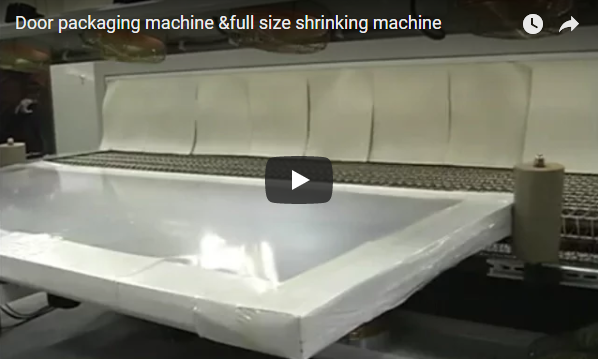
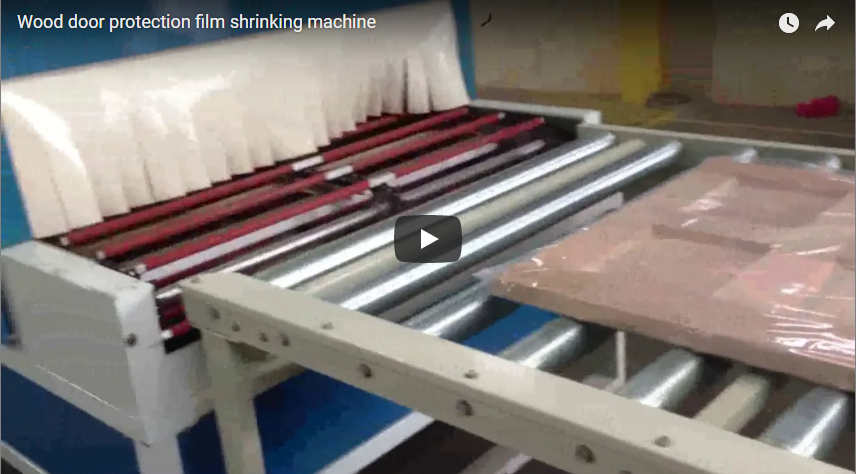
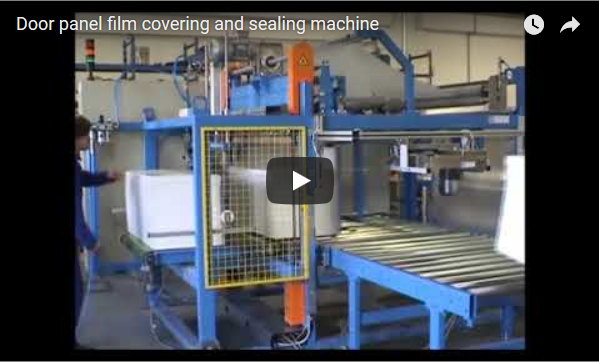
Résumé : Le rétreint automatique de portes avec scellage par mouvement remplace l’ensachage manuel et la finition au pistolet thermique par une ligne intégrée de scellage de film et de rétreint. Ce système traite les produits plats tels que les portes, les panneaux et les cadres de fenêtres grâce à un scellage horizontal continu et des mouvements servo-commandés. Ce guide décrit le fonctionnement, les plages de paramètres, les exigences d’installation et les performances validées, basées sur les données du fournisseur et la mise en service sur site.
[EMPLACEMENT VIDÉO]
🛠️ Point faible du secteur
Le conditionnement sous film rétractable manuel des composants architecturaux plats engendre d'importants goulots d'étranglement, une étanchéité inégale et des coûts de main-d'œuvre élevés. Le passage à une ligne d'emballage entièrement automatisée élimine l'application manuelle du film et la finition au pistolet thermique, réduisant ainsi directement les coûts de main-d'œuvre et garantissant une production homogène, quelles que soient les dimensions des produits.
L'emballage manuel traditionnel repose sur une main-d'œuvre ponctuelle pour le drapage du film et l'application localisée de chaleur, ce qui engendre des variations dans la résistance du scellage et la tension du film. Les sites de production traitant des articles plats tels que les portes et les cadres de fenêtres signalent fréquemment des limitations de rendement et des pertes de matériaux lors des pics d'activité. Grâce à la mise en œuvre d'une technologie de scellage horizontal à mouvement continu, les opérateurs s'affranchissent de la manipulation manuelle du film et bénéficient d'une production ininterrompue. Cette évolution architecturale permet de maîtriser directement la hausse des coûts de main-d'œuvre et d'uniformiser la qualité de l'emballage, même si les gains de rendement précis dépendent de l'agencement de l'usine et de la répartition du poids des produits.
Les données de terrain indiquent que les postes manuels nécessitent souvent deux opérateurs par ligne pour la mise en place du film et la découpe au pistolet thermique, ce qui engendre des troubles musculo-squelettiques liés aux mouvements répétitifs et un risque d'exposition aux éléments chauffants localisés. Les installations traitant des ensembles plats en grand volume connaissent fréquemment des retards au niveau du conditionnement plutôt qu'au niveau de la ligne d'assemblage. Le passage au scellage horizontal automatisé résout ces problèmes en standardisant la tension du film, en éliminant l'application manuelle de chaleur et en synchronisant la cadence de conditionnement avec les cycles de production en amont.
🏗️ Mécanisme de résolution
La technologie de scellage horizontal à mouvement continu synchronise l'alimentation du film, le scellage des bords et le transport dans le tunnel de rétraction au sein d'un flux de production unique. Les mouvements servo-commandés garantissent un espacement précis des produits et un fonctionnement stable à haute vitesse, tandis qu'un système de circulation d'air de préchauffage par le bas optimise la répartition thermique pour une rétraction homogène du film sans interrompre la production.
L'architecture de base intègre l'alimentation, le convoyage, l'ensachage, le scellage et le rétreint automatiques dans un flux horizontal unifié. Contrairement aux scelleuses à impulsion traditionnelles qui nécessitent des butées d'indexation, ce système utilise une technologie de scellage horizontal à mouvement continu où la tête de scellage se déplace parallèlement au convoyeur. Des mouvements servo-commandés – des moteurs électriques équipés d'un retour d'information de position pour une actionnement précis et répétable – garantissent des performances stables et fiables à haute vitesse. Un système d'alimentation adaptatif ajuste automatiquement la vitesse d'alimentation pour correspondre à la cadence de la machine principale, tandis que des options d'alimentation manuelle ou par sauts restent disponibles en mode veille pour éviter le gaspillage de film. Cette configuration permet une intégration aisée avec différentes lignes de production grâce à des systèmes d'alimentation adaptés, prenant en charge des produits de différentes hauteurs et largeurs sans reconfiguration mécanique.
Les modèles utilisés sur le marché sont généralement des séries SHJLPACK MO-900, MO-600 et MO-350, ou encore le tunnel de rétraction Shanghai KUKO SF-5030LG. Ces unités sont conçues spécifiquement pour les assemblages plats et rigides, et non pour les bobines annulaires ou les charges palettisées, qui nécessitent des systèmes d'emballage orbitaux ou étirables dédiés. Le choix d'une ligne de scellage horizontale optimisée pour les profils plats permet d'éviter les fissures de tension du film et garantit une tension de rétraction uniforme sur les bords du produit.
🔗 Liens connexes : Découvrez d'autres solutions
📈 Détails et paramètres d'implémentation
Le déploiement du système exige une synchronisation précise du convoyeur, des rails de guidage réglables pour une flexibilité dimensionnelle et des réglages thermiques calibrés à l'intérieur du tunnel de rétraction. Les opérateurs utilisent des mouvements contrôlés par servomoteurs pour un fonctionnement précis et tirent parti d'une vitesse de convoyeur réglable avec un espacement contrôlé des produits afin de maintenir une tension de film et un débit constants, quelle que soit la taille des lots.
La mise en service commence par l'alignement de la ligne de conditionnement avec les convoyeurs d'assemblage en amont, afin de garantir la compatibilité des hauteurs et des profils de charge. Le système s'adapte aux produits de différentes hauteurs et largeurs grâce à des rails de guidage réglables et une vitesse de convoyeur ajustable, avec un espacement contrôlé des produits. Les opérateurs configurent les paramètres via une interface centralisée : largeur du film, température de scellage et durée du cycle. Les mouvements sont contrôlés par servomoteurs – des entraînements électriques de précision qui éliminent tout jeu mécanique – assurant un fonctionnement précis lors des phases de scellage et de transfert dans le tunnel. L'étalonnage thermique à l'intérieur du tunnel de rétraction nécessite généralement une circulation d'air de préchauffage par le bas afin d'obtenir une répartition uniforme de la chaleur avant le contact avec le film. Selon les estimations du secteur, les vitesses de convoyeur se situent généralement entre 10 et 25 mètres par minute, les cycles de scellage transversaux s'effectuant en moins d'une seconde. Toutefois, les valeurs exactes dépendent de l'épaisseur du film et de la masse du produit.
Spécifications clés (Estimations typiques du secteur, variables selon le fournisseur)
| Paramètre | Plage de mesure/Configuration typique |
|---|---|
| Compatibilité du produit | Convient aux produits de différentes hauteurs et largeurs (panneaux plats, portes, cadres) |
| Technologie d'étanchéité | Scellage horizontal à mouvement continu avec mouvements servo-commandés |
| Contrôle du convoyeur | Vitesse du convoyeur réglable avec espacement des produits contrôlé |
| Système thermique | Système de circulation d'air de préchauffage par le bas dans le tunnel |
| Opération d'alimentation | Système d'alimentation adaptatif ; options d'alimentation manuelle ou intermittente en mode veille |
| Intégration de ligne | Compatible avec différentes lignes de production grâce à des systèmes d'alimentation adaptés |
Considérations d'installation
-
Intégration du convoyeur : L’unité de conditionnement reçoit les produits provenant des lignes en amont grâce à un système d’alimentation adaptatif qui ajuste automatiquement sa vitesse en fonction de la cadence de la machine principale. Vérifiez la hauteur et la capacité de charge du convoyeur existant avant l’installation.
-
Gestion thermique : Le tunnel de rétraction utilise un système de circulation d’air à préchauffage par le bas afin d’améliorer l’efficacité énergétique en dirigeant l’air chaud vers le haut à travers le film. Assurez une ventilation et une capacité électrique adéquates pour un fonctionnement thermique continu.
-
Accès pour la maintenance : Le tunnel est doté d'une partie supérieure ouvrable, permettant un nettoyage et un entretien faciles des éléments chauffants et des déflecteurs de flux d'air sans avoir à démonter l'ensemble de l'unité.
-
Flexibilité opérationnelle : Le système prend en charge les options d'alimentation manuelle ou par sauts en mode veille, permettant aux opérateurs d'interrompre l'avancement du film tout en maintenant le convoyeur actif pour la préparation en aval.
🛡️ Résultats vérifiés
L'automatisation du scellage horizontal et l'intégration du tunnel de rétraction permettent de réduire considérablement les besoins en main-d'œuvre, d'uniformiser la tension du film et de minimiser le gaspillage de matériaux. Bien que les indicateurs de performance précis varient selon les installations, les essais de production démontrent généralement une meilleure stabilité du débit, des coûts d'exploitation réduits et une protection accrue du produit pendant le transport, une fois le système correctement calibré.
Les installations qui passent du conditionnement sous film rétractable manuel aux lignes de scellage horizontales automatisées constatent généralement des réductions significatives des coûts de main-d'œuvre et du gaspillage de matériaux. Grâce à l'automatisation complète du conditionnement, les opérateurs peuvent redéployer leur personnel vers le contrôle qualité ou la préparation des produits en aval, au lieu de l'application manuelle du film. Le système de préchauffage par le bas du tunnel améliore l'efficacité énergétique en optimisant la répartition thermique, même si la consommation exacte en kilowattheures dépend de la température ambiante, du type de film et de la fréquence du cycle. Les responsables de production notent que la régularité des mouvements servo-commandés et la vitesse ajustable du convoyeur, associées à un espacement contrôlé des produits, réduisent les défauts de scellage et les dommages liés au transport. Bien que les délais de retour sur investissement varient selon les coûts de main-d'œuvre et d'approvisionnement en film, les estimations du secteur considèrent généralement les lignes de conditionnement automatisées comme un investissement à moyen terme qui stabilise le débit opérationnel et réduit la fréquence des retouches.
Liste de vérification pour la décision d'achat
Utilisez ces points lors de l'évaluation des fournisseurs et de la validation des affirmations techniques.
-
Architecture d'automatisation : Vérifiez si le fournisseur propose une ligne entièrement intégrée (scelleuse + tunnel + alimentation) ou des composants modulaires. Les systèmes intégrés réduisent l'intervention manuelle, mais nécessitent une synchronisation précise du convoyeur.
-
[ ] Compatibilité du débit : Vérifiez que la technologie de scellage horizontal à mouvement continu et les mouvements servo-commandés peuvent maintenir votre objectif d'unités par heure sans créer de blocages de convoyeur ni de perte de tension du film.
-
[ ] Flexibilité dimensionnelle : Assurez-vous que le système puisse accueillir des produits de différentes hauteurs et largeurs grâce à des rails de guidage réglables et une vitesse de convoyeur réglable avec un espacement contrôlé des produits.
-
[ ] Efficacité thermique : Demandez des données de performance sur le système de circulation d'air à préchauffage par le bas pour valider les affirmations d'économies d'énergie par rapport aux tarifs d'électricité de votre installation.
-
[ ] Protocole de maintenance : Confirmer que la conception du dessus ouvrable permet un nettoyage et une maintenance faciles, et vérifier les délais de livraison des courroies d'étanchéité, des éléments chauffants et des composants servo.
-
Validation du fournisseur : Demandez un essai en conditions réelles avec les dimensions de votre produit et les spécifications de votre film. Mesurez la résistance du scellage, les déchets de film et la régularité du cycle avant l’achat définitif.
Recommandation : Avant de finaliser l’approvisionnement, demandez un essai en conditions réelles avec les dimensions et spécifications de film de votre produit. Mesurez la résistance du scellage, les déchets de film et la régularité du cycle pour un lot représentatif. Comparez ces données à votre processus manuel actuel afin de valider l’adéquation du débit et l’utilisation optimale des matériaux.
🔗 Voir aussi : Équipements associés
🛡️ Note de conformité : Cet équipement est conçu pour répondre aux exigences des normes ISO et ASTM. Veuillez vérifier les certifications spécifiques auprès du fabricant avant tout achat.