Résumé
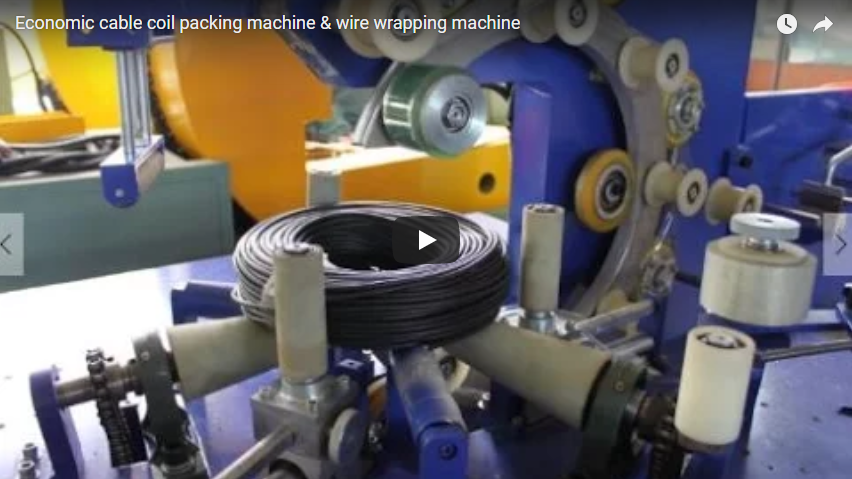
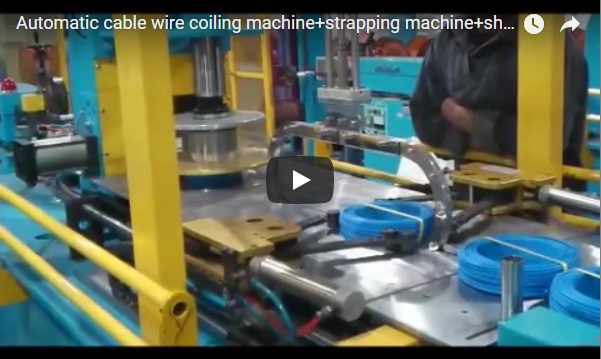
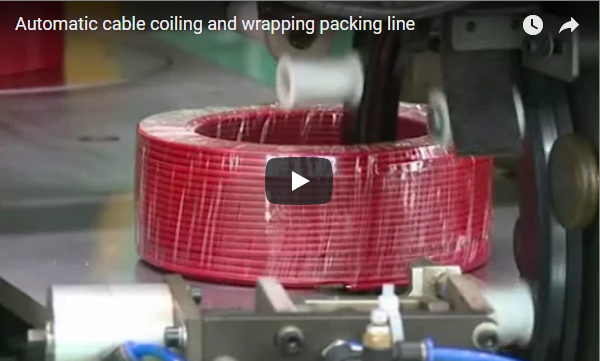
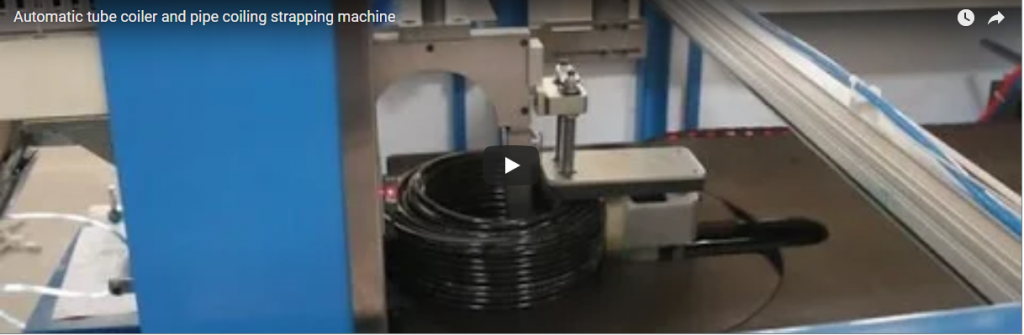
Les fils de construction et les câbles multiconducteurs souples sont principalement distribués en bobines standardisées de 50 ou 100 m, conditionnées sous film rétractable en polyéthylène pour la vente au détail et la protection sur les chantiers. La manutention manuelle (mesure, enroulement rotatif, coupe manuelle, cerclage et scellage des sachets) mobilise généralement 3 à 4 opérateurs par cycle d'extrusion et engendre d'importantes variations de conditionnement. La station automatisée d'enroulement, de cerclage et de conditionnement sous film rétractable intègre un comptage de haute précision par double roue, un déplacement automatique sur un mandrin motorisé pliable, une coupe pneumatique, un cerclage PP multipoints et un conditionnement sous film rétractable thermique en ligne. Ce guide décrit en détail le flux cinématique de la machine, les spécifications de l'enrouleuse FHOPE FCL-V600 et les formules géométriques pratiques pour dimensionner les bobines selon les formats d'emballage standard.
La cellule automatisée de conditionnement secondaire fonctionne en parfaite synchronisation avec les lignes d'extrusion continue ou les dérouleuses. Le câble est acheminé par un bras de tension synchronisé, passe sur un noyau rétractable de précision, est coupé à la longueur souhaitée par cisaillement pneumatique, est cerclé de feuillard PP par une tête d'indexage radiale, puis transféré vers un tunnel de scellage en L et de rétraction thermique.
Table des Matières
- Pourquoi automatiser le bout de la ligne de câble
- Flux machine
- Données de l'enrouleur FCL-V600
- Taille de la bobine pour une longueur donnée
- Liste de contrôle de sélection
- Sécurité
- FAQ technique
- Suivant
- Lecture connexe
- Références
Pourquoi automatiser le bout de la ligne de câble
L'extrusion de câbles est un processus continu à grande vitesse, fonctionnant à des cadences de production constantes pouvant atteindre plusieurs centaines de mètres par minute. L'enroulement manuel en aval ne peut suivre le rythme de production d'une ligne continue, ce qui crée d'importants goulots d'étranglement opérationnels.
- Incohérence de longueur et perte financière : La mesure manuelle basée sur des repères visuels ou des roues de friction sans compensation de vitesse de ligne donne
±2%à±5%Erreur. Les bobines trop longues entraînent un gaspillage irrécupérable de cuivre brut et de polymère ; les bobines trop courtes provoquent des réclamations commerciales coûteuses. - Variation dimensionnelle et défaillance de l'emballage secondaire : La tension exercée par l'opérateur varie au fur et à mesure que la bobine se forme. Les bobines trop lâches ont tendance à se détendre lorsqu'on les retire de l'arbre, tandis que les bobines trop tendues écrasent les couches internes. Des diamètres extérieurs non uniformes provoquent des bourrages fréquents dans les stations automatisées de mise en carton et de conditionnement sous film rétractable.
- Frais généraux de main-d'œuvre et risques EHS : Les opérations répétitives de nouage et de levage de bobines exposent les opérateurs à des lésions musculo-squelettiques chroniques des poignets et du bas du dos.
Une ligne automatisée assure une tension de boucle rigide, un pas de déplacement précis, un confinement uniforme du diamètre intérieur (DI) et des dimensions externes fixes pour une palettisation propre et un scellage par retrait.
Flux machine
Continuous Feed / Pay-off
       │
       ▼
[1. Meter Counter & Dancer Synchronizer]
       │
       ▼
[2. Servo Winding & Traverse Unit] (Collapsible Core)
       │
       ▼
[3. High-Speed Pneumatic Cut & Clamping]
       │
       ▼
[4. Automatic Radial Strapping Station] (2, 3, or 4 PP Straps)
       │
       ▼
[5. Pneumatic Pusher / Arm Transfer]
       │
       ▼
[6. L-Bar Film Sealing & Thermal Shrink Tunnel]- Mesure: Des codeurs à impulsions à double roue assurent le suivi du déplacement de la ligne. Les signaux communiquent directement avec le module de comptage haute vitesse de l'automate programmable principal pour exécuter les commandes d'accélération, de décélération et de cisaillement à des longueurs calibrées.
- vent: Le câble s'enroule sur un arbre pliable et réglable positionné entre des brides de confinement circulaires. Un guide-câble à vis à billes servo-entraîné se déplace horizontalement sur la largeur du tambour, répartissant les couches en fonction du diamètre extérieur du câble.
- Couper et maintenir : Une fois la longueur cible atteinte, le chariot de déplacement s'arrête, le tampon de déroulement stocke le câble entrant, une cisaille guillotine automatisée coupe l'extrémité arrière et une pince mécanique fixe l'extrémité contre la bobine.
- Maintien et sangle : La bride extérieure s'ouvre et un mécanisme d'éjection pneumatique déplace la bobine cerclée sur une roue d'indexage rotative ou un berceau de cerclage. Des feuillards en polypropylène sont enroulés autour de la section transversale de la bobine et soudés à chaud en 2, 3 ou 4 points radiaux.
- Transfert: Un bras de préhension pneumatique aérien ou un éjecteur à rouleau motorisé transfère la bobine cerclée vers le convoyeur d'alimentation de la cellule d'emballage.
- Paquet: La bobine passe par un applicateur de film en ligne en forme de L utilisant un film PE/POF plié au centre, subit un scellage par impulsion périphérique et avance dans un tunnel de chauffage à recirculation d'air pour produire un emballage rigide, étanche à la poussière et prêt pour la vente au détail.
Données de l'enrouleur FCL-V600
La FHOPE FCL-V600 est conçue pour les environnements de fabrication en continu traitant les fils de construction (THHN, BV, BVR), les câbles en caoutchouc flexibles et les lignes de commande multiconducteurs :
| Paramètre de spécification | Station d'enroulement et d'emballage automatique FHOPE FCL-V600 |
|---|---|
| Diamètre extérieur de la bobine (OD) | 400 – 600 mm |
| Diamètre intérieur de la bobine (ID) | 200–400 mm (noyau pliable, réglable) |
| Hauteur de la bobine (largeur transversale) | Option A : 40–120 mm Option B : 40–200 mm Option C : 100–300 mm |
| Diamètre extérieur du câble applicable | 2–16 mm (standard) ; 8–20 mm / 15–30 mm (variantes renforcées) |
| Vitesse d'enroulement de la ligne | Jusqu'à 350 m/min (selon le diamètre extérieur du fil et la configuration de déroulement) |
| Réglage de la longueur d'enroulement | 20–100 m standard (longueurs disponibles via la configuration de la recette) |
| Précision de la mesure de la longueur | ±0.2 % (double encodeur avec compensation de surface antidérapante) |
| Matériau de cerclage | Bracelet en polypropylène (PP) (largeur : 9–12 mm ; épaisseur : 0.55–0.75 mm) |
| Méthode de cerclage | Joint thermoscellé (efficacité du joint soudé ≥ 80 %) |
| Temps de cycle de cerclage | 2.5 à 3.5 secondes par sangle |
| Capacité de cycle complète | 2 à 4 bobines/min (bobines de fil de construction de 100 m) |
| Alimentation pneumatique | 0.6–0.8 MPa (6–8 bar), air comprimé propre/sec |
| Tarif Electrique | 380 V/415 V, triphasé, 50/60 Hz (configuration standard PLC + servomoteur) |
La vitesse de la ligne, les capacités de charge utile et les capacités thermiques de la chambre de rétraction sont conçues sur commande.
Taille de la bobine pour une longueur donnée
La prédiction précise du diamètre extérieur de la bobine finie garantit que le produit cerclé s'insère sans être écrasé dans les sacs rétractables destinés à la vente au détail et dans les boîtes d'expédition secondaires en carton ondulé.
Formules d'ingénierie
1. Turns per layer:
   N_turn = Floor(H_coil / (OD_cable × k_pack))

2. Radial thickness increase per layer:
   ΔR = OD_cable × 0.866   (for close triangular packing)

3. Number of layers required:
   N_layer = Ceil(L_target / (π × D_mean × N_turn))

4. Finished Coil Outer Diameter:
   OD_coil = ID_core + 2 × (N_layer × OD_cable)
Où? :
H_coil= Largeur utile de l'arbre entre les brides (mm)OD_cable= Diamètre extérieur du câble (mm)k_pack= Facteur de dégagement de l'emballage traversant (généralement1.03à1.08pour les câbles souples gainés en PVC)D_mean= Diamètre moyen de la bobine =(ID_core + OD_coil) / 2(M)L_target= Longueur totale de la bobine cible (m)
Calcul pratique de dimensionnement (exemple)
Considérons une bobine de 100 m de câble de construction de 6.0 mm enroulée sur un noyau de 300 mm de diamètre intérieur, avec une largeur de bride fixée à 60 mm :
- Tours par couche :
Turns = Floor(60 mm / (6.0 mm × 1.0)) = 10 turns/layer - Estimation du diamètre moyen (en supposant 9 couches) :
OD_theoretical = 300 mm + (2 × 9 layers × 6.0 mm) = 408 mmD_mean = (300 mm + 408 mm) / 2 = 354 mm = 0.354 m - Vérification de la longueur totale :
Length ≈ π × D_mean × Turns/Layer × LayersLength ≈ 3.1416 × 0.354 m × 10 × 9 = 100.08 m
La bobine finie de 100 m donne un diamètre extérieur de 408 mm et une hauteur de 60 mm, correspondant à l'enveloppe FCL-V600 (400–600 mm de diamètre extérieur) et définissant la largeur d'ouverture de base pour les mâchoires de scellage de l'emballeuse rétractable en aval.
Liste de contrôle de sélection
Pour garantir une intégration transparente avec les lignes en amont, spécifiez les paramètres de fonctionnement suivants :
- Section transversale du câble et matériau de la gaine : Plage de diamètre extérieur (mm), rayon de courbure minimum, composé de la gaine (PVC, XLPE, LSZH, caoutchouc ou PUR).
- Profil géométrique de la bobine : Diamètre intérieur minimal et maximal de la bobine (mm), diamètre extérieur maximal cible (mm) et hauteur/largeur de traversée requise de la bobine (mm).
- Variations de longueur : Ensembles de longueurs cibles (par exemple, 50 m, 100 m, 200 m) et temps de cycle continus requis.
- Spécifications de reliure : Nombre de liens de cerclage par bobine (2, 3 ou 4 liens radiaux), matériau de la sangle (PP ou PE) ou film étirable PE alternatif.
- Configuration de l'emballage en aval : Emballage sous film thermorétractable direct, inséreuse de sachets préformés automatisée ou emballage vertical en carton.
- Intégration en amont de la ligne : vitesse linéaire de l'extrudeuse (m/min), rendement continu par rapport au rendement par arrêt-démarrage et capacité de stockage disponible de l'accumulateur/danseur.
Sécurité
Les équipements de traitement et d'emballage secondaire des câbles FHOPE sont conformes aux principales directives internationales en matière de sécurité des machines industrielles :
- EN ISO 12100:2010: Sécurité des machines — Principes généraux de conception, d'évaluation des risques et de réduction des risques.
- ET 415-10: Exigences de sécurité pour les machines d'emballage — Lignes secondaires modulaires et intégrées.
- ET 60204-1: Sécurité des machines — Équipements électriques des machines, armoires de commande industrielles et circuits d'arrêt d'urgence.
- Caractéristiques de protection : Périmètre d'enceinte en polycarbonate/grillage métallique à verrouillage pleine hauteur, automates programmables de sécurité à deux canaux de catégorie 4, surveillance de l'arbre à vitesse nulle sur l'arbre d'enroulement, barrières immatérielles optiques aux orifices de décharge de la bobine et ensembles de coupe à verrouillage pneumatique.
FAQ technique
Q : Comment le système gère-t-il l’extrusion continue pendant les cycles de coupe et de transfert ? R : Un dispositif automatisé de maintien vertical en ligne ou un accumulateur de câble multipasse est placé entre le cabestan d’extrusion et l’enrouleur. Lorsque la tête d’enroulement ralentit pour la coupe pneumatique et l’indexage de la bobine (pendant 3 à 5 secondes), l’accumulateur déploie son chariot mécanique pour amortir le flux d’extrusion continu sans modifier la contre-pression de la ligne.
Q : Quelles sont les tolérances de coupe en longueur que le compteur de mètres peut maintenir de manière constante ?
A : Le système atteint ±0.2% Précision linéaire sur câbles calibrés. Deux roues de mesure antidérapantes en polyuréthane éliminent tout glissement, tandis que des codeurs optiques haute fréquence transmettent des impulsions à l'automate programmable. Les profils de décélération garantissent le ralentissement de la bobine avant la coupe mécanique, évitant ainsi tout dépassement de longueur de coupe dû à l'inertie de l'arbre.
Q : Une seule machine peut-elle traiter des câbles de différents diamètres et tailles de bobines sans démontage physique ? R : Oui. Le diamètre intérieur de l’arbre rétractable se règle manuellement à l’aide d’une molette ou de liaisons mécaniques motorisées. La largeur de la bride, la vitesse de déplacement du pas, la longueur de la bobine et les points de cerclage sont enregistrés comme recettes programmables sur l’écran tactile IHM, permettant ainsi des changements de production sans outillage en moins de 5 minutes.
Q : Quel est le meilleur choix : feuillard PP ou film étirable PE intégral ? R : Le feuillard PP radial assure la rigidité de la structure, empêche le dénouement et permet de conserver des colis compacts pour l'emballage en carton standard. Le film étirable ou le film rétractable PE protège les emballages contre la saleté, les infiltrations d'eau et les rayures. L'association du feuillard PP radial et d'un film rétractable en aval garantit une présentation optimale en rayon et une rigidité structurelle maximale.
Suivant
- Soumission des données : Veuillez nous communiquer les diamètres extérieurs de vos câbles, les dimensions cibles de la bobine (diamètre intérieur/extérieur/hauteur), les cadences de production et vos méthodes d'emballage préférées. info@fhopepack.com.
- Évaluation technique : Notre équipe d'applications examine les cadences de cycle, les géométries de dimensionnement et les exigences de mise en mémoire tampon des danseurs en amont.
- Proposition technique personnalisée : Recevez sous 24 heures un plan d'aménagement détaillé, un tableau des dimensions et un devis.
Lecture connexe
- Machine d'enroulement automatique de tuyaux FCL-600 (produit)
- Machine d'enroulement de câbles FPCA-200 (produit)
- Machine automatique d'enroulement, de cerclage et de conditionnement sous film rétractable de câbles (vidéo)
- Ligne de rebobinage et de cerclage de câbles (vidéo)
Références
- Machines d'emballage FHOPE : Manuel des spécifications techniques FCL-600
- Comité européen de normalisation : EN ISO 12100:2010, EN 415-10, EN 60204-1
- Directives de la National Electrical Manufacturers Association (NEMA) et de la CEI en matière d'emballage des câbles
Dernière mise à jour : 20/10/2026