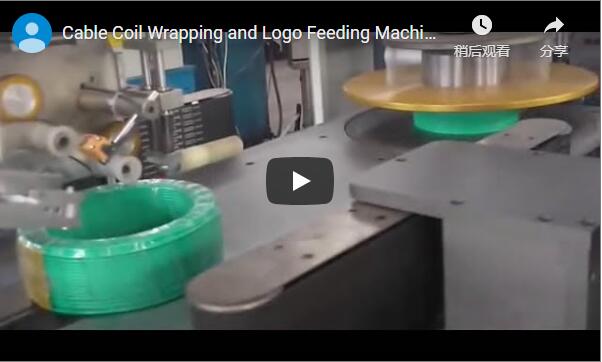
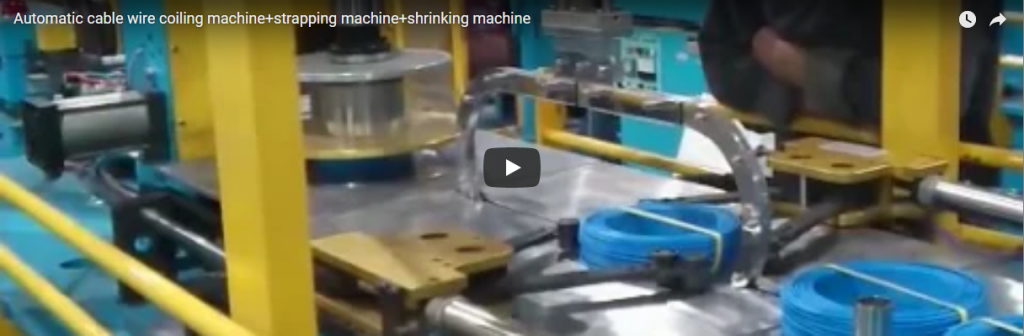
Résumé : Pour éviter le relâchement des bobines de stockage, le plissement de la gaine et les goulots d'étranglement, une tension précise et une résistance constante des joints sont essentielles. Une cercleuse automatique applique un feuillard PET ou PP à une tension prédéfinie, généralement de 15 à 70 kg, par cycles de 15 à 30 secondes par bobine, remplaçant ainsi le cerclage manuel variable par des cycles répétables gérés par automate programmable. La tête de cerclage enroule le feuillard autour de la bobine, le serre, scelle les extrémités et le coupe. Ce guide décrit le cycle et les points de sélection.
Table des Matières
- Ce que fait la machine
- Comment se déroule le cycle de cerclage
- Matériau et largeur du bracelet
- Tension et étanchéité
- capacité dimensionnelle de la bobine
- Gamme de spécifications typiques
- Liste de contrôle pour la sélection des machines
- Principes de base du fonctionnement et de la sécurité
- Les essentiels de l'entretien
- FAQ technique
- Suivant
- Lecture connexe
- Sources et normes
Ce que fait la machine
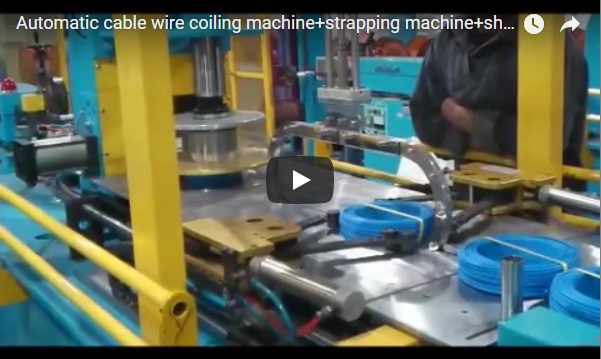
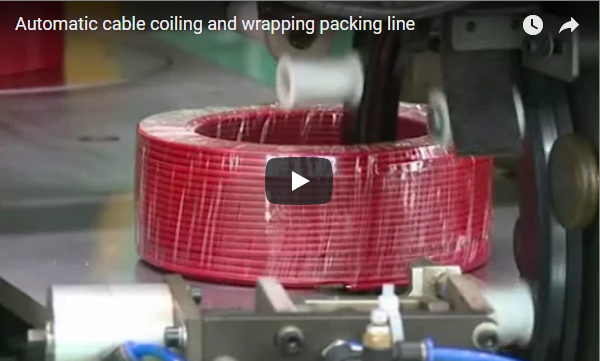
Une machine de cerclage automatique sécurise les bobines de câbles et de fils à l'aide d'un feuillard plastique avant leur mise sous film rétractable, leur palettisation ou leur stockage. Cette étape alimente une ligne d'enroulement, de cerclage et de conditionnement sous film rétractable. Le cycle étant entièrement automatisé, chaque bobine est cerclée avec la même position, la même tension et la même étanchéité, sans intervention de l'opérateur.
Cette régularité est ce qui distingue le cerclage automatisé du cerclage manuel. La tension d'une bobine cerclée à la main varie d'une sangle à l'autre, ce qui se traduit par des bobines détendues au stockage ou qui se déroulent pendant le transport. La machine élimine cette variation lors de l'étape d'emballage.
Comment se déroule le cycle de cerclage
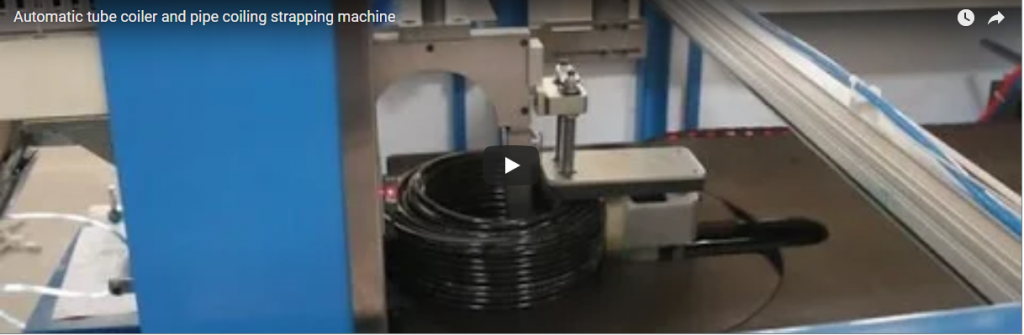
Une bobine arrive sur le poste de cerclage, positionnée par le convoyeur d'alimentation et confirmée par des capteurs. La tête de cerclage enroule ensuite le feuillard autour de la circonférence de la bobine grâce à son rail arqué.
Le mécanisme de tension serre le feuillard à une force prédéfinie, les extrémités qui se chevauchent sont jointes et le feuillard est coupé net près de la soudure. La bobine cerclée est ensuite évacuée vers la sortie, prête pour le filmage ou la palettisation.
L'ensemble du cycle est géré par un automate programmable (PLC), de sorte que la tension, le nombre de sangles et la durée sont définis comme des paramètres et se répètent à l'identique pour chaque bobine.
Matériau et largeur du bracelet
Deux matériaux dominent le conditionnement des câbles. Le PET (polyéthylène téréphtalate) conserve mieux sa tension et supporte une charge plus importante, ce qui convient aux bobines lourdes et au stockage de longue durée. Le PP (polypropylène) est le choix plus léger pour un usage quotidien, lorsque la tension résiduelle est moins importante.
Les largeurs de feuillard courantes varient de 9 à 19 mm, l'épaisseur étant déterminée par la résistance requise. Pour les charges importantes, le PET est généralement privilégié ; la largeur et la qualité sont choisies en fonction du poids de la bobine pour chaque projet.
Tension et étanchéité
La tension est la valeur qui détermine si une bobine reste bien en place ou s'endommage. Une tension trop faible et la sangle glisse sur la gaine du câble ; une tension trop forte et la sangle appuie sur la gaine et déforme la bobine.
Le scellage assemble les extrémités de la sangle de deux manières : le thermoscellage par fusion des extrémités et le soudage par friction par vibration du matériau. Ce dernier offre généralement une meilleure résistance de la jonction avec les sangles en PET. Les deux procédés sont contrôlés par la machine, la force de scellage étant indépendante de l'opérateur.
capacité dimensionnelle de la bobine
La bobine doit s'adapter à la machine selon trois dimensions : diamètre extérieur, diamètre intérieur et largeur. Une bobine dépassant les limites de la station ne peut être cerclée en une seule passe, et une bobine de très grand diamètre intérieur peut nécessiter un ajustement de l'arc de cerclage.
Ces limites sont confirmées pour chaque projet en fonction des dimensions de vos bobines, comme sur une machine d'emballage de câbles et une machine d'emballage de fils standard . Il est judicieux de prévoir une marge de sécurité : une plage de dimensions légèrement plus large ou un cycle plus rapide permettent de maintenir la ligne opérationnelle malgré l'augmentation de la production.
Gamme de spécifications typiques
Les valeurs ci-dessous correspondent à la configuration type publiée pour cette machine. Veuillez vérifier les valeurs exactes en fonction de votre gamme de bobines pour chaque projet.
| Produit | Spécifications |
|---|---|
| Matière du bracelet | PET ou PP |
| Largeur du bracelet | 9 à 19 mm |
| Temps d'un cycle | 15 à 30 secondes par bobine |
| Plage de tension | 15 à 70 kg |
| Application de sangle | une ou plusieurs sangles par bobine |
| Contrôle | PLC avec IHM |
| Réseaux | Profinet, Ethernet/IP et similaires |
| Scellage | soudure à chaud ou par friction |
Liste de contrôle pour la sélection des machines
Veuillez examiner attentivement ces points avant de demander un devis, et nous confirmerons le reste en fonction de votre ligne de câble pour chaque projet.
| Produit | Éléments à confirmer par projet |
|---|---|
| bobine | Plages de diamètre extérieur, intérieur et largeur |
| Sangle | matériau, largeur et résistance des joints nécessaires |
| Charge | poids de la bobine et cible de tension retenue |
| Cycle | bobines par heure et sangles par bobine |
| Sortie | bobine enroulée pour tunnel de rétraction ou palettiseur |
| Contrôle | Réseau de marques PLC et d'automatisation |
| Headroom | objectifs futurs en matière de taille et de cycle |
Une cercleuse autonome est utile, mais le gain de productivité est optimal lorsqu'elle est intégrée à la ligne de production. Le convoyeur d'alimentation prend les bobines directement de l'enrouleuse, et le convoyeur de sortie achemine la bobine cerclée vers le tunnel de rétraction ou le palettiseur, comme sur une ligne de rebobinage, de cerclage et de conditionnement sous film rétractable de câbles . Côté contrôle, l'automate programmable se connecte au réseau de l'usine via Profinet ou Ethernet/IP.
Principes de base du fonctionnement et de la sécurité
Commencez par le feuillard. Chargez le feuillard de qualité et de largeur appropriées, vérifiez que la courbure correspond au diamètre de la bobine et réglez la tension et le nombre de brins selon la recette sur l'IHM.
Le cycle positionne la bobine, abaisse le dispositif de maintien, actionne le mécanisme de cerclage et éjecte automatiquement la bobine cerclée. Les opérateurs doivent donc rester à l'écart de la zone de cerclage pendant le fonctionnement de la machine. Suivez la procédure de consignation avant de nettoyer les résidus de feuillard ou de régler le mécanisme de tension, et gardez vos mains éloignées de l'alimentation en feuillard pendant le cycle de la tête de cerclage.
Les essentiels de l'entretien
Effectuez les contrôles quotidiens avant la première prise de poste. Vérifiez que le chemin de la sangle est exempt de débris, que les joints ne présentent aucun blocage de sangle et que le dispositif de tension revient à zéro entre chaque cycle.
Veillez à ce que le guide-bande, les guides de maintien et les rouleaux de sortie soient propres et légèrement lubrifiés conformément au manuel. Surveillez l'accumulation de chutes de bande au niveau du poste de coupe et de scellage, et contrôlez visuellement les soudures de la première bobine d'un lot avant de traiter le lot complet.
FAQ technique
Q : Quel matériau de feuillard la machine utilise-t-elle ? R : Du feuillard PET ou PP est utilisé en standard, avec des largeurs publiées de 9 à 19 mm, la qualité étant définie en fonction du poids de la bobine par projet.
Q : À quelle vitesse dure une spire ? R : Le cycle typique indiqué est de 15 à 30 secondes par spire, en fonction de la taille de la spire et du nombre de sangles.
Q : Comment la tension de la sangle est-elle réglée ? R : Le mécanisme de tension se resserre à une force prédéfinie, généralement comprise entre 15 et 70 kg, programmée sur l'automate programmable.
Q : Comment les extrémités de la sangle sont-elles assemblées ? R : Par thermoscellage ou soudage par friction, les deux étant contrôlés par la machine pour une soudure répétable ; les soudures par friction offrent généralement une résistance de joint plus élevée avec le PET.
Q : Quel est le risque lié à un réglage incorrect de la tension ? R : Une tension trop faible permet à la sangle de glisser le long de la gaine du câble, tandis qu'une tension trop élevée déforme la bobine et appuie sur la gaine.
Q : Quelle méthode de scellage offre les joints les plus résistants avec le PET ? A : Le soudage par friction offre généralement une résistance de joint supérieure au thermoscellage lors de l'utilisation de feuillards PET.
Q : La machine peut-elle appliquer plusieurs sangles par bobine ? R : Oui. Les sangles simples conviennent aux bobines compactes et légères, tandis que les sangles radiales multiples sont utilisées pour les bobines plus volumineuses ou les colis susceptibles de se déplacer pendant le transport ; le nombre de sangles est défini par projet et enregistré dans la recette.
Q : La machine est-elle connectée au réseau de l'usine ? R : L'automate programmable de la machine à sangler s'intègre aux réseaux d'automatisation de l'usine tels que Profinet et Ethernet/IP pour les recettes et les diagnostics.
Suivant
- Envoyez-nous un e-mail à info@fhopepack.com en précisant les dimensions de votre ressort, de votre sangle et de votre objectif de cyclage.
- Nous vous envoyons un plan d'aménagement et une proposition de cerclage sous 48 heures.
- Nous organisons une visite du site afin de confirmer le réseau d'alimentation, de sortie et de contrôle avant l'installation.
Lecture connexe
- machine à cercler les tôles d'acier
- Machine d'enroulement de tuyaux pour le conditionnement de bobines d'acier
- machine d'emballage sous film étirable pour bobines et rouleaux
- Enveloppement orbital horizontal automatique pour une couverture complète en un seul passage
- Gammes de machines d'emballage FHOPE
Sources et normes
- ISO 12100:2010 — Sécurité des machines. Principes généraux de conception, d'évaluation des risques et de réduction des risques
- EN 415-10:2014 — Sécurité des machines d'emballage. Exigences générales
- EN ISO 13849-1:2023 — Sécurité des machines. Parties des systèmes de commande relatives à la sécurité
- Vidéo de démonstration de la machine à cercler automatiquement les câbles FHOPE, YouTube.
Dernière mise à jour : 09/10/2026