Résumé : Les équipes d’approvisionnement acquièrent fréquemment des équipements d’emballage automatisés sans vérifier les documents d’évaluation des risques essentiels, ce qui entraîne des échecs aux audits de sécurité, des arrêts de production imprévus et des pertes de produits évitables. Ce cadre d’évaluation technique guide les acheteurs dans la vérification des banderoleuses, des palettiseurs et des systèmes de convoyage intégrés, en mettant l’accent sur l’architecture de sécurité, la protection des matériaux et la traçabilité des données afin de garantir une mise en service conforme et performante.
[EMPLACEMENT VIDÉO]
🛠️ Portée
Ce cadre d'évaluation des machines d'emballage automatisées (filmeuses, palettiseurs et systèmes de convoyage intégrés) s'appuie sur la sécurité opérationnelle, la traçabilité des données et l'intégrité de la manutention des matériaux. Il guide les équipes d'approvisionnement dans la vérification des spécifications des fournisseurs, la réduction des dommages liés au transport et l'intégration optimale aux lignes de production.
Le protocole d'évaluation cible trois domaines opérationnels principaux :
-
Vérification du système de sécurité (logique d'interverrouillage, coupure du couple moteur, couverture de la zone dangereuse)
-
Enregistrement des données et conformité ergonomique (préparation à l'industrie 4.0, traçabilité des exportations)
-
Paramètres de protection de surface et de résistance aux charges pour les matériaux sensibles ou revêtus
Utilisez ce cadre lors de l'évaluation de nouveaux équipements ou de l'audit de lignes de conditionnement existantes. Chaque point de vérification comprend une règle de réussite/échec et un lien direct avec les résultats commerciaux, couvrant la réduction des coûts, la conformité aux normes de sécurité et la préparation à l'audit.
🏗️ Liste de contrôle Corps
Cette section détaille les points de vérification technique critiques des équipements d'emballage automatisés, en mettant l'accent sur l'architecture de sécurité, la protection des matériaux et l'intégration des données. Chaque paramètre est calibré afin de réduire les risques d'audit, de prévenir les pertes de produits et de garantir une mise en service fiable des machines dans divers environnements industriels.
1. Documentation du système de sécurité et architecture des risques
Les équipements d'emballage automatisés nécessitent une architecture de sécurité validée afin de prévenir les arrêts de ligne coûteux et les non-conformités réglementaires. Les équipes d'approvisionnement doivent vérifier que l'automate programmable (PLC) – l'ordinateur industriel gérant les séquences de la machine et la logique d'E/S – intègre une fonction de coupure de couple de sécurité (STO), qui coupe immédiatement l'alimentation des moteurs d'entraînement en cas d'activation du dispositif de protection. Les circuits de sécurité doivent généralement répondre aux normes de catégorie 3 ou de niveau de performance d (PLd), ce qui indique une conception à canaux redondants réduisant considérablement la probabilité de défaillance dangereuse lors des opérations de palettisation ou de filmage à grande vitesse. Les temps d'arrêt des mécanismes de levage et des tables rotatives dépendent du fournisseur, mais se situent généralement entre 150 et 250 millisecondes ; un dépassement de cette plage augmente l'exposition des opérateurs aux risques de pincement et allonge le temps moyen de réparation (MTTR). Il est impératif d'exiger un rapport d'essai de sécurité fonctionnelle plutôt que de se fier au marquage CE générique, car les dispositifs de verrouillage non documentés compromettent directement la conformité à l'exportation et augmentent la responsabilité lors des audits de sécurité réalisés par des tiers.
2. Manutention des matériaux et protection des surfaces
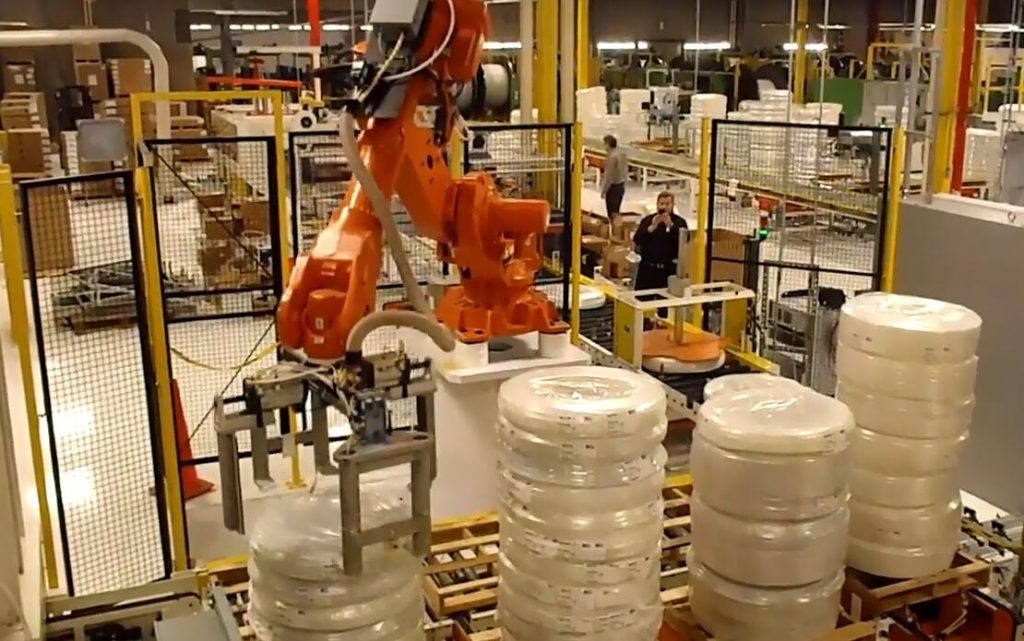
La principale justification financière des banderoleuses automatisées et des palettiseurs réside dans la prévention des pertes de produits liées au transport, un problème sectoriel qui coûte à l'industrie logistique américaine environ un milliard de dollars par an en marchandises endommagées. Lors de l'évaluation des lignes d'emballage de bobines, des empileurs de paquets ou des systèmes de formage, remplissage et scellage horizontaux (HFFS), vérifiez que les pinces pneumatiques ou servo-motorisées sont équipées de commandes de pression réglables. Les spécifications des fournisseurs recommandent généralement des pressions de fonctionnement comprises entre 0.2 et 0.4 MPa pour les finitions revêtues ou sensibles, bien que les tolérances exactes dépendent de la résistance à la traction du matériau et de l'épaisseur du film d'emballage. Les pinces mécaniques à force fixe provoquent fréquemment des micro-rayures sur les surfaces en acier ou en polymère de qualité export, entraînant des refus de la part des clients. De plus, évaluez l'architecture de convoyage intégrée (à bande, à rouleaux, à raclettes ou à indexation) afin de garantir un transfert de charge fluide et sans dommage dû aux chocs. Assurez-vous que le fournisseur fournit un protocole de test de charge documenté démontrant une palettisation stable lors de cycles d'accélération et de décélération dynamiques.
3. Intégration des données et visibilité opérationnelle
Les lignes de conditionnement modernes doivent assurer la liaison entre l'automatisation de l'atelier et la planification des ressources de l'entreprise (ERP) grâce à des protocoles d'échange de données standardisés. Vérifiez que le système de contrôle de la machine prend en charge nativement OPC-UA (Open Platform Communications Unified Architecture) ou MQTT pour une communication fluide et sécurisée avec votre système MES (Manufacturing Execution System) ou votre plateforme ERP. Les tableaux de bord propriétaires créent des silos de données qui entravent la planification de la maintenance prédictive et l'analyse du débit en temps réel. Les fonctions d'enregistrement des événements doivent généralement capturer les quantités produites, les écarts de tension du film et les activations des dispositifs de sécurité à des intervalles dépendant du fournisseur, souvent de 100 à 500 enregistrements par heure, avec une synchronisation de l'horodatage précise à ±1 seconde. Demandez un exemple d'exportation de données au format CSV ou SQL avant l'achat ; les machines qui limitent l'accès aux données à des écrans locaux verrouillés ne répondront pas aux exigences de traçabilité de la norme ISO 9001 et empêcheront l'analyse des causes profondes lors des audits qualité.
🔗 Liens connexes : Découvrez d'autres solutions
📈 Liste de vérification pour la décision d'achat
Cette matrice consolidée traduit les exigences techniques en critères d'approvisionnement concrets. Utilisez cette liste de contrôle pour standardiser l'évaluation des fournisseurs, garantir le respect des seuils de conformité et éliminer les spécifications ambiguës avant la signature du contrat final, assurant ainsi que chaque machine réponde aux normes de sécurité, de données et d'exploitation de votre installation.
| Produit | Condition de réussite | Condition d'échec |
|---|---|---|
| 1 | Rapport d'évaluation des risques fourni avec cartographie des dangers | Aucun rapport ou liste des dangers incomplète |
| 2 | Circuit d'arrêt d'urgence catégorie 3/PLd, temps d'arrêt indicatif ≤ 200 ms | temps d'arrêt de catégorie 1 ou plus lents |
| 3 | STO fonctionnel sur toutes les portes de garde (coupure logique + couple) | Coupure de courant logique uniquement |
| 4 | Résolution du rideau lumineux ≤30 mm (doigt) ou ≤50 mm (main) | >50 mm ou couverture périmétrique manquante |
| 5 | Enregistrement des événements ≥ 100 à 500/h (selon le fournisseur), précision de ± 1 seconde | Aucune journalisation ni accès local restreint |
| 6 | Force d'assistance manuelle ≤ 25 N, fréquence ≤ 10 levées/min | Force > 25 N ou tâches manuelles à haute fréquence |
| 7 | Pression de préhension ≤0.2–0.4 MPa (réglable, dépend du fournisseur) | Pression fixe dépassant la tolérance du matériau |
| 8 | Prise en charge native d'OPC-UA ou de MQTT pour l'intégration MES/ERP | Tableau de bord propriétaire uniquement |
Remarque : Les seuils numériques indiqués sont donnés à titre d’exemple. Les équipes d’approvisionnement doivent vérifier les critères de conformité exacts par rapport à la fiche technique de la machine du fabricant et aux normes d’ingénierie de leur établissement avant de finaliser les bons de commande.
🛡️ Les pièges courants des achats
Cette section recense les erreurs d'évaluation récurrentes qui compromettent les performances des équipements et leur conformité aux audits. La compréhension de ces écueils permet d'éviter des reprises coûteuses, garantit une documentation précise de l'évaluation des risques et protège votre investissement contre les défaillances d'intégration, la non-conformité réglementaire et les arrêts de production imprévus, et ce, pour toutes les catégories d'emballage.
-
❌ Accepter les marquages CE sans dossier technique : De nombreux acheteurs approuvent les équipements sur la base d’étiquettes de conformité régionales sans exiger l’évaluation des risques ni les rapports de tests CEM. Cette négligence entraîne fréquemment des retards douaniers ou des échecs aux audits de sécurité. Solution : Exiger le dossier technique complet comme livrable contractuel.
-
❌ En cas de couverture par un seul rideau lumineux : les zones d’empilement et d’enveloppement présentent souvent plusieurs points d’accès ouverts. Les rideaux installés sur une seule face laissent des angles morts critiques. Mesure d’atténuation : exiger une vérification de la couverture du périmètre et tester la réponse en cas d’intrusion à tous les points d’entrée.
-
❌ Omettre les tests d'adhérence spécifiques aux matériaux : Les allégations marketing concernant les pinces « douces au toucher » ou « non marquantes » sont dénuées de valeur sans spécifications de pression. Solution : Exiger un essai en conditions réelles avec vos matériaux revêtus ou finis avant le paiement final.
-
❌ Négliger l'architecture d'exportation des données : Certains systèmes enregistrent les événements mais restreignent l'accès aux écrans IHM verrouillés. Solution : Vérifiez la capacité d'exportation CSV/SQL et demandez une démonstration du flux de données en direct lors de l'évaluation du fournisseur.
-
❌ Si la connectivité est activée par défaut : les protocoles OPC-UA et MQTT sont souvent désactivés ou nécessitent des licences payantes. Solution : obtenir une confirmation écrite que les protocoles de communication sont préconfigurés et prêts pour l’intégration au système MES.
Pour des solutions automatisées complètes, découvrez les lignes d'emballage intégrées qui combinent le filmage, la palettisation et les systèmes de convoyage en un seul flux de travail certifié.
🔗 Voir aussi : Équipements associés
⚙️ Foire aux questions
Cette section aborde les stratégies essentielles d'application des listes de contrôle et les pièges courants liés à l'approvisionnement. Elle fournit des conseils pratiques pour négocier les spécifications des fournisseurs, valider la documentation technique et éviter les problèmes d'intégration lors de l'acquisition d'équipements d'emballage automatisés, garantissant ainsi un cycle d'approvisionnement simplifié, conforme et efficace.
Q : Comment dois-je utiliser cette liste de contrôle lors des négociations avec les fournisseurs ? R : Utilisez cette liste de contrôle comme annexe technique non négociable de votre bon de commande. Exigez des fournisseurs qu’ils indiquent pour chaque point « Conforme », « Sous réserve de modifications » ou « Non conforme » en fournissant les justificatifs (certificats de test, fiches techniques ou exemples d’exportation de données) avant de planifier un test de réception en usine.
Q : Quels sont les pièges les plus courants lors de l’achat d’emballeuses sous film étirable ou de palettiseurs automatisés ? R : Les erreurs les plus graves consistent à accepter des données propriétaires cloisonnées, à négliger la sécurité multifaces et à ne pas valider la pression des pinces en fonction des finitions spécifiques de vos matériaux. Ces négligences entraînent systématiquement des échecs aux audits d’exportation, une augmentation des dommages aux produits et des arrêts de production imprévus.
Q : Est-il possible de moderniser les anciennes machines d’emballage pour qu’elles répondent aux normes modernes d’enregistrement des données et de sécurité ? R : La modernisation est techniquement possible, mais souvent trop coûteuse par rapport à une mise à niveau stratégique. Si votre automate programmable actuel ne prend pas en charge nativement la norme OPC-UA ou utilise des circuits de sécurité à relais obsolètes, privilégiez son remplacement lors des interventions de maintenance planifiées afin d’éviter des coûts récurrents de mise en conformité et d’intégration.