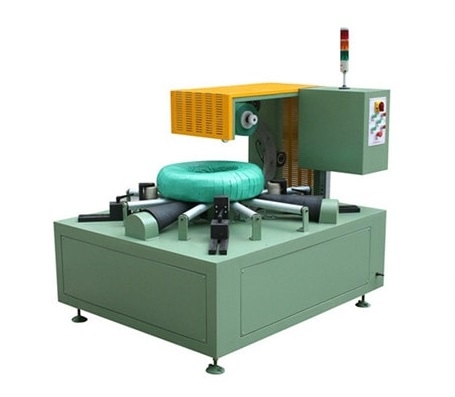
Faible rendement de la ligne de remplissage de bobines ? 5 goulots d'étranglement à vérifier
Les 5 véritables goulots d'étranglement qui limitent la production d'une ligne de conditionnement de bobines sont : l'instabilité de l'approvisionnement en matières premières, les changements de gamme de produits, le réapprovisionnement en matières premières, les anomalies de données et d'étiquetage, et la reprise après interruption. Identifiez la contrainte réelle avant d'augmenter la capacité de production.

Les 5 véritables goulots d'étranglement qui limitent le débit des lignes de production de bobines
Les 5 véritables goulots d'étranglement qui limitent le débit des lignes de production de bobines
Le rendement d'une ligne de conditionnement automatique de bobines n'est pas déterminé par le poste le plus rapide, mais par le poste ou la zone de transfert capable de traiter le minimum de travail sur une période prolongée. La plupart des problèmes de production manquée ressemblent à un problème d'emballage, mais sont en réalité causés par le matériau, les données ou les limites de récupération environnantes.
Cet article aide les équipes d'exploitation et d'ingénierie à identifier le véritable goulot d'étranglement avant d'ajouter de la capacité au mauvais endroit.
| Goulot | Symptômes typiques | Où regarder |
|---|---|---|
| Approvisionnement en matériaux instable | La file d'attente s'interrompt même lorsque ses propres stations sont prêtes. | Itinéraires d'arrivée, de zone tampon, de préparation et de contournement |
| changement de gamme de produits | Rapide sur un produit, lent sur l'ensemble d'un quart de travail | Temps de changement de format, réglage du film, contrôles du premier article |
| Réapprovisionnement en matériaux | Arrêts pour film, VCI, papier, feuillard ou étiquettes | Fréquence de réapprovisionnement, accès et capacité de réserve |
| Exceptions relatives aux données et aux étiquettes | La bobine bouge physiquement, mais le disque est manquant. | Responsable de l'identité, de la vérification des étiquettes et de la correction |
| Récupération après interruption | Des minutes coûteuses après une rupture de film, un blocage ou une panne | Voie de récupération, accès et dépendance à l'expertise |
Définir d'abord la limite de sortie
Mesurer le rendement sur l'ensemble de la ligne, et non sur un seul poste. Inclure la réception des bobines, leur transfert, leur mise en tampon, leur identification, leur emballage, leur cerclage, leur pesage, leur étiquetage, leur inspection, leur empilage et leur déchargement. Inclure également les changements de format planifiés, le réapprovisionnement en matières premières, les contrôles du premier article et le temps consacré à la récupération suite à un blocage ou une identification erronée d'une bobine.
Le chiffre utile correspond au nombre de bobines acceptées par poste, et non au nombre théorique de cycles d'enroulement par heure.

L'image illustre une ligne de conditionnement de bobines laminées à froid en fonctionnement. L'indicateur pertinent est le nombre de bobines acceptées par poste sur l'ensemble de la chaîne, et non la cadence d'un poste unique.
Goulot d'étranglement n° 1 : Approvisionnement instable en matières premières
Si la ligne est alimentée par lots depuis une ligne de refendage ou une grue, la ligne d'emballage peut être immobilisée même lorsque ses propres postes sont prêts. Une interruption en aval peut également bloquer la ligne, car la zone tampon se remplit et il n'existe aucun itinéraire autorisé pour stocker ou contourner une bobine.
La solution ne consiste pas toujours à augmenter la vitesse d'encapsulation. Il s'agit souvent de définir une taille de tampon, une règle de propriété et un chemin de repli.
Goulot d'étranglement 2 : Changement de gamme de produits
Les modifications fréquentes de largeur, de diamètre extérieur, de poids, d'orientation ou de composition de l'emballage consomment un temps imperceptible lors d'une démonstration en cycle unique. Une ligne qui paraît rapide pour un produit donné peut passer la majeure partie de son temps à changer le film, à ajuster les positions, à valider un premier article ou à retravailler un emballage.
Regroupez les produits réels en familles et mesurez le temps écoulé entre la dernière bobine fonctionnelle d'une famille et la première bobine fonctionnelle de la suivante.

L'image montre des personnes inspectant la ligne de production en usine. C'est ainsi que les données de changement de série et d'attente doivent être collectées : avec l'équipe de production directement sur la ligne, et non lors d'une simple démonstration.
Goulot d'étranglement 3 : Réapprovisionnement en matériaux
Le film d'emballage, le matériau VCI, le papier, le feuillard et les étiquettes doivent tous être remplacés. Si le réapprovisionnement nécessite l'arrêt de la ligne, le passage dans une zone surveillée ou l'attente d'un technicien de maintenance, le temps de cycle nominal n'est plus pertinent.
Enregistrez la fréquence et la durée de réapprovisionnement pour chaque matériau, puis concevez l'accès et la capacité de réserve en fonction du matériau ayant le plus fort impact.

L'image montre des personnes autour d'une machine d'enroulement de bobines d'acier en cours de fonctionnement. L'approvisionnement en matériaux et l'accès à ces derniers doivent faire partie intégrante de la procédure, car un arrêt à ce stade réduit la production, tout comme un cycle d'enroulement trop lent.
Goulot d'étranglement 4 : Exceptions liées aux données et aux étiquettes
Une ligne automatique peut déplacer physiquement une bobine même si l'enregistrement requis est manquant ou si l'étiquette ne peut être vérifiée. L'arrêt ou la correction manuelle qui en résulte prend souvent plus de temps que le cycle physique.
Pour chaque transfert, définissez la source de vérité, le responsable des corrections et l'état de sécurité lorsqu'un enregistrement est indisponible. Évitez que l'incertitude des données ne devienne un goulot d'étranglement non mesuré.

L'image illustre les personnes impliquées dans la gestion de projets d'automatisation industrielle FAT/SAT. Les exceptions relatives aux données et aux étiquettes doivent être traitées avec la même rigueur que les tests d'acceptation : le responsable, l'enregistrement requis et l'état de défaillance acceptable doivent être définis avant la mise en service de la ligne.
Goulot d'étranglement 5 : Reprise après interruption
Les minutes les plus coûteuses ne correspondent généralement pas au cycle normal. Il s'agit des minutes qui suivent une rupture de film, un décalage de bobine, une panne de capteur, un blocage en aval ou une coupure de courant. Si la remise en service nécessite l'intervention d'un expert, un mot de passe ou une procédure non définie, la ligne sera plus lente en fonctionnement réel qu'en démonstration.
Concevez le plan de récupération comme une exigence primordiale, et non comme une simple réflexion après coup.
Identifiez la contrainte avant d'ajouter de la capacité.
Cartographiez le flux de bout en bout, collectez les temps d'attente et d'intervention, et identifiez le poste ou le point de transfert qui limite la production. Améliorez ce point en priorité. Augmenter la capacité ailleurs ne fera qu'allonger la file d'attente avant ce même goulot d'étranglement.
Lorsque vous investissez dans une ligne d'emballage automatique de bobines , n'augmentez la capacité qu'après avoir identifié la véritable contrainte.
Une prochaine étape pratique
Effectuez une courte période d'observation avec un assortiment de produits représentatif et consignez chaque attente, arrêt, changement de format, réapprovisionnement et correction manuelle. La liste obtenue constitue un meilleur guide d'investissement qu'un cycle d'emballage plus rapide.
Observez le fonctionnement d'une ligne automatique de retournement, d'enroulement et d'empilage de bobines :

Détails visuels

Cliquez pour agrandir

Cliquez pour agrandir

Cliquez pour agrandir

Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →