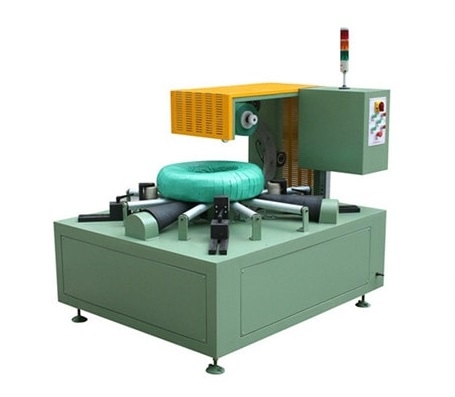
Ligne de conditionnement de bobines semi-automatique ou entièrement automatique ? Comment choisir ?
Quelle ligne de conditionnement de bobines convient le mieux à votre activité : semi-automatique ou entièrement automatique ? La réponse dépend de la répétabilité, et non du matériel. Comparez les deux options grâce à quatre questions opérationnelles, un tableau comparatif et une stratégie de mise à niveau progressive.

Lignes de conditionnement de bobines semi-automatiques ou entièrement automatiques : comment choisir ?
Lignes de conditionnement de bobines semi-automatiques ou entièrement automatiques : comment choisir ?
L'automatisation ne se résume pas à un simple interrupteur marche/arrêt. Une ligne d'emballage de bobines semi-automatique et une ligne entièrement automatique peuvent partager des équipements similaires, mais diffèrent dans la manipulation des bobines, la prise de décision et la gestion des pannes.
La question utile n'est pas « Quel est le meilleur ? » mais « Quelles parties de cette opération sont répétables et méritent d'être automatisées, et quelles parties nécessitent encore une intervention humaine ? »
Définir les deux portées
Une ligne semi-automatique automatise généralement une ou plusieurs étapes principales, comme l'emballage ou le cerclage, tandis qu'un opérateur charge, vérifie ou transfère la bobine entre les étapes. Elle est souvent plus facile à installer, plus facile à adapter et moins sensible à l'absence de données enregistrées.
Une ligne d'emballage de bobines entièrement automatisée assure la manutention, l'emballage, le cerclage, le pesage, l'étiquetage, l'empilage et le déchargement, réduisant ainsi l'intervention humaine directe. Elle diminue le travail manuel lorsque la gamme de produits est stable, mais elle souligne également l'importance de la précision des données, de la gestion des exceptions et de la facilité de maintenance.
| Dimension | Semi-automatique | Entièrement automatique |
|---|---|---|
| Portée automatisée | postes de base tels que l'emballage ou le cerclage | Manutention, emballage, cerclage, pesage, étiquetage, empilage et déchargement en connexion |
| Rôle humain | Charger, confirmer et effectuer une correspondance entre les stations | Moins d'interventions directes ; la supervision et le rétablissement demeurent. |
| Dépendance des données | Sensibilité moindre aux données manquantes | Importance accrue de la précision des données |
| Meilleur rapport qualité/prix | Modification de la composition ou décisions au cas par cas | Gamme de produits stable et flux reproductible |
L'image montre l'équipe projet réunie autour d'une table pour une discussion de conception. C'est là que la question cruciale trouve sa réponse : quelles étapes sont suffisamment répétitives pour être automatisées, et quelles transmissions nécessitent encore une intervention humaine ?
Choisissez parmi les modes de fonctionnement
Commencez par la reproductibilité de la population de bobines :
- La composition des produits est-elle stable ou change-t-elle fréquemment ?
- Le schéma de libération et l'orientation de la bobine sont-ils prévisibles ?
- La règle d'emballage peut-elle être choisie sans intervention humaine ?
- L'équipe est-elle capable d'assurer la maintenance des convoyeurs, capteurs, interfaces de données et systèmes d'alimentation en matériaux supplémentaires ?
Si la réponse est systématiquement positive, une automatisation plus poussée sera probablement la solution. Si la réponse dépend de décisions prises au cas par cas, une ligne semi-automatique avec des interventions humaines contrôlées pourrait s'avérer plus fiable.
Tenir compte du travail, de la qualité et du rétablissement
L'automatisation peut réduire les manipulations répétitives et améliorer la constance des recettes. Elle ne dispense toutefois pas de la supervision, du réapprovisionnement, des contrôles de première qualité, des mises en quarantaine et de la maintenance.
La conception du système de récupération est un facteur déterminant dans de nombreux projets. Il convient de se demander ce qui se passe lorsqu'une bobine est non identifiée, qu'une étiquette est illisible, que le matériau est épuisé, qu'une zone en aval est obstruée ou qu'il y a une coupure de courant. Même une ligne entièrement automatisée doit prévoir un itinéraire de secours pour ces situations.
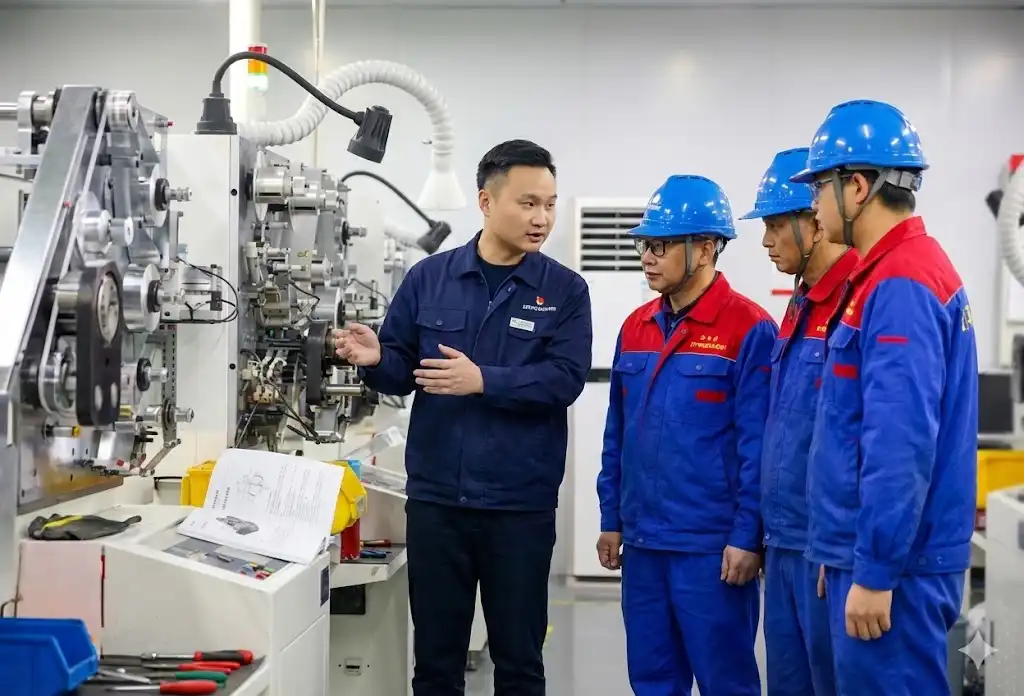
L'image montre des techniciens de maintenance Fhope expliquant aux ouvriers sur site les consignes d'utilisation et de sécurité. Elle illustre le rôle essentiel de l'humain, qui persiste malgré l'automatisation : formation, validation du premier article, supervision et procédure de dépannage.
Comparer sur la limite opérationnelle totale
Comparez les deux options horizontalement :
- Durée normale du cycle et temps de changement de format.
- Tâches de chargement et de déchargement manuels.
- Réapprovisionnement en matériaux et pièces de rechange.
- Gestion des exceptions liées aux étiquettes et aux données.
- Compétences en matière de maintenance et temps de réponse.
- Espace, équipements et charge au sol.
- Installation et formation.
Un cycle nominal plus rapide ne rend pas une ligne plus automatisée de manière significative. Le débit de production accepté et le taux d'exceptions sont de meilleurs indicateurs.
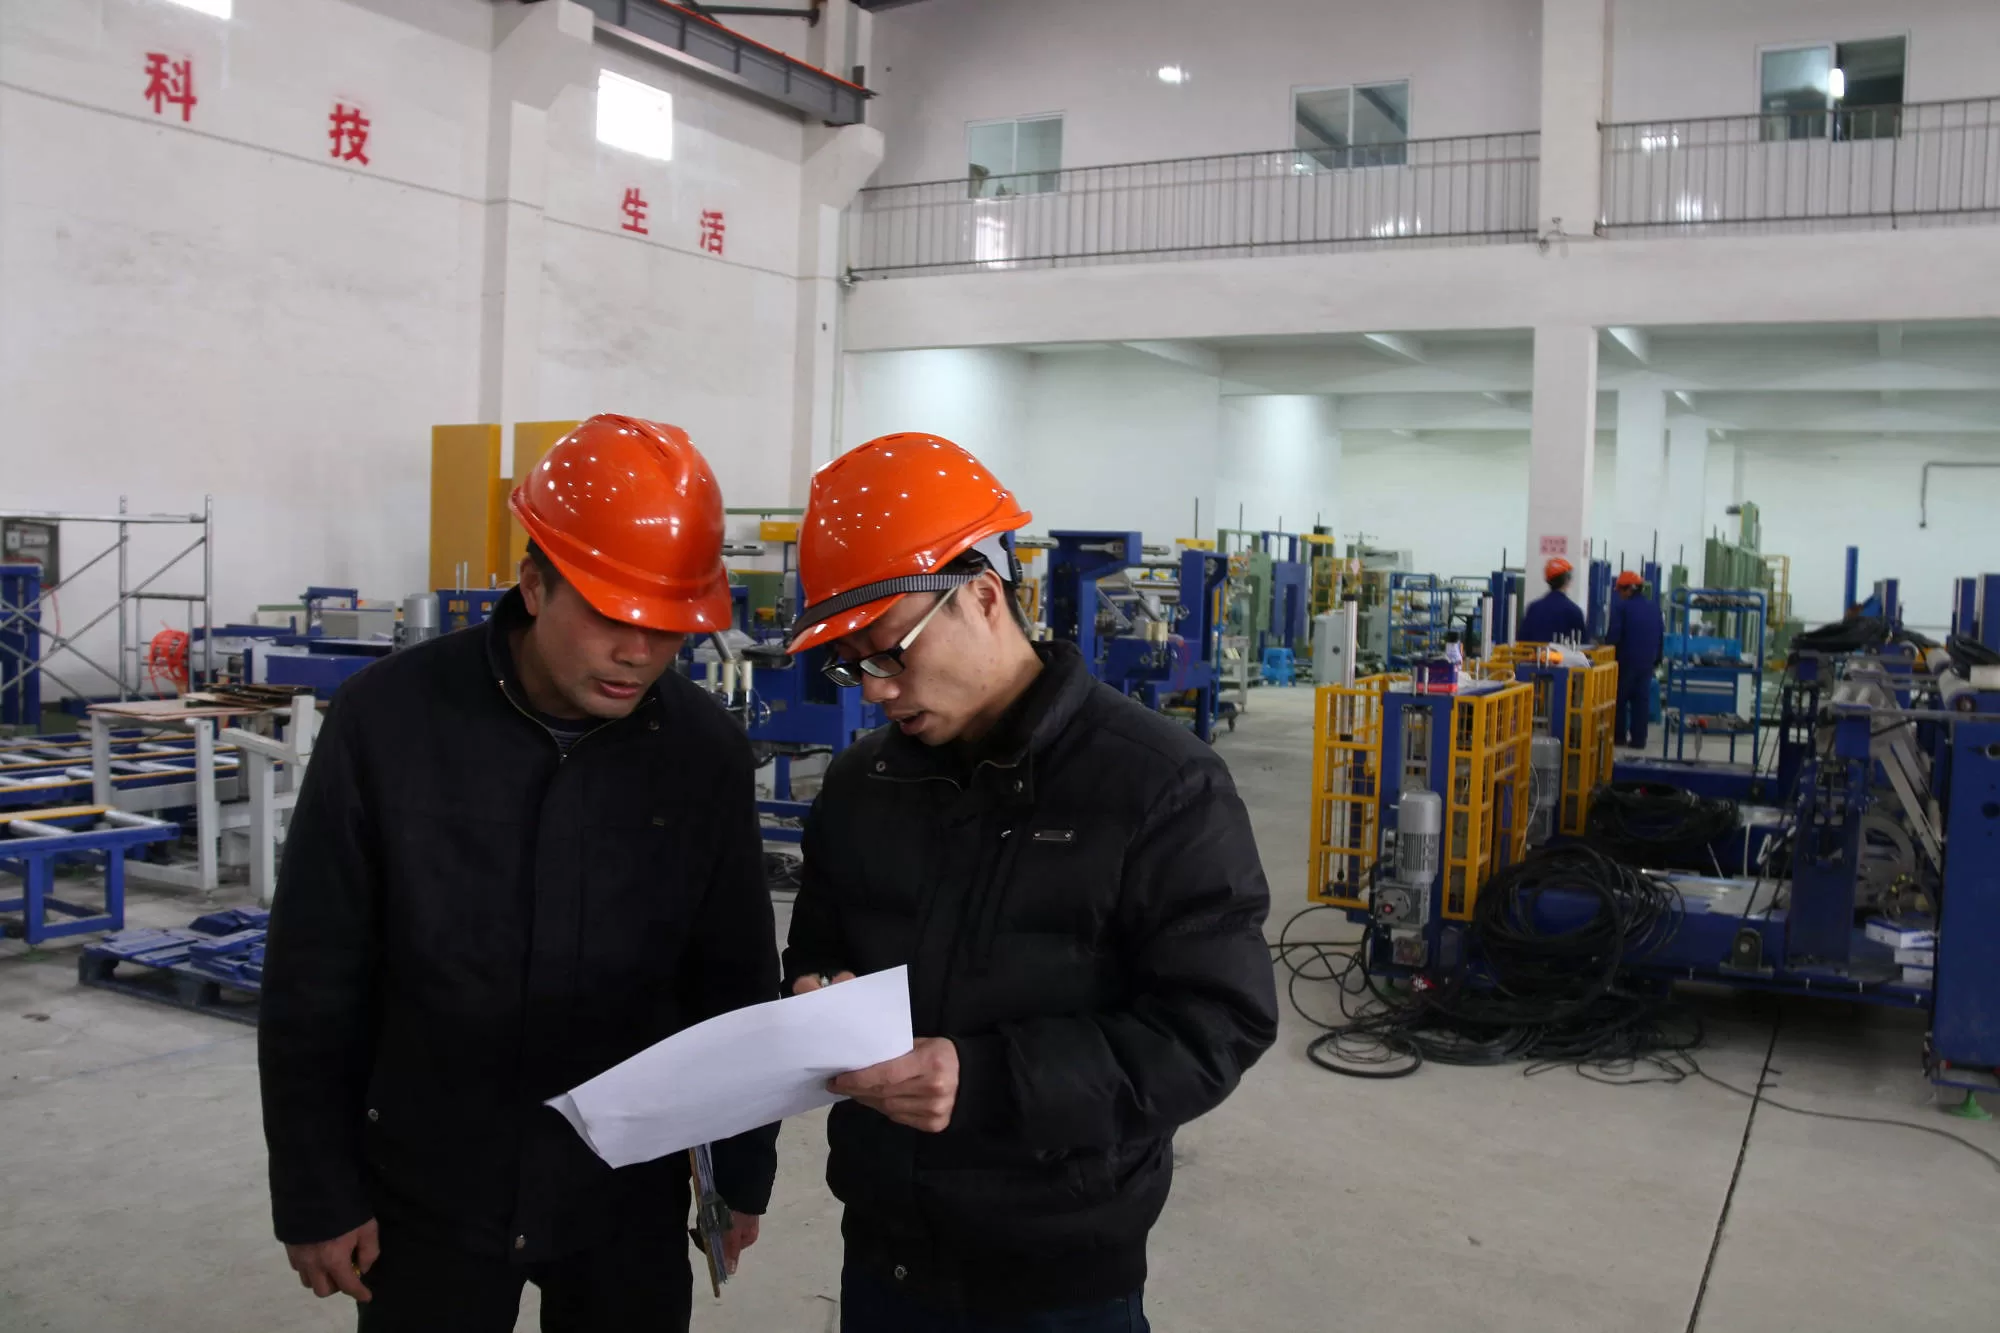
L'image montre des membres de l'équipe Fhope dans un environnement de travail industriel. Elle établit un lien avec le périmètre opérationnel : les compétences en maintenance, le réapprovisionnement, la formation et la réactivité sont tout aussi importants que le matériel de la machine.
Utilisez une approche par étapes lorsque le mélange est incertain.
De nombreux projets peuvent débuter par une cellule d'emballage semi-automatique, stabiliser la gamme de produits et les règles d'emballage, puis ajouter des fonctions automatisées de transfert, d'étiquetage ou d'empilage lorsque la prochaine contrainte se présente. Ainsi, l'investissement reste fondé sur des données probantes et non sur des suppositions.
Si le fonctionnement est déjà stable et que la contrainte est clairement liée à une saisie manuelle ou à une ressaisie de données, une ligne plus longue peut être justifiée dès le départ. Dans les deux cas, définissez la procédure de repli manuelle avant l'installation de la ligne.
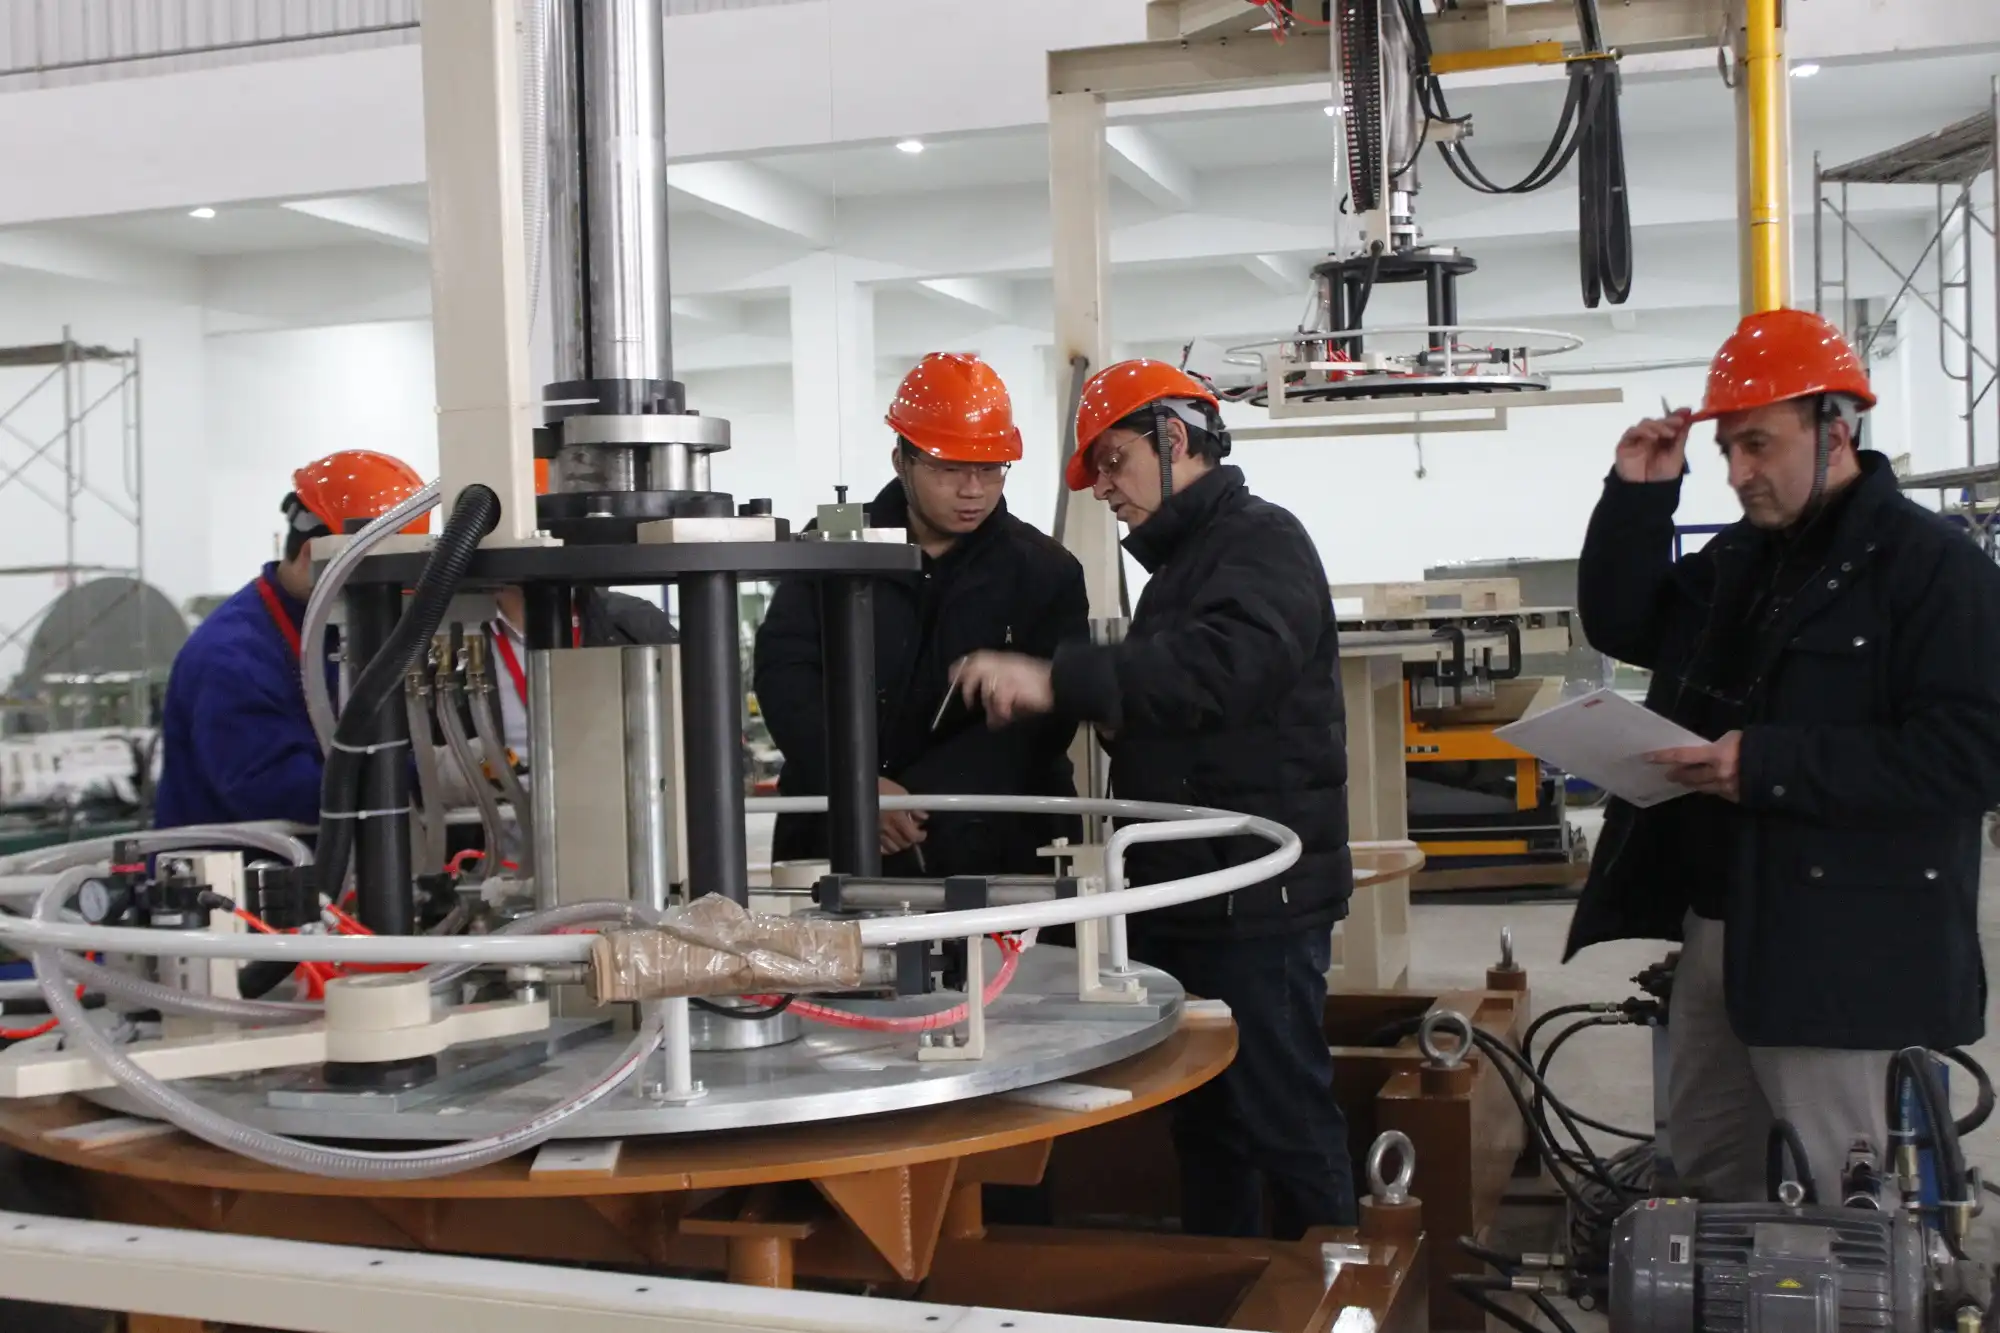
L'image montre l'équipe de service du groupe Fhope travaillant ensemble autour d'une table. Cette revue collaborative illustre concrètement le processus par étapes : stabiliser d'abord la gamme de produits et les règles d'emballage, puis ajouter le transfert, l'étiquetage ou l'empilage lorsque la contrainte suivante se présente.
Une prochaine étape pratique
Cartographiez le flux actuel et identifiez chaque tâche nécessitant une intervention humaine. Automatisez d'abord les tâches répétitives, assurez-vous que les tâches nécessitant une décision humaine restent visibles et définissez la procédure de récupération pour chaque transfert automatisé. Vous obtiendrez ainsi une chaîne automatisée là où c'est utile et supervisée là où c'est indispensable.
Observez le fonctionnement d'une ligne d'emballage de bobines d'acier :

Détails visuels

Cliquez pour agrandir

Cliquez pour agrandir

Cliquez pour agrandir

Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
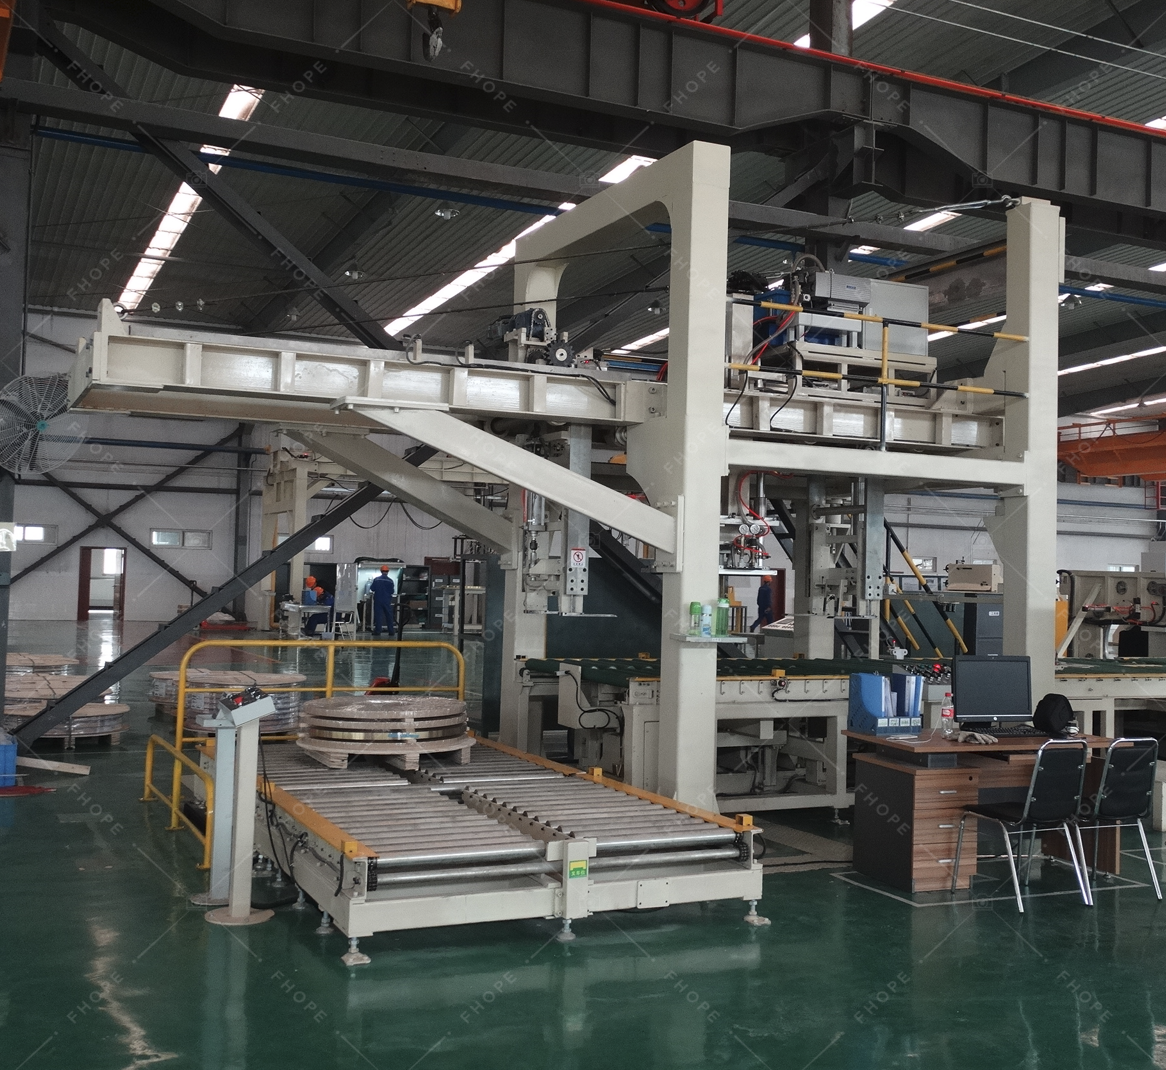
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →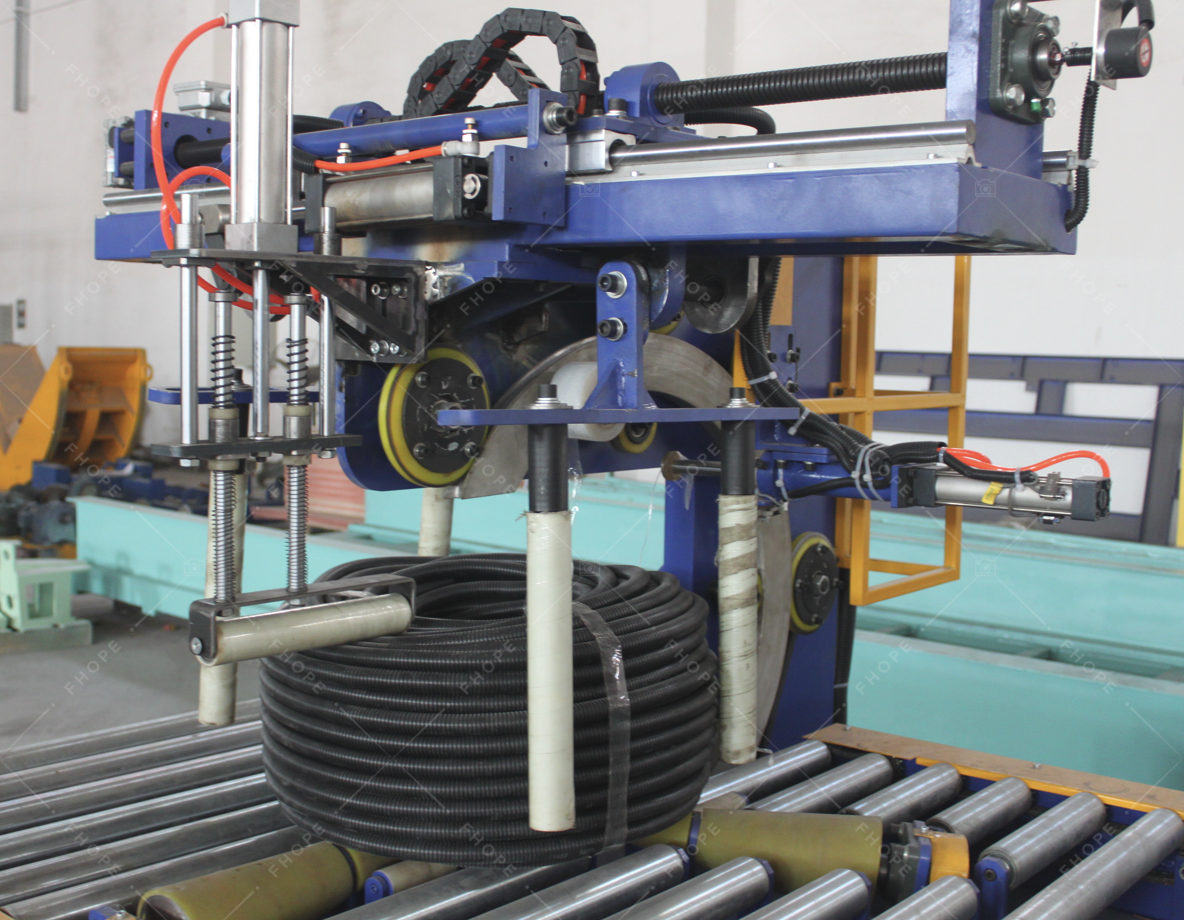
Ligne d'emballage de bobine de tuyau
Voir les détails →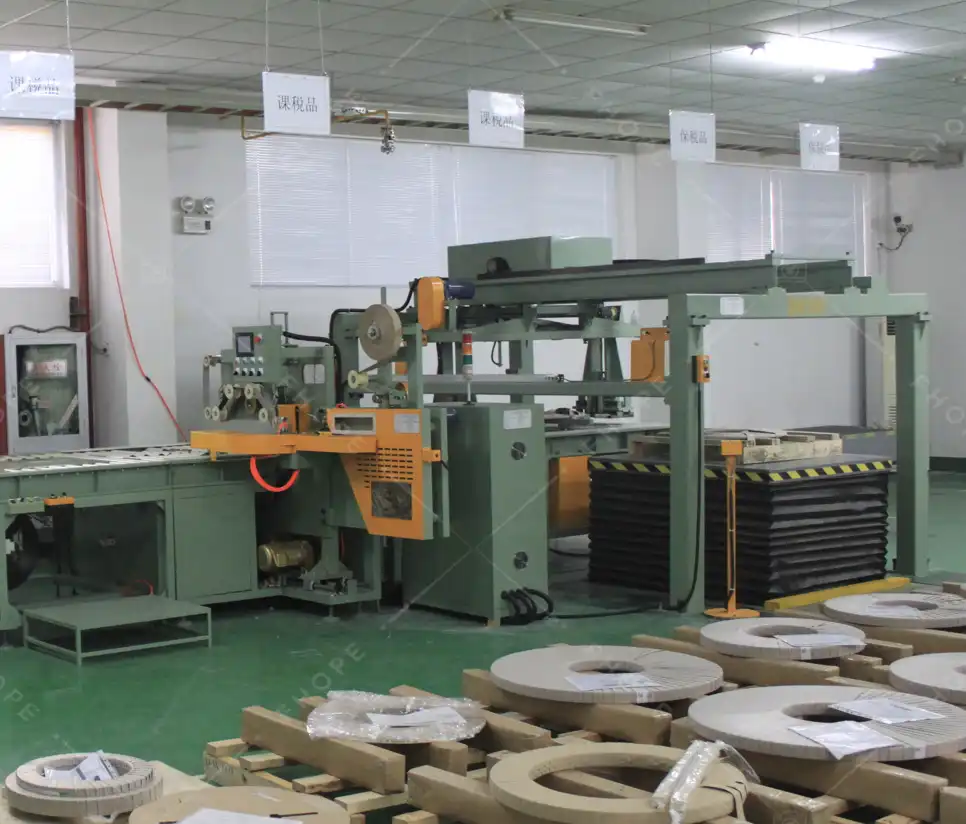
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →