Planification de l'agencement d'une ligne de conditionnement de bobines : un guide pratique
Comment planifier l'agencement d'une ligne d'emballage automatique de bobines — cartographier le flux normal et exceptionnel, dimensionner les zones tampons, regrouper les flux de matériaux et de données, réserver l'accès aux personnes et aux matériaux et planifier les utilités sur un seul dessin.

Comment planifier l'agencement d'une ligne de conditionnement automatique de bobines
Comment planifier l'agencement d'une ligne de conditionnement automatique de bobines
Une bonne conception de ligne de conditionnement ne se limite pas à l'emplacement des machines sur un plan. Elle repose avant tout sur le flux de matières, les points de transfert et le circuit de récupération. Si le plan ne représente que le fonctionnement normal, il paraîtra parfait sur le papier et échouera dès le premier blocage de bobine.
Ce guide aide les planificateurs d'usine, les ingénieurs et les équipes de projet à transformer une séquence de processus en une configuration utilisable pour une ligne d'emballage automatique de bobines.
| Élément de mise en page | Ce qu'il doit montrer |
|---|---|
| Débit normal | Stations requises et leur séquence |
| Flux d'exception | Où une bobine bloquée ou rejetée attend et comment elle revient |
| Polissoirs | Postes, capacités et propriété |
| transferts de données | Là où se prennent les décisions relatives à l'identité, au poids, à la recette, à l'étiquette et à la mise sur le marché |
| L’accès | itinéraires des opérateurs et de maintenance, y compris le réapprovisionnement en matériel |
| Utilitaires | Énergie, air comprimé, hydraulique, réseau de données, fondations et drainage |
Commencez par le flux requis
Énumérez les stations dans l'ordre : réception ou transfert, mise en tampon, changement d'orientation si nécessaire, identification, emballage, cerclage, pesage, étiquetage, inspection, empilage et déchargement. Indiquez les stations obligatoires et celles qui sont facultatives pour la gamme de produits actuelle.
Le schéma doit afficher d'abord l'itinéraire normal, puis l'itinéraire d'exception.
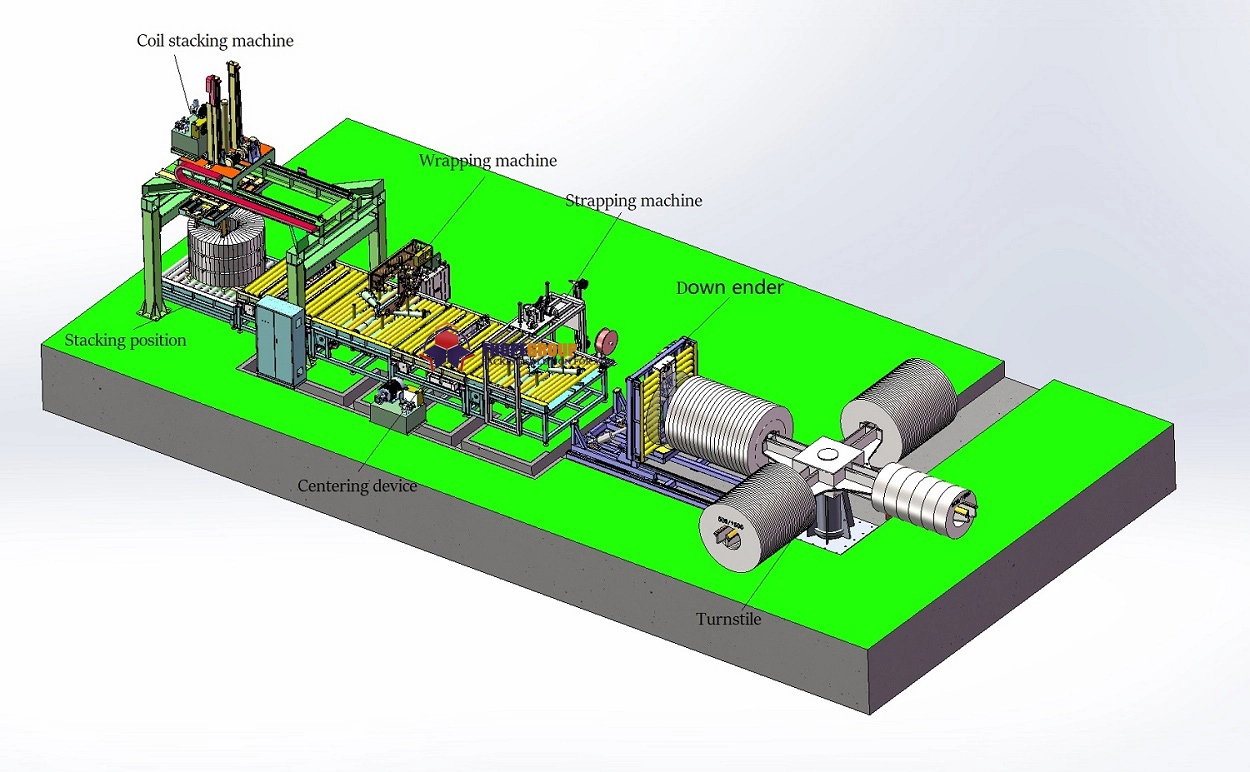
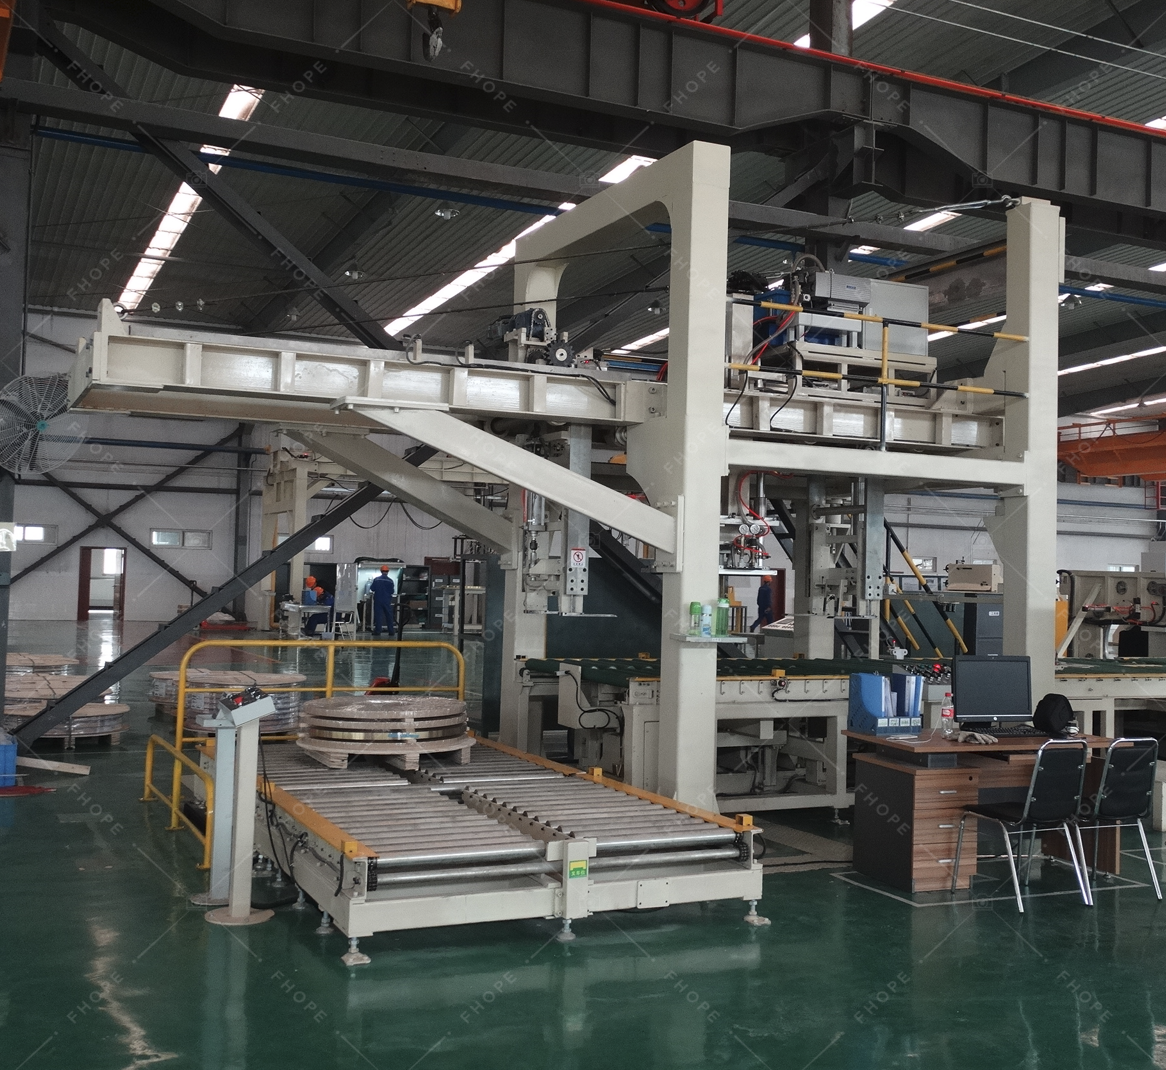
L'image représente une ligne d'emballage de bobines en acier inoxydable. Elle illustre pourquoi l'agencement est conçu autour de la séquence des équipements connectés, et non autour d'une seule machine placée sur un plan.
Utiliser la population réelle de bobines
Reportez les dimensions et les poids sur le plan d'implantation pour les bobines représentatives et extrêmes. Vérifiez que le chemin de manutention, la largeur des rouleaux, l'ouverture des stations et la zone d'empilage correspondent aux dimensions réelles. Un plan d'implantation ne prenant en compte que la bobine moyenne est incomplet.
Indiquez également l'orientation requise de la bobine à chaque station. Tout changement d'orientation (œil vertical ou œil horizontal) crée une limite de manipulation et de contrôle qui doit être conçue avec soin.

L'image illustre le schéma d'une ligne de conditionnement de bobines d'acier. Les données de population, la séquence des stations et les positions des tampons doivent être lisibles sur ce schéma avant la fixation des équipements.
Assurer la continuité des flux de données et de matériel
Les flux physiques et les flux d'information doivent figurer sur le même schéma. Indiquez où l'identité de la bobine est lue, où le poids est enregistré, où la recette d'emballage est sélectionnée, où l'étiquette est vérifiée et où la décision de libération est prise.
Si une bobine peut se déplacer physiquement avant que ses données ne soient correctes, le schéma doit indiquer le tampon ou le point de correction pour cette exception.
Concevoir des zones tampons, pas seulement des stations
Indiquez le nombre de positions de bobine entre les postes, notamment entre la sortie de production ou de refendage et le poste d'emballage. La zone tampon doit compenser les variations normales et les brèves interruptions sans engendrer de risques supplémentaires pour la sécurité ou la manutention.
Indiquez la propriété et la capacité de chaque zone tampon. « Un espace au sol » ne constitue pas une zone tampon.
Réserver l'accès aux personnes et aux matériaux
Les opérateurs et le personnel de maintenance doivent pouvoir accéder en toute sécurité aux zones de chargement de film ou de feuillard, de vérification d'un premier article, d'inspection d'un colis et de réparation d'une panne. Ces voies d'accès doivent être tracées séparément du chemin de déplacement automatisé.
Le réapprovisionnement en matériel ne doit pas nécessiter l'accès à une zone surveillée en fonctionnement. Le plan doit indiquer l'emplacement du réapprovisionnement et la procédure de sécurité à suivre pour y accéder.
Planification des services publics et installation
Indiquez l'emplacement des alimentations électriques, des conduites d'air comprimé, des circuits hydrauliques, du réseau de données, des fondations et du système de drainage. Précisez la largeur des portes, le dégagement des colonnes, la hauteur sous plafond ou la hauteur du pont roulant, la charge au sol et le chemin d'accès du matériel au bâtiment.
Un conflit d'installation découvert après l'approvisionnement est aussi grave qu'un conflit de processus. Lors de la planification de l'emplacement des équipements pour une ligne d'emballage automatique de bobines , les utilités et l'accès à l'installation doivent figurer sur le même plan.

L'image représente un schéma d'implantation d'une ligne de conditionnement de bobines. Ce niveau de détail est requis : les positions des stations, les chemins des matériaux et les zones de support doivent être visibles avant la finalisation de la conception.
Inclure la voie d'exception et de récupération
Pour chaque exception, indiquez où une bobine bloquée ou rejetée peut patienter, qui peut la déplacer et comment elle retrouve un flux normal. La voie de récupération doit garantir la sécurité et l'intégrité des données. Une configuration sans voie de récupération en créera une sous la pression.

L'image illustre une scène de revue de conception où le chemin normal, le chemin anormal, les machines et les zones de support sont considérés dans une seule vue. C'est la bonne méthode pour planifier l'implantation : le chemin d'exception n'est pas une correction ultérieure, il fait partie intégrante du plan.
Une prochaine étape pratique
Représentez sur un seul plan le flux normal, le flux d'exception, les emplacements des tampons, les transferts de données, les voies d'accès et les emplacements des utilitaires. Vérifiez la validité du plan avec les équipes d'exploitation, de qualité, de maintenance, d'automatisation et de sécurité avant de figer les emplacements des équipements.
Observez le fonctionnement d'une ligne de cerclage, d'emballage et d'empilage de bobines d'acier inoxydable :

Détails visuels
Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →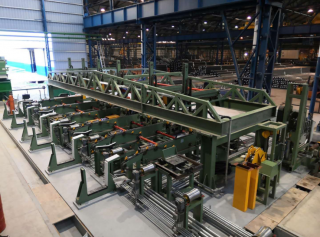
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →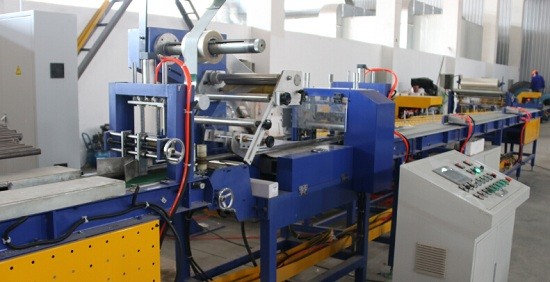
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →