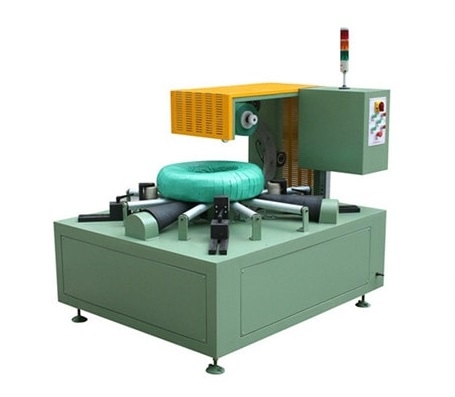
Que doit couvrir un test FAT/SAT sur une ligne de garnissage de bobines ?
Une ligne ayant subi un déplacement de bobine lors de la visite n'a pas été validée. Cette liste de contrôle FAT/SAT couvre le flux normal, les cas exceptionnels, les interfaces de données et les limites de sécurité ; ainsi, votre ligne de conditionnement de bobines est vérifiée avant sa mise en production, et non après la survenue de problèmes.
Liste de contrôle FAT/SAT pour les projets de lignes de garnissage de bobines
Liste de contrôle FAT/SAT pour les projets de lignes de garnissage de bobines
Les tests de réception en usine et sur site (FAT/SAT) attestent que la ligne traite la gamme de produits convenue dans les limites définies. Il ne s'agit pas d'une simple formalité à effectuer avant le paiement. Une checklist FAT/SAT bien conçue transforme le cahier des charges en preuves tangibles pour une ligne d'emballage automatique de bobines.
Ce guide aide les équipes de projet, d'ingénierie, de qualité et d'exploitation à préparer des tests reproductibles et auditables.
| Colonne de la matrice de test | Ce qu'il enregistre |
|---|---|
| Cas de test | Le scénario précis à vérifier |
| Entrée | La bobine, le matériau, les données ou la condition utilisés |
| Résultat attendu | Que faut-il pour obtenir un laissez-passer ? |
| Résultat actuel | Qu'a-t-on observé pendant le test ? |
| Propriétaire | La personne responsable de la signature |
| Déviation | Toute différence par rapport au résultat attendu et le suivi |
Commencez par le périmètre d'acceptation
Avant le test, définissez son périmètre : les stations, les interfaces, les tâches manuelles, les champs de données, les fonctions de sécurité et la gamme de produits représentative. Définissez également ce qui est exclu ou ce qui sera testé ultérieurement sur site.
La liste de contrôle doit être rédigée avant le test, et non pas établie à partir des éléments recueillis pendant la visite.
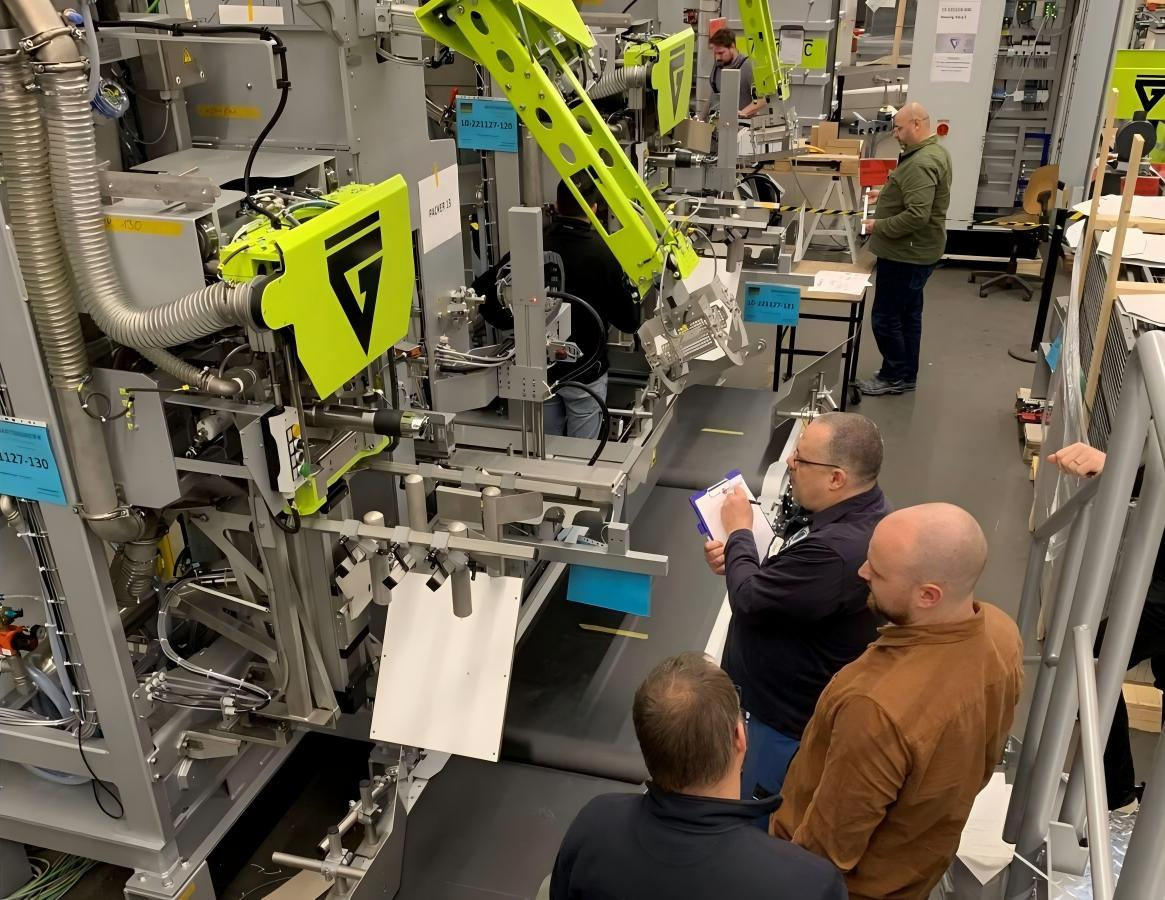
L'image montre des personnes effectuant un test de réception en usine avant expédition. Ce test consiste à vérifier conjointement la ligne de production, l'emballage et l'enregistrement selon des critères d'entrée définis.
Préparer des bobines représentatives
Utilisez l'ensemble des produits disponibles, et non pas seulement la bobine la plus simple. Incluez des cas représentatifs et extrêmes : bobines les plus larges, les plus étroites, les plus lourdes, les plus légères, celles avec la surface la plus sensible, ainsi que celles nécessitant une orientation ou un conditionnement différent.
Consignez les dimensions, le poids et l'état mesurés avant l'essai. Un essai n'est utile que si les données d'entrée sont connues.
Vérifier le débit normal
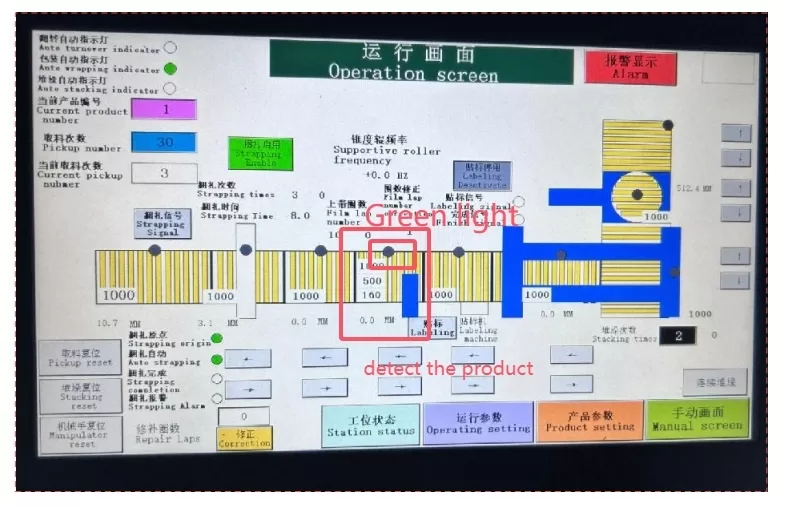
Suivre la procédure habituelle, de l'arrivée à la sortie. Consigner chaque prise en charge, le résultat de l'emballage, la position du cerclage, le poids, les données d'étiquetage et la décision de sortie.
La ligne de test doit démontrer que la bobine, son emballage et le disque se déplacent ensemble. Le test ne doit pas s'arrêter au simple constat que « la machine a bougé ».

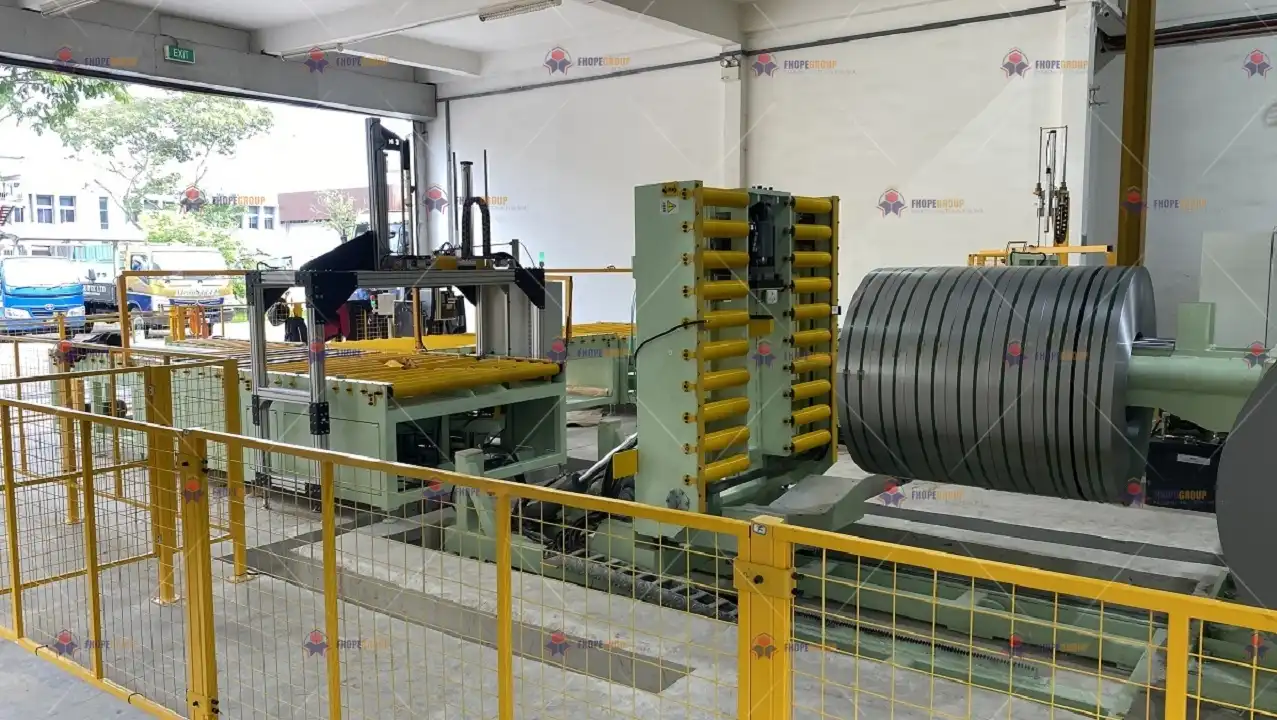
L'image montre des personnes travaillant autour d'une machine d'enroulement de bobines d'acier lors de sa procédure d'utilisation spécifique au site. Le test en fonctionnement normal doit comprendre les mêmes étapes, et pas seulement le cycle automatique.
Tester les exceptions
Incluez au moins les cas suivants :
- Une bobine dont l'identifiant est manquant ou incorrect.
- Une étiquette non vérifiable.
- Un problème de poids ou de conformité aux règles d'emballage.
- Rupture de film ou réapprovisionnement en matériel de cerclage.
- Une zone en aval bloquée.
- Coupure de courant et redémarrage contrôlé.
Chaque cas doit avoir un état sûr défini, un propriétaire et des preuves avant que le serpentin ne reprenne un fonctionnement normal.
Tester les limites de sécurité et d'énergie
Vérifiez que les dispositifs de protection, les interverrouillages, les barrières immatérielles et le système de consignation/déconsignation fonctionnent correctement. Contrôlez la procédure de remise en marche et identifiez les personnes autorisées à redémarrer la ligne.
Les tests de sécurité doivent correspondre à l'évaluation des risques du site et ne doivent pas être réduits à une simple action de réinitialisation.
Tester l'interface de données
Vérifiez que l'identifiant de la bobine, le poids mesuré, la recette, l'étiquette, l'état de qualité et le dossier d'expédition sont correctement lus et enregistrés lors des transferts. Signalez toute panne ou lenteur du système source.
Si la ligne peut déplacer physiquement une bobine sans l'enregistrement requis, il s'agit d'un échec de test, sauf si un repli contrôlé est démontré.
Résultats enregistrés et écarts
Pour chaque test, notez la réussite ou l'échec, les conditions, l'opérateur et la durée. Conservez les échecs et les écarts ; ils sont plus précieux qu'un simple résumé.
Dressez la liste des articles ayant passé le test en usine mais nécessitant une confirmation sur site, ainsi que celle des articles dont le statut reste incertain après le test.

L'image illustre une discussion de travail dans un environnement de type bureau. C'est là que la matrice FAT/SAT est examinée : chaque réussite, échec et écart est attribué à un responsable avant la mise en production.
Une prochaine étape pratique
Transformez la liste de contrôle en une matrice de traçabilité : cas de test, données d’entrée, résultat attendu, résultat obtenu, validation du responsable et écart. Avant la mise en production, examinez la matrice avec les équipes qualité, ingénierie, opérations et le fournisseur.

L'image illustre une discussion relative au service autour d'une table. Il s'agit de la phase de transfert lors des tests d'acceptation en usine (FAT/SAT) : la formation, la validation du site et les points en suspens sont convenus avec les mêmes personnes qui exploiteront et entretiendront la ligne d'emballage automatique de bobines.
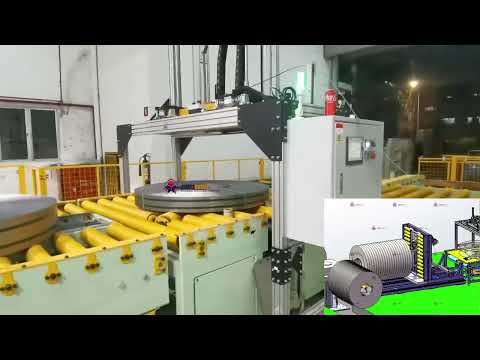
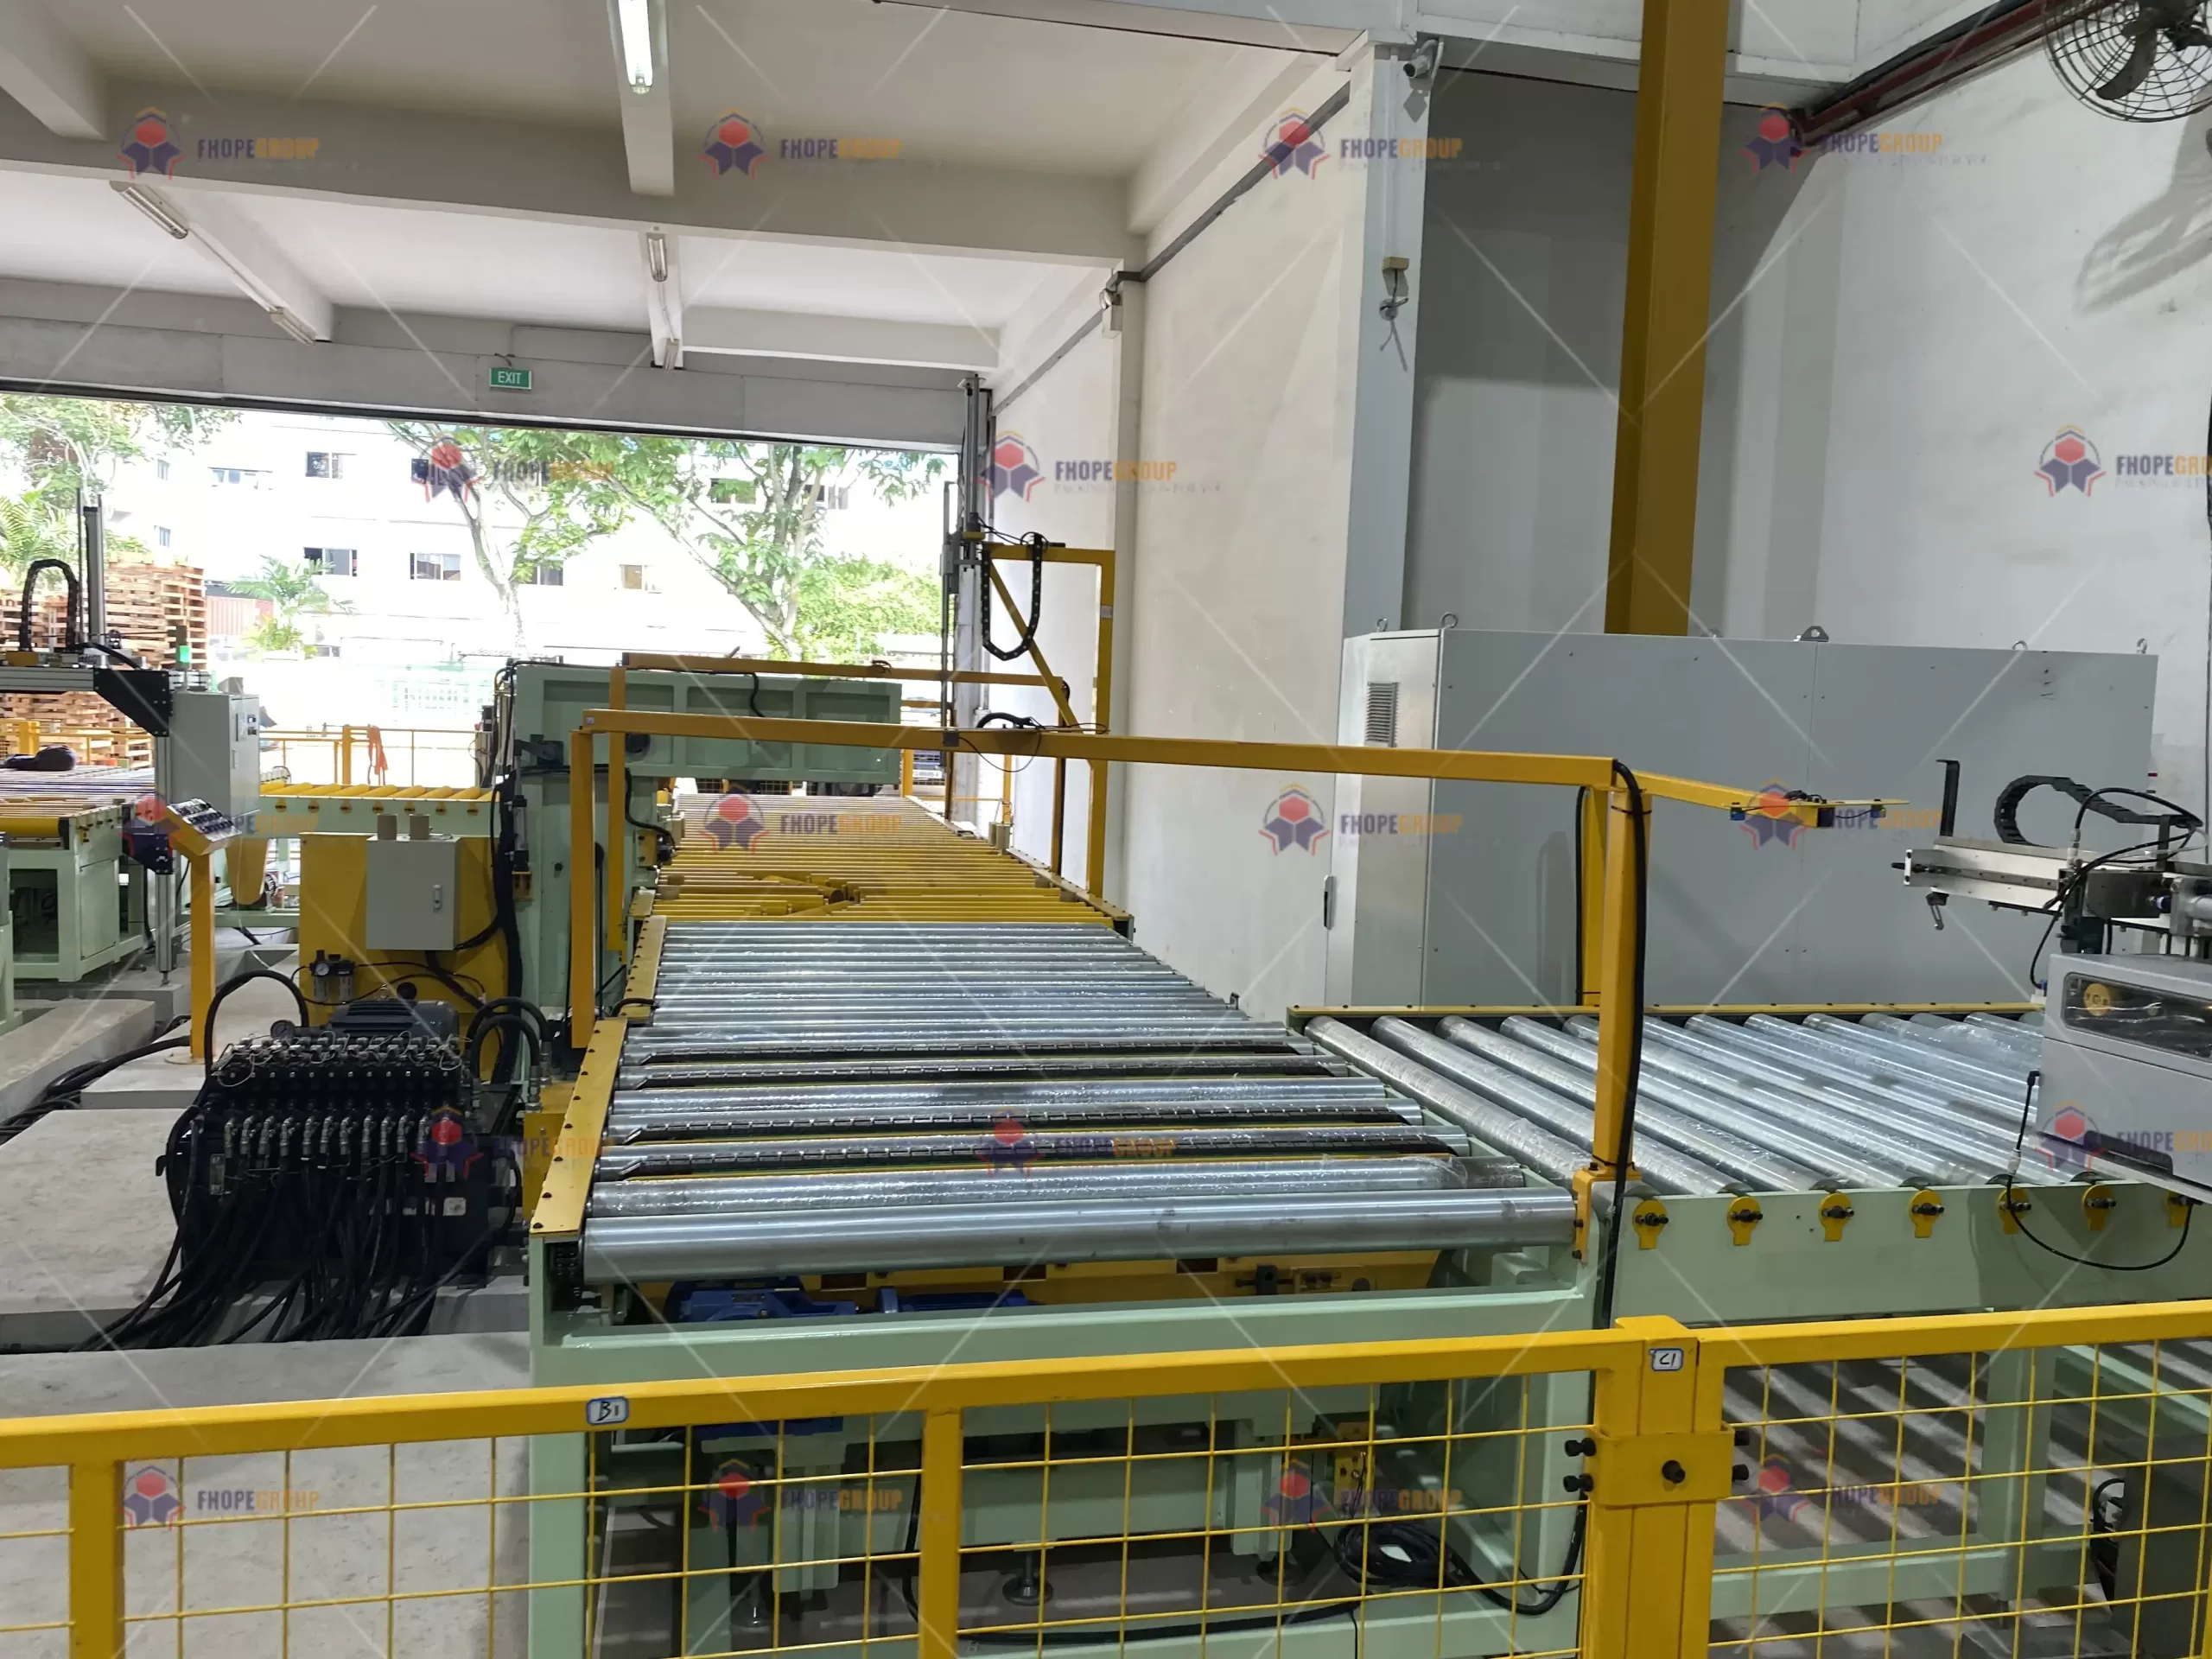
Observez le fonctionnement d'une ligne d'emballage de bobines d'acier prépeintes entièrement automatisée :
Détails visuels
Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →