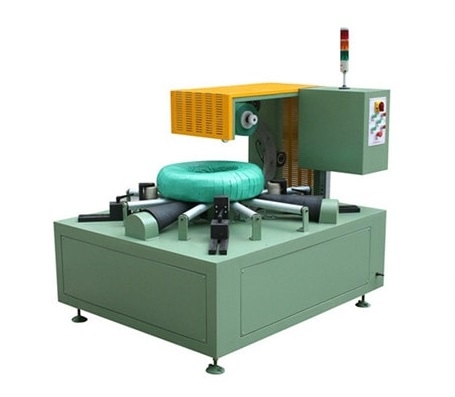
Questions à se poser avant d'intégrer un ERP/MES à une ligne de production de bobines
L'intégration ERP/MES échoue en raison d'une imprécision dans la gestion des données, et non à cause des connecteurs. Utilisez ces questions pour définir les sources de données, les droits de correction, le comportement en cas de défaillance et les journaux d'audit de votre ligne de conditionnement de bobines, avant de figer le périmètre et de commencer les tests d'acceptation en usine (FAT/SAT).
Intégration ERP/MES pour les lignes de conditionnement de bobines : Questions à poser
Intégration ERP/MES pour les lignes de conditionnement de bobines : Questions à poser
Une ligne d'emballage automatique de bobines peut déplacer une bobine sans intégration ERP ou MES. En revanche, elle ne peut pas libérer la bobine, apposer l'étiquette appropriée et enregistrer correctement le résultat de l'emballage lorsque la source de données est imprécise.
Ce guide aide les équipes d'automatisation, d'informatique/technologies opérationnelles, de qualité et de projet à définir les limites d'intégration avant que la ligne ne soit spécifiée.
| Colonne du tableau de flux de données | Ce que cela définit |
|---|---|
| Champ | Identification de la bobine, poids, composition de l'emballage, données d'étiquetage, état de la qualité, historique d'expédition |
| Source de vérité | ERP, MES, balance, opérateur ou système qualité |
| Propriétaire | Le système ou la personne autorisée à corriger le champ |
| Comportement en cas de défaillance | Tampon, itinéraire manuel, rejet, attente ou arrêt de sécurité |
| Audit | Comment une correction est enregistrée et suivie |
Commencez par la décision de libération
Énumérez les données nécessaires à une bobine avant qu'elle puisse quitter la chaîne : identifiant de la bobine, informations de commande ou de lot/de chauffe le cas échéant, poids mesuré, règle d'emballage, données d'étiquetage, état de qualité et enregistrement d'expédition.
Pour chaque champ, indiquez la source de vérité et le système ou la personne habilitée à la corriger. La ligne ne doit pas attribuer de valeur inédite lorsque la source est indisponible.
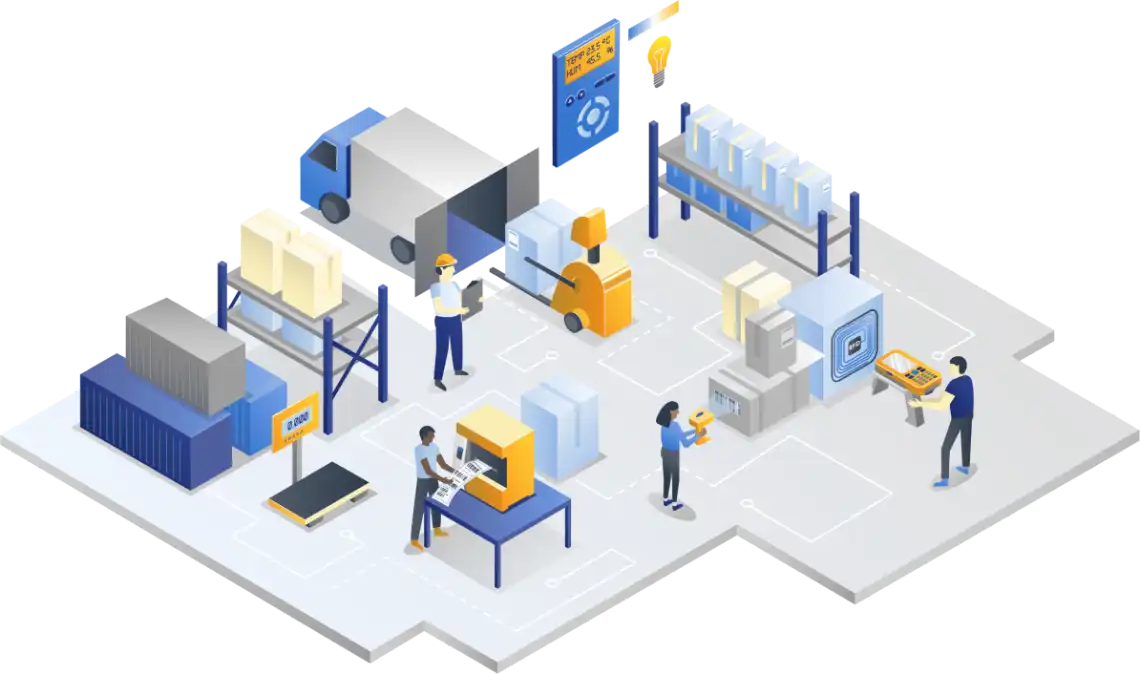
L'image illustre une représentation visuelle d'un système ERP. Elle représente la source de données de commandes, de recettes et d'expéditions au niveau de l'entreprise, que la chaîne de conditionnement doit utiliser sans avoir à créer ses propres valeurs.
Cartographiez les transferts de responsabilité, pas seulement les machines.
Indiquez les points où les données sont lues, écrites ou confirmées : arrivée de la bobine, identification, pesage, sélection de la recette, emballage, cerclage, étiquetage, inspection, empilage et déchargement.
La limite d'intégration doit correspondre à la limite physique. Une bobine ne doit pas être physiquement libérée au-delà d'un point où son enregistrement n'a pas encore atteint.
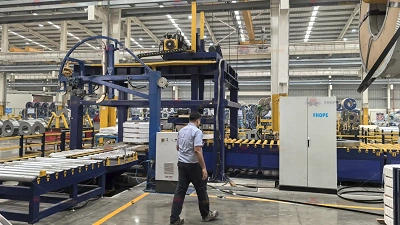
L'image illustre un système intelligent d'emballage de bobines d'acier avec intégration ERP. La valeur ajoutée de cette intégration réside dans la gestion des champs, la synchronisation et la détection des défaillances à cette interface, et non dans la connexion elle-même.
Posez les bonnes questions d'interface
Avant de comparer les fournisseurs, posez-vous les questions suivantes :
- Quel système possède l'identifiant de la bobine et l'enregistrement de la commande ?
- Quels champs la ligne consomme-t-elle, et quels champs produit-elle ?
- Que se passe-t-il lorsque le service ERP/MES est indisponible ?
- Que se passe-t-il lorsqu'une étiquette ne peut pas être vérifiée ?
- Qui est habilité à corriger un problème de poids, de recette ou de qualité ?
- Quel document atteste que le disque a été accepté ?
- Comment les corrections sont-elles vérifiées ?
Les réponses révèlent souvent que la difficulté ne réside pas dans le connecteur, mais dans la règle métier.
Évitez les langages axés sur le protocole
Il est courant de demander une « intégration MES » ou une « intégration ERP » comme si ces termes définissaient un périmètre précis. Une demande utile décrit les champs, le calendrier, le comportement en cas de défaillance et l'historique des modifications. Le choix du protocole ou de l'intergiciel doit découler des exigences, et non l'inverse.
La norme ISA-95 peut fournir une référence technologiquement neutre pour séparer les fonctions d'entreprise et de contrôle de la production, mais elle ne sélectionne pas de protocole et ne prouve pas la compatibilité entre les systèmes d'un client.
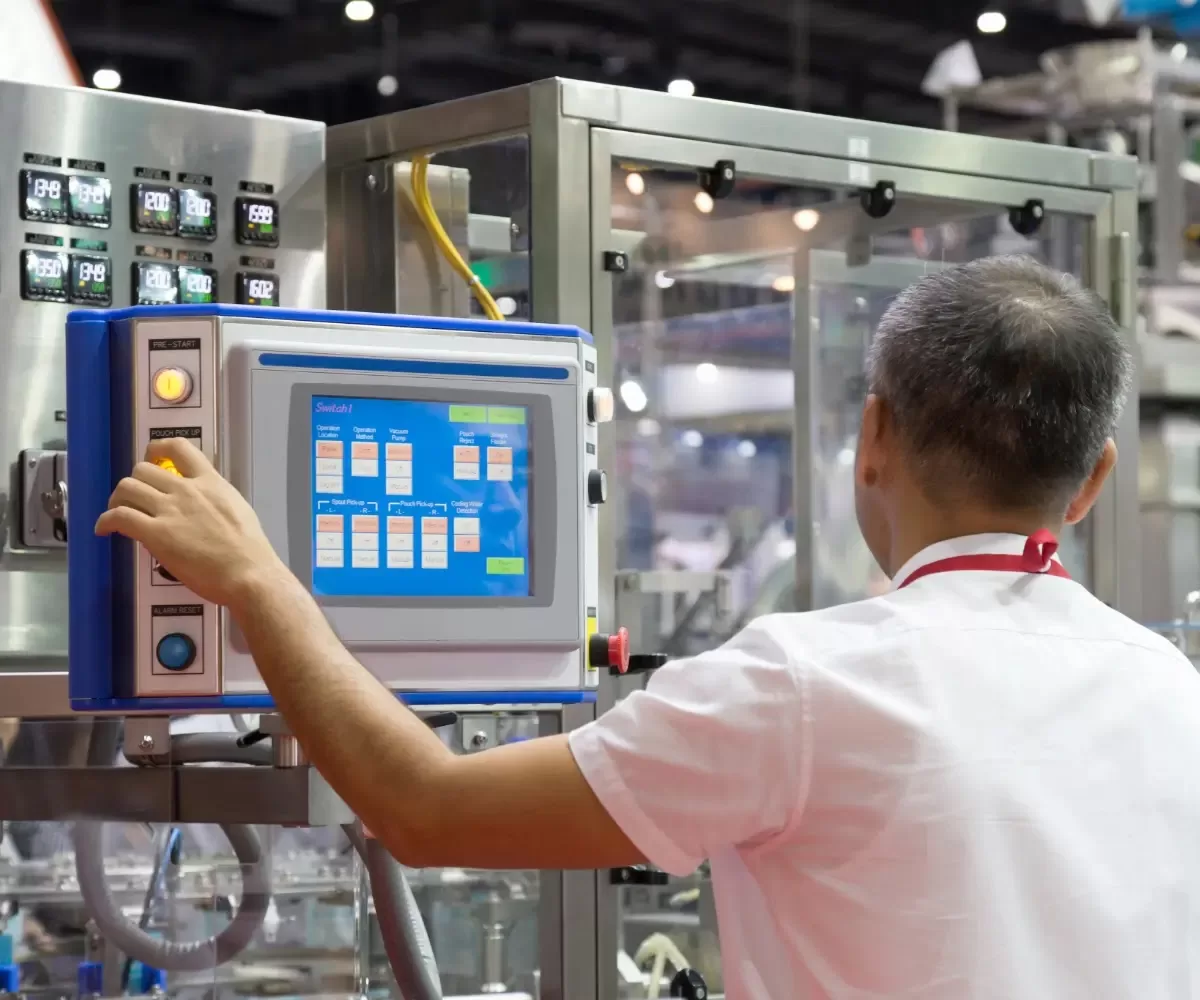
L'image montre une personne vérifiant le système de contrôle d'une ligne de conditionnement. C'est là que les questions d'interface deviennent concrètes : la ligne doit indiquer à l'opérateur les données manquantes, qui peut les corriger et la suite des opérations.
Conception pour les systèmes indisponibles
Chaque intégration comporte un risque d'échec. Définissez une solution de repli approuvée par le projet ou une procédure manuelle pour les cas où le système source est lent, indisponible ou renvoie un enregistrement incomplet. Cette solution de repli doit être traçable et ne doit pas permettre à une bobine de contourner son contrôle qualité ou d'étiquetage.
Si la solution de repli n'est pas définie avant l'installation, les opérateurs devront en créer une sous la pression.
Inclure des données dans les tests d'acceptation
Les tests FAT et SAT doivent vérifier non seulement le bon déroulement de la bobine, mais aussi les champs manquants, les erreurs d'étiquetage, les écarts de poids, les modifications de recette et les pannes système. Les critères d'acceptation doivent préciser les éléments de preuve attestant du bon déroulement de l'enregistrement sur la bobine.
Une prochaine étape pratique
Créez un tableau de flux de données indiquant le champ, la source de vérité, le responsable, la procédure de correction, le comportement en cas de défaillance et les exigences d'audit. Réunissez les équipes IT/OT, qualité, production et le fournisseur pour examen avant la définition du périmètre de la ligne.

L'image illustre une discussion de travail dans un environnement de type bureau. Ce format est approprié pour la revue d'intégration : les équipes IT/OT, qualité, production et le fournisseur s'accordent sur le tableau des flux de données avant le gel du périmètre de la ligne d'emballage automatique des bobines.
Observez le fonctionnement d'une ligne automatique de cerclage horizontal de bobines d'acier :

Détails visuels
Cliquez pour agrandir

Cliquez pour agrandir

Cliquez pour agrandir

Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
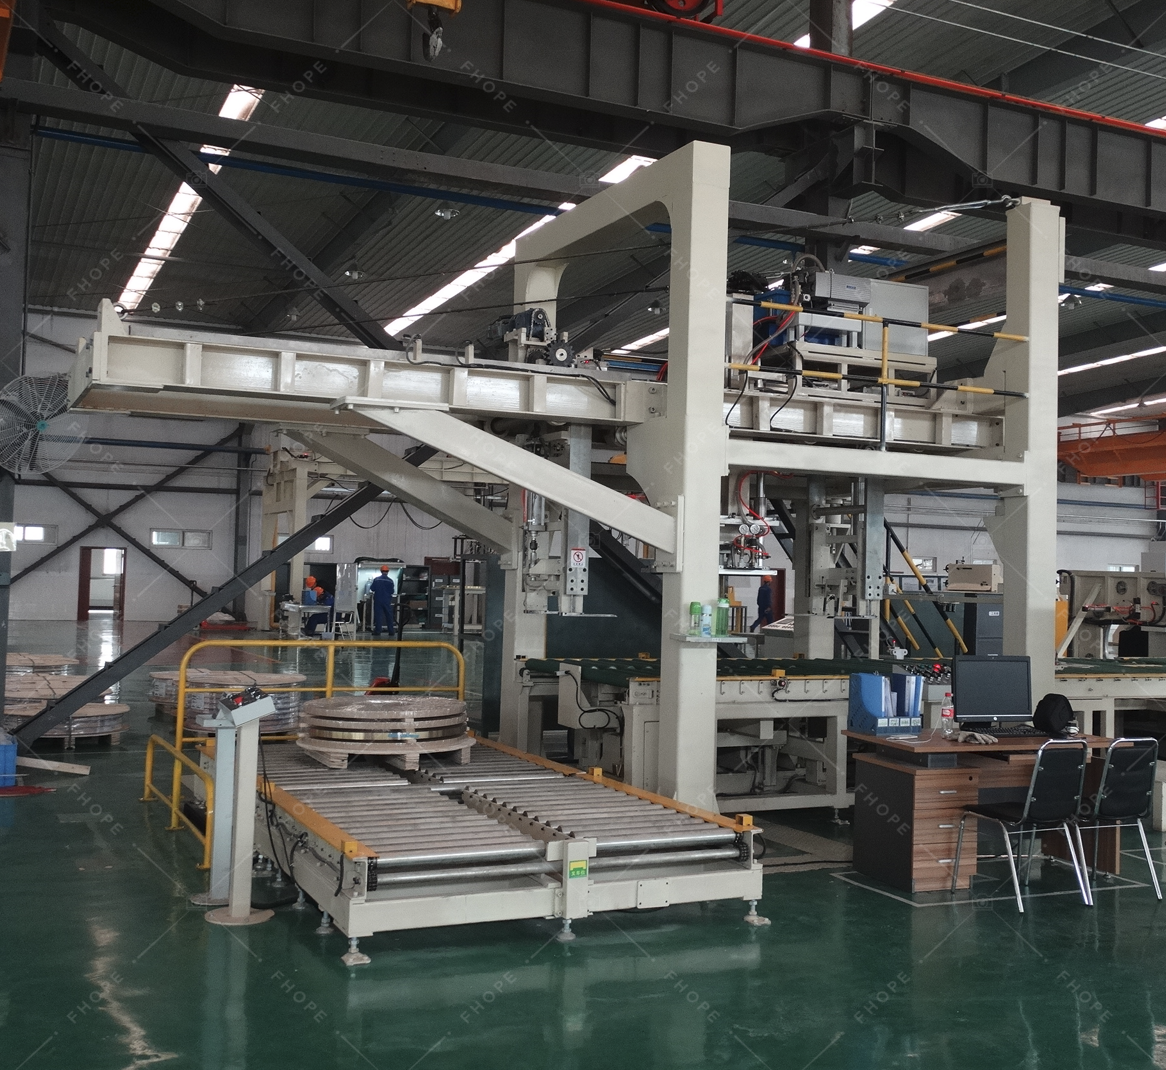
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →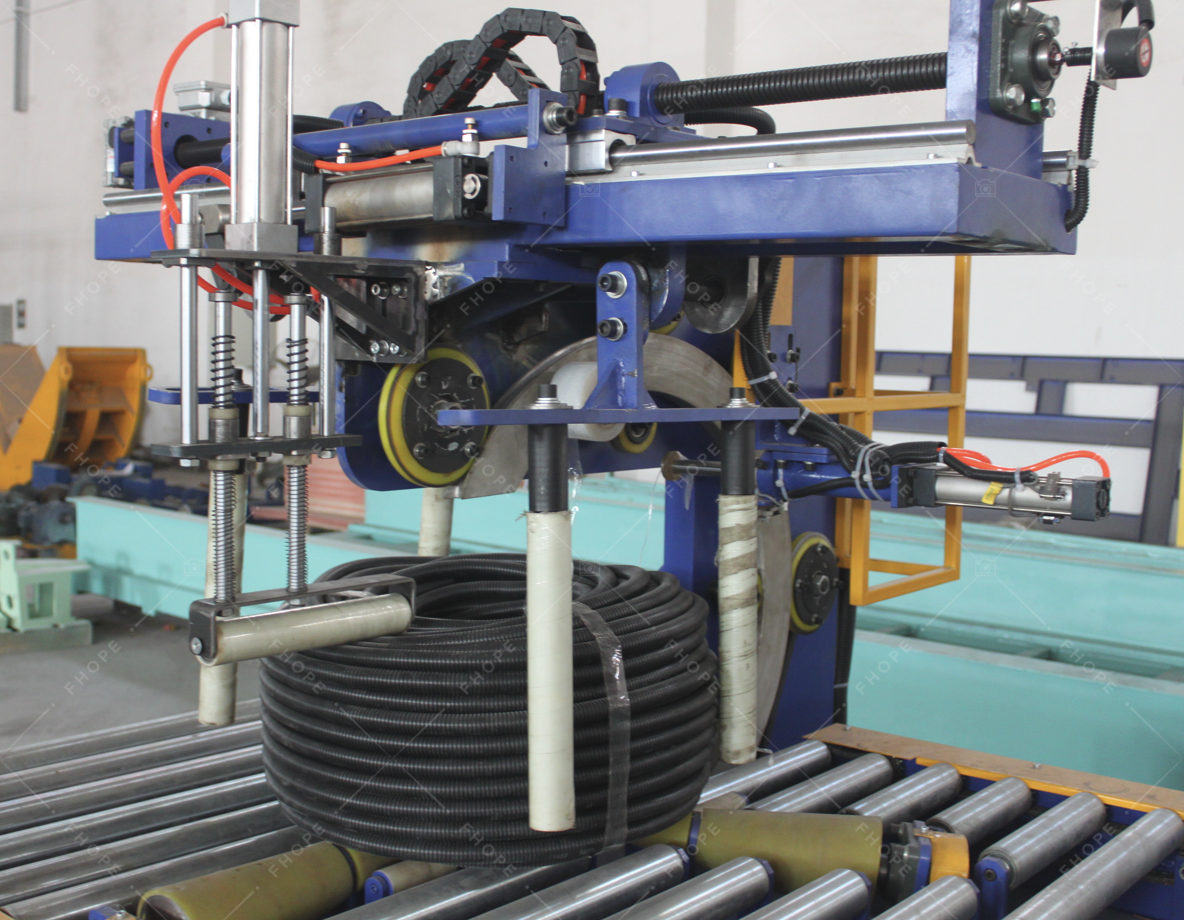
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →