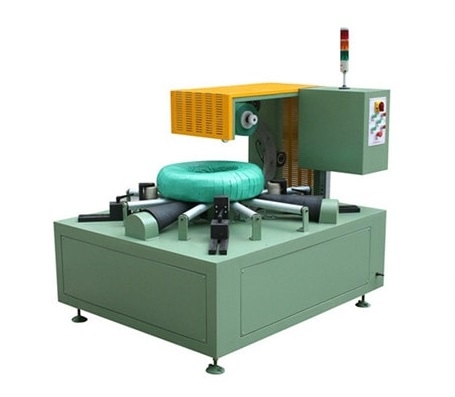
Défauts d'enroulement des bobines : identifier la cause, et pas seulement la solution.
Déchirures du film, chevauchement insuffisant, enroulement lâche, déroulement de la bobine, dommages aux bords : chaque défaut d’enroulement a des causes et des points de contrôle spécifiques. Utilisez le tableau des défauts et la procédure de correction de ce guide pour corriger la cause, et non seulement le résultat visible.

Défauts courants d'enroulement des bobines et comment les corriger
Défauts courants d'enroulement des bobines et comment les corriger
Un défaut d'emballage n'est pas toujours dû à un problème de film. Il peut provenir de la bobine, du réglage de la machine, du matériau ou du procédé d'emballage. Pour en déterminer la cause, il est nécessaire d'examiner l'ensemble de la zone d'emballage, et pas seulement le résultat visible.
Ce guide aide les opérateurs, les équipes qualité et maintenance à transformer les défauts courants d'une ligne d'emballage automatique de bobines en un processus de correction systématique.
| Défaut | Cause possible | Où vérifier |
|---|---|---|
| Déchirures du film au bord de la bobine | Protection des bords manquante, tension, largeur du film, surface tranchante | Protection des bords et parcours du film |
| Mauvais recouvrement ou surface exposée | Vitesse, tension, positionnement, inadéquation de la recette | Taille de la bobine mesurée, recette et position |
| Bande étirée ou qui bouge | Faible tension, nombre insuffisant de couches, mouvement de la bobine | Support de bobine, tension et nombre de couches |
| Déroulement du film de queue | Joint incomplet ou coupé, film endommagé, surface de queue inadaptée | Étanchéité, qualité de coupe et position de la queue |
| Dommages aux bords ou aux côtés | Dommages avant ou après l'emballage | État à l'arrivée et procédure de manutention |
Utiliser une norme de qualité définie
Avant de corriger un défaut, définissez les critères d'acceptation : couverture, chevauchement, tension, scellage de l'extrémité, protection des bords, déchirures du film et stabilité de l'emballage. Un même résultat visuel peut être acceptable pour un produit et inacceptable pour un autre.
En l'absence de norme, chaque équipe évaluera le colis différemment.
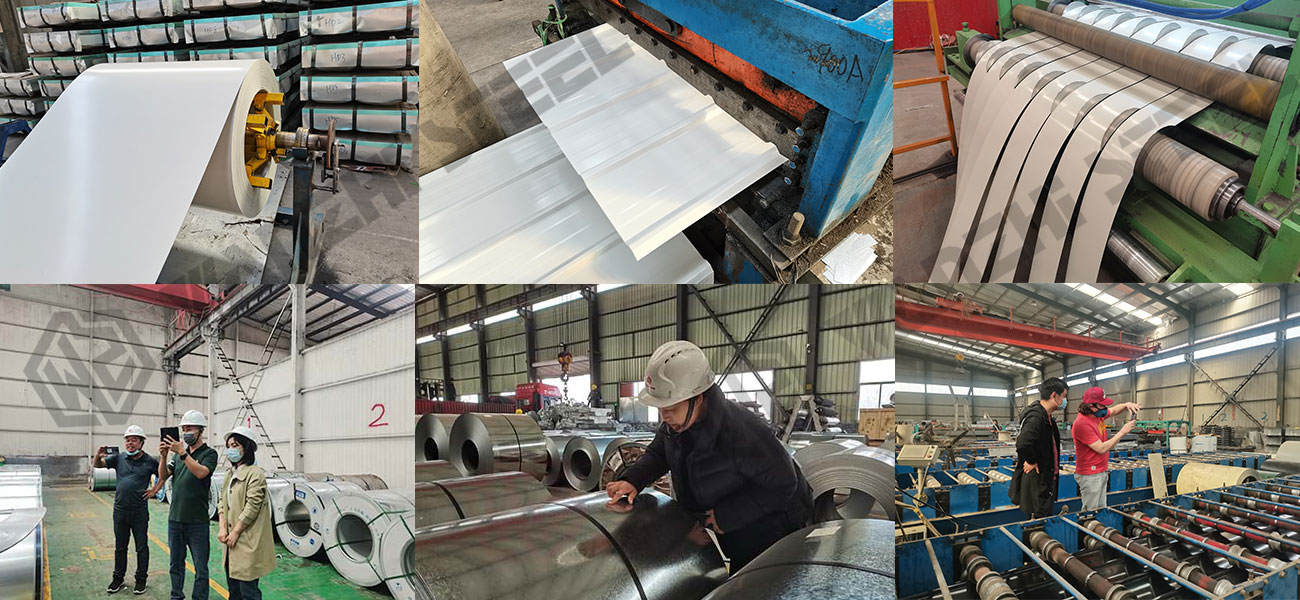
L'image montre des personnes préparant une bobine en vue de sa protection avant l'emballage. Le contrôle qualité commence ici : l'état à réception, l'état de surface et la protection des bords font partie des critères d'acceptation avant l'application du film.
Défaut 1 : Déchirures du film au bord de la bobine
Le bord de la bobine est souvent le point le plus tranchant. Cela peut être dû à une protection de bord manquante ou mal positionnée, une tension excessive du film, une largeur de film inadaptée ou une surface tranchante.
Avant de modifier uniquement la tension, vérifiez la protection des bords et le cheminement du film. La solution peut être un problème de contact mécanique, et non l'épaississement du film.
Défaut 2 : Mauvais recouvrement ou surface exposée
Un chevauchement irrégulier peut être dû à la vitesse, à la tension du film, au positionnement ou à une recette inadaptée aux dimensions de la bobine. Si la bobine n'est pas centrée ou si l'enroulement est irrégulier, des zones non recouvertes peuvent subsister.
Vérifiez la taille de la bobine mesurée, la recette et le positionnement avant d'augmenter la consommation de film.
Défaut 3 : Enroulement lâche ou déplacé
Un enroulement lâche indique souvent une tension insuffisante, un nombre de couches insuffisant ou un mouvement de la bobine pendant l'enroulement. Vérifiez le support de la bobine, le réglage de la tension et le nombre de couches.
L'objectif est d'obtenir un emballage stable qui reste intact lors de la manipulation, et pas seulement une apparence soignée.
Défaut 4 : Déroulement du film de queue
Le scellage de l'extrémité peut être défectueux en cas de découpe ou de scellage incomplet, de film endommagé ou si l'extrémité est placée sur une surface inadaptée. Vérifiez le mécanisme de scellage, la qualité de la découpe et l'état du film en fin de cycle.
La queue doit être testée après le déplacement de la bobine, et non seulement lorsqu'elle est immobile.
Défaut 5 : Dommages aux bords ou aux côtés
Des dommages latéraux peuvent survenir avant ou après l'emballage. Le matériau d'emballage ne peut pas réparer une surface endommagée. Veuillez consigner l'état de la bobine à sa réception afin que le centre d'emballage ne soit pas tenu responsable d'un défaut en amont.

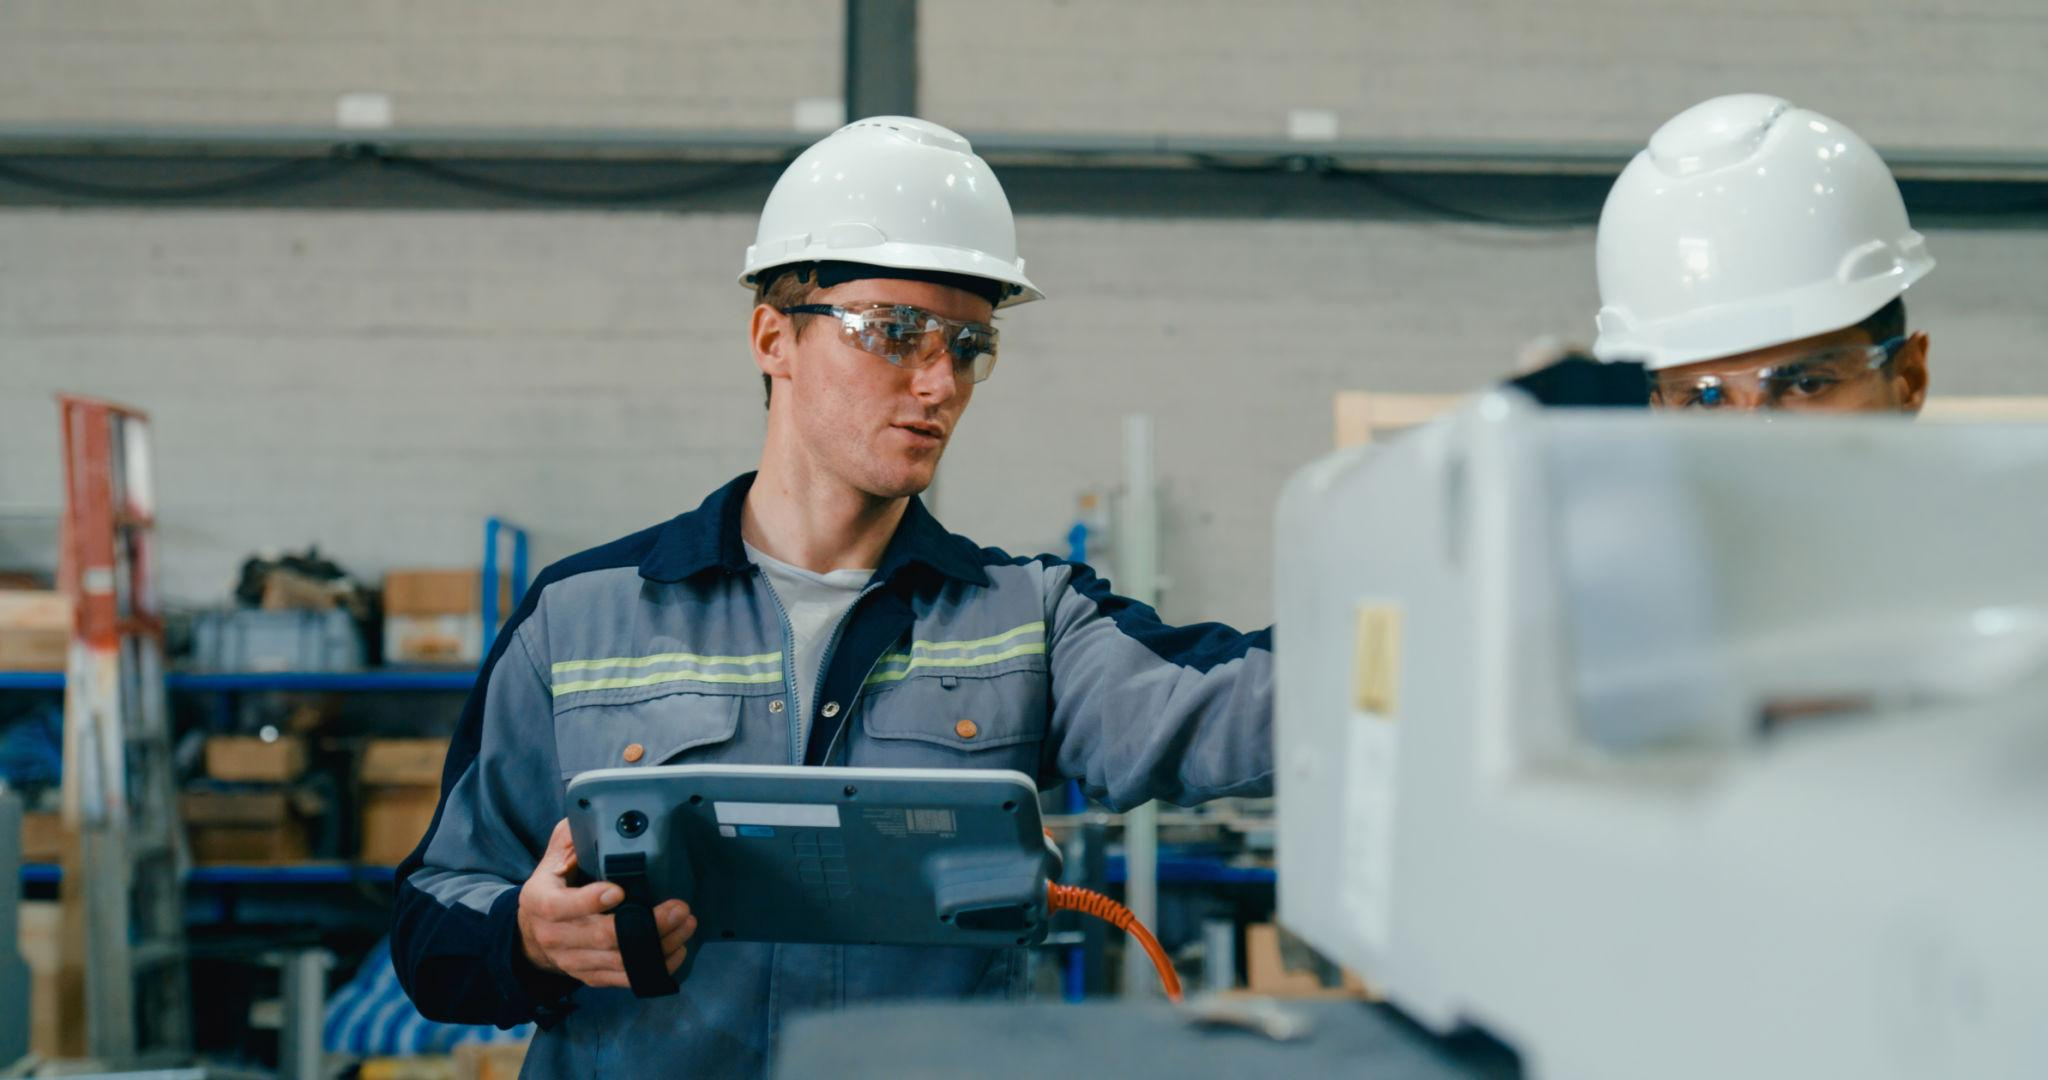
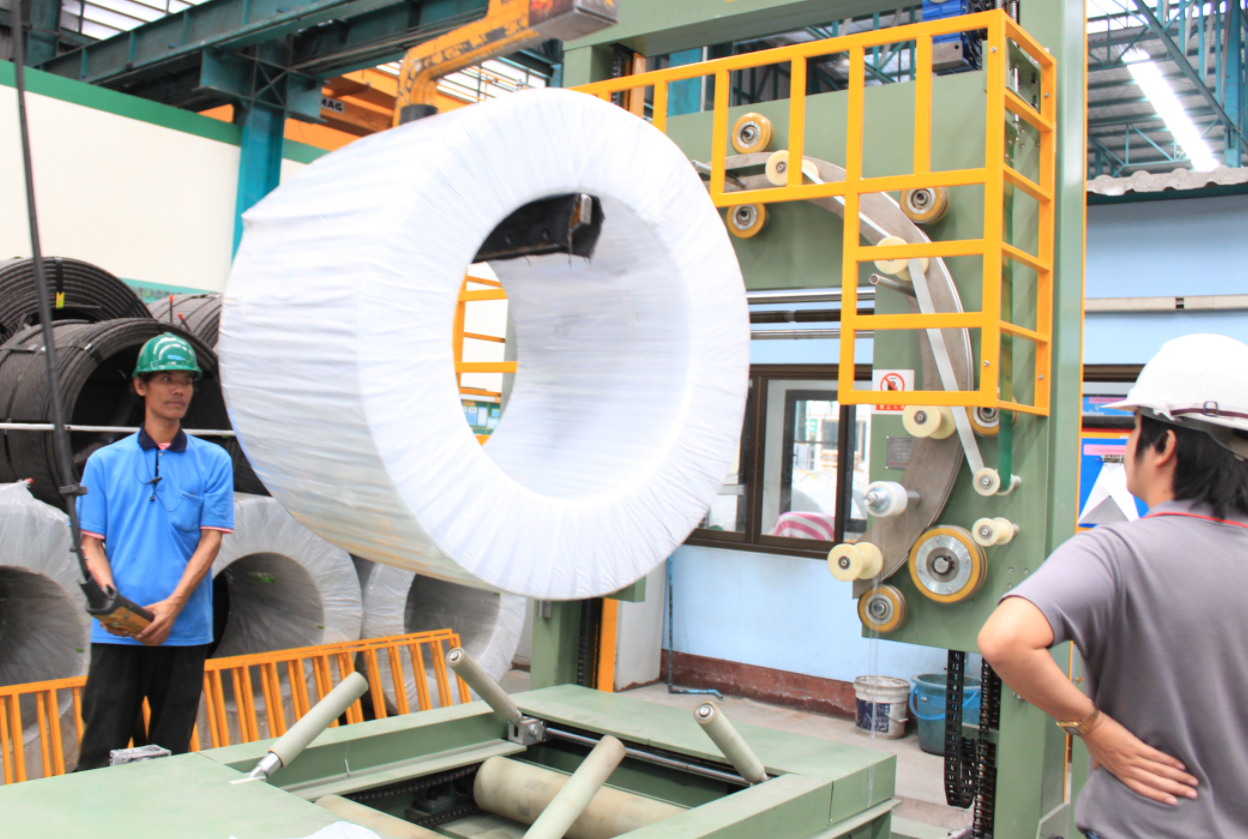
L'image montre des personnes inspectant une machine d'enroulement de bobines en usine. C'est ainsi que les défauts doivent être diagnostiqués : au poste où le défaut apparaît pour la première fois, en consignant le produit, la recette, le matériau et l'action de l'opérateur.
Enregistrer et corriger par cause
Pour chaque défaut, consignez le produit, la recette, le matériau, l'action de l'opérateur et le poste où le défaut a été constaté pour la première fois. Corrigez la cause et vérifiez à nouveau une bobine représentative plutôt que de modifier plusieurs paramètres simultanément.
L'image montre des personnes vérifiant la ligne lors de la réception en usine. La même méthode de vérification s'applique à la correction des défauts : une entrée définie, un résultat attendu à l'emballage et la preuve que la correction fonctionne sur une bobine représentative.
Une prochaine étape pratique
Créez une bibliothèque de défauts comprenant des photos, les causes probables, les contrôles et les étapes de vérification. Utilisez-la pour former les opérateurs et rendre les corrections reproductibles.

L'image montre les personnes impliquées dans la gestion de projet FAT/SAT. Les services Qualité, Opérations et Maintenance doivent examiner conjointement la base de données des défauts et veiller à ce que le périmètre de la ligne de bobinage automatique reste visible lors de chaque correction.
Observez le fonctionnement d'une ligne automatique d'emballage de bobines de ruban de cuivre :

Détails visuels

Cliquez pour agrandir

Cliquez pour agrandir
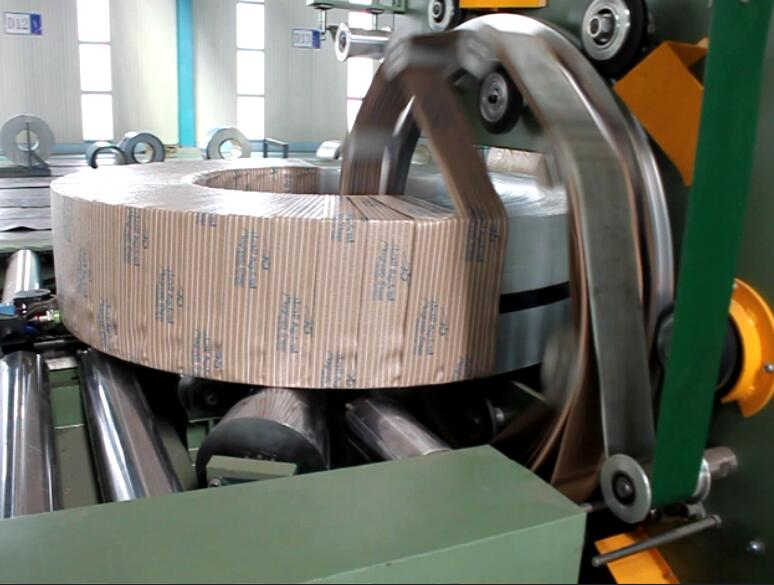
Cliquez pour agrandir
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →