Du remplissage manuel au remplissage automatisé des bobines : exemple d’une ligne à fentes
Une véritable étude de cas présente un périmètre d'intervention étayé par des preuves, et non une simple liste de fonctionnalités. Observez comment un processus manuel d'emballage de bobines refendues a été transformé en une ligne automatisée : limites du produit, stations de travail, matériaux et éléments devant encore réussir les tests d'acceptation en usine et en usine (FAT/SAT) avant toute affirmation de performance.
Étude de cas : Du bobinage manuel à l’automatisation
Étude de cas : Du bobinage manuel à l’automatisation
Une étude de cas crédible ne se limite pas à une simple liste de caractéristiques techniques. Elle définit le périmètre du produit, les exigences d'emballage, les limites de mise en œuvre et apporte les preuves que la ligne a respecté ces limites. L'exemple ci-dessous est tiré d'un devis pour une ligne de conditionnement de bobines d'acier, destinées à des bobines de feuillard produites après refendage et cisaillage. Il s'agit d'un devis d'ingénierie, et non d'une affirmation de performance vérifiée après installation.
Cet exemple aide les équipes techniques, d'approvisionnement, d'ingénierie, de qualité et de projet à comparer la portée d'une ligne d'emballage automatique de bobines similaire à leur propre gamme de produits.
Aperçu du projet
Le projet consiste en une ligne automatique de conditionnement de bobines de feuillard provenant d'une ligne de refendage et de cisaillement. Cette ligne intègre la séparation des bobines, le changement d'orientation, l'emballage, le cerclage, l'empilage, le pesage et l'évacuation par des convoyeurs.
| Paramètre du produit entrant | Limites du projet |
|---|---|
| Diamètre extérieur de la bobine | 900 – 1,500 mm |
| diamètre intérieur de la bobine | 508 – 610 mm |
| Poids individuel de la bobine fendue | 200-2,500 kg |
| Largeur de la bobine fendue | 30 – 350 mm |
| Épaisseur de bobine | 0.3 – 3.2 mm |
| groupe de fentes maximal | 12 |
| Hauteur maximale de la pile | 1,200 mm |
| Orientation des nouveaux arrivants | Œil contre mur |
Ces valeurs définissent les limites du projet. Elles ne constituent pas une garantie que la ligne traitera toutes les bobines d'acier en dehors de cette plage.

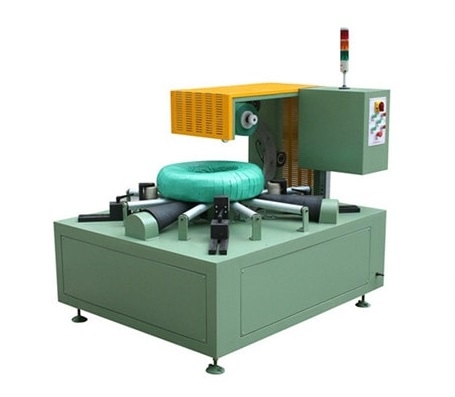
L'image illustre la ligne de conditionnement de bobines d'acier pour bandes refendues. Il s'agit du flux continu par rapport auquel la composition du produit, le périmètre des postes de travail et les limites d'acceptation doivent être testés.
Pourquoi le périmètre a-t-il évolué de la manutention manuelle ?
Après le refendage, les bobines de feuillard doivent encore être séparées, leurs extrémités rabattues, enroulées, cerclées et empilées. Lorsque ces opérations sont effectuées manuellement, la manutention répétée et la tenue des registres requis deviennent difficiles à gérer tout au long d'un poste de travail.
Le système automatisé remplace la séquence de transfert et d'emballage la plus répétitive par des stations connectées, tout en maintenant le processus testable sur l'ensemble de la population de bobines définie.
Étendue du système
La phrase citée comprend :
- Un tourniquet pour stocker et séparer les bobines de ruban entrantes.
- Un dispositif automatique de descente de bobine qui modifie l'orientation de la bobine, passant d'une orientation œil-mur à une orientation œil-ciel.
- Mise en tampon entre les stations.
- Machine d'enroulement de bobines utilisant du papier, du PEHD, du PEBD ou du film étirable.
- Sangles pour bobine individuelle ou pour l'empilement complet.
- Une machine d'empilage automatique.
- Un convoyeur de sortie avec pesage brut.
- Un système de contrôle.
La conception, la fourniture, l'installation et la mise en service sont incluses dans le contrat du fournisseur. L'acheteur reste responsable de la sécurité du site, des procédures d'exploitation et de la décision de réception.

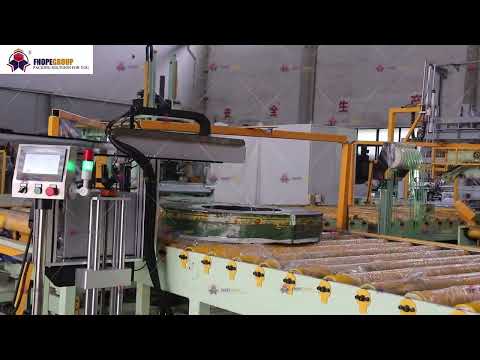
L'image présente une vue au niveau d'un poste de la même ligne de conditionnement de bandes refendues. L'étude de cas doit nommer chaque poste concerné afin que le lecteur puisse le comparer aux limites de sa propre ligne.
Limites de l'emballage et des matériaux
Le matériau d'emballage peut être composé de papier, de PEHD, de PEBD et de film étirable, avec une largeur comprise entre 100 et 200 mm. La combinaison choisie doit être adaptée à la surface de la bobine, au niveau de protection requis et à l'itinéraire de stockage ou de transport en aval.
Le cerclage et l'empilage font partie intégrante du même processus d'emballage. La ligne n'est complète que lorsque l'identification de la bobine, l'emballage, les données d'étiquetage et le rapport de décharge sont acheminés simultanément.

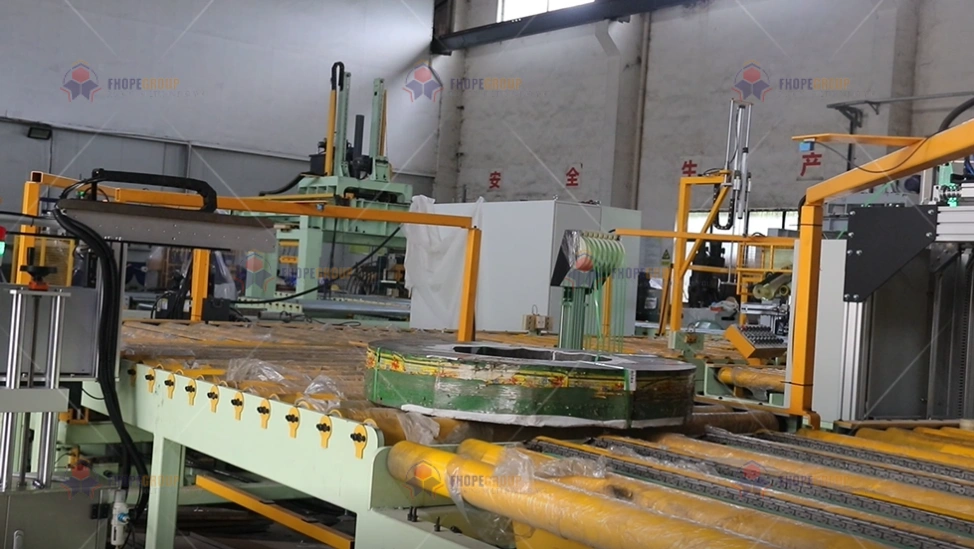
L'image montre des personnes autour de la ligne de conditionnement de bandes prédécoupées lors de la préparation ou du contrôle. La délimitation du matériau et de l'emballage ne se limite pas au film ; elle englobe également les tâches de l'opérateur et les contrôles du premier article qui garantissent la reproductibilité de l'emballage.
Limite des installations et des services publics
L'installation nécessite une alimentation triphasée, de l'air comprimé et l'absence de fosse sous la ligne. Ces contraintes sont importantes car elles influent sur l'agencement, les fondations et l'installation. Une étude de cas doit les mentionner explicitement et non les omettre.

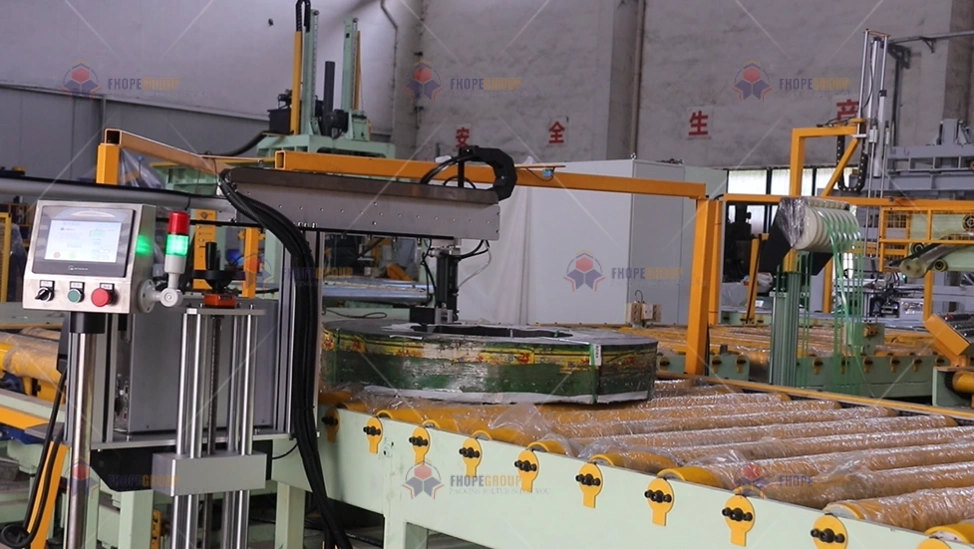
L'image présente une autre vue d'un poste de la ligne de conditionnement de bandes refendues. Les contraintes liées à l'installation, l'emplacement des utilités et l'accès à l'équipement relèvent du même périmètre d'ingénierie que les postes d'équipement.
Ce qui reste à vérifier
La citation n'est qu'un point de départ, et non un cas définitif. Avant publication, le projet devra démontrer :
- Débit normal pour les bobines représentatives.
- Largeur minimale et maximale des étuis, poids et hauteur d'empilement.
- Transition entre les familles de produits.
- Réapprovisionnement en matériel et confirmation du premier article.
- Bobines bloquées ou non identifiées.
- Transfert des données de pesage et d'étiquetage.
- Protection, interverrouillages et procédures de consignation/déconsignation.
- Un itinéraire de récupération défini.
Tout chiffre concernant le temps de cycle, les économies de main-d'œuvre ou le retour sur investissement nécessiterait une mesure de référence et des résultats post-installation.
Une prochaine étape pratique
Utilisez l'aperçu du projet comme une liste de contrôle. Avant d'étudier un devis similaire, vérifiez la gamme de produits, la composition des matériaux, le périmètre des stations, les contraintes des installations et les preuves de réception. Ensuite, transformez le périmètre d'ingénierie en un dossier de projet validé.
Conservez la même limite visible pour la comparaison automatique de la ligne de remplissage des bobines et ajoutez des preuves FAT/SAT avant de publier le dossier comme étant complet.
Observez une ligne d'emballage automatique de bobines refendues avec imprimante d'étiquettes et ligne de cerclage :
Détails visuels

Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir

Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →