système de compactage et de manutention de bobines de fil
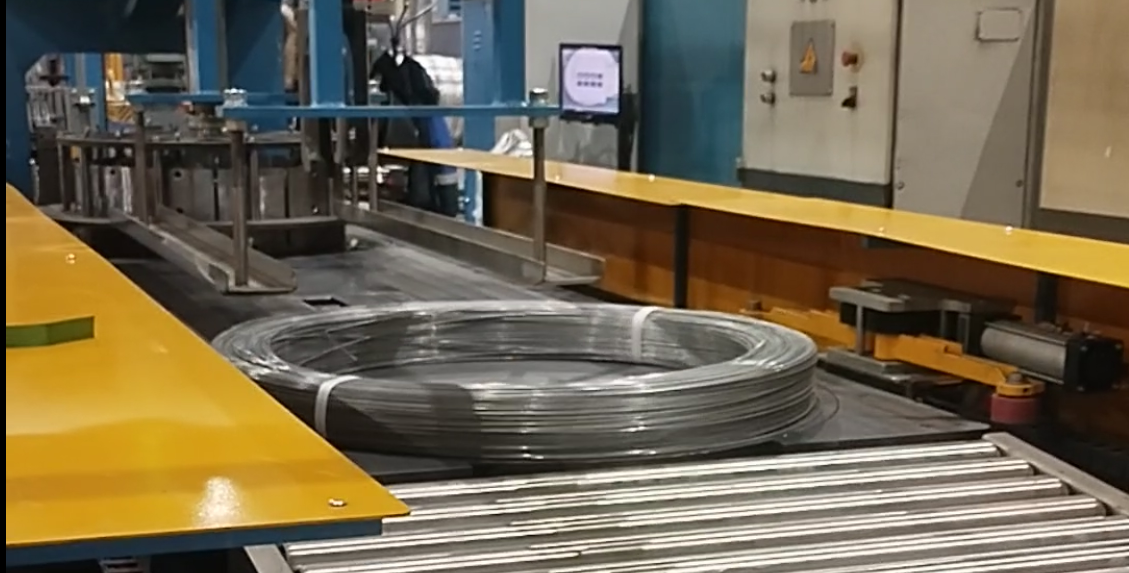 cercleuse de fils d'acier
Optimisation de la manutention des bobines de fil : un aperçu des systèmes automatisés de compactage et de cerclage
La gestion efficace des bobines de fil de grande taille est un aspect essentiel des opérations de transformation et de fabrication des métaux. La manutention manuelle présente des défis en termes de sécurité, de régularité et de rapidité. Les systèmes automatisés de compactage et de manutention des bobines de fil offrent une solution robuste, rationalisant le processus, de la réception initiale de la bobine à l'emballage final prêt à être expédié. Cet aperçu explore les composants et les avantages typiques de ces systèmes.
Vous trouverez plus d'informations sur les détails du compacteur de bobines de fil ici.
Étapes clés de la manutention automatisée des bobines de fil
Un système automatisé complet intègre plusieurs stations et processus clés pour assurer une gestion fluide et efficace des bobines.
Station de réforme
Le processus commence généralement à la station de reformage. C'est là que les bobines de fil entrantes sont réceptionnées et correctement orientées. Souvent, les bobines sont soigneusement placées directement sur une palette de transport via un mécanisme de transfert descendant contrôlé, les préparant ainsi à leur déplacement dans le système.
Ligne de convoyeur de palettes
La colonne vertébrale du système est la ligne de convoyage de palettes, chargée du transport des bobines entre les différents postes de traitement. La conception de ce convoyeur est cruciale et doit être adaptée en fonction des éléments suivants :
- Capacité de charge : Le débit requis ou le nombre de bobines traitées par heure.
- Disposition des gares : Le nombre et le type de postes de travail intégrés à la ligne.
- Spécifications de la bobine: Le poids et les dimensions maximum des bobines manipulées.
- Besoins de mise en mémoire tampon : Exigences relatives au stockage temporaire ou à l'accumulation dans la ligne.
Station de coupe
Selon les exigences spécifiques de l'application, une station de coupe peut être intégrée. Cette station coupe avec précision les extrémités avant et arrière des fils (enroulements) de la bobine. Dans certaines configurations, cette coupe peut être effectuée alors que la bobine est en position verticale.
Compacteur à bobine (par exemple, type PCV-P)
Le compacteur de bobines est au cœur du processus d'emballage. Cet appareil applique une force importante pour densifier la bobine de fil, créant ainsi un emballage plus compact et plus stable, plus facile et plus sûr à manipuler, stocker et transporter. Les compacteurs verticaux, comme le modèle PCV-P mentionné précédemment, sont conçus pour s'adapter à différentes hauteurs de bobines. Les stations de compactage sont généralement intégrées directement aux unités automatisées de cerclage ou de liage de fil.

Unité de cerclage/reliure
Immédiatement après le compactage, la bobine densifiée doit être fixée. Des unités de liage automatisées appliquent des feuillards en acier ou en plastique haute résistance, ou des attaches métalliques robustes, autour de la circonférence de la bobine à des points prédéterminés. Cela garantit le maintien de la forme compactée de la bobine.
Station de pesée et marquage d'étiquettes
La précision de la saisie des données est essentielle. Une station de pesée intégrée mesure précisément le poids de la bobine finale compactée et cerclée. Un système de marquage applique ensuite automatiquement des étiquettes d'identification. Ces étiquettes peuvent inclure le poids, les dimensions, la qualité du matériau, les codes-barres de suivi et d'autres informations spécifiques au client.
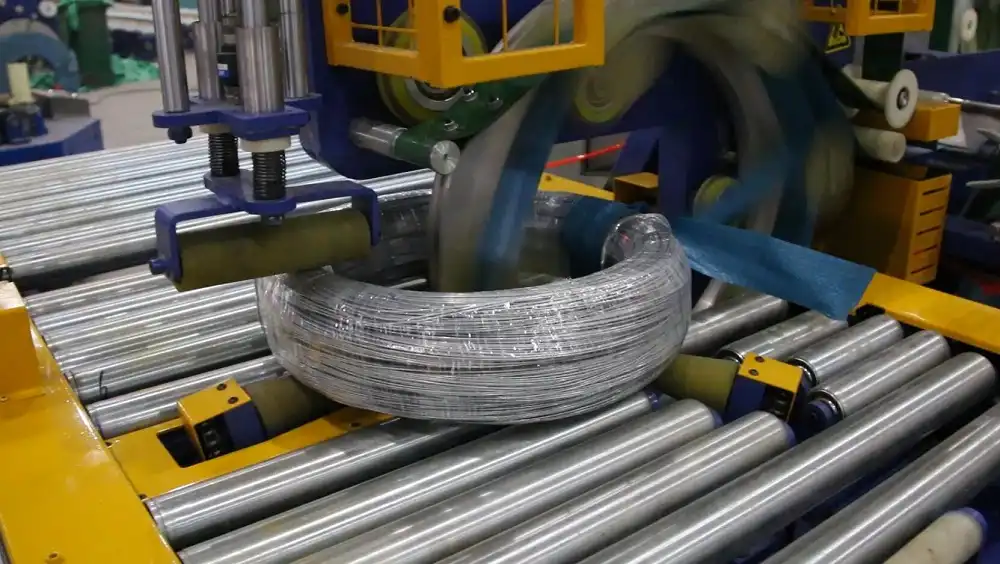 machine d'emballage automatique de bobines de fil d'acier
Station de déchargement
Une fois compactée, cerclée, pesée et étiquetée, la palette de bobines finie quitte la ligne principale pour rejoindre la station de déchargement. La conception de cette station varie en fonction des stratégies logistiques et de stockage en aval. Parmi les options courantes, on peut citer :
- Étagères de rangement : Points de déchargement simples pour le retrait du chariot élévateur.
- Convoyeurs à balancier : Transfert automatisé vers des lignes de stockage ou d'expédition adjacentes.
- Véhicules de stockage : Véhicules à guidage automatique (AGV) ou chariots guidés par rail pour le transport vers les emplacements d'entrepôt.
Système de contrôle électrique et de surveillance
L'ensemble de la ligne automatisée de manutention et de conditionnement fonctionne sous un système de contrôle électrique unifié, généralement orchestré par un automate programmable industriel (API). Les systèmes sophistiqués incluent des fonctions complètes de suivi des bobines, souvent à l'aide de lecteurs d'identification de crochets ou d'autres capteurs directement reliés au système d'exécution de la production (MES) ou au système de planification des ressources de l'entreprise (ERP) de l'usine. Cela permet une surveillance en temps réel, l'enregistrement des données et une intégration transparente avec les opérations globales de l'usine.

Système Hydraulique
Pour les composants nécessitant une force élevée et un contrôle précis, comme le compacteur de bobines ou certains mécanismes de transfert à usage intensif, l'actionnement hydraulique est souvent privilégié. Ces mouvements sont assurés par une unité de puissance hydraulique centrale dédiée, fournissant une force fiable et constante.
 machine d'emballage automatique de bobines de fil d'acier
Avantages des systèmes automatisés de compactage et de cerclage de bobines de fil
La mise en œuvre de l’automatisation dans la manutention des bobines de fil apporte des avantages opérationnels substantiels :
- Investissement réduit (par rapport à la complexité) : Des conceptions simplifiées, comme le placement direct des bobines sur des palettes à la station de réforme, peuvent optimiser les coûts initiaux.
- Maintenance réduite : Des conceptions mécaniques simples et robustes, telles que des convoyeurs à courroie et des moteurs à entraînement direct par arbre, minimisent les points d'usure et simplifient les routines de maintenance.
- Évolutivité: Les sections de convoyeurs et les conceptions de stations standardisées et modulaires facilitent l'extension ou la reconfiguration du système à mesure que les besoins de production évoluent.
- Accessibilité: Les unités de compactage et de reliure sont généralement conçues en tenant compte de l'accès à la maintenance des composants vitaux.
- Visibilité améliorée de l'opérateur : Les postes de contrôle centralisés offrent souvent une vue ouverte sur l'ensemble de la ligne, simplifiant ainsi la surveillance et l'exploitation.
- Niveaux sonores réduits : Les choix de conception tels que les entraînements par courroie pour les sections de convoyeur contribuent à un environnement de travail plus silencieux par rapport aux anciens systèmes à entraînement par chaîne.
- Espace au sol optimisé : Une ligne intégrée et automatisée nécessite généralement un encombrement plus compact par rapport à l'espace nécessaire aux opérations manuelles et aux zones de préparation équivalentes.
- Sécurité renforcée : Réduit considérablement le levage manuel et la manutention de bobines lourdes et potentiellement instables, minimisant ainsi les risques ergonomiques et les blessures potentielles.
- Débit et cohérence accrus : L'automatisation garantit des temps de cycle répétables et une qualité d'emballage constante, augmentant ainsi la productivité globale.
Les systèmes automatisés de compactage et de manutention des bobines de fil constituent un investissement précieux pour les installations cherchant à améliorer leur efficacité, à renforcer la sécurité au travail et à garantir la qualité constante de leurs produits finis.