Je souhaite vous faire part de mes réflexions concernant un projet de presse manuelle pour bobines de fil d' acier à feuillard . Ce projet est axé sur les besoins d'un client à Tachkent, en Ouzbékistan. J'ai longuement réfléchi à la manière de répondre à ces besoins. J'ai également repensé à mes expériences passées avec les bobines de fil barbelé. Je me souviens de ma première rencontre avec ces bobines, lorsque j'étais enfant. Ma famille vivait près d'une zone clôturée où l'on utilisait ces bobines pour la sécurité. J'étais à la fois curieux et prudent. J'avais alors compris l'importance de ces bobines pour la sécurité. Aujourd'hui, je constate clairement la nécessité de les manipuler de manière plus contrôlée et plus efficace. C'est pourquoi je m'engage à concevoir cette machine.
--
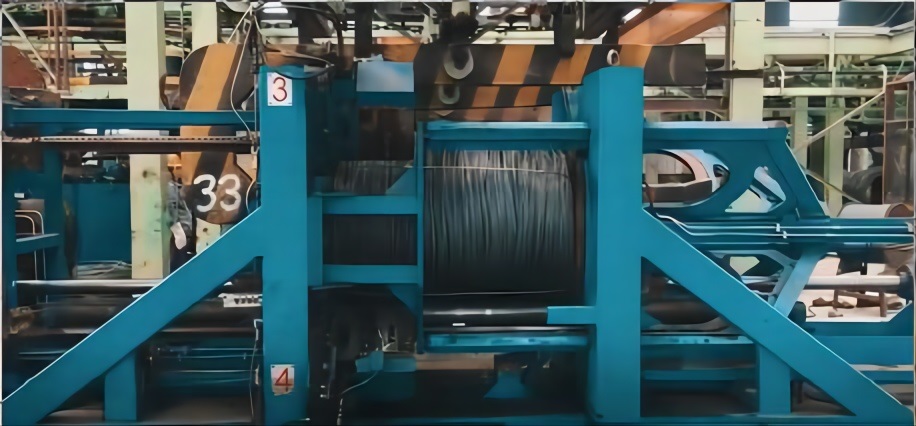
Je vais expliquer le contexte du client. Ensuite, je passerai en revue les exigences spécifiques. Après cela, je parlerai des points clés. Ensuite, je décrirai en détail la solution que je propose. Enfin, je proposerai une conclusion. Je veux utiliser des mots simples et des phrases courtes. Je veux que chaque phrase ait un sujet clair et un sens direct. Je ne veux pas utiliser de mots compliqués. Je fournirai également des images comme espaces réservés. Ces images montrent où une image réelle aiderait à expliquer chaque partie de la machine. En partageant ce plan, j'espère répondre à chaque préoccupation et montrer comment cette solution peut fonctionner dans un environnement d'usine réel.
1. Contexte du client
J'ai reçu cette demande de renseignements de la part de M. BAkramov. Il représente une entreprise de produits métalliques à Tachkent, en Ouzbékistan. Cette entreprise fabrique des bobines de fil de fer barbelé Concertina. Ces bobines sont souvent placées sur des clôtures ou des murs pour des raisons de sécurité. Les bobines aident à créer des barrières qui empêchent les intrus d'entrer. Au cours de mes discussions avec M. Akramov, j'ai découvert sa chaîne de production. J'ai également découvert les défis liés à la compression et au cerclage des bobines de fil de fer barbelé. L'entreprise a besoin d'une machine capable de faire ce travail efficacement. Elle ne veut pas de panier ni de récipient spécial à l'intérieur de la machine. Elle veut placer chaque bobine manuellement, la comprimer, puis la cercler.
Les conditions locales à Tachkent influencent également la conception. L'environnement de travail peut varier en termes de température et d'humidité. Les opérateurs ont souvent besoin de commandes simples. Ils ont également besoin d'un système capable de gérer les changements de taille des bobines. Je voulais garder ces besoins à l'esprit car j'ai vu à quel point les bobines de fil de rasoir peuvent être difficiles à gérer. Ces bobines ont des bords tranchants. Elles peuvent provoquer des blessures si elles ne sont pas manipulées correctement. Mon objectif est de créer quelque chose de sûr, efficace et facile à entretenir.
-
2. Demande spécifique
M. Akramov m'a parlé des principales exigences. Je vais les énumérer de manière claire :
- Type d'équipement:Un compresseur à bobine de fil d'acier avec une fonction de cerclage manuel.
- Spécifications de la bobine:
- Diamètre : 400 à 1200 millimètres.
- Diamètre intérieur : 200 à 1000 millimètres.
- Hauteur avant compression : 1.5 à 1.6 mètre.
- Hauteur après compression : 0.9 à 1.0 mètre.
- Force de compression: 5 tonnes.
- Méthode d'opération:Chargez manuellement une bobine à la fois.
- Exigence particulière:Pas de panier intégré pour récupérer les bobines.
J'ai réfléchi à ces détails. J'ai réalisé que la machine doit gérer une large gamme de tailles de bobines. De plus, elle doit fournir suffisamment de force pour comprimer ces bobines d'environ 1.6 mètre de hauteur jusqu'à environ 1 mètre ou moins. Cela signifie que j'ai besoin d'une structure stable et d'un système hydraulique fiable. J'ai également vu que le fonctionnement doit être simple. La personne qui utilise la machine ne doit pas passer trop de temps sur des étapes compliquées. Elle doit être capable de placer une bobine, d'exécuter la compression, de faire le cerclage et de retirer la bobine sans délai.
Cette approche exige une procédure claire. J'ai décidé de me concentrer sur une conception étape par étape. Chaque étape doit être facile à comprendre. Chaque étape doit réduire le risque que l'opérateur se blesse sur les bords tranchants. Je voulais également m'assurer que le cerclage puisse être effectué à la main. Cela peut sembler facile, mais cela nécessite un bon accès à la bobine. Si la bobine est comprimée de manière incorrecte, elle peut se déplacer. Cela peut rendre plus difficile la fixation des sangles. J'ai donc passé du temps à réfléchir à la meilleure position pour la bobine. J'ai également réfléchi au meilleur endroit où l'opérateur pourrait se tenir.
3. Points clés à noter
J'ai identifié plusieurs points clés qui guident la conception et l'utilisation de cette machine :
- Sécurité:Les bobines de fil de rasoir présentent un risque. Elles ont des bords tranchants. La machine doit maintenir les mains de l'opérateur éloignées des zones dangereuses. Les dispositifs de sécurité et d'arrêt d'urgence doivent être simples et clairs. Je prévois également d'inclure un moyen de maintenir la bobine en place pendant la compression. De cette façon, il y a moins de risque que la bobine sorte.
- Facilité d'utilisation:Les opérateurs chargeront manuellement chaque bobine. Ils effectueront également le cerclage à la main. La conception de la machine doit leur permettre d'atteindre la bobine en toute sécurité. Ils ne doivent pas avoir à lutter dans des espaces restreints. Ils ne doivent pas avoir besoin d'outils spéciaux.
- Entretien:La machine fonctionnera quotidiennement sur une ligne de production. Les composants doivent être robustes. Les pièces hydrauliques doivent être faciles à vérifier. Le châssis doit être simple à nettoyer. Le mécanisme de cerclage ne doit pas comporter trop de pièces mobiles.
- Adaptabilité:Les dimensions des bobines varient. La machine doit comprimer des bobines d'un diamètre compris entre 400 et 1200 millimètres. Le diamètre intérieur peut être compris entre 200 et 1000 millimètres. Cela signifie que la plaque supérieure et la plaque inférieure doivent s'adapter à de nombreuses tailles. Le système hydraulique doit fournir suffisamment de force pour gérer les bobines les plus larges.
Je me rappelle aussi que l’environnement à Tachkent peut être chaud. Il peut aussi être poussiéreux dans certaines zones. La machine doit supporter ces conditions. Je ne veux pas de capteurs délicats. Je veux un panneau de commande simple. Je préfère un vérin hydraulique robuste qui peut résister à la chaleur et à la poussière. Cette approche convient à une usine très fréquentée où le personnel manipule de nombreuses bobines chaque jour.

4. Solution détaillée proposée
Je vais maintenant décrire la solution. Je vais la décomposer en plusieurs parties : le mécanisme de compression, le mécanisme de cerclage manuel, le cadre de support et le système de contrôle. Je décrirai également le flux de travail du début à la fin.
4.1 Mécanisme de compression
J'utiliserai un vérin hydraulique comme principale source de compression. Il fournira environ 5 tonnes de force. Cette quantité de force comprime la bobine d'environ 1.5 ou 1.6 mètre à environ 0.9 ou 1.0 mètre. Le vérin sera monté sur une plaque supérieure. La plaque inférieure servira de surface fixe. La bobine sera placée entre ces plaques. Lorsque j'appuie sur un bouton, la plaque supérieure descend. La bobine sera comprimée. Une fois qu'elle atteint la hauteur souhaitée, l'opérateur peut la maintenir en place pendant le cerclage.
La pompe hydraulique sera une unité simple avec un moteur. Une petite vanne de commande permettra à l'opérateur de déplacer le cylindre vers le haut ou vers le bas. Je pourrais inclure un manomètre. De cette façon, l'opérateur peut voir la force appliquée. Je veux garder le système aussi simple que possible. S'il y a une fuite ou un blocage, je veux que ce soit évident. Cela permet une maintenance rapide. J'ai vu de nombreuses presses hydrauliques dans les usines. Je sais qu'une conception simple est la meilleure lorsque le temps est limité et que le personnel a besoin de réparations rapides.
4.2 Mécanisme de cerclage manuel
Je prévois d'inclure une configuration de cerclage manuelle. Une fois la bobine comprimée, l'opérateur passera la main autour de la bobine. Il enroulera une sangle autour d'elle. Ensuite, il resserrera la sangle. Il peut utiliser des clips métalliques ou une méthode de bouclage. Après cela, il peut relâcher la pression hydraulique. La bobine restera comprimée grâce à la sangle. La bobine peut ensuite être retirée de la machine.
La raison de cette approche manuelle est de maintenir les coûts à un niveau bas. M. Akramov a mentionné qu'il souhaitait une solution simple. De plus, le cerclage manuel donne à l'opérateur un contrôle direct. Il peut s'assurer que le cerclage est serré et au bon endroit. Cette méthode est plus adaptée lorsque les dimensions des bobines varient beaucoup. Un système de cerclage automatique peut nécessiter des capteurs et des réglages complexes. Un système manuel permet à l'opérateur de s'adapter à la volée.
4.3 Cadre de support
Le châssis sera en acier robuste. Il devra résister à une force de compression de 5 tonnes. Il devra également rester stable dans le temps. Je prévois d'utiliser des poutres en acier épaisses pour les montants latéraux. La plaque supérieure et la plaque inférieure doivent être renforcées. Les soudures doivent être solides. Je veux également m'assurer que toute la structure puisse être boulonnée au sol de l'usine. Cela améliorera la stabilité. Cela réduira également les vibrations. Si la machine n'est pas stable, la bobine pourrait se déplacer. Cela pourrait endommager la bobine ou blesser l'opérateur.
Je me souviens d'une époque où je travaillais avec une petite presse dans un atelier. La presse n'était pas correctement fixée. Pendant la compression, la presse vacillait. Cela m'a fait peur. J'ai réalisé que la sécurité dépend d'un cadre stable. C'est pourquoi j'insiste toujours sur une construction robuste.
4.4 Système de contrôle
Le système de contrôle sera minimal. J'inclurai un panneau de commande simple avec des interrupteurs de base. Il y aura un bouton de démarrage pour la pompe hydraulique. Il y aura un levier ou un interrupteur pour déplacer le cylindre de haut en bas. Il y aura un bouton d'arrêt d'urgence. Ce bouton arrêtera le système hydraulique en cas de problème. Je veux que le panneau de commande soit à une distance sûre de la bobine. L'opérateur ne doit pas avoir à se tenir juste à côté de la bobine tout en appuyant sur le bouton.
Parfois, je vois des panneaux plus avancés avec des affichages numériques. Ceux-ci peuvent être intéressants. Mais ils peuvent être plus difficiles à entretenir si l'environnement est poussiéreux. De plus, le personnel peut préférer des commandes simples. Je garderai la conception aussi simple que possible. Si le client veut plus de gadgets, nous pourrons les ajouter plus tard. L'objectif principal est de comprimer et de sangler les bobines de fil de rasoir de manière sûre et efficace.
4.5 Flux de travail
Je souhaite décomposer les étapes de fonctionnement. Cela m'aide à visualiser comment un opérateur utilisera la machine chaque jour :
- chargement:L'opérateur prend une seule bobine de fil de rasoir et la place sur la plaque inférieure. Il doit porter des gants et un équipement de protection.
- placement: L'opérateur règle la bobine de manière à ce qu'elle soit centrée. La bobine ne doit pas être penchée ou déséquilibrée.
- Compression:L'opérateur actionne le système hydraulique. La plaque supérieure descend jusqu'à ce que la bobine soit à la hauteur souhaitée (environ 0.9 à 1.0 mètre).
- Costaud:L'opérateur prend une sangle et l'enroule autour de la bobine comprimée. Il fixe les extrémités de la sangle et les serre à la main. Il peut utiliser un tendeur manuel.
- Libération:L'opérateur déplace la plaque supérieure vers le haut en inversant la commande hydraulique. La bobine reste comprimée car la sangle est en place.
- Déchargement:L'opérateur retire la bobine cerclée de la machine. Il la met de côté. Il peut ensuite charger la bobine suivante.
Cette séquence simplifie les choses. Chaque bobine est manipulée une à la fois. L'opérateur a un contrôle clair sur les étapes de compression et de cerclage. La bobine reste stable entre les plaques. Cela réduit le risque de dilatation ou de déroulement prématuré. L'étape de cerclage manuel peut obliger l'opérateur à se pencher ou à contourner la bobine. Mais avec une conception soignée, l'espace devrait être suffisamment grand pour ses mains. J'ai testé des méthodes similaires sur d'autres projets. Elles ont bien fonctionné lorsque le personnel a suivi les mesures de sécurité appropriées.
4.6 Avantages de cette machine
Je pense que cette solution présente quelques avantages évidents :
- Efficacité:Il comprime et serre la bobine en une seule fois. Cela permet de gagner du temps par rapport à la compression manuelle seule.
- Souplesse: Il peut gérer différents diamètres et hauteurs de bobine. L'opérateur peut régler la profondeur de descente de la plaque supérieure. Le cerclage manuel est également flexible.
- Sécurité:Il maintient la bobine stable pendant que l'opérateur travaille. Il réduit le contact direct avec le fil du rasoir. Le cadre en acier protège certaines parties de la bobine.
- Entretien Réduit:Le système hydraulique est une conception éprouvée. Le mécanisme de cerclage manuel est simple. La conception globale comporte moins de pièces mobiles, ce qui entraîne moins de pannes.
- Maîtrise des coûts:Il utilise un vérin hydraulique de base et un panneau de commande simple. La configuration manuelle du cerclage évite le coût d'un système de cerclage automatique.
Je me souviens d’une fois où j’ai testé une machine similaire dans une autre usine. Les ouvriers étaient contents de voir qu’ils n’avaient besoin que d’une ou deux séances de formation. Après cela, ils pouvaient utiliser la machine en toute confiance. Le directeur m’a dit que cela augmentait la productivité parce que les ouvriers se sentaient en sécurité et que le processus était rapide. Je pense que la même approche fonctionnera bien pour ce client à Tachkent.
4.7 Références à des machines similaires
M. Akramov m'a demandé quelques références. Je lui ai montré des exemples d'autres machines :
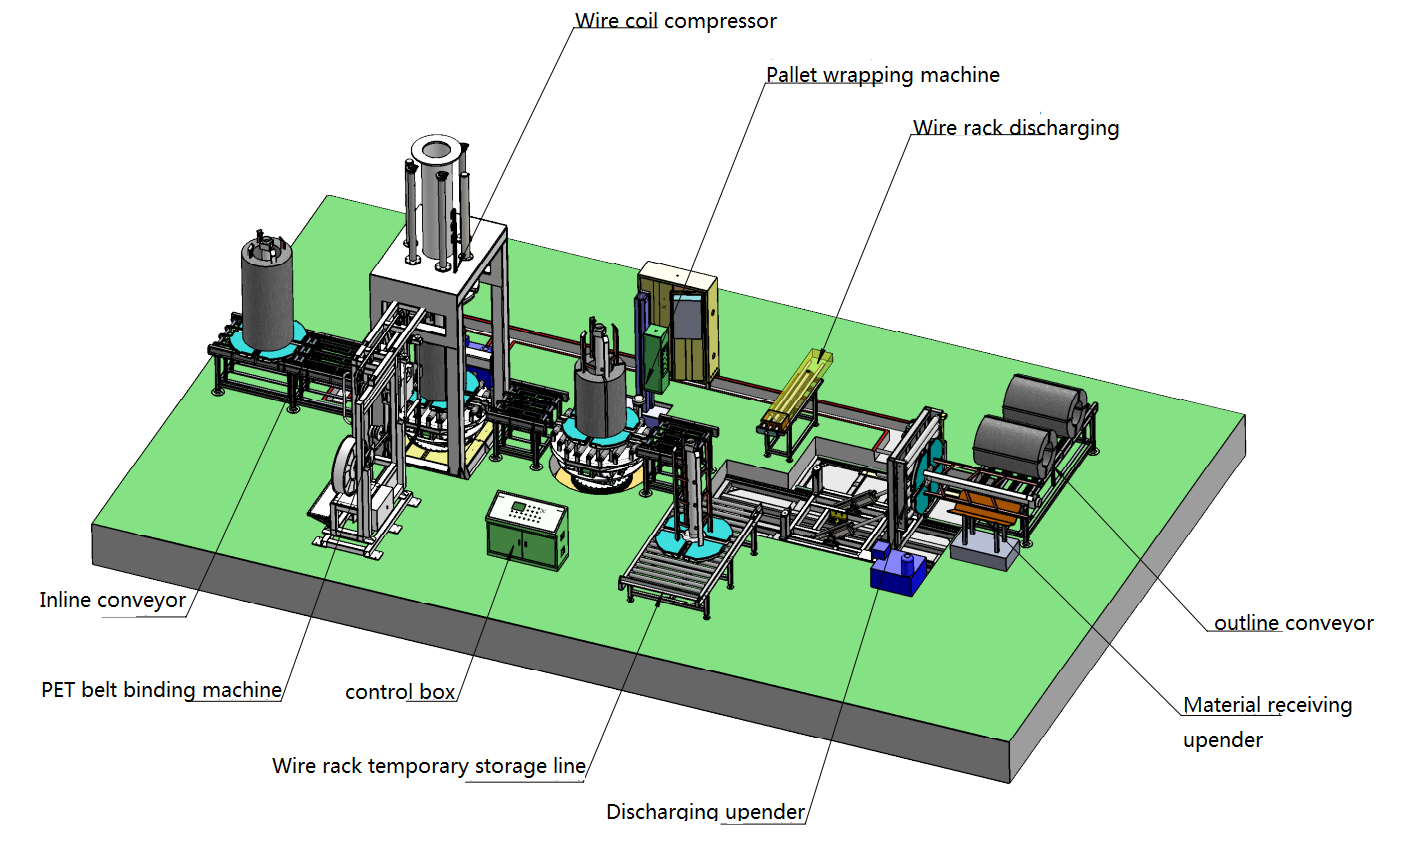
- Lignes automatiques de rembobinage et de compression de bobines de fil d'acier.
- Machines de compression de bobines de fil d'acier avec une pince mobile.
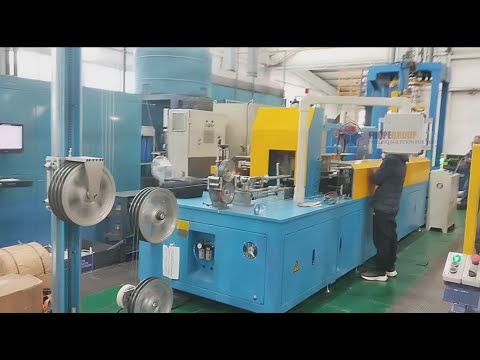
- Machines de compression de bobines de fil d'acier combinées au cerclage en PET.
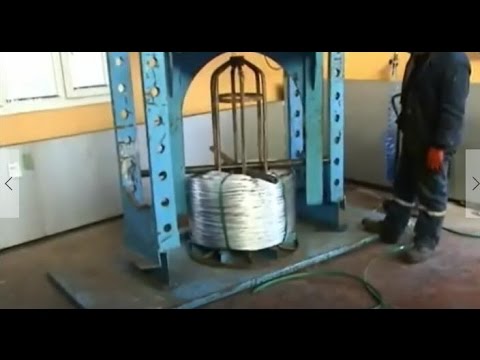
Ces exemples montrent des systèmes automatisés. Mais ils démontrent également le principe de base de la compression et du cerclage des bobines de fil de rasoir. Je préfère adapter ces idées à une méthode de cerclage manuelle. C'est plus simple et moins cher. De plus, cela correspond à la demande du client. Je pense que des photos et des vidéos du monde réel peuvent aider le client à visualiser. Mais pour l'instant :
5. Conclusion
J'ai présenté mon projet de presse à bobines de fil d'acier à cerclage manuel pour M. Akramov à Tachkent. J'ai utilisé une approche simple. Je me suis concentré sur un mécanisme de compression hydraulique simple, une configuration de cerclage manuelle, un cadre en acier solide et un panneau de commande minimal. Cette conception répond aux besoins du client et tient compte de la nature tranchante des bobines de fil de rasoir. J'ai pris en compte la sécurité, la facilité d'utilisation, la maintenance et l'adaptabilité. Je me suis également inspiré de mes expériences avec des machines similaires et avec des bobines de fil de rasoir. Je pense que cette solution comprimera des bobines de 1.5 ou 1.6 mètre jusqu'à 0.9 ou 1.0 mètre. Elle permettra à l'opérateur de cercler chaque bobine sans avoir besoin d'un panier interne. Elle prendra en charge la gamme de diamètres de bobine et de diamètres intérieurs spécifiés par le client.
Ce rapport couvre les principaux détails de la machine proposée. Je souhaite continuer à peaufiner les spécifications techniques. Je pourrais également effectuer des tests avec des bobines d'échantillons. Je tiendrai le client au courant au fur et à mesure de mes progrès. Je vois une voie claire vers une conception finale adaptée à la ligne de production. J'ai hâte de voir cette machine en service. J'espère qu'elle apportera une plus grande efficacité et une plus grande sécurité au processus de bobines de fil de rasoir à Tachkent.