1. Introduction
Dans le secteur du traitement des bobines d'acier , des protocoles de test rigoureux sont indispensables pour garantir que chaque équipement, de la machine d'emballage primaire à la cercleuse et à l'empileuse, fonctionne conformément, voire au-delà, de ses spécifications. Ces machines, alimentées par une combinaison de moteurs électriques, de servomoteurs et de transmissions hydrauliques, doivent fonctionner de manière optimale dans des conditions variées afin de maintenir la productivité, la sécurité et la fiabilité à long terme.
La phase de test n'est pas un simple exercice mécanique ; il s'agit d'une validation intégrée des performances du système, des verrouillages de sécurité, des algorithmes de contrôle et de la durabilité des matériaux. Des tests de charge complets sont particulièrement importants pour vérifier la capacité de production, la précision opérationnelle et la conformité aux normes internationales (par exemple, ISO, EN, GB/T) d'une ligne de conditionnement. Ce document offre un aperçu détaillé des procédures de test multicouches qui garantissent une ligne de conditionnement de bobines hautement performante, couvrant tous les aspects, des contrôles des sous-composants aux tests de réception finale.
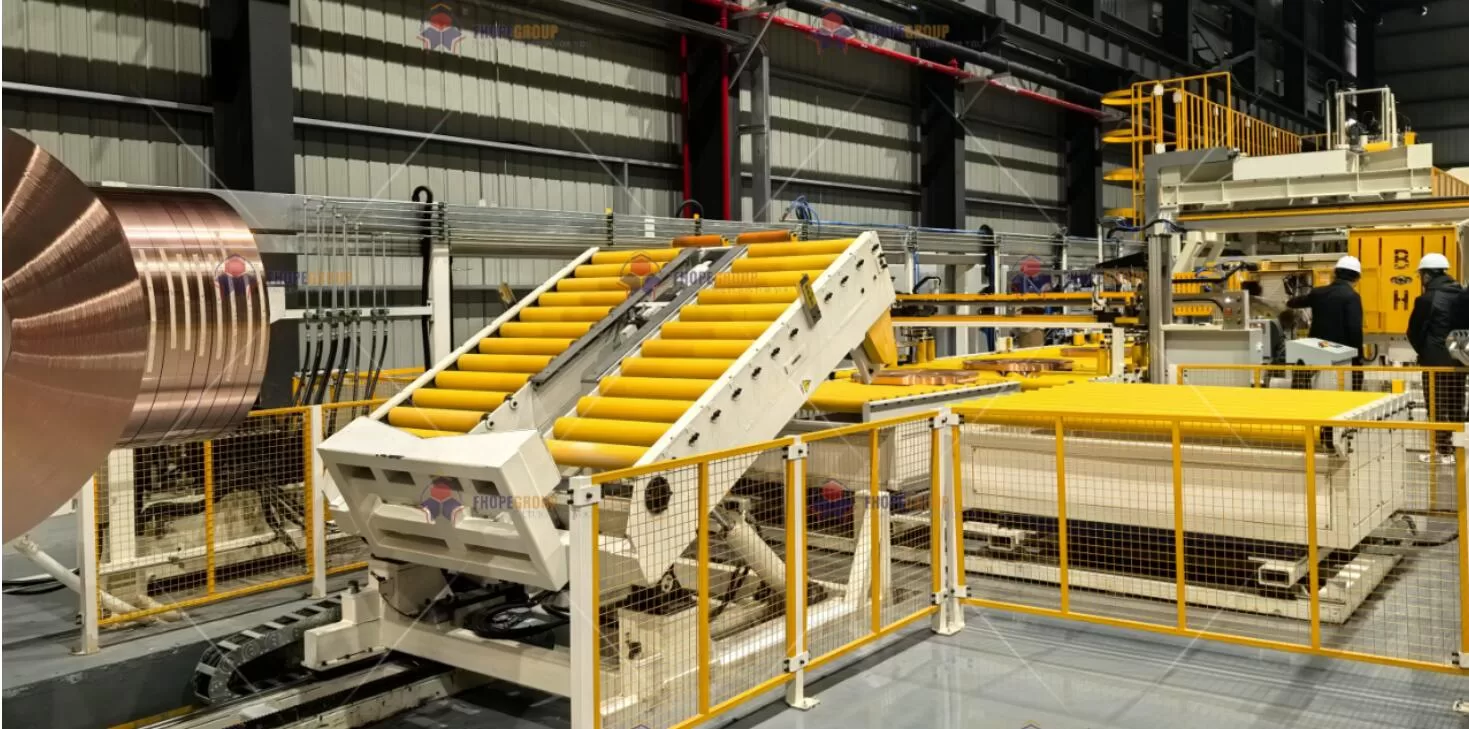
2. Aperçu des objectifs des tests
Avant de décrire les étapes spécifiques des tests, il est utile d’énoncer les objectifs généraux :
-
Valider la robustesse mécanique 1
- Confirmez que les cadres, les supports et les pièces mobiles peuvent supporter les charges de conception (souvent jusqu'à 125 % de la capacité nominale) sans déformation permanente ni dégradation des performances.
- Évaluer la durée de vie en fatigue en simulant des cycles répétés représentatifs des exigences de production normales.
-
Assurer les performances électriques et de contrôle 2
- Vérifiez que la logique PLC, les variateurs de fréquence (VFD), les servomoteurs et les boucles de rétroaction des capteurs produisent systématiquement les mouvements et les vitesses prévus.
- Effectuez une simulation de défaut pour confirmer les séquences d'arrêt sûres et les dérogations d'urgence.
-
Vérifier la stabilité hydraulique
- Assurez-vous que les vérins hydrauliques et les unités d'alimentation maintiennent la force de serrage, de levage ou de tension requise dans une tolérance spécifiée (par exemple, ± 2.5 %).
- Surveillez les fuites potentielles, les chutes de pression ou les pics de température en cas de fonctionnement prolongé.
-
Garantie de conformité en matière de sécurité 3
- Valider la conformité aux directives sur les machines (par exemple, EN 415-8 pour la sécurité des machines d'emballage), en s'assurant que toutes les protections, les verrouillages et les arrêts d'urgence fonctionnent instantanément et de manière fiable.
- Vérifier la sécurité de l'opérateur lors de la manipulation des bobines, en particulier pour les charges lourdes ou les éléments rotatifs.
-
Confirmer le débit et la vitesse de production
- Effectuer des tests de charge et de cycle qui reproduisent les conditions réelles de l'usine, confirmant que la ligne peut atteindre ou dépasser les taux de production nominaux (par exemple, 15 bobines/heure).
Avec ces objectifs à l’esprit, la phase de test se déroule à travers des étapes soigneusement conçues qui s’appuient sur des normes d’ingénierie établies, des instruments et des scénarios réels.
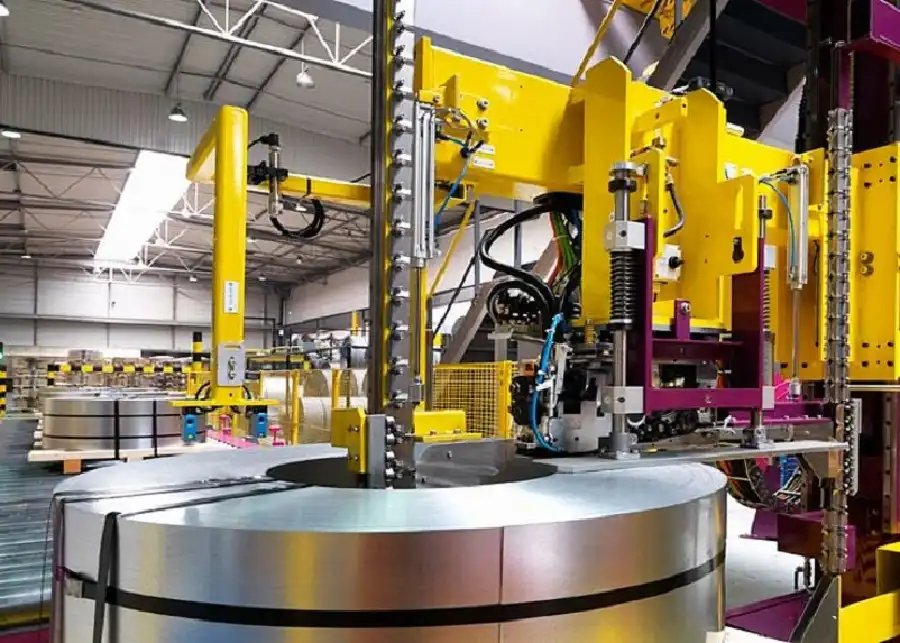
3. Préparations avant le test
3.1 Exigences environnementales et de configuration
-
Conditions ambiantes contrôlées
- La température et l'humidité peuvent affecter les propriétés du fluide hydraulique, les performances du servomoteur et l'étalonnage du capteur.
- Environnement cible typique : 20–25 °C et humidité relative 40–60 %.
-
Vérifications de nivellement et de fondations des machines
- Vérifiez que la ligne d’emballage de bobine est installée sur un sol ou une fondation suffisamment rigide.
- Vérifiez l'alignement des rails, des convoyeurs et des tables d'empilage à ± 1.0 mm sur toute la longueur (conformément à la norme ISO 9283), garantissant un déplacement constant de la bobine et des vibrations minimales.
-
Protocoles de sécurité
- Confirmez que les rideaux de sécurité, les barrières et les arrêts d’urgence sont sous tension et opérationnels avant de mettre sous tension les moteurs ou les circuits hydrauliques.
- Les procédures de verrouillage-étiquetage (LOTO) sont appliquées chaque fois que les techniciens interagissent avec des panneaux électriques ou des conduites hydrauliques.
3.2 Configuration de l'instrumentation et de l'acquisition de données
Des tests précis dépendent des bons outils :
- Systèmes laser ou photogrammétriques:Pour mesurer les changements dimensionnels ou les erreurs de position en temps réel.
- Capteurs de pression et de débit:Lié au système hydraulique pour enregistrer les performances sous charge, vérifiant la conformité aux normes ISO 4413.
- Jauges de couple et de contrainte:Fixé aux arbres servo, aux points d'accouplement ou aux soudures critiques pour quantifier les contraintes sous charges dynamiques.
- Caméras à grande vitesse: Utile pour valider la tension de cerclage ou l'uniformité des vitesses d'enroulement en temps réel.
Les données sont collectées via des systèmes centralisés comme NI CompactDAQ ou Rockwell FactoryTalk, garantissant la synchronisation de plusieurs entrées de capteurs. Les journaux historiques permettent l'analyse des tendances et la détection d'anomalies subtiles.
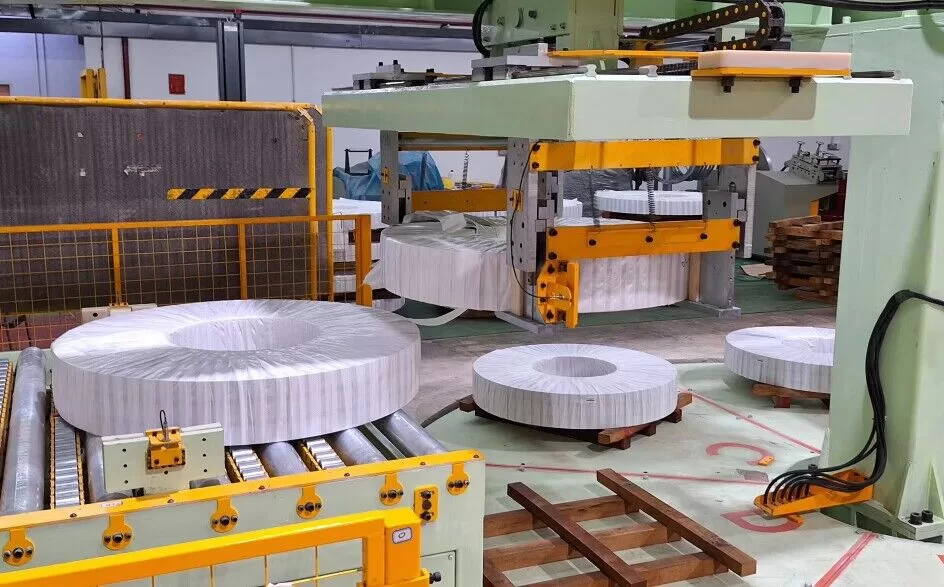
4. Phases et méthodologies de test
4.1 Vérifications des sous-systèmes (tests à vide)
4.1.1 Vérification du mouvement mécanique
-
Convoyeurs à rouleaux et plateaux tournants
- Faites fonctionner les lignes de convoyeur à différentes vitesses (de la marche lente à la vitesse nominale maximale) pour détecter des irrégularités telles que des rouleaux oscillants ou une rotation inégale.
- Observez l'alignement, en écoutant le bruit d'engrènement des engrenages ou le glissement de la courroie.
-
Mouvement du vérin hydraulique
- Effectuez des cycles à basse pression de tous les cylindres (par exemple, des actions de serrage et de desserrage) pour vérifier un éventuel désalignement ou une réponse lente.
- Vérifiez que toutes les vannes (directionelles, proportionnelles ou servo-vannes) s'ouvrent et se ferment de manière cohérente.
4.1.2 Validation électrique et de contrôle
-
Séquence logique PLC
- Parcourez chaque point d'E/S, en vérifiant les signaux des capteurs (cellules photoélectriques, interrupteurs de fin de course, encodeurs) et les registres PLC correspondants.
- Évaluer le bon fonctionnement des sous-routines, y compris les séquences de sécurité, les déclencheurs d'alarme et les profils de mouvement des servomoteurs.
-
Réglage du servomoteur
- Exécutez les routines de retour à la base, en vérifiant que les références de position correspondent aux points zéro physiques.
- Exécutez des tests en boucle ouverte et en boucle fermée à des vitesses incrémentielles ; enregistrez le dépassement, le temps de stabilisation et la répétabilité (cible : ± 0.1 mm, conformément à VDI/DGQ 3441).
Les tests à vide servent de base, garantissant que chaque sous-système est prêt pour le stress plus élevé des tests de charge.
4.2 Tests intégrés (charge partielle et complète)
Une fois la fonctionnalité de base confirmée, les techniciens introduisent progressivement des scénarios de charge correspondant à l'enveloppe de conception de la machine :
-
Simulation de charge
- Utilisez des bobines d’acier de différents diamètres et poids, ou utilisez des blocs de test calibrés qui imitent la distribution de masse des bobines réelles.
- Commencez à environ 50 % de la charge nominale, en augmentant progressivement jusqu'à 100-125 % pour évaluer les marges mécaniques et les facteurs de sécurité (conformément à la norme GB/T 3811-2008 pour les équipements de levage).
-
Essais de contrainte hydraulique
- Augmentez la pression du système jusqu’aux niveaux opérationnels (par exemple, 10 à 25 MPa).
- Vérifiez les taux de fuite au niveau des raccords, des blocs collecteurs ou des joints de cylindre à l'aide de fluides de détection standardisés ou de détecteurs de fuites à ultrasons.
- Valider la capacité de maintien de la pression pendant une durée spécifiée (par exemple, 10 minutes) avec une dérive minimale (point de consigne ≤ 1.5 %).
-
Mécanique des convoyeurs et des transferts
- Surveillez les vitesses de ligne pour qu'elles correspondent au débit de conception (par exemple, 15 bobines/heure).
- Utilisez des cellules de charge ou des capteurs de couple en ligne pour confirmer que les moteurs d'entraînement peuvent gérer les demandes de couple de pointe.
- Vérifiez l'alignement pour éviter tout décalage ou dérive de la bobine qui pourrait entraîner des blocages ou des collisions.
-
Tension de cerclage et consistance de l'emballage
- Si la ligne comprend une cercleuse, mesurez la variation de tension (cible : ±2.5 % selon la norme EN 12079-2) à l'aide de tensiomètres étalonnés.
- Pour les opérations d'emballage sous film étirable, confirmez les taux d'allongement du film (par exemple, 300 % ± 5 %), vérifiés par un extensomètre sans contact ou une jauge de tension numérique.
4.3 Scénarios de tests spécialisés
4.3.1 Conditions environnementales extrêmes
-
Stress de température
- Si le client opère dans des climats très chauds ou très froids (par exemple, de -10 °C à +40 °C), reproduisez ces conditions dans un environnement contrôlé ou effectuez un test de trempage prolongé.
- Évaluer les changements de viscosité du fluide hydraulique et les seuils thermiques du servomoteur.
-
Humidité et corrosion
- Dans les régions sujettes à une forte humidité ou à des embruns salins (opérations côtières), appliquez des normes de test telles que ASTM B117 pour les embruns salins ou ISO 9227 pour les tests de corrosion.
- Assurez-vous que les revêtements protecteurs (par exemple, galvanisation, revêtements Aluzinc) résistent à une exposition prolongée.
4.3.2 Tests d'endurance en fonctionnement continu
-
Course de 24 heures
- Faites fonctionner la ligne d'emballage de bobines en continu sous des charges de fonctionnement normales pendant une journée complète (ou plus) pour détecter tout défaut progressif tel qu'une surchauffe des moteurs, une dérive de l'étalonnage du capteur ou une aération du fluide hydraulique.
- Suivez les tendances des données en temps réel pour le couple, la pression, la température et les vibrations, en signalant les anomalies pour une intervention immédiate.
-
Arrêt d'urgence et perte de puissance
- Simulez des coupures de courant soudaines pour garantir que les moteurs et les cylindres passent à des positions sûres sans que la bobine ne glisse ou ne tombe.
- Confirmez que le système d'arrêt d'urgence (E-stop) peut arrêter tous les mouvements dans le délai requis, généralement ≤ 50 ms après l'activation de la barrière de sécurité (conformément à la norme EN 1088:1995).
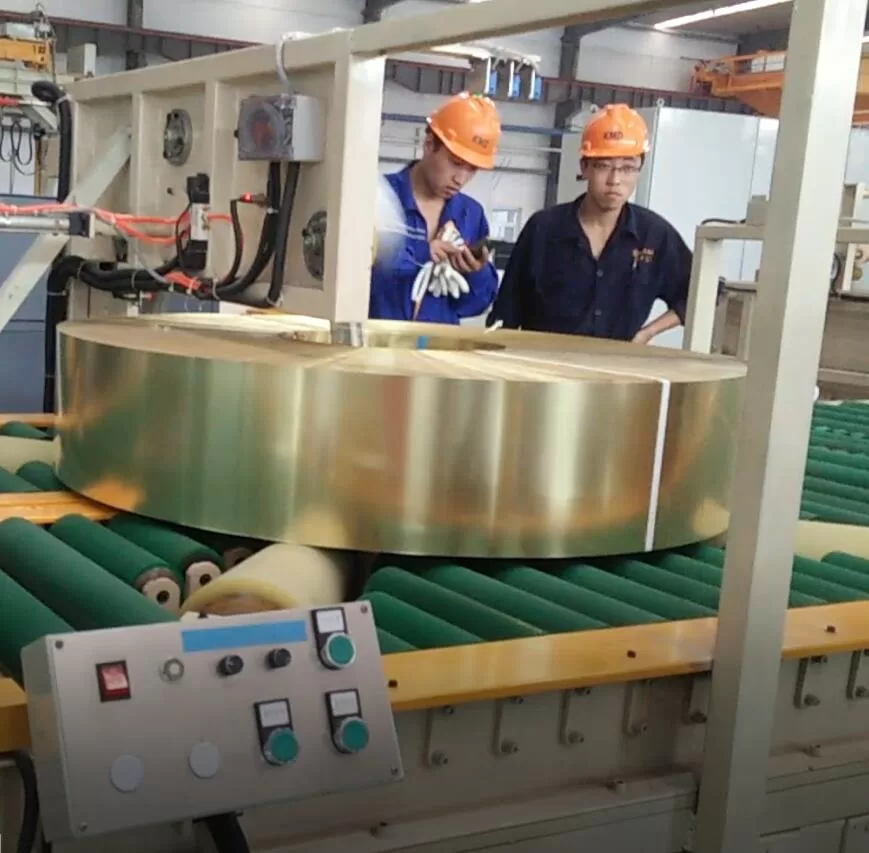
5. Paramètres mesurés et critères d'acceptation
Pour que les tests soient pertinents, chaque paramètre doit avoir des seuils d'acceptation clairs. Voici un tableau représentatif des indicateurs critiques :
| Catégorie de test | Norme/Référence | Critères d'acceptation | méthode de mesure |
|---|---|---|---|
| Vitesse d'emballage des bobines | JB / T 10231-2016 | ≥15 bobines/heure (bobine d'acier Φ1200 mm) | Retour d'encodeur + Timer |
| Précision de la tension du cerclage | EN 12079-2 | ±2.5% de la tension nominale | Capteur de tension numérique |
| Stabilité de la pression hydraulique | ISO 4413 | Dérive ≤ 1.5 % sur 10 minutes de maintien | Transducteur de pression + journal de données |
| Répétabilité de la position du servo | VDI/DGQ 3441 | ± 0.1 mm ou mieux | Interféromètre laser / comparateur à cadran |
| Niveau de bruit | ISO 4871: 1996 | ≤78 dB(A) à 1 m | Sonomètre étalonné |
| Réponse de la barrière de sécurité | EN 1088: 1995 | Délai d'arrêt ≤ 50 ms | Trace d'oscilloscope |
| L'efficacité énergétique | ISO-14955 1 | ≤ 0.8 kWh/tonne de bobine d'acier | Analyseur de puissance (précision de 0.5 %) |
Si un paramètre s'écarte de ces seuils d'acceptation, l'équipe d'ingénierie étudie les causes profondes (qu'il s'agisse d'un problème d'alignement, d'un problème de réglage de la boucle de contrôle ou d'un défaut de joint hydraulique) et teste à nouveau la ligne une fois les mesures correctives prises.
6. Analyse et documentation des données
6.1 Surveillance et stockage en temps réel
Les lignes modernes d'emballage de bobines intègrent souvent des solutions IoT industrielles, permettant une surveillance en temps réel des paramètres mécaniques, électriques et hydrauliques. Les données des capteurs (pression, couple, position du codeur, température) sont transmises à un système SCADA centralisé ou à une plateforme de contrôle distribué (par exemple, Rockwell FactoryTalk ou Siemens WinCC).
-
Fréquence d'enregistrement des données
- Les pics de vibration ou de pression nécessitent un enregistrement haute fréquence (jusqu'à 1 kHz) pour une capture précise.
- Les processus plus lents (par exemple, le transport de bobines) peuvent s'enregistrer à une fréquence inférieure (1 à 10 Hz).
-
Alarmes automatisées et analyse des tendances
- Le système déclenche des alarmes lorsque les valeurs dépassent les seuils prédéfinis (par exemple, couple servo 110 % de la capacité nominale).
- Les données de tendance aident à identifier l’usure progressive ou la dérive, guidant ainsi les stratégies de maintenance préventive.
6.2 Protocole de test d'acceptation finale (FAT)
Une fois les tests intégrés et spécialisés validés, une FAT complète est réalisée avec les représentants du client. Cette étape comprend :
-
Démonstration fonctionnelle
- Exécution de la ligne à travers sa séquence opérationnelle complète : chargement d'une bobine, transport, cerclage, emballage (le cas échéant), empilage et déchargement.
- Présentation des affichages IHM corrects, des messages d'erreur et de la logique de sécurité.
-
Examen des indicateurs clés de performance (KPI)
- Comparaison de la vitesse d'emballage mesurée, de la cohérence de la tension et de la fréquence des temps d'arrêt par rapport aux engagements contractuels ou de conception.
- Documenter le fonctionnement stable à pleine charge pendant un quart de travail continu (par exemple, 8 heures).
-
Signature et documentation
- Les clients reçoivent un dossier de test complet, comprenant des tableaux de données mesurées, des certificats d'étalonnage pour l'équipement de test et des manuels d'utilisation du système.
- Tous les points ouverts ou non-conformités mineures sont notés dans une liste de pointage avec des dates de résolution cibles.
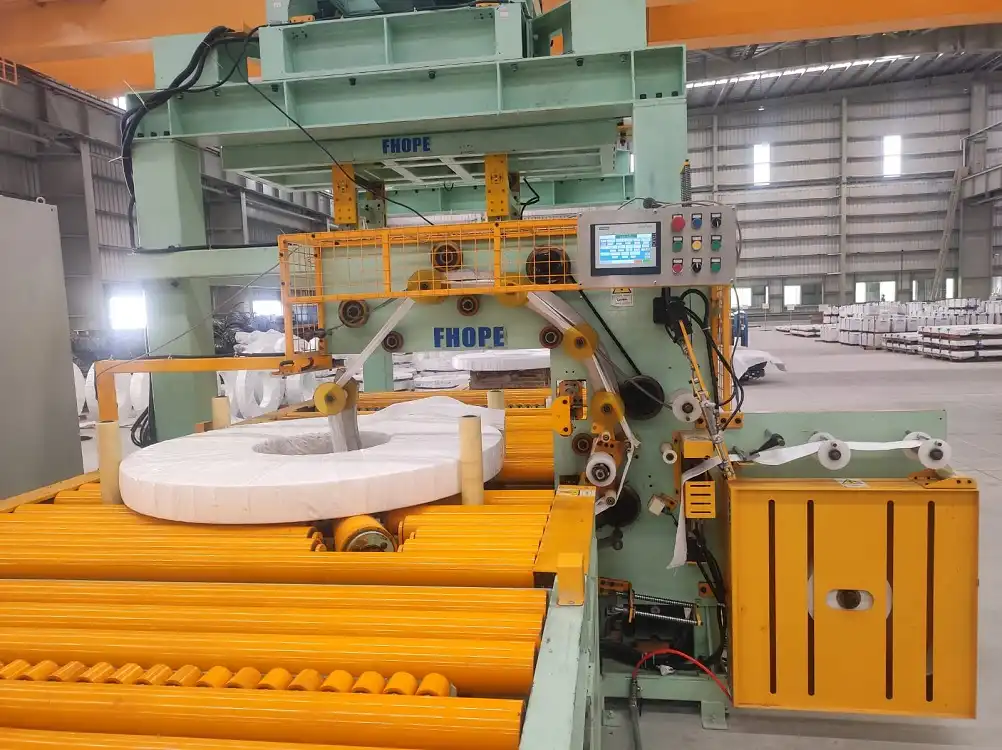
7. Perspective du cycle de vie : post-tests et maintenance
7.1 Transition vers la phase opérationnelle
Une fois les tests effectués, la machine est généralement expédiée en production. Cependant, l'approche des tests ne s'arrête pas là. Dans de nombreuses installations modernes, l'approche consiste à intégrer la maintenance prédictive et la vérification continue :
-
Surveillance de l'état en ligne
- Des capteurs permanents suivent des paramètres critiques tels que les vibrations des roulements, le courant du moteur, la contamination de l'huile hydraulique (contrôles de classe ISO 4406), etc.
- Les logiciels analytiques utilisent l’apprentissage automatique pour détecter les défaillances émergentes avant qu’une panne catastrophique ne se produise.
-
Étalonnage programmé
- Les clés dynamométriques, les outils d'alignement laser et les capteurs de tension nécessitent un réétalonnage à des intervalles spécifiés pour maintenir l'intégrité des mesures.
- Les sauvegardes logiques et le contrôle de version de l'API (conformité IEC 61131-3) garantissent que toutes les modifications de code sont correctement documentées.
7.2 Amélioration continue
Les retours d'expérience en situation réelle sont précieux. Parmi les améliorations courantes identifiées après le déploiement, on peut citer :
- Perfectionnement des actionneurs hydrauliques
- Mise à niveau des joints ou passage à des huiles de qualité supérieure pour réduire l'usure et les fluctuations de température sous des charges extrêmes.
- Optimisation des boucles de contrôle
- Réglage des paramètres de réglage du servo pour réduire le dépassement ou réglage fin des profils de tension de cerclage pour des bords de bobine plus délicats.
- Améliorer l'ergonomie et la sécurité
- Ajout de conceptions ergonomiques pour le chargement des bobines ou amélioration du placement des protections pour réduire la tension et les risques de l'opérateur.
8. Tester les innovations et les tendances futures
8.1 Jumeau numérique et mise en service virtuelle
De nombreux fabricants adoptent les jumeaux numériques, créant un modèle virtuel de l'ensemble de la ligne d'emballage de bobines à l'aide d'un logiciel comme Siemens NX Mechatronics Concept Designer (MCD). Cela permet :
- Temps de test physique raccourci
- En déboguant la logique PLC, le mouvement servo et les verrouillages de sécurité dans un environnement virtuel, vous pouvez détecter les erreurs avant la construction des machines.
- Intégration de l'apprentissage automatique
- Les données du monde réel mettent continuellement à jour le jumeau numérique, affinant les algorithmes prédictifs qui prévoient les anomalies mécaniques ou de contrôle.
8.2 Plateformes de tests multi-physiques
Pour les lignes soumises à des environnements d’exploitation extrêmement variés :
- Surveillance simultanée
- Les vibrations dans la plage de 0 à 10 kHz, les pressions de fluide jusqu'à 35 MPa, les relevés de température de -20 °C à +150 °C et le retour d'information du servomoteur peuvent être suivis en parallèle.
- Diagnostic complet
- Des logiciels avancés corrèlent ces ensembles de données multi-physiques, identifiant les interactions subtiles susceptibles de déclencher des micro-défaillances ou des dérives de performances.

9. Résumé et points clés à retenir
Le processus de test d'une ligne de conditionnement de bobines d'acier est complexe et vise à confirmer l' intégrité structurelle , la fiabilité de fonctionnement et la sécurité de la machine en conditions réelles d'utilisation. Il comprend des contrôles à vide et des essais d'endurance de 24 heures, chacun étant régi par des normes internationales telles que GB/T 3811, ISO 4413 et EN 12079-2. En définissant des critères d'acceptation clairs (niveaux de tension cibles, précision de positionnement, stabilité de la pression, seuils de bruit, etc.), les fabricants peuvent apporter à leurs clients des preuves tangibles de la fiabilité de leurs produits.
Points clés :
- Préparation minutieuse:Le contrôle de l’environnement de test et la vérification de l’instrumentation sont essentiels pour obtenir des résultats crédibles.
- Introduction à la charge progressive:La montée en puissance systématique de la charge nulle à 125 % de la capacité garantit une validation progressive de chaque sous-système.
- Documentation basée sur les données:La surveillance en temps réel et la journalisation robuste permettent la traçabilité, révélant les tendances de performance immédiates et à long terme.
- Conformité aux normes:Le respect ou le dépassement des codes ISO, EN, IEC et GB/T favorise la confiance et s'aligne sur les meilleures pratiques mondiales.
- Accent sur le cycle de vie:Les tests ne sont pas un événement isolé : ils jettent les bases de maintenance prédictive, les mises à niveau futures et l’amélioration continue.
Que vous soyez un client recherchant l'assurance de la sécurité opérationnelle ou un ingénieur responsable de la mise en service finale, les procédures de test décrites ici témoignent de notre engagement à fournir une solution de conditionnement de bobines robuste et de pointe. En substance, ces protocoles défendent une philosophie : une qualité et une fiabilité constantes résultent d'une approche rigoureuse et normative à chaque étape, de la conception et de l'assemblage jusqu'à la validation finale des performances.
note finale:
Ce guide présente les meilleures pratiques éprouvées pour tester les lignes de conditionnement de bobines, en s'appuyant sur les codes internationaux et l'analyse de données réelles. Les plans de test réels peuvent être personnalisés en fonction des exigences spécifiques du site, des choix de matériaux avancés ou des caractéristiques de conception spécifiques. Consultez toujours les protocoles de test officiels et la documentation technique du projet pour répondre aux exigences de production et aux cadres réglementaires spécifiques.
-
Comprendre la robustesse mécanique est essentiel pour garantir que vos conceptions puissent résister aux contraintes opérationnelles sans défaillance. Explorez cette ressource pour des informations approfondies.
-
Garantir les performances électriques et de contrôle est essentiel à l'efficacité opérationnelle. Cette ressource fournit des directives et des techniques essentielles pour atteindre des performances optimales.
-
Le respect des règles de sécurité est impératif lors de l'utilisation de machines. Ce lien vous offre des informations complètes sur les normes et les pratiques permettant de garantir la sécurité de vos opérations.