Dans le paysage actuel de la fabrication métallique, les lignes de conditionnement de bobines doivent concilier précision technique, flexibilité et sécurité. Que votre atelier conditionne des bobines d'acier pour un transport longue distance ou un stockage à court terme, les principes fondamentaux restent les mêmes : conception robuste, performances validées et approche globale des facteurs mécaniques, électriques et humains. Cet article se concentre sur le déroulement d'un processus de conception et d'ingénierie typique d'une ligne de conditionnement de bobines, de la réception des exigences initiales du client à la livraison d'une solution entièrement vérifiée. Nous aborderons la modélisation 1D à l'échelle 1:3, l'analyse par éléments finis (AEF) et l'intégration de modules standardisés qui accélèrent le processus de la conception à la production.

1. Étapes de conception et intrants
1.1 Matrice de traduction des exigences
Un projet bien structuré commence par la traduction des spécifications client (débit, taille de bobine et consignes de sécurité, par exemple) en modèles d'ingénierie mathématique. Par exemple, la vitesse d'enroulement peut être exprimée comme suit :
Vitesse d'enroulement = f(Diamètre de la bobine, Épaisseur du film PE, Taux de pré-étirement)
Cette formule prend en compte la plage de diamètres de la bobine et les propriétés techniques du film. Si un client exige un taux de pré-étirage ou une épaisseur de film spécifique, cette fonction limite la vitesse d'enroulement et le couple requis par le système. L'objectif ultime est de garantir une tension et une couverture constantes sans compromettre la vitesse ni surcharger les moteurs.
Au-delà des performances, les contraintes d'espace , telles que la hauteur sous plafond ou la capacité de charge au sol, influent sur la forme finale du système. Par exemple, si la hauteur sous plafond est réduite, les concepteurs mécaniques intègrent des composants plus compacts et vérifient les dégagements dans des plans 3D. Ces contraintes d'espace ont une incidence directe sur l' encombrement et peuvent nécessiter des solutions alternatives, comme des rampes d'enroulement intégrées ou des têtes de cerclage modulaires.
1.2 Niveaux de conception standardisés
Pour améliorer l'efficacité de l'ingénierie tout en maintenant la flexibilité pour les besoins personnalisés, nous utilisons souvent une approche à plusieurs niveaux :
- 60% Modules communs: Basé sur ISO 12100 normes de sécurité et sous-ensembles mécaniques universels (par exemple, cadres de convoyeurs, mécanismes tendeurs standard).
- 30 % de composants configurables:Les tailles des servomoteurs ou les puissances nominales des variateurs peuvent varier, mais la conception principale reste cohérente.
- 10 % de développement personnalisé:Des besoins spécifiques tels que des emballages anticorrosion ou résistants au brouillard salin pour les expéditions maritimes peuvent nécessiter des sous-ensembles de manipulation de films ou des boîtiers de protection uniques.
Cette stratégie permet à l’équipe d’ingénierie de réutiliser des modules éprouvés, de minimiser les erreurs de conception et d’accélérer les délais du projet, tout en préservant suffisamment de place pour les exigences uniques des clients.
2. Conception technique des sous-systèmes clés
2.1 Mécanismes de base de la machine d'emballage de bobines
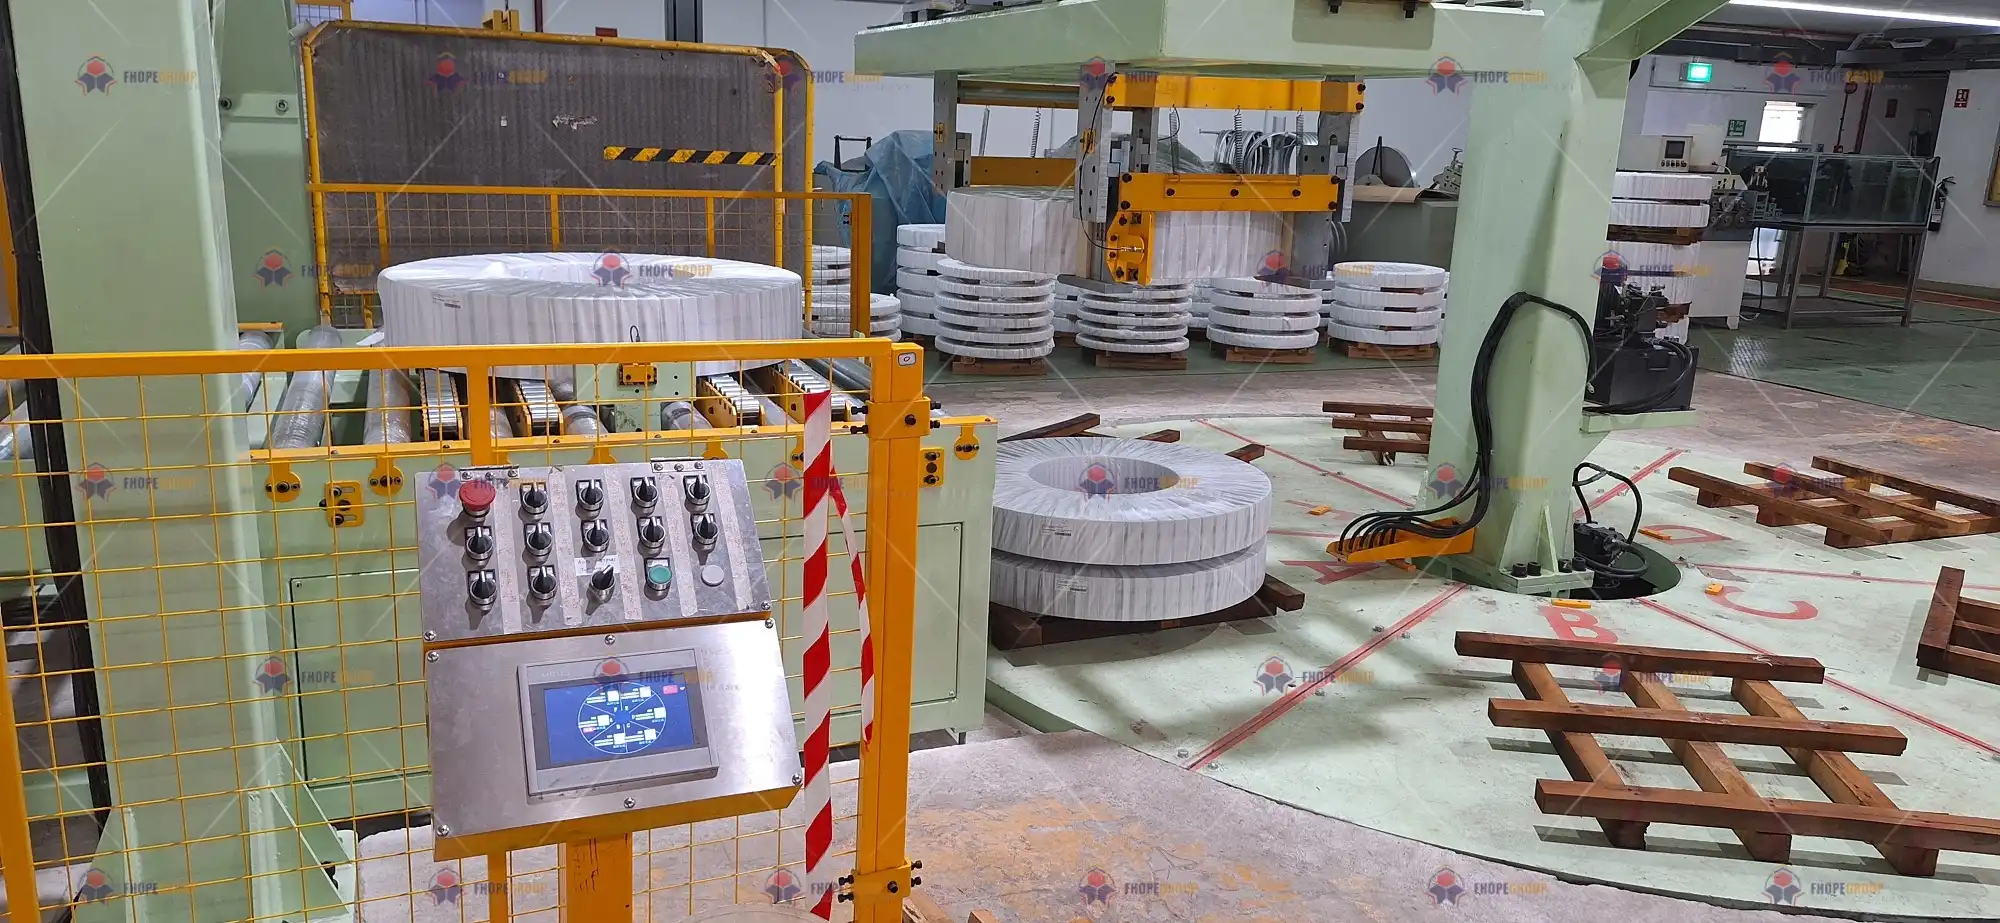
Au cœur de toute ligne d'emballage se trouve la machine d'emballage de bobines. Cette station enveloppe généralement chaque bobine de couches de film PE, de papier VCI ou d'autres matériaux de protection.
-
Réglage adaptatif du diamètre
Les lignes d'emballage modernes traitent des bobines de 500 à 2000 XNUMX mm de diamètre. Un système adaptatif de berceau ou d'anneau, guidé par des capteurs, identifie les dimensions des bobines à la volée. Les concepteurs vérifient souvent les forces de contact dans les transmissions par engrenages à l'aide de calculs de contrainte de contact hertzienne afin de garantir un mouvement stable et une usure minimale. -
Répartition du couple des engrenages planétaires
Les bagues d'enroulement haute charge exploitent les trains planétaires pour répartir efficacement le couple. Le calcul comprend la vérification des contacts des dents et la vérification que les matériaux des engrenages respectent ou dépassent la dureté requise (par exemple, dureté de surface HRC58+ pour les situations de charge intense). -
Sélection de capteurs à ultrasons
Des capteurs à ultrasons d'une résolution de 2 mm et d'une portée de 2000 XNUMX mm permettent de détecter avec précision les dimensions des bobines. Le choix d'un capteur adapté garantit des boucles de rétroaction stables pour le contrôle de la tension et le positionnement des bobines. -
Modèle de contrôle de la tension du film
Un facteur crucial pour un emballage uniforme est le contrôle de la tension du film sur toute la circonférence de la bobine. Un modèle de tension courant est le suivant :
T(z) = T0 × e^(μθ)
où T0 est la tension initiale, μ est le coefficient de frottement, et θ est l'angle d'enroulement. Les concepteurs utilisent souvent un système à double boucle fermée : boucle de vitesse (précision de ± 0.5 %) et boucle de tension (précision de ± 2 N) pour maintenir l'étirement idéal du film sans déchirure ni relâchement.
2.2 Système de cerclage entièrement automatique
Une fois la bobine enroulée, le cerclage ajoute un renfort. La conception de la cercleuse implique une modélisation géométrique du parcours et des solutions cinématiques 3D (par exemple, paramétrisation Denavit-Hartenberg) pour guider la tête de cerclage autour de la bobine.
-
Chemin géométrique et dégagement
Le modèle 3D vérifie que la tête de cerclage peut atteindre tous les points nécessaires sans interférence. La distance de sécurité standard est fixée à ≥ 15 mm, contrôlée par des systèmes de balayage laser (comme les scanners SICK) qui arrêtent le mouvement si un obstacle inattendu pénètre dans la zone de travail. -
Joint thermofusible ou thermoscellable
De nombreuses lignes utilisent des têtes de thermosoudage ou de soudage par friction pour les feuillards plastiques. La fenêtre de traitement peut être :
| Paramètre | Plage autorisée | Méthode de surveillance |
|---|---|---|
| Température de chauffage | 360 ± 10 ° C | Imageur thermique infrarouge |
| Temps de maintien | 1.2 - 1.8 s | Minuterie numérique haute vitesse |
Tout écart par rapport à ces plages peut fragiliser ou surchauffer la sangle. Des systèmes automatisés surveillent ainsi la température en temps réel, garantissant une adhérence constante.
2.3 Système d'empilage intelligent
Après le cerclage, les bobines sont soit déplacées sur des palettes, soit empilées dans des racks dédiés.
-
Algorithmes d'estimation de pose
Si un robot suspendu ou un manipulateur multiaxes est utilisé, le système peut s'appuyer sur des matrices de transformation homogènes pour définir la position et l'orientation exactes de la bobine. L'étalonnage du point central de l'outil (TCP) garantit des écarts minimes lors de l'empilage de bobines lourdes. -
Évitement de collision
Dans les installations avancées, la planification des mouvements du robot vérifie les cadres de délimitation en temps réel (souvent codés dans un langage comme RAPID ou KRL). Cette protection évite les collisions dommageables avec les bobines adjacentes ou les piliers structurels. -
Synchronisation hydraulique
Pour les ascenseurs verticaux, les vérins hydrauliques fonctionnent parfois en tandem. Une équation de correspondance de débit,
Q1/A1 = Q2/A2
Aide à maintenir un mouvement synchronisé. La compensation par couplage croisé, avec une caractéristique de statisme de ±1 %, assure une montée et une descente uniformes de la charge par les deux vérins. Cela permet d'éviter le déplacement ou le basculement de la bobine sur la plateforme.
3. Conception intégrée interdisciplinaire
3.1 Solutions mécatroniques
Le poids des bobines dépassant souvent plusieurs tonnes, les servomoteurs et les entraînements hydrauliques doivent être soigneusement adaptés à l'inertie de la charge. Règle générale :
Inertie du moteur / Inertie de la charge = 1/3 ~ 1
Guide la sélection pour maintenir la stabilité des performances du servomoteur et éviter les dépassements ou les ralentissements. Parallèlement, les pulsations de pression dans les conduites hydrauliques peuvent être amorties grâce à des accumulateurs ; une formule volumétrique approximative est :
V0 = ΔV / (1 - (P1/P2)^(1/1.4))
où ΔV est le changement net de volume de fluide et (P1/P2) représente les rapports de pression.
3.2 Analyse par arbre de défaillance (AAN)
La fiabilité est essentielle pour les machines lourdes. Un exemple d'incident majeur est la rupture du film plastique lors de l'emballage . Une analyse des causes profondes (ACR) pourrait révéler :
Événement TOP : Rupture du film ├─ Facteurs mécaniques (40 %) │ ├─ Rouleau de guidage excentrique (détecté par alignement laser) │ └─ Dureté du rouleau de pré-étirage < spécification (HRC58-62 requis) └─ Facteurs de contrôle (60 %) ├─ Erreur de consigne de tension (correction en boucle fermée ± 5 N) └─ Anticipation de vitesse manquante (ajouter une compensation d'accélération)
À partir de là, l'équipe de conception peut attribuer des mesures d'atténuation, telles que la spécification d'une dureté de rouleau plus élevée, la mise en œuvre de capteurs de tension ou l'affinement des paramètres d'anticipation du servo.
3.3 Ergonomie et sécurité de l'opérateur
Même une ligne hautement automatisée nécessite une intervention manuelle pour les contrôles ou la maintenance de routine. La norme EN ISO 13857-2008 recommande un dégagement minimal pour un accès humain en toute sécurité :
| Opération | Dégagement minimum |
|---|---|
| Zones de changement d'outils | 600 mm |
| Portes d'armoires électriques | 1200 mm |
Ces directives réduisent le risque de points de pincement et permettent aux opérateurs d’accéder rapidement à l’équipement sans se contorsionner dans des positions dangereuses.

4. Chaîne d'outils de conception numérique
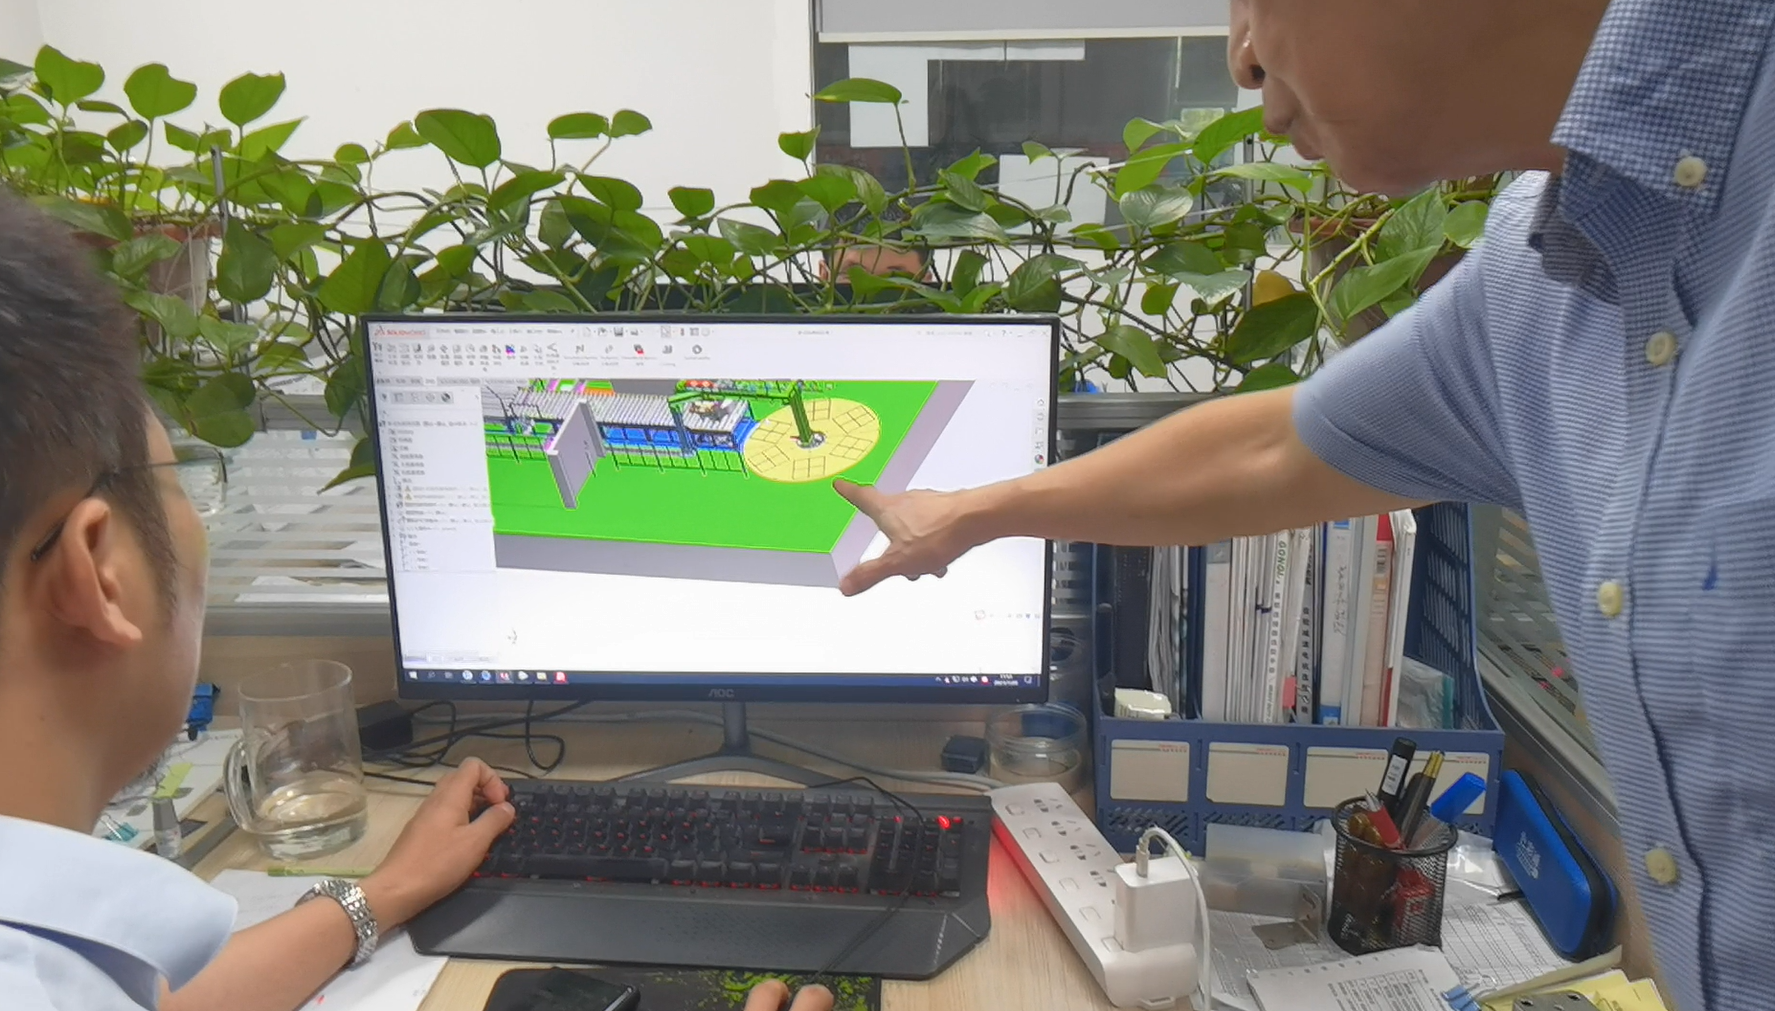
4.1 Modélisation et simulation 3D
Un flux de travail numérique robuste exploite la modélisation paramétrique dans SolidWorks ou des outils de CAO similaires. Les composants standardisés (roulements, fixations, accouplements, etc.) doivent représenter au moins 85 % de la bibliothèque de pièces. Cette approche :
- Accélère la génération de nomenclatures:Le suivi automatisé des articles garantit une numérotation cohérente des pièces.
- Prend en charge FEA: ANSYS permet d'effectuer des analyses dynamiques transitoires, en vérifiant que la contrainte maximale reste inférieure à ~240 MPa à des fréquences de vibration de 30 Hz.
Ces simulations sont particulièrement critiques pour les anneaux d'emballage à grande vitesse, les bras d'empilage ou les convoyeurs rotatifs où les charges dynamiques augmentent lors d'arrêts ou de démarrages brusques.
4.2 Mise en service virtuelle de la logique de contrôle
Siemens NX Mechatronics Concept Designer et les plateformes associées facilitent la mise en service virtuelle. Dans un environnement virtuel, l'équipe de conception peut :
- Cartographier les axes virtuels: Testez la synchronisation multi-axes sans risquer de collisions physiques.
- Chronologie de la réponse au signal:Validez que les entrées du capteur et les sorties du variateur correspondent au timing attendu, avec un temps de montée cible inférieur à 5 ms.
- Émuler les cycles de production:En simulant les séquences de chargement-déchargement des bobines, le logiciel met en évidence les désalignements potentiels ou les états d'attente dans la logique de l'automate.
4.3 Gestion des nomenclatures et de la documentation
Une fois les conceptions mécaniques et électriques finalisées, EPLAN ou des outils équivalents unifient les schémas de câblage, de faisceaux et de panneaux. De nombreuses solutions intègrent désormais les API directes des fabricants pour l'approvisionnement en variateurs (par exemple, Mitsubishi, Bosch Rexroth). Il en résulte une nomenclature dynamique, mise à jour automatiquement à chaque modification de conception. Cette synergie permet de gagner un temps précieux en évitant les vérifications manuelles et en réduisant les risques d'incohérence entre les plans CAO mécaniques, les schémas électriques et les bons de commande.
5. Flux de travail de validation technique
5.1 Étapes clés de l'examen de la conception
| phase | Focus sur la révision | Outil d'acceptation |
|---|---|---|
| Revue de concept | Couverture fonctionnelle | Matrice de traçabilité des exigences |
| Examen détaillé de la conception | Analyse de la pile de tolérance | CETOL 6σ |
| Examen avant expédition | Tests de conformité CEM | Données de la chambre anéchoïque de 3 m |
- Revue de concept:Garantit que le système couvre toutes les exigences majeures, des plages de dimensions des bobines au débit requis.
- Examen détaillé de la conception: L'empilement des tolérances est vérifié minutieusement, en particulier lorsque plusieurs sous-ensembles se rejoignent (comme le bras d'enroulement + le roulement + le rouleau de tension).
- Pré-expédition:Des contrôles fonctionnels approfondis confirment la compatibilité électromagnétique (CEM) des variateurs de fréquence, des servovariateurs et des panneaux de commande basés sur des PLC.
5.2 Protocole de test du prototype
Les tests en conditions réelles complètent les simulations numériques :
-
Test de vie accéléré
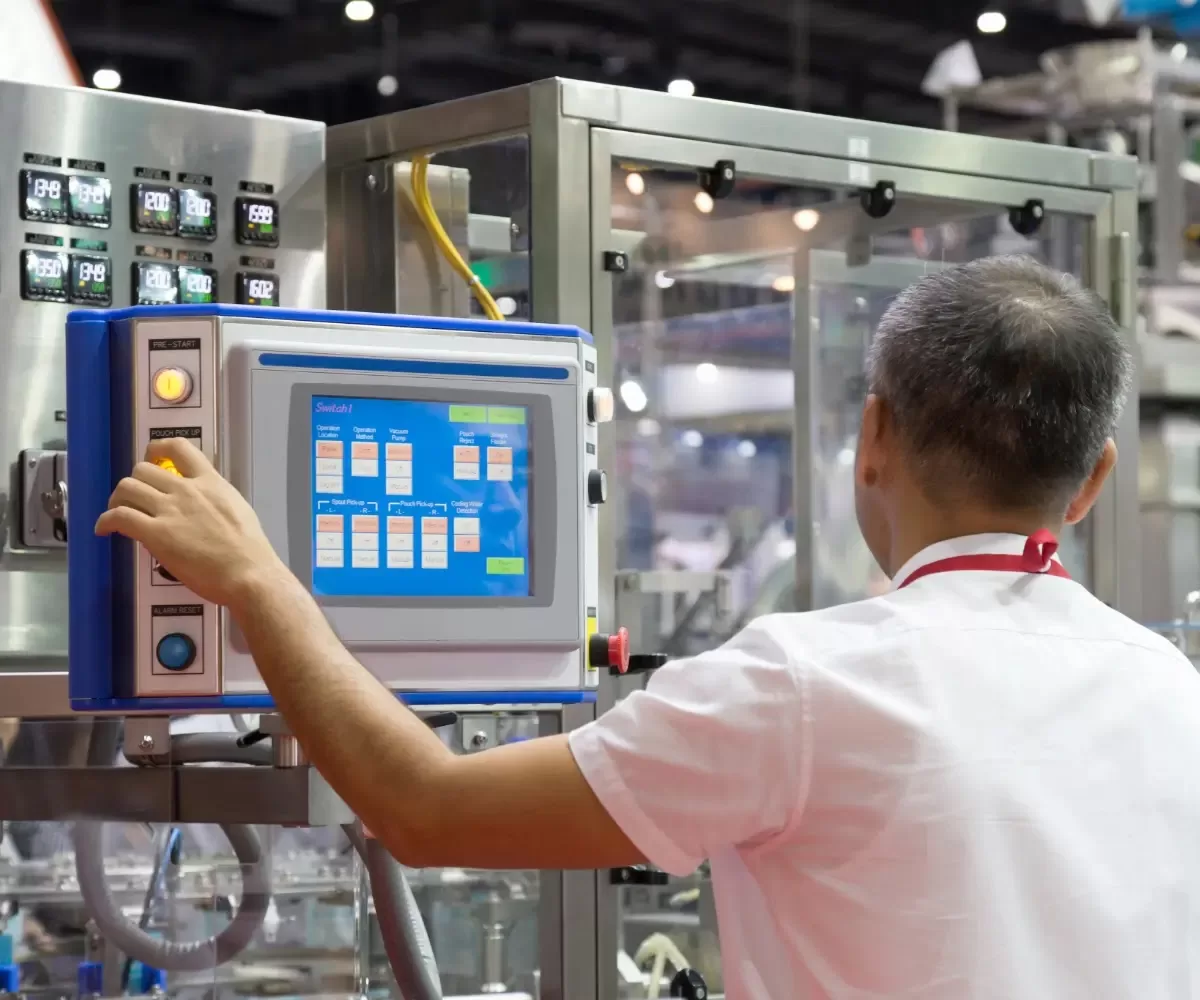
Les machines fonctionnent à une charge trois fois supérieure à la charge normale (dans les limites de sécurité) pendant 3 heures maximum afin d'identifier les premiers points d'usure. Les composants comme les roulements ou les courroies présentant une défaillance précoce peuvent être repensés ou remplacés avant le déploiement final. -
Analyse CPK pour la précision de l'emballage
La capacité du processus (CPK ≥ 1.67) indique un fonctionnement stable. Les irrégularités d'emballage ou de cerclage, telles qu'un film lâche ou des sangles mal alignées, sont mesurées à l'aide de capteurs haute résolution, puis analysées statistiquement. -
Mesure de la consommation énergétique
Les wattmètres de haute précision (par exemple, le HIOKI PW3390) enregistrent les profils énergétiques sur des cycles prolongés. Si les données dépassent les objectifs du client, des optimisations de conception (comme l'amélioration des paramètres du variateur de fréquence ou de la logique de maintien du servomoteur) peuvent être mises en place pour réduire la consommation.
6. Livrables d'ingénierie
Documentation mécanique
- Dessins généraux de l'Assemblée générale (AG):Conformément à la norme ISO 128-40 pour les annotations de dimensionnement et de tolérance.
- Schémas de circuits hydrauliques:Conforme aux normes des symboles CETOP, spécifiant les vannes de régulation de débit, les soupapes de décharge de pression et les emplacements des accumulateurs.
Documentation électrique
- Disposition de l'armoire de commande: Certifié IP54 ou supérieur si l'environnement est humide ou poussiéreux. La configuration du panneau doit réussir les tests de court-circuit et thermiques appropriés.
- Architecture du programme PLC:Rédigé selon les directives IEC 61131-3, mélangeant souvent logique à relais et blocs fonctionnels pour boucles d'asservissement ou de tension avancées.
Transferts numériques
- Modèles 3D légers JT: Inclure les PMI (informations de fabrication du produit) pour référence sans partager les détails CAO propriétaires.
- Mappage de signaux XML:Répertorie chaque point d'E/S (capteurs, moteurs, sécurités) dans un format d'échange de données standardisé pour une intégration facile dans un système SCADA ou MES à l'échelle de l'usine.
7. Comparaison des avantages technologiques
Pour mettre en évidence la manière dont les méthodes d’ingénierie avancées surpassent les solutions classiques, un tableau concis aide les clients potentiels à évaluer les avantages :
| Dimension | Système conventionnel | Notre solution d'ingénierie |
|---|---|---|
| Change avec le temps | 45 – 60 min | ≤ 20 min (brevet de module à changement rapide) |
| Utilisation de l'énergie | ~% 72 | ~89 % (Optimisation de l'accumulateur et du variateur de fréquence) |
| Réponse au changement de conception | ~ 72 heures | ~8 heures (mises à jour du modèle paramétrique) |
- Modules à changement rapide
Les innovations en matière de conception mécanique permettent aux opérateurs de changer les rouleaux de film ou les têtes de cerclage sans avoir besoin d'un réétalonnage approfondi. - Efficacité énergétique améliorée
La combinaison de systèmes hydrauliques avancés basés sur des accumulateurs avec des paramètres VFD affinés augmente l'utilisation globale de l'énergie d'une moyenne industrielle d'environ 72 % à près de 89 %. - Mises à jour rapides de la conception
La modélisation 3D paramétrique garantit qu'un décalage du diamètre de la bobine de 1000 1200 mm à XNUMX XNUMX mm met automatiquement à jour les sous-ensembles de support, réduisant ainsi considérablement les heures de réingénierie.

Visuels d'accompagnement et conclusion
Si les mots et les tableaux exposent le périmètre technique, l'intégration de visuels clairs renforce considérablement la confiance des parties prenantes. En voici quelques exemples :
- Animations de vues éclatées 3D: Montrez comment les principaux assemblages (anneau d'emballage, rouleau de tension, support de moteur) s'assemblent, facilitant ainsi la formation à la maintenance.
- Comparaisons des contours de contrainte:L’affichage des résultats « avant » et « après » de l’optimisation de la topologie permet de justifier les choix de matériaux.
- Formes d'onde de séquence de contrôle: Illustrer la synchronisation multi-axes et la réponse rapide à l'arrêt d'urgence dans des formes d'onde en temps réel.
- Images de caméra à grande vitesse:Capture des phénomènes dynamiques tels que l'étirement du film ou le mouvement de la tête à des moments critiques.
En définitive, la conception et l'ingénierie visent à garantir le fonctionnement harmonieux de chaque composant, qu'il s'agisse d'écrous, de boulons, de capteurs ou de lignes de code d'automate programmable. En combinant des approches mécaniques de pointe, une validation rigoureuse par éléments finis et une logique de contrôle avancée, les fabricants peuvent fournir une ligne de bobinage efficace, fiable et facile à entretenir. La synergie entre modules standardisés, conceptions paramétriques et protocoles de test robustes réduit les risques techniques et diminue le coût total de possession.
Des revues de concept aux essais de prototypes, et des dessins mécaniques au jumeau virtuel, chaque étape du processus contribue à affiner et à valider le produit final. Grâce à ces stratégies rigoureuses de conception et d'ingénierie, les lignes d'emballage de bobines s'adaptent rapidement à l'évolution des demandes des clients, maintiennent des cadences de production compétitives et illustrent l'esprit d'avant-garde des ateliers de fabrication modernes.
[1]
Comprendre la formule de la vitesse d’emballage est essentiel pour optimiser les processus d’emballage et garantir l’efficacité des conceptions techniques.
[2]
L’exploration des conditions limites fournira un aperçu de la manière dont les contraintes de conception façonnent les solutions d’ingénierie et améliorent les résultats des projets.
[3]
L’apprentissage des facteurs d’empreinte mécanique peut aider à créer des conceptions efficaces qui répondent aux exigences d’espace et de performance.