1. Introduction
Dans les industries métallurgiques modernes, les bobines d'acier figurent parmi les produits les plus complexes à manipuler sur le plan logistique et les plus critiques en matière de sécurité. Leur masse importante, leurs bords fragiles et les exigences de transport imposent des solutions d'emballage fiables et performantes. Une ligne d'emballage de bobines bien conçue se compose généralement de trois éléments : (1) une ensacheuse, (2) une cercleuse et (3) une empileuse. Chaque élément est actionné par une combinaison de moteurs électriques, de servomoteurs et d'actionneurs hydrauliques. L'ensemble du système est piloté par un automate programmable (PLC) sophistiqué qui coordonne les mouvements, régule la vitesse grâce à des variateurs de fréquence (VFD) et assure un contrôle précis du mouvement via les servomoteurs.
Ce document décrit l' étape d'assemblage d'une ligne de conditionnement de bobines. Il vise à fournir aux clients et aux parties prenantes une compréhension claire de ce processus rigoureux, depuis l'intégration des sous-composants jusqu'aux contrôles qualité finaux, tout en mettant en lumière les normes de conception mécanique, les standards de sécurité et les principes de gestion du cycle de vie. L'accent est mis sur la planification, l'exécution et la vérification rigoureuses de chaque étape d'assemblage, conformément aux normes d'ingénierie internationales telles que l'ISO 12100, l'EN 415-8 (sécurité des machines d'emballage) et les directives GB/T, garantissant ainsi une excellence opérationnelle durable.
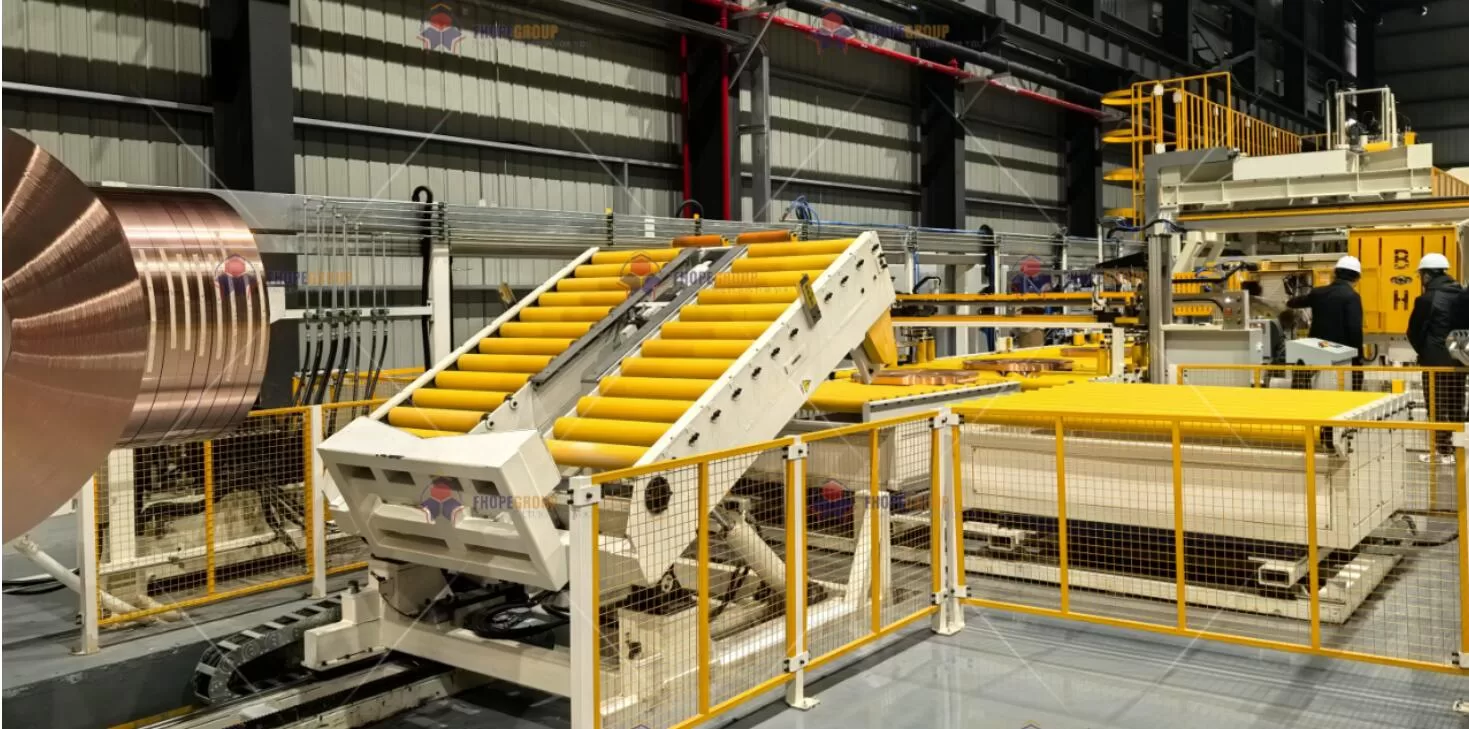
2. Assemblage : une intégration méticuleuse des systèmes
L'assemblage est la phase où les modules individuels, les pièces usinées sur mesure et les composants standards convergent vers un système pleinement opérationnel. Dans le cas d'une ligne moderne de conditionnement de bobines, ces modules comprennent souvent :
-
Modules de transport de bobines
- Rouleaux motorisés, rails de guidage ou tourniquets pour positionner la bobine.
- Structures de support en acier à haute résistance pour supporter le poids des bobines.
-
Unités de cerclage et d'emballage
- Têtes de cerclage électriques et pneumatiques pour le contrôle de la tension.
- Unités de film étirable ou bras d'emballage entraînés par des servomoteurs pour obtenir une superposition uniforme.
-
Systèmes d'actionnement hydraulique
- Vérins pour serrage vertical et horizontal.
- Groupes hydrauliques conçus pour maintenir une pression et des débits stables.
-
Entraînements électriques et armoires de commande
- Automates programmables industriels pour le contrôle logique intégré.
- Variateurs de fréquence pour la gestion de la vitesse du moteur.
- Servomoteurs pour un mouvement de haute précision.
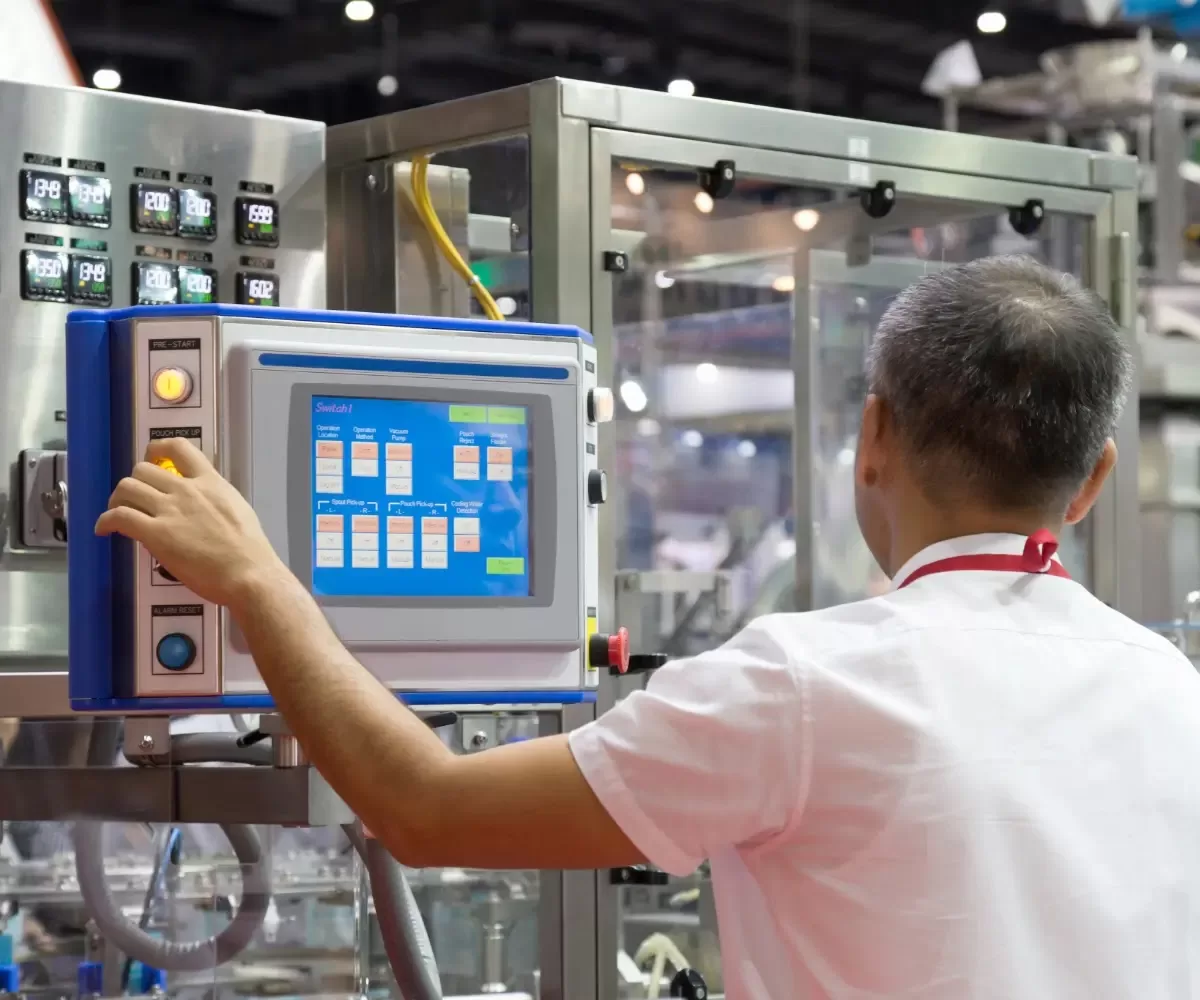
- IHM (interfaces homme-machine) pour la saisie et la surveillance des opérateurs.
-
Mécanismes de sécurité et de protection
- Rideaux lumineux, arrêts d'urgence et relais de sécurité.
- Protections et capots mécaniques pour éléments rotatifs.
Lors de l'assemblage, ces composants sont positionnés et fixés avec précision conformément aux plans, garantissant ainsi le strict respect des tolérances mécaniques, de la répartition des charges et des critères d'alignement. Un contrôle rigoureux de toutes les connexions – bornes électriques, raccords hydrauliques ou fixations mécaniques – assure l'intégrité du système.
3. Normes de conception mécanique et considérations préalables à l'assemblage
3.1 Sélection structurelle et matérielle
Du point de vue de la fiabilité structurelle, une ligne d'emballage de bobines doit résister aux charges dynamiques causées par les opérations de transfert, de levage et de cerclage des bobines. Par conséquent, les matériaux sont sélectionnés en fonction de leur résistance à la fatigue et à la corrosion. Les critères courants incluent :
- Acier allié à haute résistance1 (par exemple, 42CrMo) pour les arbres d'engrenages, les accouplements et les cadres porteurs.
- Polymères résistants à l'usure2 (par exemple, polyuréthane ou composites renforcés) pour les rouleaux de guidage et les points de contact.
- Tôles d'acier galvanisées ou aluzinc (conforme à la norme EN 10346) pour panneaux extérieurs et capots de protection pour résister à la corrosion dans des environnements à forte humidité ou corrosifs.
De plus, les équipes d'ingénierie réalisent une analyse des modes de défaillance et de leurs effets (AMDE) ³ afin d'identifier les points faibles potentiels de pièces telles que les tubes hydrauliques, l'isolation des servomoteurs ou les engrenages. Cette approche fondée sur les risques garantit que les matériaux et les caractéristiques de conception choisis permettent de maîtriser les risques opérationnels dès le premier jour.
3.2 Tolérancement et contrôles dimensionnels
Avant qu'un composant ne soit assemblé, il subit un contrôle dimensionnel rigoureux :
- Tolérances de forme et de position: Généralement contrôlé par la norme GB/T 1184 ou des normes ISO équivalentes. Par exemple, l'alignement coaxial des arbres de servocommande est maintenu à ± 0.02 mm afin de minimiser les vibrations et le bruit.
- Exigences de finition de surface:Essentiel pour les surfaces d'accouplement, garantissant que le frottement et l'usure ne dépassent pas les limites de conception.
Si nécessaire, des outils de métrologie avancés, tels que des lasers de poursuite ou des machines à mesurer tridimensionnelles (MMT), vérifient les géométries complexes. Ainsi, lorsque les sous-composants arrivent au poste d'assemblage, ils respectent ou dépassent les spécifications mécaniques nécessaires à une intégration de haute précision.
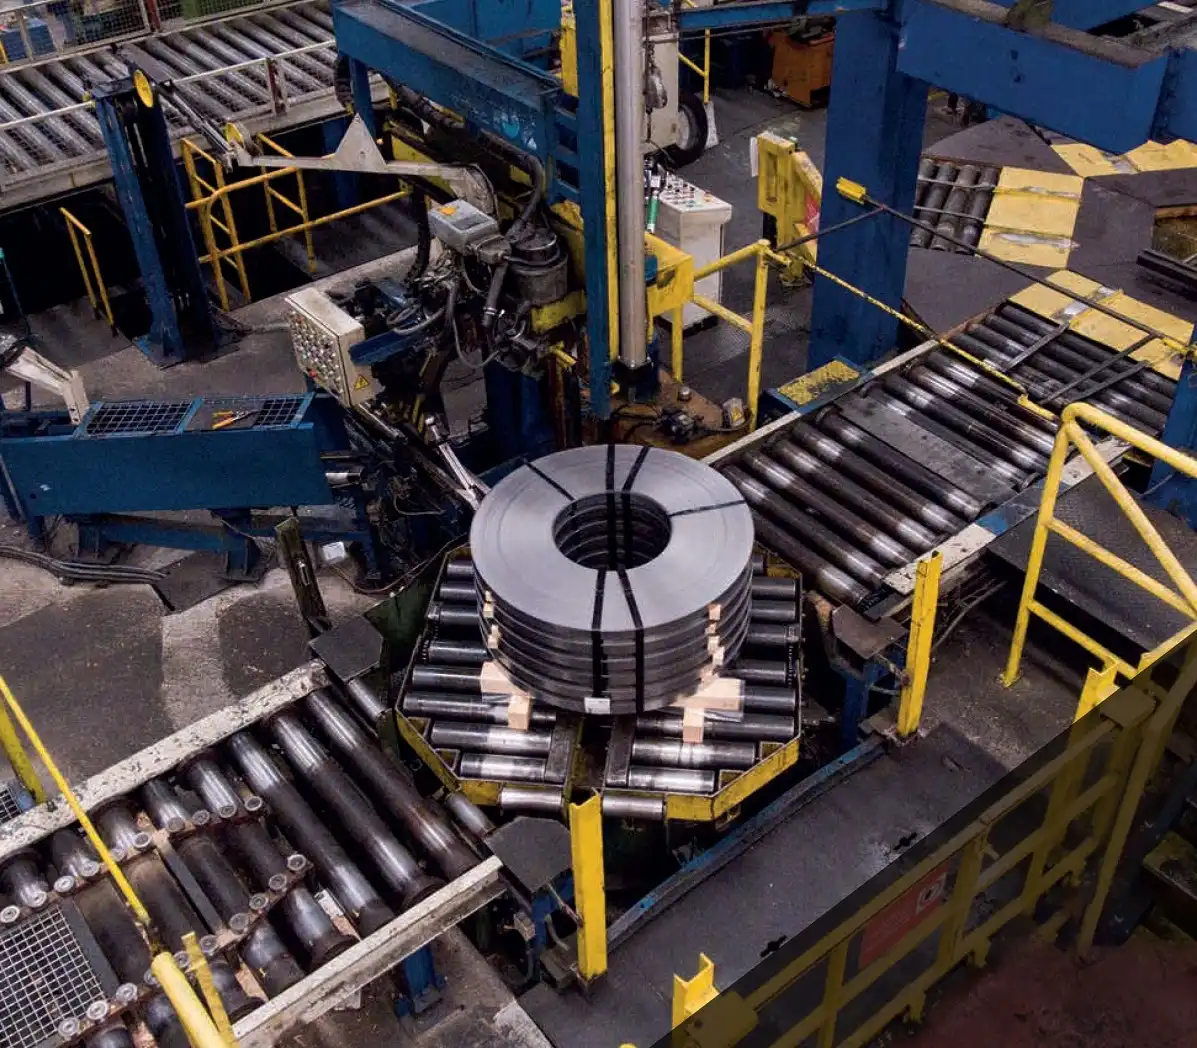
4. Le flux de travail de l'assemblage principal
L'assemblage d'une ligne d'emballage de bobines est généralement structuré en plusieurs phases clés :
-
Configuration du cadre de base et de la structure primaire
- Alignez et nivelez le châssis principal à l’aide de dispositifs de nivellement de précision.
- Confirmer la planéité et la rigidité structurelle pour maintenir des points de référence appropriés.
-
Montage du sous-ensemble
- Installez des tables à rouleaux, des dispositifs de tension et des unités de rotation, chacun boulonné et verrouillé sur des trous pré-percés selon une disposition 3D.
- Utilisez des clés dynamométriques pour serrer les boulons aux valeurs de couple spécifiées dans la nomenclature technique (BOM).
-
Intégration du système hydraulique
- Montez les groupes hydrauliques, les réservoirs et les conduites conformément aux directives ISO 4413 pour les récipients sous pression et les flexibles.
- Acheminez les tuyaux et les conduites avec des rayons de courbure suffisants, fixez-les avec des colliers et vérifiez les points d'abrasion potentiels.
- Effectuer des tests de pression préliminaires sur chaque circuit pour détecter d'éventuelles fuites ou des raccords non conformes.
-
Câblage électrique et de commande
- Positionnez les automates programmables, les variateurs de fréquence, les servomoteurs et les contacteurs dans des boîtiers de commande classés IP54 ou supérieur (IEC 60529).
- Acheminez les câbles haute et basse tension dans des chemins de câbles séparés pour atténuer les interférences électromagnétiques.
- Terminez les signaux de contrôle au niveau des modules d'E/S de l'API, en garantissant des câbles blindés pour le retour d'information du codeur provenant des servomoteurs.
-
Calibrage du mouvement et alignement des servos
- Couplez les servomoteurs aux boîtes de vitesses ou aux vis à billes (le cas échéant) avec un désalignement angulaire ou décalé minimal.
- Effectuez des routines d'étalonnage, souvent avec des configurations de jauge laser ou à cadran, pour confirmer l'alignement à ± 0.02 mm, minimisant ainsi la contrainte du servo.
- Utilisez les outils recommandés par le fabricant (par exemple, des supports d’alignement décalés) pour garantir un ajustement mécanique robuste.
-
Mise en service du sous-système
- Mettez sous tension séquentiellement chaque module, en vérifiant le sens de rotation du moteur, les signaux des capteurs et les pressions hydrauliques.
- Valider les commandes IHM de base pour le jogging manuel, les arrêts d'urgence et les transitions en mode automatique.
-
Contrôles de qualité en cours de processus (IPQC)
- Inspectez les zones critiques à l'aide de listes de contrôle qui traitent des valeurs de couple, des jeux mécaniques, du positionnement du support du capteur, de l'acheminement des conduites d'huile, etc.
- Signalez toute anomalie d'assemblage pour une reprise immédiate. Cela peut impliquer le recalibrage d'une base de moteur ou le repositionnement d'un support de capteur optique.

5. Interaction hydraulique et électrique
5.1 Exigences relatives au système hydraulique
Sur une ligne d'emballage de bobines, le système hydraulique est essentiel pour fournir la force nécessaire au serrage et au levage des bobines lourdes. Les principales préoccupations sont les suivantes :
- Stabilité de la pression:Le système doit maintenir les fluctuations de pression à ±1.5 % du point de consigne pour garantir des forces de serrage constantes.
- Contrôle de la contamination: La propreté de l'huile est contrôlée selon les normes ISO 4406 ou NAS 1638. Une exigence typique pourrait être la norme NAS 1638 Classe 6 pour protéger les servovalves sensibles ou les vannes proportionnelles.
Pour réduire le temps de cycle, le système hydraulique peut intégrer des accumulateurs qui stockent l'énergie et fournissent un débit instantané. Tous les raccords, joints et flexibles sont généralement conformes aux normes SAE ou DIN, garantissant ainsi leur capacité à supporter la température, la pression et les vibrations dans les environnements industriels difficiles.
5.2 Précision du contrôle électrique
Là où les systèmes hydrauliques fournissent la force brute, les commandes électriques offrent la précision. Les lignes modernes de conditionnement de bobines reposent en grande partie sur :
-
Contrôle PLC
- Gère les interverrouillages entre les différentes stations (pack, strap, stack).
- Surveille les retours des capteurs (interrupteurs de proximité, cellules photoélectriques, cellules de charge) pour orchestrer des flux de travail entièrement automatisés.
- Met en œuvre la logique de sécurité (arrêts d'urgence, portes et alarmes).
-
Entraînements à fréquence variable (EFV)
- Contrôler la vitesse des moteurs à induction entraînant des convoyeurs ou des têtes rotatives.
- Optimisez la consommation d'énergie en ajustant la vitesse de fonctionnement du moteur en fonction des exigences du processus.
-
Servomoteurs et moteurs
- Fournit un mouvement précis pour enrouler les bras, cercler les têtes ou positionner les bobines.
- Obtenez une précision et une répétabilité inférieures au millimètre pour des tâches telles que la tension du film.
Lors de l'assemblage, les techniciens vérifient méticuleusement le routage des câbles et les pratiques de mise à la terre afin de minimiser le bruit électrique, en particulier pour les systèmes servo qui nécessitent des signaux d'encodeur propres pour maintenir des boucles de contrôle précises.
6. Protocole de test et de mise en service
Une fois les assemblages mécaniques, hydrauliques et électriques terminés, le système entre dans une phase de tests rigoureux avant l'expédition ou l'installation sur site :
-
Essai à vide
- Vérifie le libre mouvement de tous les composants (rouleaux, pinces, bras rotatifs) sans introduire la bobine elle-même.
- Tests pour détecter d'éventuelles collisions, des vibrations anormales ou des positions de capteurs non calibrées.
-
Tests de sous-systèmes fonctionnels
- Système servo: Vérifiez les séquences de retour à la normale, déplacez-vous à différentes vitesses, confirmez la précision du positionnement avec un indicateur à cadran ou une mesure laser.
- Système Hydraulique: Effectuer d'abord le serrage et le levage à basse pression, puis atteindre la pression de service nominale. Vérifier l'absence de fuites ou de chutes de pression.
- Systèmes de sécurité: Validez la fonctionnalité d'arrêt d'urgence, vérifiez les cellules photoélectriques et les rideaux lumineux, confirmez que l'API fait passer le système dans un état sûr immédiatement après la détection d'un défaut.
-
test de charge
- Introduisez des bobines réelles ou simulées (via des blocs de poids ou des mannequins) pour reproduire les conditions de fonctionnement.
- Surveillez le couple, le courant du moteur et la température de l'huile sur des cycles prolongés pour garantir que la conception peut gérer les demandes de production normales.
-
Vérification du temps de cycle et de la sortie
- Enregistrez les temps de cycle pour chaque opération d'emballage. Par exemple, une ligne d'emballage peut être conçue pour traiter jusqu'à 60 bobines par heure.
- Vérifiez que le système peut répondre ou dépasser les exigences de débit des clients sans compromettre la sécurité ou la qualité du produit.
-
Tests d'acceptation finale (FAT)
- Réaliser un essai complet en présence du client ou des organismes de certification.
- Fournissez une preuve documentée de conformité : tableaux de capacités des machines, données SPC (contrôle statistique des processus) et rapports de test qui confirment la disponibilité fonctionnelle.
7. Contrôle qualité et documentation
7.1 Points de contrôle de la qualité
Tout au long du montage et de la mise en service, certains points de contrôle ancrent le plan de gestion de la qualité :
-
Contrôles dimensionnels
- Effectué au pré-assemblage et au post-assemblage pour confirmer les écarts minimes.
- Critères d'acceptation typiques : planéité ±0.1 mm/m, alignement angulaire ±0.2° pour les supports.
-
Vérification des fixations mécaniques
- Contrôles de couple à l'aide d'outils calibrés, en référençant les valeurs des spécifications de conception.
-
Tests de fuite hydraulique
- Pressurisez les conduites à 1.25 à 1.5 fois la pression de fonctionnement normale, en maintenant le point de consigne pendant une durée spécifiée tout en inspectant tous les joints.
-
Tests de continuité électrique et d'isolation
- Utilisez des mégohmmètres pour garantir que la résistance d'isolement atteint ou dépasse les seuils obligatoires (souvent > 1 MΩ à 500 Vdc).
- Confirmez la mise à la terre correcte pour éviter l’accumulation d’électricité statique ou les risques d’électrocution.
-
Intégrité du logiciel
- Contrôle de version sécurisé pour les programmes PLC et IHM, validé selon les normes IEC 61131-3.
- Logique de sauvegarde vers des référentiels hors ligne pour la traçabilité.
7.2 Documentation et traçabilité
Toutes les données d'assemblage, de test et d'inspection sont documentées afin de fournir un historique complet des équipements. Les entreprises modernes s'appuient souvent sur des logiciels de gestion du cycle de vie des produits (PLM) (par exemple, Siemens Teamcenter ou PTC Windchill) pour conserver l'historique des révisions, les données CAO et les résultats des tests. Cela garantit :
- Traçabilité:Chaque ligne d'emballage de bobines peut être suivie par numéro de série et date de fabrication, la reliant à la configuration exacte des entraînements, des moteurs et des unités hydrauliques.
- Garantie et entretien:Les opérateurs peuvent se référer aux enregistrements d'assemblage d'origine pour accélérer les remplacements ou les mises à niveau des pièces.
- Progrès continu:Les commentaires du service sur le terrain sont intégrés dans les futures itérations de conception.

8. Accent sur la sécurité et la conformité
Au-delà de la productivité et des performances mécaniques, la sécurité est une préoccupation primordiale. La ligne de conditionnement de bobines doit être conforme à diverses normes, telles que la norme EN 415-8 (sécurité des machines d'emballage) et la norme ISO 12100 (sécurité des machines – concepts de base et principes généraux).
-
Évaluation des risques
- Réalisée au cours des premières phases de conception pour identifier les points de pincement, les zones d'écrasement ou les risques d'éjection.
- Atténué par une protection physique, des portes d'accès verrouillées, une logique PLC de sécurité et des capteurs de sécurité intégrée.
-
Formation des opérateurs
- Fournit des instructions sur les séquences de démarrage/arrêt, les procédures d'urgence et le dépannage de base.
- Se concentre sur le chargement/déchargement correct des bobines pour éviter les blessures dues à la chute ou au roulement des bobines.
-
Directives de maintenance
- Encourage les protocoles de verrouillage-étiquetage (LOTO).
- Décrit les intervalles pour les tests de fluide hydraulique, les contrôles de tension de la courroie du moteur et les examens de diagnostic de l'API.
9. Assistance à vie et maintenance prédictive
9.1 Fiabilité à long terme
Atteindre un temps moyen entre pannes (MTBF) élevé est crucial pour minimiser les temps d'arrêt dans les programmes de production exigeants. Les stratégies de conception pour atteindre un MTBF ≥ 10,000 XNUMX heures incluent souvent :
- Sélection de composants robustes:Moteurs et servos de marques réputées testés pour une fiabilité de niveau industriel.
- Architectures de systèmes redondants:Les modules clés tels que les alimentations ou les systèmes de capteurs intègrent des capacités de redondance ou d'échange rapide.
9.2 Maintenance prédictive et intégration de l'IoT
Avec l'avènement des pratiques de l'Industrie 4.0, de nombreuses lignes d'emballage de bobines disposent désormais d'une surveillance de l'état en temps réel :
- Capteurs de vibrations: État des roulements de chenilles dans les moteurs, les boîtes de vitesses ou les galets tendeurs. Des anomalies dans les spectres vibratoires peuvent annoncer des défaillances mécaniques.
- Capteurs de contamination d'huile:Évaluez les niveaux de propreté en temps réel, déclenchant le remplacement du filtre avant que l'accumulation de boues n'endommage les vannes.
- Analyse de donnéesUn automate programmable ou un PC industriel enregistre les données opérationnelles (nombre de cycles, codes d'erreur, courants moteur). Ces données sont analysées via un logiciel spécialisé (par exemple, Beckhoff TwinCAT ou Rockwell Historian) pour des analyses prédictives.
10. Remarques finales
Le processus d'assemblage d'une ligne de conditionnement de bobines intègre l'ingénierie mécanique, la conception hydraulique, l'intégration électrique et les systèmes de contrôle avancés pour former une installation cohérente et performante. Chaque sous-étape, qu'il s'agisse de l'alignement d'un servomoteur ou de l'étanchéité d'un raccord hydraulique, exige le respect rigoureux des normes de conception, des tolérances dimensionnelles et des contrôles qualité. Grâce à l'intégration d'une logique PLC de pointe , de servomoteurs et de diagnostics en temps réel, la ligne évolue vers une solution pérenne, capable de s'adapter aux fluctuations de la production.
Points clés à retenir :
- Ingénierie holistique:La sélection des matériaux, l’intégrité structurelle et les flux de travail d’ingénierie robustes sous-tendent la fiabilité.
- Assemblage de précision:Une attention particulière portée à l'alignement, au couple et à l'étalonnage garantit un fonctionnement fluide et une durée de vie prolongée.
- Sécurité et conformité:Conformité à codes internationaux (ISO, EN, GB/T) fournit un cadre solide pour la prévention des risques.
- Prise en charge du cycle de vie:De la vérification de la conception à maintenance prédictive, le processus d’assemblage pose les bases d’un cycle de vie opérationnel à faible risque et hautement efficace.
En suivant ces bonnes pratiques et en adoptant une approche axée sur la qualité, fabricants et utilisateurs finaux peuvent tirer pleinement parti d'une ligne de conditionnement de bobines bien assemblée et à haut rendement. Le résultat est un système qui non seulement répond aux critères de performance, mais offre également des fonctions de sécurité robustes, une maintenance simplifiée et une documentation traçable – des atouts essentiels sur le marché concurrentiel actuel de la transformation des métaux.
note finale:
Cette procédure de production pour l'assemblage d'une ligne de conditionnement de bobines est destinée à servir d'orientation technique au client. Les valeurs, normes et méthodes spécifiques peuvent être ajustées en fonction des réglementations locales, des exigences du client et des avancées technologiques. Consultez toujours la documentation technique et les plans certifiés du projet pour obtenir les directives les plus récentes et les plus précises.
-
Découvrez les avantages de l'acier allié à haute résistance, notamment sa durabilité et ses performances dans des environnements exigeants.
-
Découvrez comment les polymères résistants à l'usure peuvent prolonger la durée de vie des machines et réduire les coûts de maintenance.
-
Découvrez comment l' AMDEC contribue à identifier les risques et à améliorer la fiabilité des conceptions techniques.