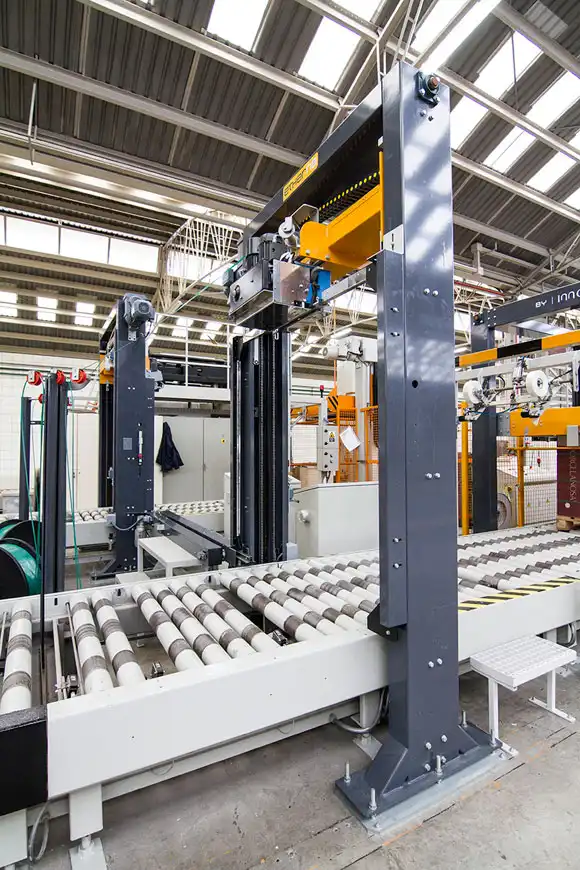
Dans les environnements de fabrication et de logistique actuels, en constante évolution, l'automatisation joue un rôle crucial pour améliorer l'efficacité opérationnelle globale et réduire les coûts de main-d'œuvre. L'un des domaines les plus impactants de l'automatisation est l'étape d'emballage, notamment les systèmes de cerclage qui garantissent un liage sécurisé des produits pour l'expédition ou le stockage. Lors de la conception ou du choix d'une cercleuse moderne, plusieurs paramètres et considérations techniques entrent en jeu, tels que la conception pneumatique, la pression et le débit d'air requis (CFM), la communication entre les différents automates programmables (API) et le respect des différentes normes de certification. Cet article propose une analyse détaillée de la technologie des cercleuses, examinant chaque composant et paramètre afin de fournir des informations qui aideront les ingénieurs, les responsables d'exploitation et les décideurs à faire des choix éclairés.

1. Comprendre la conception pneumatique
Les cercleuses, notamment celles conçues pour les applications industrielles à grande échelle, utilisent souvent des systèmes pneumatiques pour un mouvement fiable et répétable. Ces éléments pneumatiques contrôlent des actions telles que la tension, la soudure, la découpe et même le positionnement des colis avant et après le cerclage. Ces actions doivent être à la fois précises et constantes pour garantir un emballage sûr sans endommager le produit.
Entrées pneumatiques clés :
-
Plage de pression : environ 0.4 à 0.6 mbar (parfois exprimée en équivalents bar ou psi)
-
Consommation d'air : environ 100 mL par minute
À première vue, ces chiffres peuvent paraître faibles, mais la consommation réelle de débit volumétrique (en pieds cubes par minute) peut être bien supérieure selon la fréquence de cerclage et la taille des cylindres du système. Chaque course pneumatique, qu'elle entraîne l'alimentation en feuillard, active la tension ou le scellement, consomme de l'air comprimé. Si votre ligne de production est continue et nécessite un cerclage fréquent (par exemple, toutes les quelques secondes), le besoin cumulé en débit peut devenir conséquent.
Pourquoi la pneumatique ?
-
Fiabilité et simplicité : les composants pneumatiques sont généralement faciles à entretenir et les pièces de rechange sont largement disponibles.
-
Fonctionnement propre : L’air comprimé est généralement considéré comme « propre » par rapport aux fluides hydrauliques, qui peuvent fuir ou contaminer l’espace de travail.
-
Temps de réponse rapides : les vérins pneumatiques permettent une actionnement rapide, essentiel pour les lignes de conditionnement à haut débit.
Avant d'intégrer une cercleuse pneumatique à votre ligne de production, il est essentiel d'analyser en profondeur votre capacité en air comprimé. Cela inclut la pression d'air disponible dans le réseau d'air de l'usine, la taille du ou des réservoirs d'air et la présence d'équipements pneumatiques supplémentaires susceptibles de générer des fluctuations de pression. L'installation d'un réservoir d'air bien dimensionné et de filtres ou de régulateurs peut contribuer à atténuer les chutes de pression soudaines et à maintenir la stabilité nécessaire à la précision des opérations de cerclage.
2. Examen détaillé de l'utilisation du CFM
Bien qu'une valeur nominale de 100 ml/min puisse être indiquée comme débit de consommation, le débit réel en pi³/min peut varier considérablement selon le cycle de service. Tenez compte des facteurs suivants :
-
Durée du cycle : Si votre système effectue le cerclage toutes les 10 secondes, la consommation totale d’air par minute sera beaucoup plus élevée que si le cerclage a lieu une fois par minute.
-
Dimensions des vérins : Les vérins de plus grande taille nécessitent un volume plus important par course. Le vérin de tension, le vérin d’étanchéité et les actionneurs pneumatiques supplémentaires (pour les blocs de serrage ou les convoyeurs) contribuent tous à la consommation totale.
-
Pression de fonctionnement : Un fonctionnement proche de la limite supérieure de 0.6 Mbar consommera généralement plus d'air par actionnement qu'un fonctionnement à 0.4 Mbar, mais il faut trouver un équilibre avec la garantie d'une puissance suffisante pour la tension et l'étanchéité.
Les entreprises trouvent souvent utile de suivre la consommation d'air en temps réel afin d'éviter les temps d'arrêt imprévus. Un plan de maintenance préventive bien structuré, comprenant des contrôles réguliers des flexibles d'air, des joints et des régulateurs, peut minimiser les fuites d'air. Même des fuites mineures, passées inaperçues, peuvent avoir un impact significatif sur le cycle de service du compresseur et les coûts énergétiques à long terme.

3. Communication PLC : deux approches d'intégration
L'une des étapes essentielles de l'automatisation d'un poste de cerclage consiste à assurer une communication fluide entre l'automate programmable industriel (API) de la machine et le convoyeur ou les autres contrôleurs d'équipements en amont et en aval. Cette coordination contrôle l'entrée des colis dans la zone de cerclage, le début du cycle de cerclage et le déchargement du produit emballé. Deux principaux modes de communication sont couramment utilisés :
-
Solution 1 : Un système de convoyeur autonome fourni par le fournisseur de la machine de cerclage
Dans ce scénario, le fournisseur de la cercleuse fournit l'intégralité de la ligne de convoyage. Les capteurs et variateurs intégrés permettent à la machine de détecter la présence d'un colis et de le positionner automatiquement pour le cerclage, sans nécessiter d'intégration importante avec un automate programmable externe. En général, seuls deux capteurs sont nécessaires, un à l'extrémité du convoyeur d'entrée et un au début du convoyeur de réception, pour détecter le flux de colis. La cercleuse contrôlant les deux convoyeurs, l'ensemble du processus est rationalisé, avec un minimum de signaux échangés entre les systèmes externes. -
Solution 2 : Convoyeur séparé appartenant au client
Lorsque le client dispose déjà d'un système de convoyage ou préfère une conception de convoyeur spécifique, l'intégration repose sur l'échange de signaux d'E/S (souvent des entrées et sorties numériques) entre l'automate programmable de la cercleuse et celui du client. Une séquence courante pourrait ressembler à ceci :-
L'automate programmable externe envoie un signal « A » à la machine de cerclage lorsqu'un colis est dans la bonne position.
-
À la réception du signal « A », le mécanisme de blocage de la cercleuse s'enclenche, maintenant le colis en place. La machine exécute alors le cycle de cerclage.
-
Une fois le cerclage terminé, la cercleuse envoie un signal « B » à l’automate programmable externe pour déplacer le colis.
-
L'automate programmable externe fait avancer le colis hors de la station de cerclage et renvoie éventuellement le signal « A » lorsque le colis suivant est en position.
-
Cette interaction basée sur les signaux peut être répétée pour plusieurs opérations de cerclage si le produit nécessite plusieurs cerclages. Grâce à une logique bien définie et à des signaux minutieusement synchronisés, l'ensemble du processus peut être fortement automatisé, garantissant ainsi des temps d'arrêt minimaux et un rendement maximal.
4. Niveau d'automatisation : équilibre entre les opérations manuelles et automatiques
Une question fréquente des acheteurs potentiels est de savoir si chaque cerclage nécessite une intervention manuelle ou si l'ensemble du processus peut être entièrement automatisé. Les cercleuses modernes sont capables d'effectuer des opérations hautement automatisées, minimisant ainsi l'intervention manuelle. Les principales responsabilités de l'opérateur incluent généralement :
-
Rechargement des protections d'angle : Par exemple, si quatre sangles sont utilisées par colis, les cartouches de protections d'angle peuvent nécessiter un rechargement toutes les 25 colis, soit environ une fois par heure. Dans des solutions plus personnalisées, cet intervalle peut atteindre 1.5 à 2 heures par rechargement, selon la capacité de la machine et la taille des supports de protection.
-
Rechargement des feuillards PET ou autres matériaux de cerclage : La bobine de feuillard peut contenir suffisamment de matériau pour 120 colis avant de nécessiter un rechargement.
Hormis ces tâches ponctuelles, le processus de cerclage lui-même ne nécessite pas que les opérateurs soient devant la machine et déclenchent manuellement chaque cycle. L'ensemble de la séquence – alimentation, alignement, tension du feuillard, scellage, découpe et sortie des emballages – peut être programmé et automatisé. Ce haut niveau d'automatisation réduit les coûts de main-d'œuvre, améliore la régularité et libère les opérateurs pour qu'ils puissent se concentrer sur d'autres tâches dans la zone d'emballage.

5. Considérations relatives à la certification : CE vs. UL
Lors du déploiement d'équipements à l'échelle mondiale, les normes de certification deviennent une priorité absolue. Les marchés européens exigent généralement la certification CE , attestant que la machine répond aux exigences en matière de santé, de sécurité et de protection de l'environnement au sein de l'Espace économique européen. En Amérique du Nord, la certification UL est souvent la référence pour garantir que l'équipement respecte les normes de sécurité incendie et électriques.
Défis de la certification UL :
-
Coût élevé et processus long : l’obtention de la certification UL peut s’avérer coûteuse et chronophage pour les fabricants, notamment lorsqu’il s’agit de machines sur mesure ou spécialisées.
-
Approche pratique : De nombreux fournisseurs fabriquent leurs machines conformément aux normes UL, mais ne sollicitent pas directement la certification UL dans le pays de fabrication. Ils expédient plutôt les machines aux États-Unis ou au Canada, où des laboratoires d’essais locaux finalisent le processus de certification pour le client final. Cette approche peut s’avérer plus rentable, notamment pour les entreprises qui n’envisagent pas d’exporter de grandes quantités de machines.
Pour les utilisateurs finaux en Amérique du Nord, il est toujours conseillé de travailler avec des fournisseurs qui comprennent les directives UL et peuvent livrer des machines qui passent facilement les inspections UL. En garantissant la conformité dès la phase de conception, le délai global d'obtention du marquage UL final sur site peut être considérablement réduit.
6. Conclusion : Vers une ligne de cerclage plus efficace et prête pour le marché mondial
La conception et l'intégration d'une cercleuse pneumatique nécessitent une attention particulière aux besoins en air comprimé, à la communication avec les automates programmables externes ou internes, au niveau d'automatisation souhaité et aux certifications possibles. En prenant en compte ces aspects techniques dès le départ, les entreprises peuvent éviter les pièges courants tels qu'une pression d'air insuffisante, un mauvais alignement des signaux ou des problèmes de conformité réglementaire.
De plus, dans le cadre d'une initiative plus vaste d'Industrie 4.0 ou d'usine intelligente, les machines de cerclage peuvent être intégrées à des plateformes MES (Manufacturing Execution Systems) ou ERP (Enterprise Resource Planning) plus vastes. Cela permet un suivi en temps réel de la fréquence de cerclage, de l'utilisation des matériaux et de l'état des machines, ce qui permet une maintenance prédictive et une planification optimisée de la production.
En résumé, une solution de cerclage bien choisie ne se limite pas à sécuriser les produits : elle vise à créer un fonctionnement fluide, efficace et basé sur les données. En tenant compte des détails de conception pneumatique, des subtilités de communication des automates programmables, des capacités d'automatisation et des normes de certification mondiales, les entreprises peuvent mettre en œuvre un système qui répond à leurs besoins actuels et s'adapte à leur croissance future.
Pour ceux qui souhaitent rester à la pointe de la technologie de l'emballage industriel, le choix d'une cercleuse pneumatique robuste et conforme aux normes UL (ou aux exigences CE en Europe) est un choix stratégique essentiel. Qu'elles soient entièrement automatisées ou semi-automatisées, ces solutions peuvent réduire considérablement la main-d'œuvre tout en améliorant la régularité et le rendement de l'emballage. Si vous évaluez actuellement les différentes options ou planifiez l'installation d'une nouvelle ligne d'emballage, pensez à consulter un fournisseur de cercleuses expérimenté en systèmes pneumatiques et en processus de certification internationaux. Cela garantit non seulement une mise en service fluide, mais aussi un positionnement durable de votre activité sur des marchés de plus en plus concurrentiels.