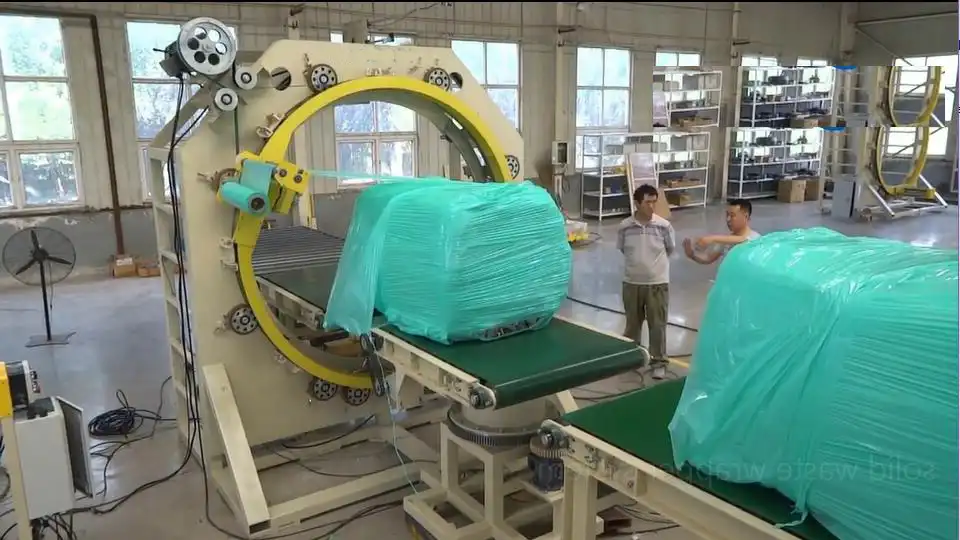
Les banderoleuses orbitales, souvent appelées enduiseuses orbitales , sont des éléments essentiels de l'automatisation de l'emballage. Elles sécurisent les marchandises, notamment les articles longs ou encombrants, en les enveloppant étroitement dans un film étirable. Ce procédé réduit considérablement les risques de dommages lors de la manutention, du stockage et du transport. Largement utilisées dans des secteurs tels que la logistique, les matériaux de construction, l'automobile et la production industrielle, ces machines optimisent l'efficacité et protègent les produits de valeur.
Ce guide détaille le processus de fabrication étape par étape d'une emballeuse orbitale moderne, mettant en évidence la précision technique, la science des matériaux et les contrôles de qualité impliqués dans la création d'équipements d'emballage fiables et efficaces.
1. Conception et ingénierie : poser les bases
Le parcours commence par une conception et une ingénierie minutieuses. Cette phase traduit les exigences opérationnelles en un plan fonctionnel, axé sur la performance, la sécurité et la durabilité.
A. Définition des spécifications et des mécanismes
Les ingénieurs établissent d’abord des indicateurs clés de performance (KPI) :
- Capacité de charge: Poids et dimensions maximum que la machine doit supporter.
- Débit: Vitesse d'emballage requise (cycles par minute/heure).
- Configuration d'emballage : Paramètres de contrôle de la vitesse de l'anneau, du chevauchement du film et de la tension.
- Manipulation du produit : Types de convoyeurs, vitesses et besoins d'intégration.
Les fonctions de sécurité, telles que les arrêts d'urgence, les verrouillages de sécurité et les protections, sont intégrées dès le départ, conformément aux normes industrielles en vigueur (par exemple, les normes ANSI/PMMI).
B. Tirer parti de la simulation et de la modélisation
Les logiciels avancés jouent un rôle crucial :
- CAO (Conception Assistée par Ordinateur) : Crée des modèles 3D détaillés de l'ensemble de la machine et de ses composants, permettant la visualisation et le raffinement avant le prototypage physique.
- FEA (Analyse par éléments finis) : Simule les contraintes opérationnelles sur les pièces structurelles (châssis, anneau) afin d'identifier les points faibles potentiels et d'optimiser l'utilisation des matériaux pour plus de résistance et de longévité. Cela garantit que la conception résiste aux forces dynamiques exercées par l'enroulement de charges lourdes ou irrégulières.
- Simulation cinématique : Modélise le mouvement de l'anneau d'emballage, du chariot de film et des convoyeurs pour optimiser le temps de cycle et garantir un fonctionnement fluide et sans collision.
2. Sélection des matériaux : privilégier la durabilité et la performance
Le choix des bons matériaux est essentiel pour la durée de vie, la fiabilité et la sécurité de l'emballage orbital dans des conditions industrielles exigeantes.
A. Intégrité structurelle avec de l'acier de haute qualité
Le châssis et les principaux composants structurels de la machine sont généralement construits à partir de :
- Acier de construction de haute qualité : Fournit la rigidité et la résistance nécessaires pour supporter de lourdes charges et résister aux vibrations opérationnelles.
- Traitements de surface: Les composants en acier subissent des traitements tels que le sablage et l'apprêt pour recevoir des revêtements protecteurs et améliorer leur résistance à la corrosion. L'acier inoxydable peut être utilisé pour des composants spécifiques ou des machines entières fonctionnant dans des environnements corrosifs ou soumis à des lavages.
B. Sélection des composants critiques
Au-delà du cadre, une sélection rigoureuse s’étend aux composants opérationnels :
- Engrenages et transmission : Des engrenages de précision (souvent en acier trempé) assurent une rotation fluide et fiable de l'anneau d'emballage.
- Roulements: Des roulements industriels de haute qualité (par exemple, des roulements à rouleaux sphériques, des roulements à billes à gorge profonde) sont sélectionnés pour minimiser les frottements, supporter les charges et garantir une longue durée de vie des éléments rotatifs.
- Moteurs et entraînements : Les variateurs de fréquence (VFD) associés à des moteurs à courant alternatif robustes ou à des servomoteurs précis contrôlent la vitesse de l'anneau, des convoyeurs et du système de distribution de film.
- Systèmes pneumatiques/hydrauliques : Utilisé pour des fonctions telles que les dispositifs de serrage, de découpe et de pressage de films, nécessitant des cylindres, des vannes et des raccords durables conçus pour une utilisation industrielle.
- Capteurs et commandes : Des capteurs fiables (photoélectriques, de proximité, codeurs) fournissent un retour d'information au PLC (Programmable Logic Controller), qui gère les séquences automatisées de la machine.
3. Fabrication de composants : la fabrication de précision en action
Une fois les conceptions finalisées et les matériaux sélectionnés, la fabrication commence. Cette étape fait appel à des techniques de fabrication avancées pour produire des composants répondant à des spécifications précises.
A. Usinage CNC de précision
- Usinage CNC (Commande Numérique par Ordinateur) : Indispensables pour les pièces exigeant des tolérances strictes, telles que les paliers, les supports d'engrenages et les composants annulaires, les fraiseuses, tours et rectifieuses CNC garantissent précision, répétabilité et ajustement optimal, minimisant ainsi les vibrations et l'usure pendant le fonctionnement.
- Découpe et pliage laser/plasma : Utilisé pour façonner des plaques d'acier pour le cadre et les protections, offrant rapidité et précision pour les éléments structurels.
- Soudage: Les soudeurs certifiés assemblent les composants structurels en suivant des procédures spécifiques pour garantir des joints solides et durables qui résistent aux contraintes opérationnelles.
B. Assurer la compatibilité et la qualité des composants
Chaque pièce fabriquée subit des contrôles de qualité initiaux :
- Vérification dimensionnelle : Mesurer les dimensions critiques par rapport aux plans de conception.
- Certification matérielle : S’assurer que les matières premières répondent aux normes spécifiées.
- Inspection des soudures : Vérification de la qualité des soudures pour l'intégrité structurelle.
Cette attention portée à la précision garantit que tous les composants s’intègrent parfaitement lors de l’assemblage.
4. Assemblage : Intégration des systèmes et de la structure
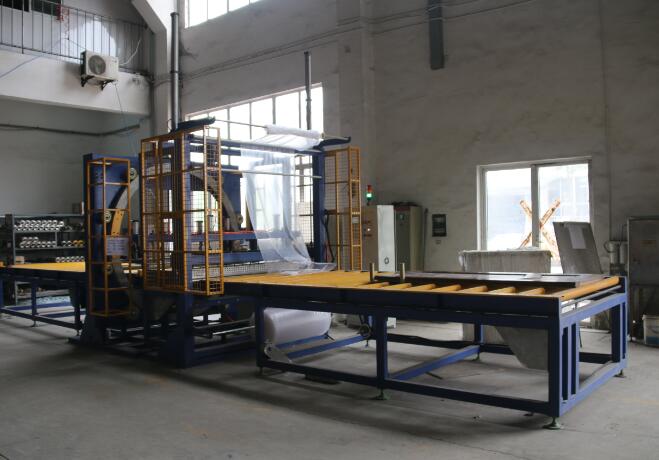
L'assemblage est l'étape où les composants individuels convergent pour former l'enveloppe orbitale complète. Cette étape requiert des techniciens qualifiés et une attention méticuleuse aux détails.
A. Flux de travail d'assemblage structuré
- Construction du cadre : La structure principale est assemblée, en s'assurant qu'elle est de niveau et d'équerre.
- Installation de la bague et de l'entraînement : La bague d'emballage, les moteurs d'entraînement, les engrenages et les roulements de support sont soigneusement montés et alignés.
- Intégration du convoyeur : Des convoyeurs d'entrée, de sortie et éventuellement de centrage sont installés et reliés mécaniquement.
- Système de livraison de films : Le chariot de film, les rouleaux de pré-étirage, les mécanismes de coupe/serrage et les systèmes de contrôle de tension sont installés.
B. Intégration des systèmes électriques et pneumatiques
- Câblage et câblage : Les électriciens acheminent les câbles conformément aux schémas, reliant les moteurs, les capteurs, les dispositifs de sécurité, l'automate programmable et le panneau de commande IHM (interface homme-machine) dans les armoires électriques. Le respect des normes électriques (par exemple, NFPA 79, CEI 60204) est crucial.
- Plomberie pneumatique : Les tuyaux et les vannes des systèmes pneumatiques sont connectés et testés pour détecter les fuites.
- Mise en œuvre du système de sécurité : Les arrêts d'urgence, les rideaux lumineux et les verrouillages de sécurité sont câblés et intégrés dans la logique du système de contrôle.
5. Tests et validation : garantir l’excellence opérationnelle
Avant expédition, chaque enveloppeuse orbitale subit des tests rigoureux pour vérifier ses performances, sa sécurité et sa fiabilité.
A. Tests fonctionnels et de charge
- Tests des composants : Des systèmes individuels (rotation d'anneau, convoyeurs, pince/coupe de film) sont testés.
- Tests du système intégré : La machine effectue des cycles d'emballage automatisés à l'aide de charges de test (simulant les produits des clients si possible).
- Vérification de la capacité de charge : Essais avec des charges allant jusqu'à la capacité nominale maximale pour confirmer l'intégrité structurelle et mécanique.
- Essais de vitesse et de performance : Vérification des temps de cycle et de la cohérence de l'emballage à différentes vitesses opérationnelles.
B. Contrôles de sécurité et d'endurance
- Validation du système de sécurité : Tester tous les arrêts d’urgence, les protections et les verrouillages pour s’assurer qu’ils fonctionnent correctement.
- Tests d'endurance : Faire fonctionner la machine pendant des périodes prolongées pour identifier les problèmes potentiels liés à l’accumulation de chaleur, à l’usure des composants ou à la stabilité du système de contrôle.
- Performance du film : Évaluation de l'application du film étirable, y compris les niveaux de pré-étirement, la consistance de la tension de l'emballage et la force de confinement sur la charge.

6. Finition et personnalisation : protection et besoins des utilisateurs
Après avoir passé tous les tests, la machine reçoit ses touches finales en matière de protection et de besoins spécifiques du client.
A. Application de revêtements protecteurs
- Peinture industrielle/revêtement en poudre : Le cadre et les composants externes sont revêtus pour une protection durable contre la corrosion, les produits chimiques et l'abrasion. Des couleurs standard sont souvent utilisées, mais des options personnalisées sont disponibles.
B. Panneau de configuration et personnalisation de l'interface
- Configuration IHM : L'interface à écran tactile est programmée avec les paramètres opérationnels requis, les écrans de diagnostic, les options de langue et toutes les fonctions personnalisées demandées par le client.
- Documentation et étiquetage : Application des étiquettes de sécurité, des instructions opérationnelles et de la marque conformément aux spécifications.
7. Contrôle qualité : un engagement continu
Le contrôle qualité n’est pas seulement une étape finale ; il est intégré tout au long du processus de fabrication.
A. Contrôles de qualité en cours de processus
Les inspecteurs surveillent la qualité à chaque étape : réception du matériel, fabrication, sous-assemblage et assemblage final, en identifiant et en corrigeant les écarts au plus tôt.
B. Inspection finale et documentation
- Vérification avant expédition : Un contrôle final complet confirme que tous les composants sont présents, correctement installés et que la machine répond à toutes les spécifications de la commande et a réussi les critères de test.
- Dossiers d'assurance qualité : Tous les résultats des tests, rapports d'inspection et certifications des matériaux sont documentés, constituant ainsi un dossier qualité complet pour la machine. La conformité à des normes telles que la norme ISO 9001 guide souvent ces processus.
8. Livraison, installation et mise en service : dernières étapes de l'exploitation
L'emballage orbital terminé et vérifié est préparé pour l'expédition et l'installation finale dans les locaux du client.
A. Préparation de l'expédition sécurisée
- Démontage partiel (si nécessaire) : Les grandes machines peuvent être partiellement démontées et soigneusement emballées pour un transport sûr et efficace.
- Protection: Les composants sont sécurisés et protégés contre les vibrations et les facteurs environnementaux pendant le transport.
B. Installation et formation sur site
- Réassemblage et intégration : Des techniciens qualifiés réassemblent la machine, la connectent aux alimentations électriques et pneumatiques et l'intègrent aux lignes de production existantes.
- Mise en service: Ajuster les paramètres de la machine pour les produits spécifiques du client et effectuer des tests opérationnels finaux dans l'environnement de production.
- Formation opérateur : Fournir une formation complète au personnel du client sur le fonctionnement de la machine, l'entretien de routine et les procédures de sécurité.
Conclusion : Ingénierie de la fiabilité pour un emballage réussi
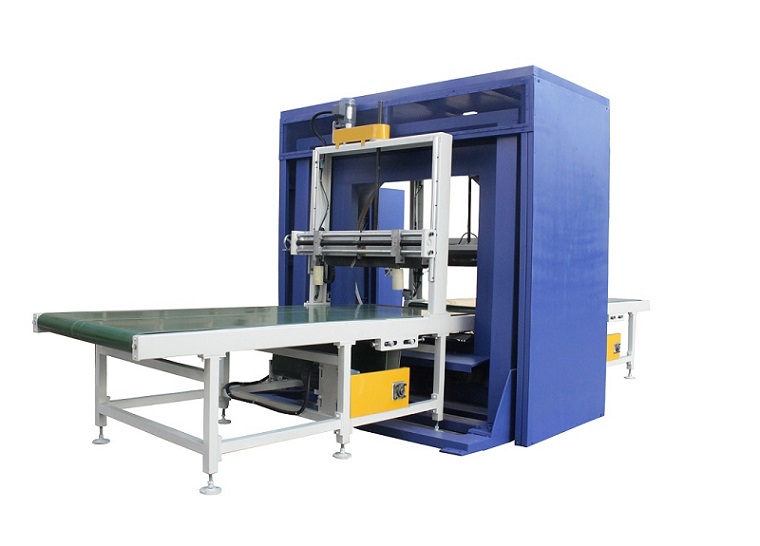
La fabrication d'une banderoleuse orbitale industrielle est un processus complexe qui allie une ingénierie robuste, une sélection rigoureuse des matériaux, une fabrication de précision, un assemblage méticuleux et des tests exhaustifs. Chaque étape est essentielle pour produire une machine aux performances constantes, qui optimise l'efficacité de l'emballage, garantit la stabilité des charges et fonctionne en toute sécurité pendant de nombreuses années. La compréhension de ce processus met en lumière la valeur ajoutée d'une automatisation d'emballage de haute qualité, permettant aux entreprises de protéger efficacement leurs produits et d'optimiser leurs opérations logistiques.