Comment identifier et résoudre les problèmes courants lors du démarrage d'une ligne d'emballage de bobines d'acier

Introduction : Assurer un lancement en douceur de votre ligne de conditionnement
La mise en place d'une nouvelle ligne de conditionnement de bobines d'acier ou la modernisation de cette ligne représente un investissement majeur en termes d'efficacité opérationnelle et de productivité. Cependant, la phase de démarrage initiale, ou mise en service, est souvent semée d'embûches. Des problèmes imprévus survenant durant cette période critique peuvent engendrer des retards coûteux, compromettre la qualité des produits, nuire à la sécurité et provoquer des arrêts de production imprévus.
Pour une transition réussie vers la production en série, il est essentiel de bien comprendre les problèmes courants rencontrés lors du démarrage et de maîtriser les techniques de dépannage efficaces. Ce guide propose des conseils pratiques pour identifier et résoudre les problèmes typiques rencontrés lors de la mise en service des systèmes automatisés d'emballage de bobines d'acier , en s'appuyant sur les meilleures pratiques du secteur et en privilégiant l'excellence opérationnelle.
1. Comprendre les principaux composants des lignes d'emballage de bobines d'acier
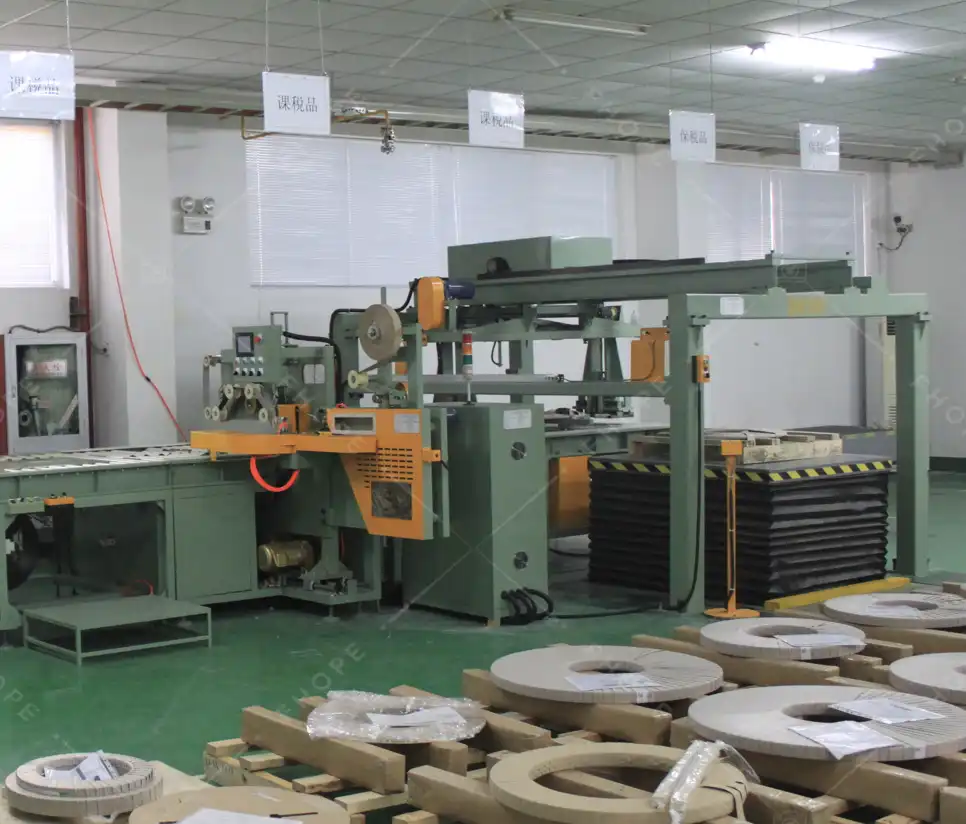
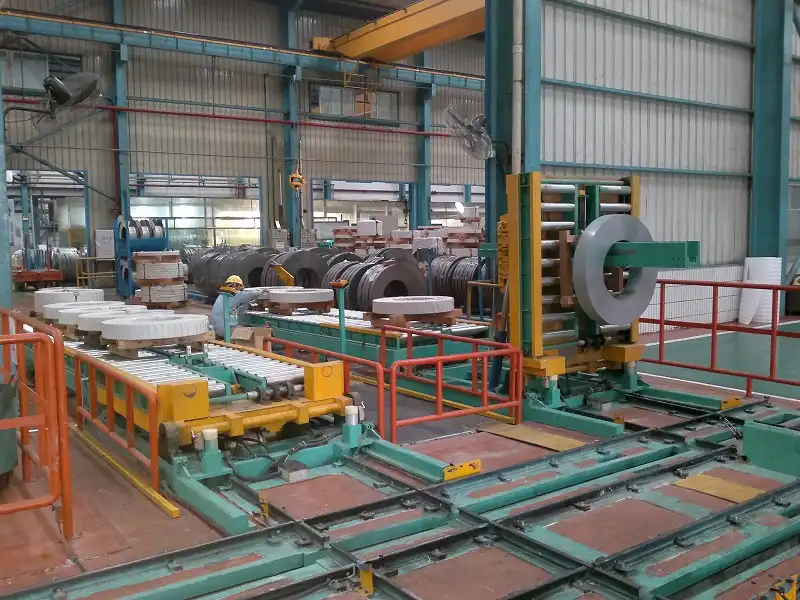
Avant de procéder au dépannage, il est essentiel de comprendre les composants fondamentaux et le flux de travail typique d'une ligne de conditionnement de bobines d'acier . Ces systèmes intégrés et sophistiqués comprennent généralement plusieurs stations clés :
- Systèmes de convoyeur : L'épine dorsale de la ligne transporte les bobines entre les différentes étapes opérationnelles. Elle comprend des convoyeurs à rouleaux motorisés, des convoyeurs à chaîne et, potentiellement, des systèmes à balancier.
- Postes de préparation des bobines : Ces unités préparent la bobine pour l'emballage. Exemples :
- Basculeurs/releveurs de bobines : Orientez la bobine de l'œil vers le ciel vers l'œil vers l'horizon ou vice-versa.
- Dispositifs de centrage : Assurez-vous que la bobine est correctement positionnée avant d'entrer dans les stations suivantes.
- Unités de nettoyage/huilage (en option) : Préparez la surface de la bobine si nécessaire.
- Machines d'emballage : Appliquez des couches protectrices telles qu'un film étirable, du papier VCI (inhibiteur de corrosion volatile) ou une feuille de plastique autour de la circonférence de la bobine et/ou à travers l'œil.
- Cercleuses : Fixez la bobine à l'aide de sangles en acier ou en PET (polyester), appliquées circonférentiellement ou radialement (à travers l'œil).
- Unités d'empilage et de palettisation : Empilez automatiquement des bobines plus petites ou placez les bobines finies sur des palettes pour le stockage ou l'expédition.
- Systèmes de contrôle (PLC - Automate programmable industriel) : Le cerveau de l'opération coordonne le timing, la séquence et les actions de tous les composants mécaniques, capteurs et dispositifs de sécurité. Les interfaces homme-machine (IHM) assurent le contrôle et la surveillance de l'opérateur.
La nature complexe de ces systèmes d'emballage automatisés Cela signifie que même des erreurs de configuration mineures ou des dysfonctionnements de composants peuvent se répercuter en cascade et entraîner des perturbations importantes. Par conséquent, des procédures de démarrage rigoureuses et un dépannage systématique sont essentiels.
2. Défis courants liés au démarrage d'une entreprise d'emballage de bobines d'acier
La phase initiale de mise en service et de montée en puissance opérationnelle révèle souvent plusieurs défis prévisibles. Être prêt à les diagnostiquer et à les résoudre rapidement peut réduire considérablement le temps de mise en service, prévenir les dommages aux équipements ou aux produits et éviter des inefficacités opérationnelles à long terme. Les principaux problèmes fréquemment observés sont les suivants :
- Problèmes de transport et d'alignement des bobines : Mauvais centrage, inclinaison ou blocage sur les convoyeurs.
- Dysfonctionnements de la machine d'emballage : Déchirure du film, application inégale, tension incorrecte ou défauts de la machine.
- Problèmes d'application de cerclage : Tension incorrecte (trop élevée/basse), joints/soudures défectueux ou mauvaise alimentation de la sangle.
- Erreurs de capteur et de détection : Mauvais alignement, calibrage incorrect, saleté/obstruction ou capteurs défectueux provoquant des erreurs de séquence ou des arrêts.
- Puissance et instabilité électrique : Fluctuations ou interruptions de tension affectant les performances et les systèmes de contrôle.
- Dommages causés par la manipulation de la bobine : Problèmes survenant lors du chargement/déchargement, provoquant des bosses ou des dommages aux bords avant l'emballage.
- Surchauffe des composants : Moteurs, boîtes de vitesses ou panneaux électriques dépassant les limites de température.
- Inefficacités de la consommation matérielle : Utilisation excessive de film étirable, de papier VCI ou de cerclage.
- Défauts d'intégration et de communication du système : Erreurs de signalisation ou « handshakes » entre différentes machines ou modules contrôlés par l'automate.
Explorons en détail chacun de ces problèmes de démarrage courants et décrivons des solutions efficaces et pratiques.
3. Problème 1 : Mauvais alignement et transport des bobines sur les convoyeurs
Problème : L’un des problèmes les plus fréquents au démarrage est le mauvais centrage ou le désalignement des bobines lors de leur déplacement sur le convoyeur . Un mauvais alignement peut entraîner :
- Bourrages aux stations aval (emballage, cerclage).
- Dommages aux bords ou aux surfaces de la bobine.
- Demande d'emballage inexacte ou incomplète.
- Le capteur lit mal, déclenchant de faux arrêts.
Solution:
- Vérifier et calibrer les capteurs de positionnement :
- Assurez-vous que tous les capteurs photoélectriques, de proximité ou laser chargés de détecter la présence et la position de la bobine sont propres, solidement montés à l'angle et à la distance corrects et calibrés avec précision pour toute la gamme de diamètres et de largeurs de bobines traitées.
- Suivez méticuleusement les procédures d’étalonnage spécifiques du fabricant.
- Inspecter et régler les guides mécaniques :
- Vérifiez les rails de guidage, les rouleaux latéraux et les bras/dispositifs de centrage automatique. Assurez-vous qu'ils sont réglés précisément aux dimensions de la bobine à traiter.
- Vérifiez le bon fonctionnement mécanique, sans blocage ni obstruction. Lubrifiez les points de pivot si nécessaire.
- Optimiser les vitesses et les transitions du convoyeur :
- Réviser et ajuster les vitesses de chaque individu convoyeur sections pour assurer des transitions fluides et synchronisées. Des décalages, notamment lors des phases d'accélération ou de décélération (comme l'entrée/sortie des machines), peuvent entraîner un décalage ou une inclinaison des bobines.
- Envisagez des vitesses légèrement inférieures lors des tests initiaux jusqu'à ce que l'alignement soit confirmé.
- Réviser les procédures de chargement des bobines :
- Assurez-vous que la méthode utilisée pour charger les bobines sur la section initiale du convoyeur (par exemple, grue, chariot porte-bobines) les place systématiquement près de l'axe central. Un placement initial irrégulier aggrave les problèmes d'alignement en aval.
4. Problème 2 : Dysfonctionnements de la machine d'emballage et problèmes de film
Problème : La machine d’enroulement de bobines applique la couche protectrice primaire. Les problèmes de démarrage se manifestent souvent par :
- Tension d'emballage inégale : Conduisant à des enveloppements lâches ou trop serrés.
- Déchirures fréquentes du film ou plissement excessif : Compromettre l’intégrité de la barrière.
- Couverture incomplète de la bobine : Laisser des parties de la bobine exposées.
- Blocages de la machine : Causé par des problèmes d'alimentation du film ou des problèmes mécaniques.
- Mauvaise étanchéité de la queue du film : Laisser l'emballage se dérouler.
Ces problèmes compromettent directement la barrière protectrice contre les facteurs environnementaux (humidité, poussière) et les dommages liés à la manipulation physique.
Solution:
- Effectuer des contrôles rigoureux avant l'opération :
- Inspectez soigneusement le chariot du film, les rouleaux de pré-étirage (le cas échéant), les mécanismes de serrage du film, les unités de coupe et les thermoscelleuses (le cas échéant).
- Assurez-vous que tous les composants sont propres, exempts de débris, de résidus d'anciens adhésifs ou de morceaux de film déchiré.
- Confirmer le chargement correct du film :
- Vérifiez que le film étirable ou le rouleau de papier VCI est correctement chargé conformément aux spécifications de la machine, en accordant une attention particulière au sens de déroulement et au bon enfilage à travers tous les rouleaux et guides.
- Calibrer et ajuster les paramètres de tension :
- Calibrer précisément le Tension d'emballage en fonction des caractéristiques de la bobine (poids, diamètre, sensibilité de surface) et du type et du calibre spécifiques du matériau d'emballage utilisé.
- Effectuez plusieurs tests sur des bobines d'essai ou non critiques, observez les résultats et effectuez des ajustements précis. N'oubliez pas : une tension excessive provoque des déchirures et peut endommager la bobine ; une tension insuffisante entraîne une protection lâche et inefficace.
- Vérifier le rapport de pré-étirement (pour les emballeuses sous film étirable) :
- Assurez-vous que le réglage de pré-étirage correspond parfaitement aux capacités spécifiées du film. Un étirement excessif fragilise le film et le rend plus susceptible à la déchirure ; un étirement insuffisant gaspille du matériau. Vérifiez l'étirement réel obtenu.
- Entretenir les composants mécaniques :
- Lubrifiez les rouleaux, roulements, chaînes, engrenages et bras rotatifs conformément au programme d'entretien du fabricant, en utilisant les lubrifiants recommandés. Cela évite le grippage, réduit les frottements et garantit un fonctionnement fluide et régulier.
5. Problème 3 : Tension de cerclage incorrecte et défaillances des joints
Problème : L’application d’ une tension de cerclage correcte via la cercleuse est essentielle à l’intégrité de la bobine lors de la manutention et du transport. Les problèmes de démarrage courants incluent :
- Tension excessive : Peut endommager les bords ou la finition de la bobine, en particulier pour les métaux tendres (comme l'aluminium) ou les produits prépeints/revêtus. Peut également provoquer un télescopage de la bobine.
- Tension insuffisante : Cela entraîne des sangles lâches qui ne parviennent pas à fixer efficacement la bobine, ce qui peut entraîner un déroulement, un déplacement de la charge pendant le transport ou des risques pour la sécurité.
- Tension incohérente : Variation entre sangles ou cycles.
- Joints/soudures de sangles défectueux : Joints fragiles qui se brisent sous la charge.
Solution:
- Calibrer la tension de la tête de cerclage :
- Ajustez soigneusement les réglages de tension sur le cercleuse tête basée sur :
- Type de bobine (matériau, dureté, revêtement).
- Dimensions de la bobine (largeur, diamètre) et poids.
- Matériau du bracelet (acier ou PET) et dimensions (largeur, épaisseur).
- Consultez les recommandations du fabricant et effectuez des tests. Utilisez un tensiomètre si possible pour une mesure précise.
- Ajustez soigneusement les réglages de tension sur le cercleuse tête basée sur :
- Effectuer des cycles de test et des inspections :
- Attachez plusieurs bobines de test et examinez méticuleusement les résultats. Vérifiez :
- Indentation excessive sur les bords de la bobine.
- Sangle de sécurité (ne peut pas être facilement déplacée ou détachée).
- Cohérence de la tension autour de la circonférence.
- Ajustez les paramètres jusqu’à ce que l’équilibre optimal entre sécurité et pression non dommageable soit atteint.
- Attachez plusieurs bobines de test et examinez méticuleusement les résultats. Vérifiez :
- Vérifier le mécanisme d'alimentation et de scellage de la sangle :
- Assurez-vous que la sangle s'alimente en douceur depuis le distributeur à travers les guides et dans la tête sans s'accrocher ni se tordre.
- Examiner attentivement le mécanisme d'étanchéité (par exemple, soudure par friction pour le PET, joint à encoche ou joint sans joint pour l'acier). S'assurer qu'il fonctionne correctement et qu'il assure systématiquement des joints solides et fiables centrés sur les extrémités des sangles qui se chevauchent. Des joints mal alignés ou incomplets sont des points de défaillance fréquents. Nettoyer régulièrement les composants d'étanchéité.
- Fournir une formation spécifique aux opérateurs :
- Former les opérateurs sur la manière d'interpréter correctement les exigences de cerclage pour différents produits, d'ajuster les paramètres de tension de manière appropriée dans des limites définies et d'identifier visuellement les signes de surtension et de sous-tension, ainsi que les joints défectueux.

Ligne d'emballage automatique de machines de compression et de cerclage de bobines de fil1 6. Problème 4 : Problèmes de désalignement, d'étalonnage et de détection des capteurs
- Former les opérateurs sur la manière d'interpréter correctement les exigences de cerclage pour différents produits, d'ajuster les paramètres de tension de manière appropriée dans des limites définies et d'identifier visuellement les signes de surtension et de sous-tension, ainsi que les joints défectueux.
Problème : Les lignes d'emballage automatisées modernes dépendent fortement d'un réseau de capteurs (photoélectriques, de proximité, inductifs, laser, ultrasoniques) pour des fonctions critiques :
- Détection de présence/absence de bobine.
- Confirmation de la position et des dimensions de la bobine.
- Opérations de la machine de séquençage.
- Fourniture de verrouillages de sécurité.
Les problèmes de démarrage proviennent souvent de capteurs mal alignés, des réglages de sensibilité incorrects ou un étalonnage échoué, entraînant des arrêts opérationnels, des étapes de processus ignorées, des collisions potentielles entre l'équipement et les bobines ou des cycles d'emballage inexacts.
Solution:
- Mettre en œuvre des contrôles systématiques des capteurs :
- Lors de la mise en service et du démarrage, vérifiez physiquement la position, l'angle de montage, l'alignement et l'état de fonctionnement de Chacun capteur par rapport aux dessins de la machine et aux spécifications fonctionnelles.
- Utilisez des outils d’alignement ou des gabarits fournis par le fabricant.
- Maintenir la propreté du capteur :
- L'accumulation de poussière, d'huile, de graisse, d'eau ou de débris sur les lentilles, les faces ou les réflecteurs des capteurs peut obstruer le faisceau de détection ou altérer les caractéristiques de détection. Appliquez un programme de nettoyage régulier, en particulier dans les environnements poussiéreux ou huileux.
- Exécuter les procédures d'étalonnage :
- Suivez attentivement les procédures documentées du fabricant pour l'étalonnage des capteurs, en particulier ceux mesurant la distance, la position ou nécessitant des réglages de sensibilité spécifiques (par exemple, les cellules photoélectriques de suppression d'arrière-plan).
- Gardez à l’esprit que les facteurs environnementaux (comme une lumière ambiante excessive pour les capteurs optiques ou des changements de température pour certains types) peuvent nécessiter un réétalonnage après la configuration initiale.
- Assurez des montages sûrs et stables :
- Vérifiez que tous les capteurs et leurs supports de montage sont solidement fixés. Les vibrations de la machine pendant son fonctionnement sont souvent à l'origine d'un désalignement des capteurs au fil du temps.
- Envisagez d’ajouter des protections ou des couvercles dans les zones où les capteurs sont sujets à des chocs accidentels ou à une forte contamination.
7. Problème 5 : Alimentation électrique incohérente et problèmes électriques
Problème : Le système électrique de la ligne de conditionnement est sensible à la qualité de l’ alimentation électrique de l’installation . Les problèmes rencontrés lors du démarrage peuvent inclure :
- Les chutes de tension (creux) entraînent une perte de couple des moteurs ou une défaillance des contrôleurs.
- Les surtensions (pics) peuvent endommager les composants électroniques sensibles.
- Brèves interruptions de courant entraînant des arrêts inattendus de la machine, une perte de position du programme PLC ou une corruption des données.
- Bruit électrique interférant avec les signaux de commande.
Ces problèmes peuvent se manifester par des arrêts aléatoires, des pannes difficiles à diagnostiquer et une durée de vie réduite de l’équipement.
Solution:
- Évaluer la qualité de l’énergie à la source :
- Vérifiez que l'alimentation électrique entrante alimentant la ligne d'emballage répond aux spécifications du fabricant de l'équipement en matière de stabilité et de tolérance de tension.
- Utiliser temporairement un équipement de surveillance de la qualité de l'énergie pendant le démarrage si des fluctuations sont suspectées, en identifiant la nature (creux, surtensions, décalages de fréquence) et le moment des perturbations.
- Installer un équipement de conditionnement d'énergie :
- Pour les systèmes de contrôle critiques (API, IHM, PC industriels), installez alimentations sans interruption (UPS) capable de traverser de brèves pannes et de filtrer le bruit.
- Envisagez des stabilisateurs de tension, des réacteurs de ligne ou des conditionneurs de puissance pour l'ensemble de la ligne ou des variateurs/moteurs sensibles si des fluctuations de tension importantes ou fréquentes sont détectées.
- Inspecter les connexions électriques et le câblage :
- Vérifiez soigneusement tous les branchements des câbles d'alimentation et de commande, les bornes des panneaux de commande, les boîtes de jonction et les moteurs/appareils. Assurez-vous qu'ils sont correctement dimensionnés, bien serrés (couple de serrage conforme aux spécifications) et qu'ils ne présentent aucun signe de dommage, de corrosion ou de surchauffe. Des connexions desserrées sont une source fréquente de chutes de tension et de pannes intermittentes.
- Consultez des experts en électricité industrielle :
- Si les problèmes de qualité de l'énergie persistent ou proviennent de l'infrastructure électrique plus large de l'installation, consultez des électriciens industriels qualifiés ou des spécialistes de la qualité de l'énergie pour diagnostiquer et mettre en œuvre les mises à niveau ou les corrections nécessaires.
8. Problème 6 : Mauvaise manipulation des bobines lors du chargement et du déchargement
Problème : Les dommages aux bobines surviennent fréquemment avant même que la bobine n’atteigne la ligne d’emballage automatisée ou après sa sortie. Une mauvaise manipulation lors du chargement sur la ligne (par grue, chariot élévateur, wagon porte-bobines) ou du déchargement/stockage peut en être la cause.
- Bosses sur le corps ou les bords de la bobine.
- Dégâts sur les bords (froissages, plis).
- Télescopique (enroulements intérieurs se déplaçant par rapport aux enroulements extérieurs).
- Rayures ou contaminations superficielles.
Ces dommages préexistants ont non seulement un impact sur la qualité du produit final, mais peuvent également interférer avec la capacité de la ligne d'emballage à manipuler et à traiter correctement la bobine (par exemple, des bords endommagés s'accrochant aux convoyeurs ou aux emballeuses).
Solution:
- Établir et appliquer des procédures de traitement normalisées :
- Élaborer des procédures claires et documentées pour le levage, le transport et le placement des bobines d'acier.
- Assurer une formation rigoureuse au personnel concerné (grutiers, caristes, manutentionnaires) en insistant sur l'utilisation correcte des dispositifs de levage appropriés (par exemple, crochets en C, élévateurs à œillet verticaux pour bobines, fourches rembourrées, pinces à bobines). Préciser les vitesses et les techniques de manutention sécuritaires.
- Obligation d'utiliser des matériaux de protection :
- Exiger l'utilisation de matériaux de protection tels que des coussinets de bobine (tapis de sol, tapis de selle), des protecteurs de bord (plastique ou panneau de fibres) ou des matériaux intercalaires pendant la manutention, le transport et le stockage temporaire pour éviter le contact métal sur métal et absorber les impacts.
- Évaluer les options de chargement/déchargement automatisées :
- Lorsque cela est faisable et justifié par le volume/la fréquence, envisager d'intégrer systèmes automatisés de chargement de bobines (par exemple, véhicules à guidage automatique (AGV), navettes, chargeurs robotisés) qui assurent un placement doux, précis et répétable sur le convoyeur d'alimentation de la ligne d'emballage, minimisant ainsi les erreurs humaines et les dommages potentiels.
- Mettre en œuvre l'inspection de la bobine de préchargement :
- Instaurer un point de contrôle d'inspection visuelle rapide avant Une bobine est chargée sur la ligne. Cela permet aux opérateurs d'identifier les dommages préexistants importants susceptibles d'entraîner des problèmes de traitement ou devant être documentés à des fins de contrôle qualité.
9. Problème 7 : Surchauffe des moteurs, des boîtes de vitesses et des composants électriques
Problème : Lors des phases intensives de démarrage, de test et de production initiale, les équipements peuvent être fortement sollicités. Cela peut entraîner des problèmes de surchauffe au niveau des éléments suivants :
- Moteurs électriques (notamment entraînements de convoyeurs, moteurs de rotation d'emballeuses, moteurs de têtes de cerclage).
- Boîtes de vitesses et réducteurs.
- Groupes hydrauliques (si utilisés).
- Armoires et panneaux de commande électriques (du fait des variateurs, automates, alimentations).
La surchauffe dégrade l’isolation des composants, provoque le déclenchement intempestif des dispositifs de protection, réduit considérablement la durée de vie des équipements et peut entraîner des arrêts soudains et inattendus.
Solution:
- Assurer une ventilation et un refroidissement adéquats :
- Vérifiez que tous les moteurs, boîtes de vitesses et armoires électriques disposent d’un flux d’air suffisant pour le refroidissement.
- Vérifiez que les ventilateurs de refroidissement (sur les moteurs, dans les armoires) sont opérationnels, tournent dans le bon sens et ne sont pas obstrués.
- Assurez-vous que les ouvertures de ventilation et les filtres des armoires électriques sont propres et permettent une libre circulation de l'air. Évitez de bloquer la circulation d'air autour des équipements.
- Surveiller les températures de fonctionnement :
- Lors des premiers essais et sous charge, utilisez des thermomètres infrarouges sans contact ou des caméras thermiques pour surveiller les températures des moteurs, des roulements, des boîtes de vitesses, des réservoirs hydrauliques et des composants clés des panneaux électriques (variateurs, transformateurs, contacteurs).
- Établissez des températures de référence et examinez tous les composants fonctionnant à une température nettement plus élevée que prévu ou dépassant les limites du fabricant.
- Vérifier les niveaux et les types de lubrification :
- Vérifiez que les boîtes de vitesses et les roulements sont remplis du type et de la quantité de lubrifiant appropriés, conformément aux spécifications du fabricant. Une lubrification insuffisante ou incorrecte augmente considérablement les frottements et la chaleur qui en résulte. Respectez scrupuleusement le programme de lubrification recommandé.
- Vérifiez les contraintes mécaniques et les surcharges :
- Assurez-vous que les moteurs ne fonctionnent pas en permanence en surcharge. Vérifiez l'absence de problèmes mécaniques en aval susceptibles d'augmenter la charge, comme un mauvais alignement du convoyeur, des défaillances de roulements ou une mauvaise configuration de la machine entraînant une résistance excessive.
- Confirmer la fonctionnalité de la protection thermique :
- Vérifiez que les relais de surcharge thermique du moteur, les thermistances (le cas échéant) et les systèmes de surveillance de la température du variateur de fréquence (VFD) sont correctement réglés conformément aux données de la plaque signalétique du moteur et fonctionnent correctement pour protéger l'équipement contre les dommages thermiques.

ligne de machines d'emballage de bobines en acier inoxydable 1 10. Numéro 8 : Consommation inefficace de matériaux d'emballage
- Vérifiez que les relais de surcharge thermique du moteur, les thermistances (le cas échéant) et les systèmes de surveillance de la température du variateur de fréquence (VFD) sont correctement réglés conformément aux données de la plaque signalétique du moteur et fonctionnent correctement pour protéger l'équipement contre les dommages thermiques.
Problème : Des réglages machine incorrects ou des choix de paramètres sous-optimaux au démarrage peuvent entraîner une surconsommation de matériaux d’emballage tels que le film étirable, le papier VCI ou le feuillard. Ceci augmente directement les coûts d’exploitation et génère des déchets industriels inutiles sans pour autant améliorer proportionnellement la protection des bobines.
Solution:
- Optimiser les paramètres de la machine d'emballage :
- Affiner systématiquement le réglages de la machine d'emballage Pour assurer un confinement sécurisé avec un minimum de matériaux. Les paramètres clés sont les suivants :
- Nombre d'enroulements (couches supérieure, inférieure, corps).
- Pourcentage de chevauchement du film entre les couches.
- Rapport de pré-étirement (obtention d'un étirement maximal sans compromettre l'intégrité du film).
- Tension d'enroulement (suffisante pour maintenir les couches serrées sans écraser la bobine).
- Vitesse du chariot du film par rapport à la vitesse de rotation.
- Affiner systématiquement le réglages de la machine d'emballage Pour assurer un confinement sécurisé avec un minimum de matériaux. Les paramètres clés sont les suivants :
- Sélectionnez les matériaux d'emballage appropriés :
- Assurez-vous d'utiliser un film étirable ou un autre matériau d'emballage présentant l'épaisseur, la résistance, la résistance à la perforation et la capacité de pré-étirage appropriées, adaptées à la taille, au poids et aux exigences de manutention de vos bobines. Parfois, un film plus performant (mais initialement plus cher) peut permettre de réduire considérablement la consommation de matériau par bobine (moins de tours, plus d'étirage).
- Calibrer les systèmes de distribution de films/sangles :
- Vérifiez la précision et la régularité du système de distribution du film. Assurez-vous que les rouleaux de pré-étirage sont propres, tournent librement et respectent le rapport de pré-étirage défini.
- Pour le cerclage, vérifiez que la longueur d'alimentation est constante et qu'un minimum de feuillard est gaspillé pendant le cycle de coupe/scellage.
- Suivre et surveiller la consommation de matériaux :
- Mettez en place un système de suivi de l'utilisation des matériaux par bobine, par équipe ou par jour, pendant la phase de démarrage et de production initiale. Cela vous permet d'établir des repères, d'identifier les tendances et de quantifier l'impact des efforts d'optimisation. Fixez des objectifs d'efficacité des matériaux.
11. Numéro 9 : Défauts de communication entre systèmes intégrés
Problème : Une ligne moderne de conditionnement de bobines d’acier n’est pas une simple machine, mais un réseau de modules interconnectés communiquant via un automate programmable central. Les pannes de communication ou les erreurs de synchronisation entre l’automate et les différentes stations (par exemple, le convoyeur ne signale pas l’arrivée de la bobine à l’emballeuse, la cercleuse ne confirme pas la fin du cycle pour permettre le redémarrage du convoyeur) sont des problèmes courants au démarrage. Ces pannes peuvent entraîner :
- Arrêts de ligne inattendus.
- Séquences opérationnelles incorrectes.
- Collisions potentielles entre pièces mobiles.
- Problèmes intermittents difficiles à diagnostiquer.
Solution:
- Vérifiez le câblage et les connexions du réseau :
- Inspectez physiquement tous les câbles réseau (par exemple, Ethernet/IP, Profinet, Profibus) et les liaisons de communication câblées entre l'automate principal, les racks d'E/S distants, les IHM, les capteurs, les variateurs et les contrôleurs de machines individuels.
- Assurez-vous que tous les connecteurs sont bien fixés, correctement raccordés, blindés (si nécessaire) et qu'ils ne présentent aucun signe de dommage ou de tension. Vérifiez le routage des câbles pour éviter les sources d'interférences électromagnétiques.
- Tester systématiquement les signaux de poignée de main :
- Lors de la mise en service, testez méthodiquement les signaux cruciaux de « poignée de main » entre chaque équipement interconnecté. Par exemple :
- Confirmez que le convoyeur en amont envoie un signal « prêt à recevoir la bobine ».
- Vérifiez que la machine en aval reçoit un signal « bobine en position » avant de démarrer son cycle.
- Assurez-vous que la machine envoie un signal « cycle terminé » avant que le convoyeur en aval ne soit autorisé à démarrer.
- Utilisez le logiciel de surveillance PLC ou les écrans de diagnostic IHM pour observer ces signaux en temps réel.
- Lors de la mise en service, testez méthodiquement les signaux cruciaux de « poignée de main » entre chaque équipement interconnecté. Par exemple :
- Révision et débogage de la logique PLC :
- Examinez attentivement le Programmation API logique qui régit la communication inter-machines, le séquençage et l'interverrouillage.
- Portez une attention particulière aux paramètres de temporisation (minuteurs, compteurs), aux conditions permissives et aux routines de gestion des erreurs associées aux signaux de communication. Assurez-vous que la logique est robuste et prend en compte les variations potentielles des temps de cycle.
- Assurer la compatibilité du logiciel/micrologiciel :
- Vérifiez que tous les appareils intelligents du réseau (automates programmables, IHM, variateurs, contrôleurs, capteurs intelligents) utilisent des versions logicielles et micrologicielles compatibles, telles que spécifiées par l'intégrateur de ligne ou le fabricant de l'équipement. Des incompatibilités de versions peuvent parfois entraîner de subtiles incompatibilités de communication.
- Utiliser des outils de surveillance centralisés :
- Exploitez les capacités de l'interface homme-machine (IHM) ou de tout système SCADA (contrôle et acquisition de données) global pour surveiller l'état, le mode de fonctionnement et les communications entre les différentes parties de la ligne. Ces systèmes fournissent souvent des outils de diagnostic permettant d'identifier rapidement les problèmes de communication.
12. Le rôle essentiel de la formation des opérateurs dans la prévention des problèmes de démarrage
Souvent négligée, mais pourtant essentielle : la qualité et l’exhaustivité de la formation des opérateurs constituent sans doute le facteur le plus critique, souvent sous-estimé . La réussite du démarrage et le maintien d’une exploitation efficace dépendent fortement d’opérateurs qui maîtrisent le fonctionnement de la ligne, les problèmes potentiels et les procédures d’utilisation correctes. Les opérateurs qui ne sont pas familiarisés avec les spécificités d’un système d’emballage automatisé nouveau ou mis à niveau sont plus susceptibles de commettre des erreurs, de mal interpréter les avertissements ou de ne pas détecter les problèmes naissants avant qu’ils n’entraînent des temps d’arrêt importants.
Solution:
- Développer un programme de formation complet :
- Offrir une formation structurée et spécifique au rôle qui couvre :
- Séquences et commandes de fonctionnement de la machine.
- Comprendre et ajuster les paramètres clés (tension, vitesse, chevauchement, recettes).
- Effectuer des contrôles de routine de l'opérateur (nettoyage, inspection visuelle, lubrification de base).
- Reconnaître les indicateurs de défaut courants et effectuer les étapes de dépannage de base.
- Procédures de sécurité, verrouillage/étiquetage (LOTO) et arrêts d'urgence.
- Naviguer et utiliser efficacement les écrans IHM.
- Offrir une formation structurée et spécifique au rôle qui couvre :
- Intégrer la pratique :
- Prévoyez suffisamment de temps pratique et supervisé pour que les opérateurs puissent s'exercer à utiliser l'équipement lors des dernières étapes de la mise en service et des premiers cycles de production. La théorie doit être renforcée par l'expérience pratique.
- Fournir une documentation claire et accessible :
- Assurez-vous que les opérateurs ont facilement accès à des manuels d'utilisation bien rédigés, clairs et concis, à des procédures d'utilisation standard (SOP), à des guides de référence rapide et à des organigrammes de dépannage, de préférence disponibles numériquement sur l'IHM ou les postes de travail.
- Donner aux opérateurs les moyens d'intervenir au premier niveau :
- Formez et autorisez les opérateurs à effectuer des réglages mineurs, à éliminer les blocages courants (en respectant les protocoles de sécurité) et à effectuer des tâches de dépannage basiques et prédéfinies. Cela réduit le recours au personnel de maintenance pour les problèmes simples et améliore la disponibilité.
- Favoriser l’apprentissage continu et la rétroaction :
- Proposez des sessions de formation de remise à niveau régulières et fournissez des mises à jour dès que les processus, les matériaux ou les paramètres des équipements changent. Encouragez les opérateurs à donner leur avis sur les procédures et les améliorations potentielles.
ligne d'emballage de bobines verticales4 Conclusion : une stratégie proactive pour un démarrage réussi d'une ligne de conditionnement
- Proposez des sessions de formation de remise à niveau régulières et fournissez des mises à jour dès que les processus, les matériaux ou les paramètres des équipements changent. Encouragez les opérateurs à donner leur avis sur les procédures et les améliorations potentielles.
La mise en service d'une nouvelle ligne d'emballage de bobines d'acier ou la modernisation d'une ligne existante implique inévitablement de surmonter d'éventuels obstacles. Toutefois, une approche proactive, systématique et rigoureuse permet de réduire considérablement la fréquence et l'impact des problèmes courants de démarrage.
Le succès repose sur plusieurs piliers clés :
- Configuration et étalonnage méticuleux : S'assurer que tous les composants mécaniques, capteurs et paramètres de contrôle sont correctement configurés dès le départ.
- Tests et validation approfondis : Exécution de tests de produits simulés et réels pour vérifier la fonctionnalité, le séquençage et les performances dans diverses conditions.
- Formation complète des opérateurs : Doter l’équipe des connaissances et des compétences nécessaires pour exploiter la ligne de manière efficace et sécuritaire.
- Vérification de communication robuste : Assurer une interaction transparente entre tous les composants du système intégré.
De plus, il est crucial d'établir des routines de maintenance préventive rigoureuses dès le premier jour, d'effectuer une surveillance attentive pendant la phase opérationnelle initiale et de favoriser une culture de collaboration où les opérateurs se sentent habilités à identifier et à signaler rapidement les problèmes.
En abordant de front les problèmes potentiels tels que le mauvais alignement des bobines, les défauts d'enroulement et de cerclage, les erreurs de capteurs, l'instabilité électrique et les dysfonctionnements de communication du système lors du démarrage, on garantit non seulement un processus de mise en service plus fluide, mais aussi une base solide pour la fiabilité, l'efficacité, la sécurité et les performances optimales à long terme de votre précieux système d'emballage automatisé . Investir le temps et les ressources nécessaires pour réussir la phase de démarrage est un investissement direct pour éviter des arrêts coûteux, des défauts de qualité et des difficultés opérationnelles ultérieures.