Comment fonctionnent les lignes d'emballage de bobines d'acier : un guide complet

Les lignes d'emballage de bobines d'acier sont des éléments indispensables de la chaîne de production et de logistique de l'acier. Elles garantissent un emballage sûr et efficace des bobines d'acier de valeur pour un transport, une manutention et un stockage en toute sécurité. Les lignes d'emballage automatisées modernes offrent des avantages considérables, notamment une précision accrue, une vitesse accrue, des coûts de main-d'œuvre réduits et une protection supérieure contre les facteurs environnementaux et les dommages physiques.
Ce guide présente en détail le fonctionnement des lignes de conditionnement de bobines d'acier . Nous détaillerons le processus étape par étape, identifierons les principaux composants des équipements et aborderons les avantages de l'automatisation. Ces informations sont précieuses pour les responsables d'usine, les professionnels de la logistique et tous les acteurs de la filière acier souhaitant comprendre ou optimiser leurs opérations de conditionnement.
1. Comprendre les besoins en matière d'emballage des bobines d'acier
Les bobines d'acier constituent une matière première essentielle dans des secteurs critiques tels que l'automobile, la construction et la production d'appareils électroménagers. En raison de leur poids important, de leurs grandes dimensions et de leur sensibilité aux dommages de surface et à la corrosion, un emballage approprié est primordial. Un emballage efficace préserve l'intégrité de la bobine depuis l'usine de production jusqu'à l'utilisateur final.
1.1. Évolution de l'emballage manuel vers l'emballage automatisé des bobines
Historiquement, l'emballage des bobines d'acier impliquait un travail manuel important. Cette approche entraînait souvent une qualité d'emballage inégale, des risques accrus d'endommagement des bobines lors de la manutention, un risque accru de blessures pour les travailleurs et des coûts de main-d'œuvre importants. L'avènement de l'automatisation a révolutionné ce processus.
Les lignes automatisées d'emballage de bobines d'acier minimisent l'intervention manuelle, ce qui conduit à :
- Débit plus élevé : Des vitesses de traitement plus rapides répondent aux calendriers de production exigeants.
- Qualité constante : L'application uniforme des matériaux de protection et des sangles garantit une protection fiable.
- Dégâts réduits : Des mécanismes de manipulation doux et une application précise du matériau empêchent les rayures, les bosses et la corrosion.
- Amélioration de la sécurité: L’automatisation réduit la nécessité pour le personnel de travailler à proximité d’équipements lourds et mobiles.
- Coûts opérationnels réduits : La diminution des besoins en main-d’œuvre et la réduction des déchets de matériaux contribuent à des économies de coûts.
2. Composants clés d'une ligne automatisée d'emballage de bobines d'acier
Une ligne d'emballage automatisée typique de bobines d'acier intègre plusieurs machines et systèmes spécialisés, travaillant de concert pour exécuter le processus d'emballage de manière transparente.
2.1. Station de chargement de bobines (tourniquet ou wagon à bobines)
Le processus commence souvent par le chargement des bobines sur une station d’entrée.
- Tourniquet: Un dispositif rotatif multibras pouvant accueillir plusieurs bobines et les alimenter séquentiellement sur la ligne. Cela permet une mise en mémoire tampon et un fonctionnement continu.
- Voiture à bobine : Un chariot motorisé qui transporte les bobines du stockage ou d'un processus précédent (comme le refendage) jusqu'au point de départ de la ligne d'emballage.
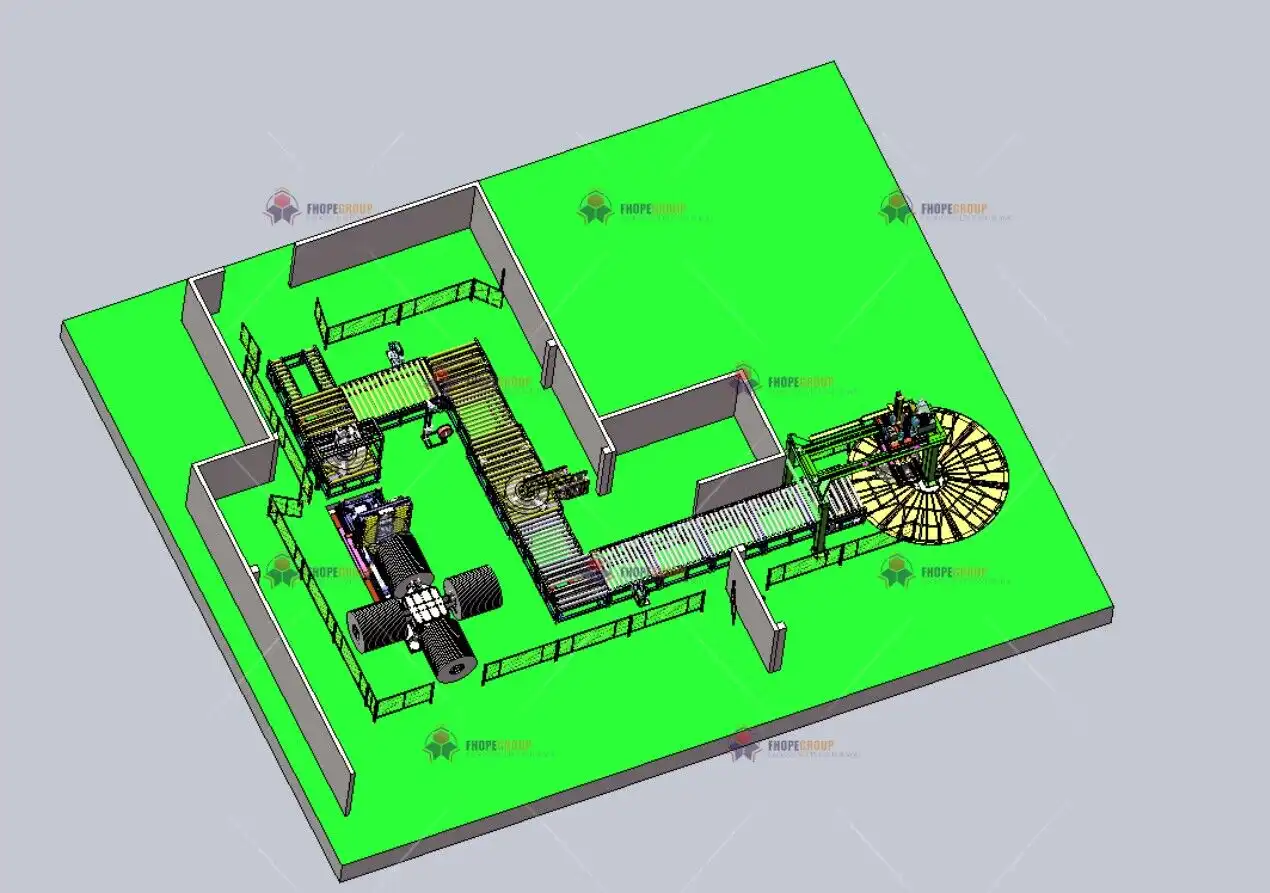
ligne d'emballage de bobines d'acier 2 2.2. Releveur/descendeur de bobine
Cette machine cruciale réoriente la bobine. Les bobines peuvent arriver « œil contre mur » (axe horizontal) et doivent être inclinées « œil contre ciel » (axe vertical) pour les processus d'emballage et de cerclage ultérieurs, ou inversement. Des systèmes hydrauliques ou électromécaniques fournissent la force nécessaire pour manipuler les bobines lourdes en toute sécurité.
2.3. Machine d'emballage de bobines
Au cœur du processus d'emballage protecteur. Cette machine applique des couches de matériau protecteur autour des bobines. Les matériaux d'emballage courants comprennent :
- Film étirable : Fournit une barrière étanche et résistante à l’humidité.
- Papier/Film VCI : Imprégné d'inhibiteurs de corrosion par vapeur pour protéger contre la rouille.
- Tissu en plastique tissé ou PEHD : Offre une protection robuste contre les dommages physiques. La machine d'emballage est souvent équipée d'un système de tension réglable et d'un système de découpe et de serrage automatique du film pour plus d'efficacité.
2.4. Station de cerclage (circonférentiel et/ou radial)
Le cerclage sécurise l'emballage protecteur et maintient la structure étroitement enroulée de la bobine.
- Cerclage circonférentiel : Des bandes sont appliquées autour de la circonférence extérieure de la bobine.
- Cerclage radial (à travers l'œil) : Les bandes passent à travers le diamètre intérieur de la bobine (œillet) et autour du diamètre extérieur. Les têtes de cerclage automatisées utilisent des feuillards en acier ou en plastique haute résistance, appliquant une tension précise avant de sceller le feuillard (par exemple, par soudure ou joints mécaniques).
2.5. Système d'empilage et de palettisation
Pour les bobines plus petites ou fendues (« pups »), un système automatisé peut les empiler sur une palette. Cela implique souvent des bras robotisés, des palonniers à vide ou des manipulateurs magnétiques conçus pour un placement précis afin de garantir la stabilité de l'empilement.
2.6. Manutention et cerclage des palettes
Si les bobines sont palettisées, la ligne comprend des convoyeurs pour positionner les palettes vides et transporter les palettes chargées. Une cercleuse de palettes peut appliquer des cerclages finaux pour fixer l'ensemble de la pile sur la palette.
2.7. Systèmes de convoyeur
Différents types de convoyeurs (à rouleaux, à chaînes, à bandes) relient les différents postes, assurant un transfert fluide et automatisé des bobines tout au long de la ligne. Des zones tampons sont souvent intégrées pour gérer les variations de temps de traitement entre les postes.
2.8. Système de contrôle (PLC)
L'ensemble de la ligne est généralement piloté par un automate programmable industriel (API). L'API coordonne les actions de toutes les machines, surveille les capteurs, gère les verrouillages de sécurité et permet aux opérateurs de contrôler et de surveiller le processus via une interface homme-machine (IHM).
3. Le processus automatisé d'emballage de bobines d'acier : étape par étape
Bien que les configurations de ligne spécifiques varient, un processus automatisé typique suit ces étapes générales :
3.1. Étape 1 : Chargement et alimentation de la bobine
Les bobines sont chargées sur le tourniquet ou le chariot porte-bobines. Le système identifie la bobine (souvent grâce à des capteurs ou des lecteurs de codes-barres) et l'alimente sur la ligne de convoyage principale lorsqu'elle est prête.
3.2. Étape 2 : Préparation et orientation de la bobine
La bobine se déplace vers le dispositif de retournement/de descente si un réglage d'orientation est nécessaire pour l'emballage ou le cerclage.
3.3. Étape 3 : Emballage protecteur
La bobine entre dans la banderoleuse. Celle-ci fait tourner la bobine (ou une navette d'emballage tourne autour) pour appliquer les couches spécifiées de film étirable, de papier VCI ou d'autres matériaux de protection. Le film est automatiquement coupé et fixé à la fin du cycle.
3.4. Étape 4 : Cerclage de la bobine
La bobine emballée est acheminée vers le(s) poste(s) de cerclage. Des têtes de cerclage automatisées appliquent des feuillards circonférentiels et/ou radiaux à des positions préprogrammées avec une tension précise.

3.5. Étape 5 : Empilage (facultatif)
Le cas échéant, les bobines emballées et cerclées sont acheminées vers un poste d'empilage où elles sont automatiquement disposées sur une palette selon un modèle prédéfini.
3.6. Étape 6 : Cerclage des palettes (facultatif)
La palette entièrement chargée est déplacée vers une station de cerclage de palettes où des sangles sont appliquées pour fixer les bobines empilées à la base de la palette.
3.7. Étape 7 : Étiquetage et pesée (facultatif)
Une station automatisée peut appliquer des étiquettes d'identification (codes-barres, étiquettes RFID) et peser la bobine ou la palette emballée finale pour l'inventaire et la documentation d'expédition.
3.8. Étape 8 : Sortie et décharge
La bobine ou la palette finie et emballée est transportée via un convoyeur de sortie vers une zone de ramassage désignée pour le stockage ou le chargement sur des véhicules de transport.
4. Assurer le contrôle qualité dans les opérations d'emballage
Maintenir des normes d'emballage élevées est crucial. Les lignes automatisées intègrent plusieurs mesures de contrôle qualité :
4.1. Surveillance des capteurs
Des capteurs répartis sur toute la ligne détectent la présence et la position des bobines, la tension du matériau d'emballage et du feuillard, ainsi que l'état de la machine. Tout écart peut déclencher des alertes ou des ajustements automatiques.
4.2. Systèmes de vision
Les caméras peuvent inspecter la couverture de l'emballage, la précision du placement des sangles et la lisibilité de l'étiquette, offrant ainsi une vérification de la qualité en temps réel.
4.3. Enregistrement des données et rapports
Le système PLC enregistre les données opérationnelles (temps de cycle, consommation de matériaux, codes d'erreur). Ces données sont précieuses pour l'analyse des performances, la planification de la maintenance préventive et l'optimisation des processus. Les rapports permettent de suivre les indicateurs clés de performance (KPI) liés à l'efficacité et à la qualité.
5. Prioriser la sécurité dans les environnements industriels lourds
L'exploitation de machines manipulant des bobines d'acier de plusieurs tonnes nécessite des protocoles de sécurité stricts :
5.1. Protection physique
Des clôtures de sécurité, des portes avec verrouillage et des barrières physiques empêchent le personnel de pénétrer dans les zones d'exploitation dangereuses pendant que la ligne fonctionne.
5.2. Rideaux lumineux et scanners de zone
Ces barrières de sécurité invisibles créent un signal de sécurité. En cas de franchissement, elles signalent immédiatement au système de contrôle l'arrêt des mouvements de la machine, évitant ainsi les collisions et les risques de coincement.
5.3. Systèmes d'arrêt d'urgence
Les boutons d'arrêt d'urgence sont placés stratégiquement tout au long de la ligne, permettant au personnel d'arrêter instantanément les opérations en cas d'urgence.
5.4. Procédures de verrouillage/étiquetage (LOTO)
Des protocoles LOTO rigoureux sont essentiels lors des opérations de maintenance et de réparation. Ces procédures garantissent que les machines sont hors tension et ne peuvent être redémarrées accidentellement pendant que le personnel travaille dessus. Le respect des normes telles que celles de l'OSHA ([Source faisant autorité en matière de normes de sécurité]) est crucial.
6. Entretien : la clé de la longévité et de la performance
Un entretien régulier est essentiel pour que les lignes automatisées d'emballage de bobines d'acier fonctionnent de manière fiable et efficace.
6.1. Calendrier d'entretien préventif
Un calendrier structuré d'inspections, de lubrification, de réglages et de remplacement de composants, basé sur les recommandations du fabricant et les données opérationnelles, minimise les pannes imprévues.
6.2. Inspections de routine
Contrôles quotidiens ou hebdomadaires effectués par les opérateurs ou le personnel de maintenance pour identifier les problèmes potentiels tels que les courroies usées, les rouleaux endommagés, les raccords desserrés, les obstructions des capteurs ou les faibles niveaux de lubrification.
6.3. Gestion des pièces de rechange
Le maintien d'un inventaire de pièces de rechange critiques (par exemple, capteurs, courroies, composants de tête de cerclage, moteurs) réduit les temps d'arrêt lorsque des réparations sont nécessaires.
7. Conclusion : La valeur de l'emballage automatisé des bobines d'acier
Les lignes automatisées d'emballage de bobines d'acier représentent une avancée technologique significative par rapport aux méthodes manuelles. Elles offrent une efficacité accrue, une qualité d'emballage constante, une sécurité accrue des travailleurs et une meilleure protection des produits sidérurgiques de valeur ([Ressource sur la protection de l'acier]). En comprenant les composants, le flux de processus, les mesures de contrôle qualité, les dispositifs de sécurité et les exigences de maintenance de ces systèmes, les fabricants et transformateurs d'acier peuvent tirer parti de l'automatisation pour rationaliser leur logistique, réduire leurs coûts et garantir que leurs produits arrivent chez leurs clients dans des conditions optimales. Investir dans une ligne d'emballage automatisée ou l'optimiser est une décision stratégique qui offre des avantages opérationnels substantiels.