Le véritable coût de possession : prise en compte de la maintenance et des temps d'arrêt dans les lignes d'emballage de bobines d'acier
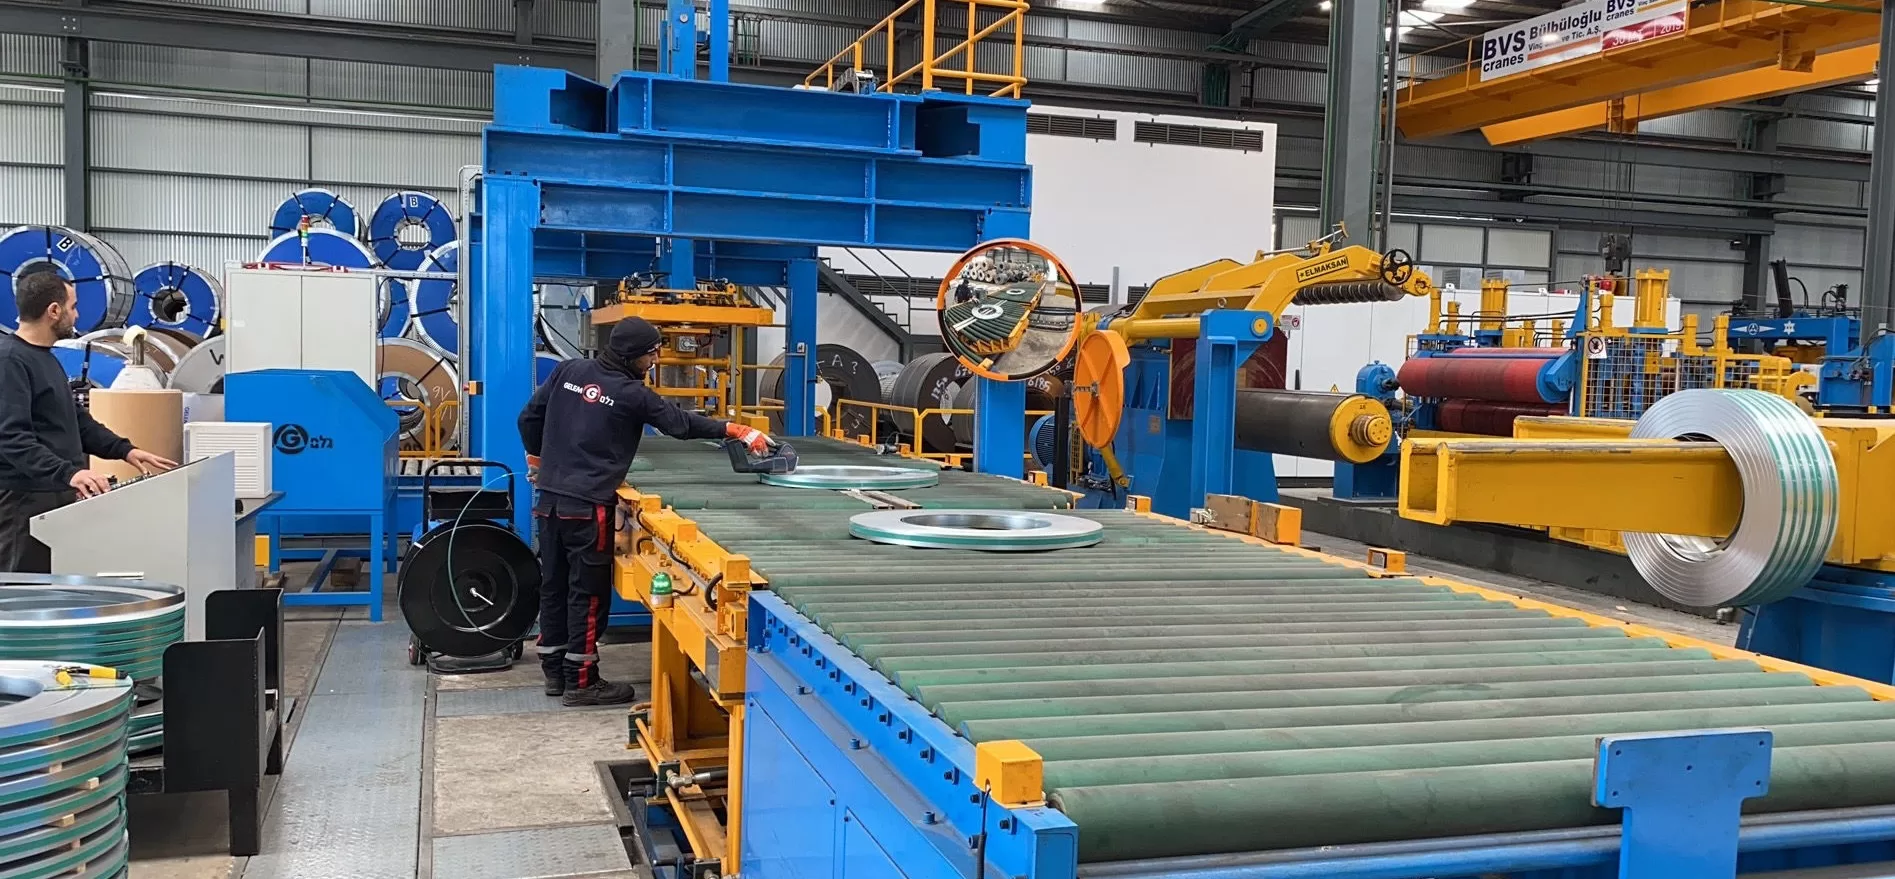
L'acquisition d'une ligne de conditionnement de bobines d'acier représente un investissement important pour les entreprises des secteurs de la fabrication lourde et de la logistique. Si le prix d'achat initial est un facteur primordial, la compréhension du coût total de possession (CTP) est essentielle à la réussite opérationnelle à long terme. Sur la durée de vie de l'équipement, les coûts souvent négligés liés à la maintenance et aux temps d'arrêt peuvent s'accumuler, impactant significativement la productivité et la rentabilité globale.
Cet article propose une analyse approfondie de l'impact des plannings de maintenance, des pannes d'équipement imprévues et des temps d'arrêt qui en résultent sur le coût d'exploitation total d'une ligne de conditionnement de bobines d'acier. En analysant minutieusement ces facteurs critiques, les entreprises peuvent prendre des décisions d'investissement plus éclairées et optimiser la valeur de leurs actifs de ligne de conditionnement.
1. Quel est le véritable coût de possession (TCO) ?
Le coût total de possession (CTP) englobe l' ensemble des dépenses liées à l'acquisition, à l'exploitation et à la maintenance d'un équipement tout au long de sa durée de vie, et va bien au-delà du prix d'achat initial. Pour une ligne de conditionnement de bobines d'acier, un calcul complet du CTP doit inclure :
- Coût d'investissement initial : Les dépenses initiales pour l’achat de la machinerie et les coûts d’installation associés (fondations, services publics, intégration).
- Coûts de maintenance: Dépenses liées à l’entretien courant, aux pièces de rechange, à la lubrification, à l’étalonnage et à la mise en œuvre de programmes de maintenance préventive.
- Coûts des temps d'arrêt : Pertes quantifiables de revenus et de productivité subies lorsque la ligne d’emballage n’est pas opérationnelle en raison d’arrêts planifiés ou imprévus.
- Consommation d'énergie: Le coût permanent de l’électricité, de l’air comprimé ou d’autres services publics nécessaires au fonctionnement de l’équipement.
- Efficacité opérationnelle : L'efficacité avec laquelle la machine s'intègre dans le flux de travail existant et son impact sur le débit, les besoins en main-d'œuvre et l'utilisation des matériaux.
- Frais de formation : Dépenses liées à la formation des opérateurs et du personnel de maintenance.
- Coûts de fin de vie : Coûts potentiels de mise hors service ou d’élimination de l’équipement.
En se concentrant sur les coûts du cycle de vie plutôt que sur le seul prix initial, les entreprises peuvent anticiper les dépenses futures, éviter les difficultés financières imprévues et, en fin de compte, maximiser le retour sur investissement.
2. Le rôle crucial de la maintenance dans les lignes d'emballage de bobines d'acier
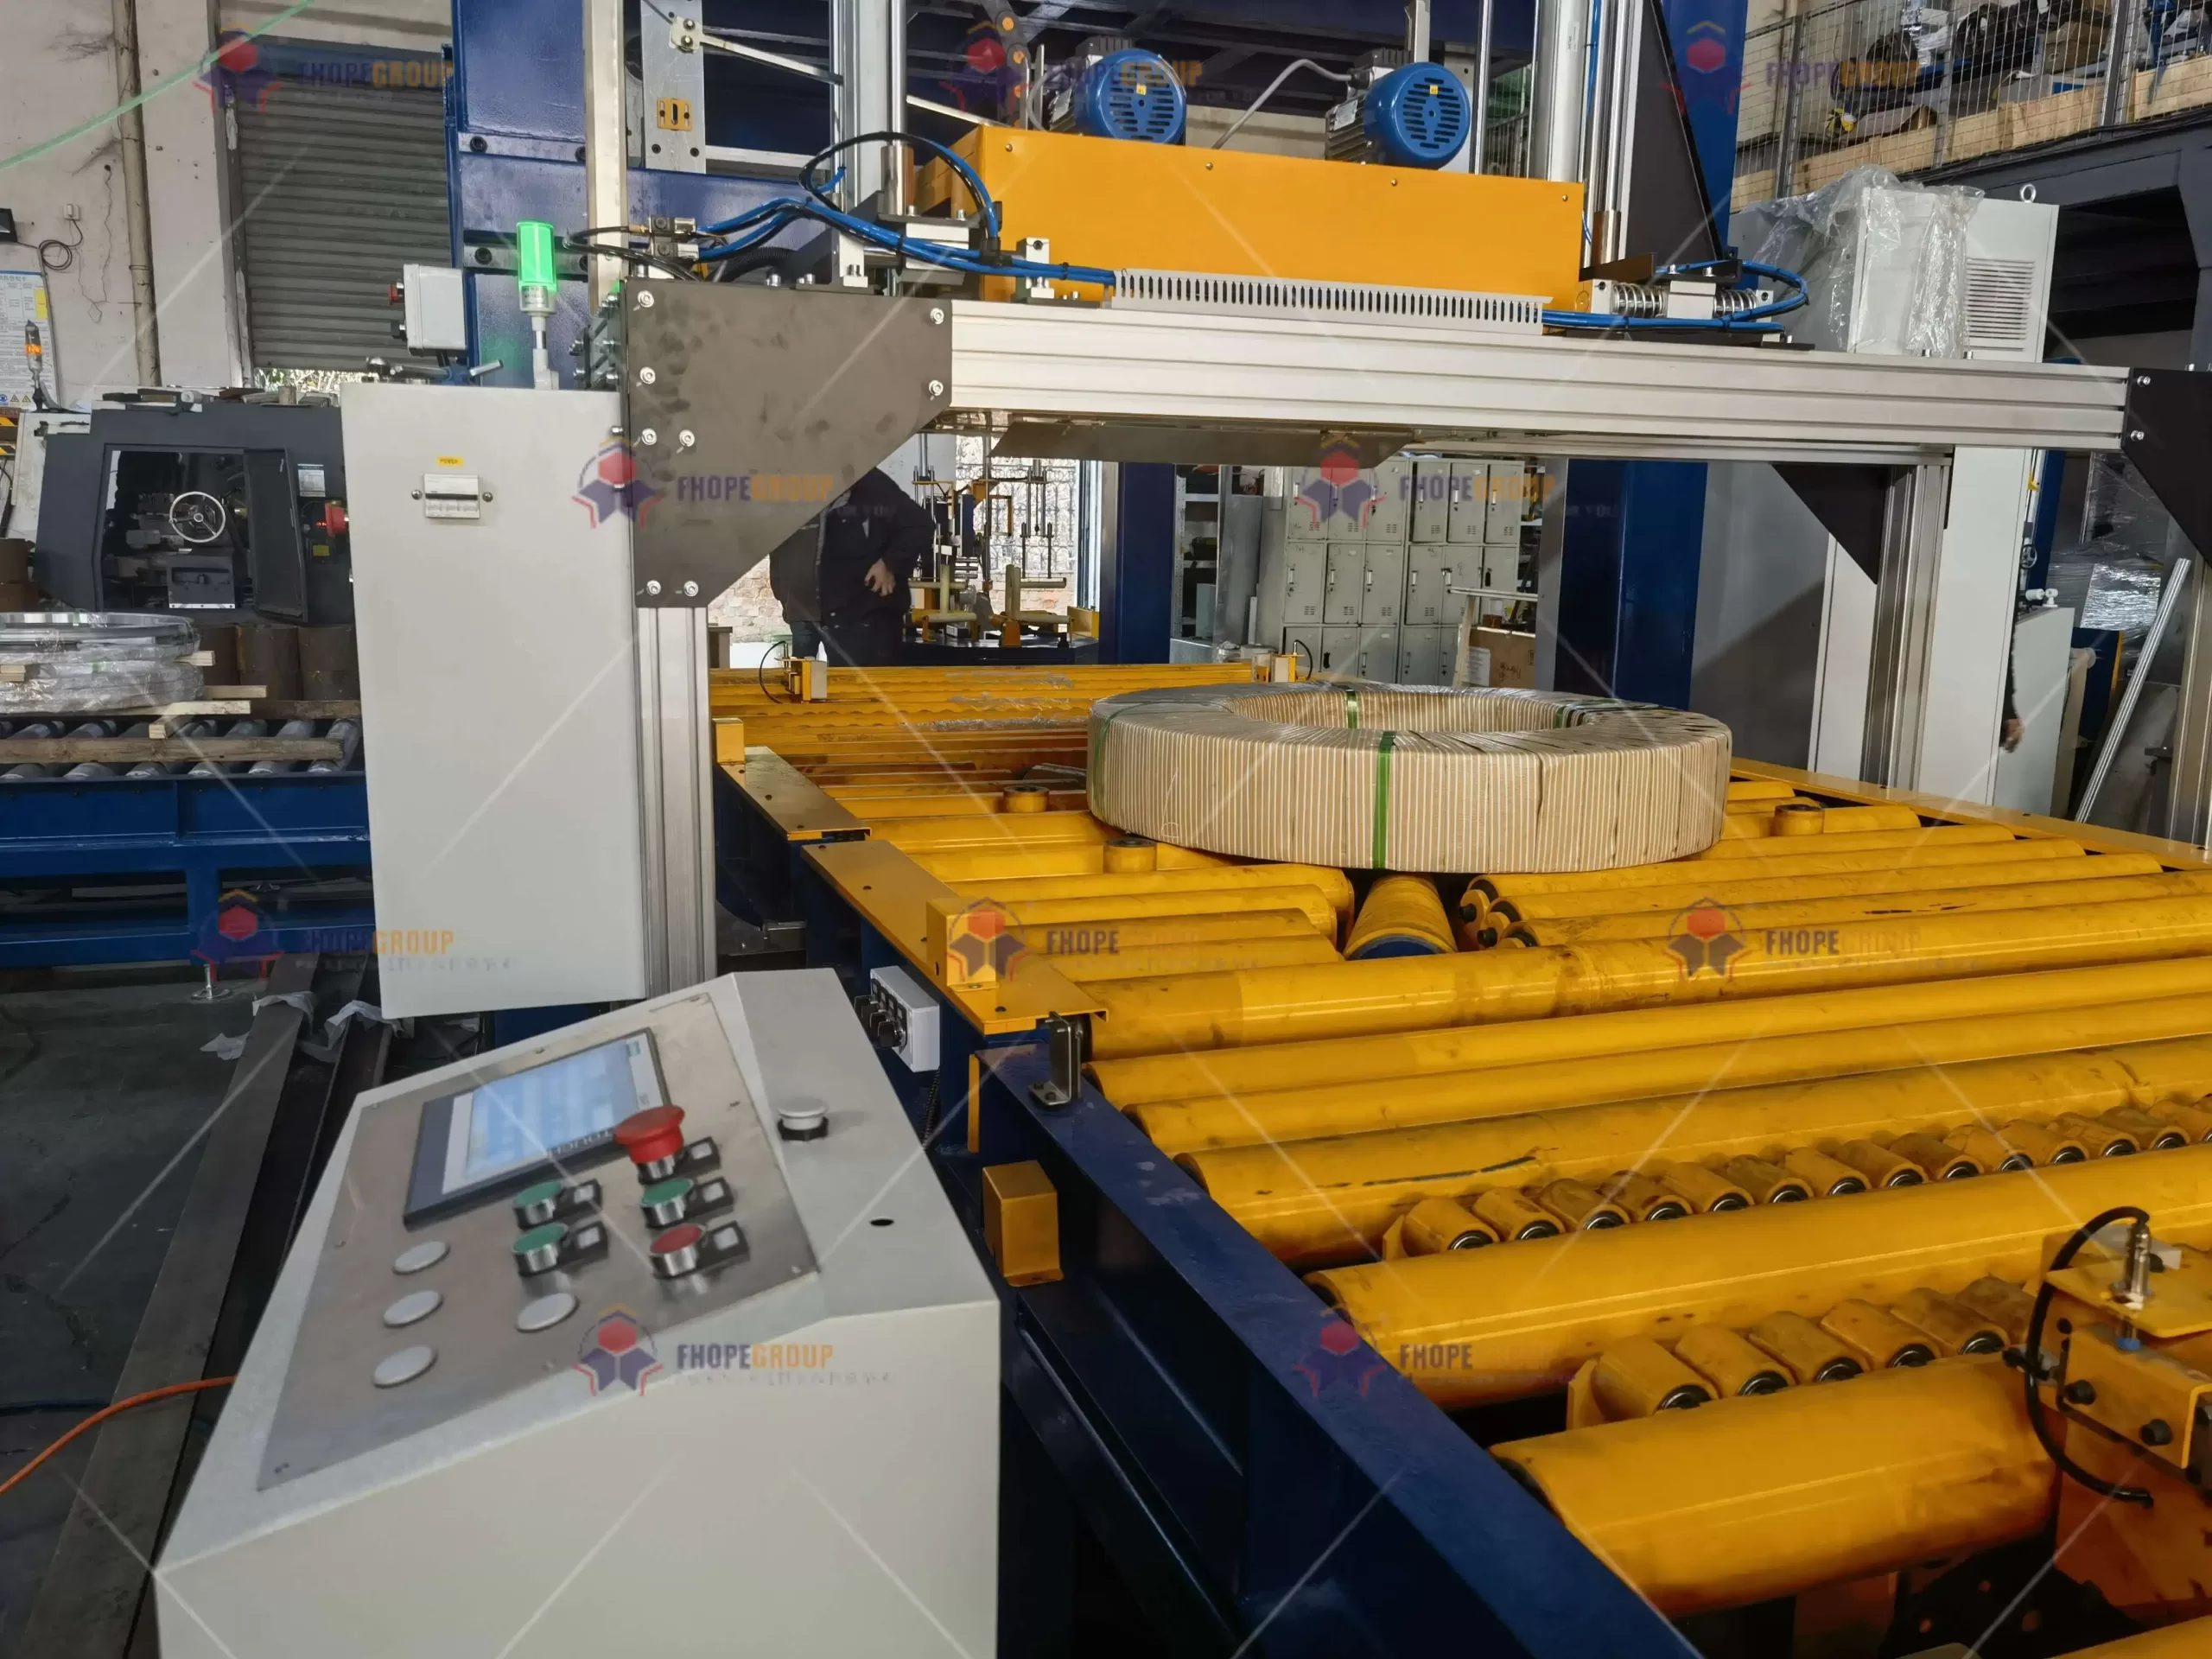
Une maintenance régulière et efficace représente sans doute l'un des coûts d'exploitation les plus importants pour toute machine industrielle, et les lignes de conditionnement de bobines d'acier ne font pas exception. Un entretien régulier est essentiel pour garantir le bon fonctionnement, la sécurité et l'efficacité optimale du système. Négliger la maintenance, même sur des systèmes de conditionnement automatisés à la pointe de la technologie, entraîne inévitablement une dégradation des performances, une augmentation des risques pour la sécurité et des pannes, entraînant des réparations d'urgence coûteuses ou le remplacement prématuré des équipements.
2.1 Stratégies de maintenance préventive et réactive
Les entreprises adoptent généralement l’une des deux principales approches de maintenance :
- Maintenance Préventive (MP) : Cette stratégie proactive implique des inspections programmées, un entretien régulier (comme la lubrification et le nettoyage), un étalonnage et le remplacement rapide des pièces d'usure avant Une panne survient. La maintenance préventive vise à minimiser les pannes imprévues, à améliorer la fiabilité opérationnelle, à garantir la sécurité et à prolonger la durée de vie utile des équipements. Des ressources sur les stratégies de maintenance préventive efficaces sont disponibles auprès des organismes professionnels (Remarque : ajoutez un lien pertinent et stable ici si possible).
- Maintenance réactive (fonctionnement jusqu'à la panne) : Cette approche consiste à aborder uniquement les problèmes après Un composant tombe en panne ou une panne survient. Même si cela peut sembler permettre d'économiser sur la main-d'œuvre et les pièces de maintenance initiales, les conséquences temps d'arrêt imprévu, le risque de défaillances en cascade, les coûts de réparation d’urgence plus élevés et les implications en matière de sécurité rendent souvent le coût beaucoup plus élevé à long terme.
L’adoption d’un programme de maintenance préventive robuste est généralement reconnue comme la stratégie la plus rentable, réduisant considérablement la probabilité de pannes catastrophiques et minimisant les pertes de production associées.
2.2 Composants clés nécessitant une maintenance diligente
Les lignes d'emballage de bobines d'acier intègrent plusieurs sous-systèmes et composants complexes qui nécessitent une attention de maintenance régulière :
- Systèmes de manutention de bobines (par exemple, tourniquets, chariots à bobines) : Responsable de la réception, du positionnement et de la rotation des bobines lourdes. La maintenance comprend l'inspection de l'intégrité structurelle, la lubrification des roulements et des pièces mobiles, la vérification des systèmes hydrauliques ou électriques et le bon fonctionnement des dispositifs de sécurité. Une défaillance à ce niveau peut entraîner l'arrêt complet de la ligne.
- Machines d'emballage (enveloppeuses à film étirable/papier) : Nécessite une lubrification constante des éléments mobiles, le nettoyage des chemins de film/papier, l'étalonnage des commandes de tension et l'inspection des mécanismes de coupe pour garantir un emballage précis et sécurisé.
- Cercleuses (cercleuses en acier/PET) : Les mécanismes des têtes de cerclage sont complexes et sujets à l'usure. Il est essentiel d'inspecter, de nettoyer, de lubrifier et de régler régulièrement les composants de tension, d'étanchéité et de coupe. La vérification des guides et des distributeurs de feuillard permet d'éviter les blocages.
- Systèmes de convoyeurs (à rouleaux/à bandes/à chaînes) : Déplacer des bobines lourdes sur la ligne. La maintenance comprend la vérification de la tension et de l'état des courroies et des chaînes, la lubrification des rouleaux et des roulements, l'inspection des moteurs d'entraînement et des boîtes de vitesses, et le contrôle de l'alignement afin d'éviter les goulots d'étranglement et les dommages.
- Systèmes hydrauliques et pneumatiques : Exiger des contrôles réguliers pour détecter les fuites, surveiller le niveau/l'état du liquide, remplacer le filtre et vérifier la régulation de la pression.
- Systèmes de contrôle et capteurs : Nécessite un étalonnage périodique, des mises à jour logicielles (le cas échéant) et une inspection du câblage et des connexions pour garantir un fonctionnement précis et des fonctions de sécurité.
En traitant systématiquement ces composants grâce à un programme de maintenance bien planifié, les entreprises peuvent minimiser considérablement le risque de pannes inattendues et maximiser la disponibilité opérationnelle et la durée de vie de leur ligne d’emballage.
3. Comprendre l'impact financier des temps d'arrêt

3.1 Calcul du coût réel des temps d'arrêt
Quantifier l' impact financier des temps d'arrêt est essentiel pour justifier les investissements de maintenance. Un calcul de base comprend :
Coût des temps d'arrêt = (heures de production perdues) x (valeur de la production perdue par heure) + (coûts associés)
- Valeur de la production perdue par heure : Cela peut être estimé en fonction du revenu moyen généré par la ligne par heure ou du coût standard des produits non fabriqués.
- Coûts associés: Il peut s’agir notamment des coûts de main-d’œuvre inutilisée, des frais de transport accéléré pour respecter les délais, des coûts de mise au rebut ou de reprise si la qualité est affectée et des pénalités contractuelles potentielles en cas de retard de livraison.
Par exemple, si une ligne produisant 7,000 3 $ de bobines emballées par heure est arrêtée pendant 21,000 heures, la valeur de la perte de production directe s'élève à XNUMX XNUMX $. L'ajout de la main-d'œuvre inactive, des éventuelles expéditions accélérées et d'autres facteurs peut facilement doubler ce chiffre, soulignant l'importante charge financière que représentent les arrêts imprévus. Un suivi précis des temps d'arrêt est essentiel pour cette analyse, souvent facilité par les systèmes d'exécution de la production (MES) (Remarque : ajoutez ici un lien pertinent et stable si possible).
3.2 Temps d'arrêt imprévus et planifiés
Il est important de faire la différence entre les types de temps d’arrêt :
- Temps d'arrêt planifiés : Interruptions planifiées pour des activités telles que la maintenance préventive, les changements d'outillage ou les mises à niveau de systèmes. En cas d'arrêt de la production, ces événements sont prévisibles et peuvent être gérés pour minimiser les perturbations (par exemple, planification en dehors des heures de travail). Les coûts se limitent généralement à l'activité de maintenance elle-même et aux ajustements de production planifiés.
- Temps d'arrêt imprévu : Survient de manière inattendue en raison d'une panne d'équipement, d'une pénurie de matériaux ou d'une erreur de l'opérateur. Ce type de panne est beaucoup plus perturbateur et coûteux, car il surprend l'opérateur au dépourvu, nécessite souvent des réparations d'urgence (qui peuvent être plus longues et plus coûteuses) et peut avoir des répercussions importantes sur l'ensemble de la chaîne de production et de logistique.
Investir efficacement dans la maintenance préventive et prédictive permet de réduire directement les temps d'arrêt imprévus et coûteux.
4. Comment les temps d'arrêt perturbent la productivité et la chaîne d'approvisionnement
Chaque minute d'arrêt d'une ligne critique comme une ligne de conditionnement de bobines d'acier entraîne l'interruption de la production. Cet arrêt a des répercussions en cascade sur les processus en amont et en aval, et potentiellement sur l'ensemble de la chaîne d'approvisionnement. Les bobines en attente de conditionnement peuvent créer des goulots d'étranglement dans la production, tandis que les retards de livraison des bobines conditionnées perturbent les opérations d'entreposage , les calendriers d'expédition et les délais de livraison aux clients.
4.1 Impact sur la chaîne d'approvisionnement au sens large
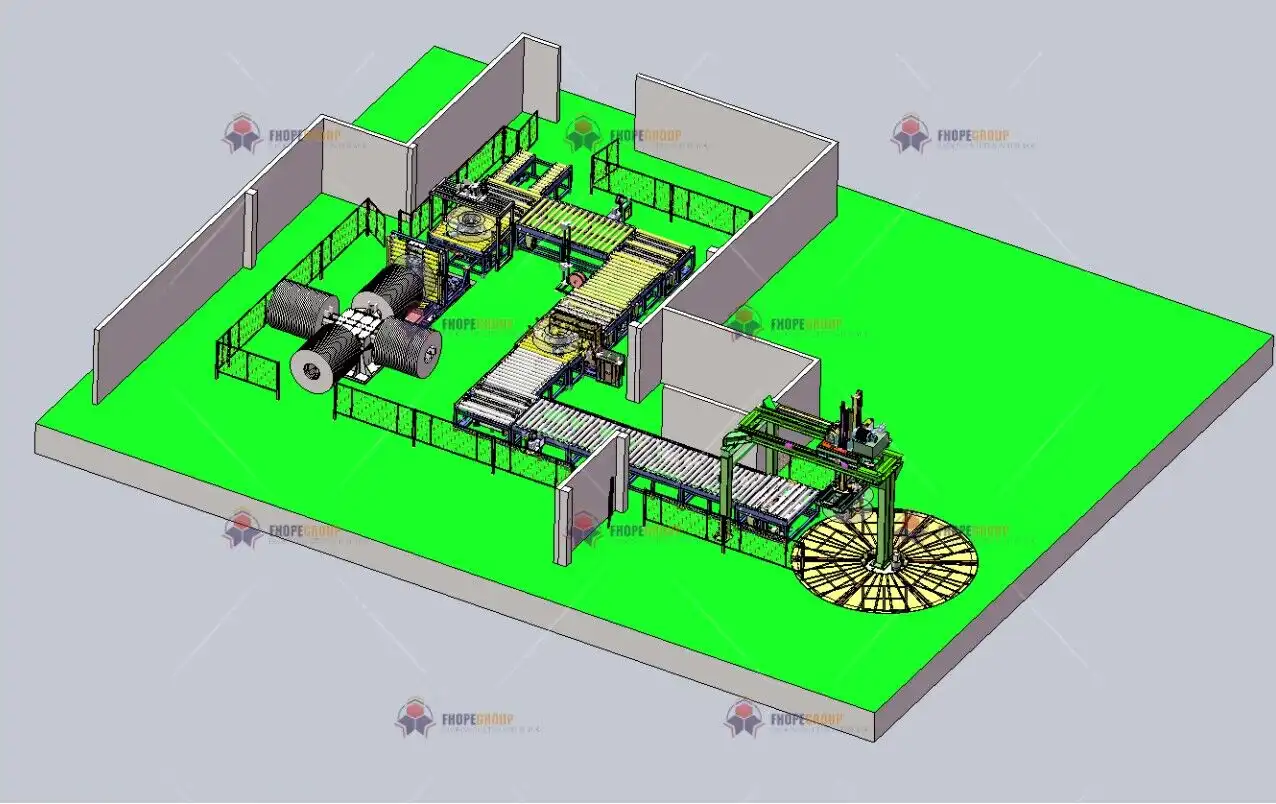
4.2 Création de goulots d'étranglement opérationnels
Une panne sur la ligne de conditionnement engendre inévitablement des goulots d'étranglement . Les bobines risquent de s'accumuler avant le poste de conditionnement, perturbant potentiellement les étapes de production précédentes (refendage, laminage, etc.) si l'espace de stockage est limité. Il peut s'avérer nécessaire de réaffecter des ressources (main-d'œuvre, équipements) pour gérer l'arriéré ou manipuler manuellement les bobines, ce qui introduit des inefficacités, augmente les risques de manutention et réduit encore la productivité globale de l'usine. Maintenir un flux continu et régulier sur la ligne de conditionnement est essentiel pour optimiser l'efficacité opérationnelle globale.
Obtenez votre meilleure solution !
5. Tirer parti de l'automatisation pour réduire les besoins de maintenance et les temps d'arrêt
Les technologies d'automatisation modernes jouent un rôle essentiel dans l'optimisation des opérations de maintenance et la réduction des temps d'arrêt perturbateurs sur les lignes de conditionnement de bobines d'acier. Les systèmes avancés intègrent souvent des fonctionnalités d'autodiagnostic, de surveillance des performances et d'alertes de maintenance proactive.
5.1 Maintenance prédictive activée par l'IoT et les capteurs
L'intégration de la technologie de l'Internet des objets (IoT) permet d'équiper les lignes de conditionnement de divers capteurs surveillant en temps réel des paramètres critiques. Ces capteurs peuvent inclure :
- Capteurs de vibrations : Détection de l'usure ou du désalignement des roulements.
- Capteurs de température : Identification de la surchauffe des moteurs ou des boîtes de vitesses.
- Capteurs de pression : Surveillance de systèmes hydrauliques ou pneumatiques.
- Moniteurs de consommation d'énergie : Indique des conditions de charge anormales.
En collectant et en analysant ces données (souvent via des plateformes cloud ou l'informatique de périphérie), les entreprises peuvent passer de la maintenance préventive à la maintenance prédictive (PdM) . Les algorithmes de PdM sont capables d'identifier des anomalies subtiles et d'anticiper les pannes potentielles , permettant ainsi de planifier la maintenance de manière proactive pendant les périodes prévues. On évite ainsi les arrêts imprévus coûteux et on prolonge la durée de vie des composants. Pour en savoir plus sur la PdM, consultez les ressources disponibles (Remarque : Ajouter un lien pertinent et stable ici si possible).
5.2 Alertes automatisées et surveillance du système
Les lignes d'emballage automatisées modernes intègrent souvent des interfaces homme-machine (IHM) et des systèmes de contrôle dotés de fonctions de diagnostic et de surveillance intégrées . Ces systèmes peuvent :
- Suivez le nombre de cycles ou les heures de fonctionnement de composants spécifiques.
- Surveillez les paramètres de fonctionnement par rapport aux seuils prédéfinis.
- Générez des alertes ou des notifications automatisées (par exemple, par e-mail ou SMS) au personnel de maintenance lorsqu'une attention est nécessaire (par exemple, faible niveau de lubrification, changement de filtre requis, dysfonctionnement du capteur).
Ces fonctionnalités garantissent que les problèmes potentiels sont signalés rapidement, permettant une intervention rapide et réduisant le risque de pannes inattendues pouvant entraîner des temps d'arrêt majeurs.
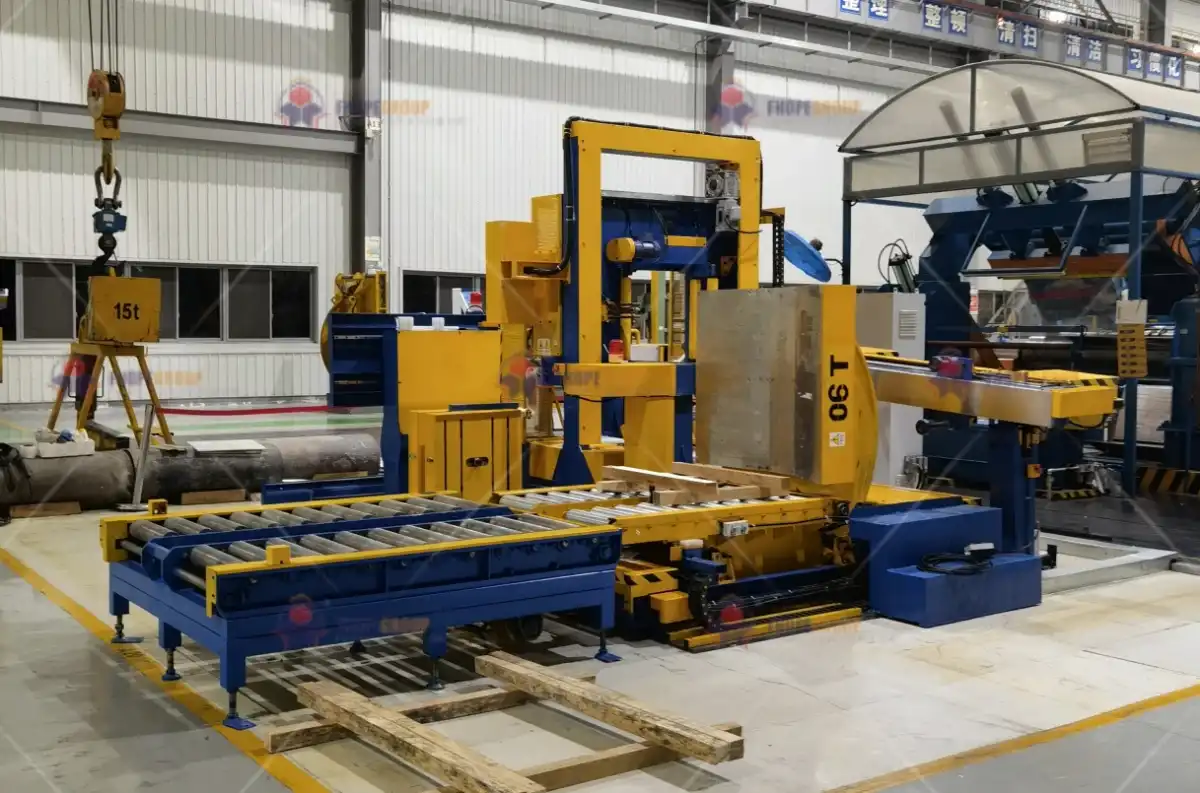
6. Les conséquences à long terme d'un entretien inadéquat
Négliger ou sous-financer systématiquement la maintenance d'une ligne d'emballage de bobines d'acier entraîne bien plus que de simples arrêts de production intermittents ; cela inflige des dommages cumulatifs ayant des conséquences importantes à long terme sur l'état des équipements, les performances opérationnelles et les coûts globaux de l'entreprise.
6.1 Usure accélérée et durée de vie réduite des actifs
Sans lubrification, nettoyage, réglage et remplacement réguliers des pièces d'usure, les composants critiques tels que les moteurs, les réducteurs, les roulements, les chaînes, les courroies, les capteurs et les têtes de cerclage subissent une usure accélérée . Ceci augmente non seulement la fréquence des pannes, mais réduit aussi considérablement la durée de vie utile de la machine. Les coûts de maintenance initialement différés sont rapidement dépassés par l'augmentation des coûts des réparations majeures fréquentes et la nécessité d'un remplacement prématuré du matériel. De plus, les composants usés peuvent engendrer des risques croissants pour la sécurité.
6.2 Déclin progressif de l'efficacité opérationnelle
Une ligne de conditionnement mal entretenue tombe rarement en panne brutalement. Le plus souvent, son efficacité se dégrade progressivement. Elle peut fonctionner plus lentement, nécessiter des interventions plus fréquentes de l'opérateur, présenter un taux d'erreurs de conditionnement plus élevé (par exemple, sangles mal fixées, emballages incomplets) ou consommer davantage d'énergie. Ce déclin insidieux réduit le rendement global de la production , augmente les coûts de conditionnement unitaires, affecte la constance de la qualité des produits et peut entraîner, à terme, le non-respect des objectifs de production.
En privilégiant une maintenance régulière et de haute qualité, on s'assure que l'équipement fonctionne au plus près de son rendement maximal tout au long de sa durée de vie prévue, protégeant ainsi l'investissement initial et évitant l'accumulation des coûts liés à la négligence.
7. Impact des temps d'arrêt sur la satisfaction client et la réputation de l'entreprise
Les conséquences négatives des arrêts de production sur les lignes d'emballage dépassent le cadre des indicateurs opérationnels et financiers internes ; elles impactent directement la perception des clients et la réputation de l'entreprise sur le marché . Une fiabilité irrégulière dans l'emballage et l'expédition peut entraîner des retards de livraison, perturber les opérations des clients et éroder la confiance.
7.1 Livraisons retardées et pertes d'activité potentielles
Pour les clients qui dépendent de la livraison fiable et ponctuelle de bobines d'acier (par exemple, dans les chaînes d'approvisionnement des secteurs de la fabrication ou de la construction), les retards dus aux arrêts de production des lignes d'emballage peuvent s'avérer extrêmement perturbateurs et coûteux. Le non-respect fréquent des délais convenus peut engendrer la frustration des clients et les inciter à se tourner vers des fournisseurs plus fiables. Il en résulte non seulement des pertes de ventes immédiates, mais aussi des dommages irréparables aux relations commerciales à long terme.
7.2 Atteinte à la réputation du marché
Dans l'environnement commercial interconnecté d'aujourd'hui, la réputation est un atout essentiel. Des problèmes opérationnels récurrents, tels que des retards fréquents de production ou de livraison dus à des arrêts de production, peuvent rapidement ternir l'image d'une entreprise. Le bouche-à-oreille négatif, les mauvaises évaluations des fournisseurs et les avis en ligne pointant du doigt le manque de fiabilité peuvent dissuader les clients potentiels et compliquer l'acquisition de nouveaux marchés, créant ainsi un désavantage concurrentiel majeur.
Minimiser les temps d'arrêt grâce à des pratiques de maintenance rigoureuses n'est donc pas seulement un impératif opérationnel, mais aussi une nécessité stratégique pour préserver la satisfaction des clients et maintenir une réputation solide et fiable sur le marché.
8. Stratégies efficaces pour réduire les temps d'arrêt des lignes d'emballage de bobines d'acier
La réduction active des temps d'arrêt doit être un objectif opérationnel essentiel pour toute installation utilisant des lignes de conditionnement de bobines d'acier. Plusieurs stratégies éprouvées peuvent être mises en œuvre pour améliorer la fiabilité des équipements et garantir des opérations plus fluides et plus régulières.
8.1 Mise en œuvre d'un calendrier complet de maintenance préventive (MP)
Comme indiqué précédemment, un programme de maintenance préventive structuré est fondamental. Ce programme doit s'appuyer sur les recommandations du fabricant, l'expérience opérationnelle et, le cas échéant, les données de surveillance de l'état des équipements. Les principales activités comprennent :
- Lubrification régulière : Suivre les intervalles et les types de lubrifiants spécifiés pour toutes les pièces mobiles.
- Inspections systématiques : Inspection visuelle des composants clés (courroies, chaînes, tuyaux, câblage, protections, têtes de cerclage) pour détecter toute usure, tout dommage ou toute fuite.
- Nettoyage des composants: Maintenir les capteurs, les guides et les mécanismes critiques exempts de débris et d’accumulation.
- Vérifications d'étalonnage : Vérification de la précision des capteurs, des dispositifs de tension et des systèmes de positionnement.
- Remplacement en temps opportun : Remplacement proactif des pièces dont la durée de vie est limitée (pièces d'usure, filtres) avant ils échouent.
Le respect d’un calendrier de maintenance préventive bien défini est le moyen le plus efficace d’empêcher que des problèmes mineurs ne dégénèrent en pannes majeures entraînant des temps d’arrêt.
8.2 Investir dans la redondance (lorsque cela est justifié)
Pour les opérations critiques où toute interruption de service est inacceptable, investir dans des systèmes ou des composants redondants peut se justifier économiquement. Cela peut impliquer la mise en place d'une ligne d'emballage de secours ou de sous-ensembles de rechange critiques (comme une tête de cerclage complète) prêts à être remplacés rapidement. Bien que nécessitant un investissement important, la redondance offre une continuité opérationnelle optimale, protégeant contre la quasi-totalité des interruptions imprévues du système principal. Une analyse coûts-avantages approfondie est indispensable pour déterminer la pertinence de la redondance.
8.3 Formation et responsabilisation des opérateurs et du personnel de maintenance
Un personnel bien formé est essentiel. Cela comprend :
- Formation opérateur : Former les opérateurs aux procédures d'exploitation appropriées, aux étapes de dépannage de base (par exemple, éliminer les bourrages en toute sécurité), à la reconnaissance des sons ou des performances anormaux et à l'exécution des tâches de maintenance de routine au niveau de l'opérateur (par exemple, le nettoyage de base).
- Formation d'entretien : S'assurer que les techniciens de maintenance possèdent les compétences spécifiques requises pour les systèmes mécaniques, électriques, hydrauliques et de contrôle de la ligne de conditionnement. La formation doit couvrir les procédures de maintenance préventive, les techniques de diagnostic et les pratiques de réparation sécuritaires (y compris le verrouillage/étiquetage).
Des opérateurs habilités, capables d’identifier les problèmes émergents à un stade précoce, et des techniciens qualifiés, capables de diagnostiquer et de réparer efficacement, réduisent considérablement la durée de tout temps d’arrêt inévitable.
8.4 Utilisation de la surveillance en temps réel et de l'analyse des données
L'exploitation des capteurs et de l'analyse des données (comme expliqué dans la section Maintenance prédictive) offre des outils performants pour réduire les temps d'arrêt. La surveillance continue de paramètres tels que les vibrations, la température, la pression et les temps de cycle permet de détecter rapidement les problèmes naissants. L'analyse des données historiques de performance et de défaillance contribue à identifier les problèmes récurrents, à optimiser les programmes de maintenance préventive et à prévoir plus précisément la durée de vie des composants, permettant ainsi des interventions proactives.
9. L'importance de la gestion des pièces de rechange pour minimiser les temps d'arrêt
Même avec un entretien irréprochable, les composants finissent par tomber en panne ou nécessiter un remplacement. Une stratégie efficace de gestion des pièces de rechange est donc essentielle pour minimiser la durée des arrêts de production lors des réparations. Attendre la commande et la livraison des pièces peut transformer une réparation initialement rapide en plusieurs jours, voire plusieurs semaines, d'arrêt de production.
9.1 Maintenir un inventaire des pièces de rechange critiques
Il est essentiel d'identifier et de stocker les pièces de rechange critiques . Il s'agit de pièces qui : a) présentent une forte probabilité de défaillance ou d'usure ; b) ont des délais de livraison importants auprès des fournisseurs ; c) entraîneraient un arrêt de production prolongé en cas de défaillance et d'indisponibilité immédiate.
Les pièces de rechange critiques courantes pour les lignes de conditionnement de bobines comprennent les courroies, les roulements, les capteurs, les moteurs de dimensions spécifiques, les pièces d'usure des têtes de cerclage, les composants d'automates programmables et les vannes pneumatiques/hydrauliques essentielles . Le niveau de stock doit trouver un équilibre entre le coût de stockage et le coût potentiel d'un arrêt de production.
9.2 Établir des relations avec des fournisseurs fiables
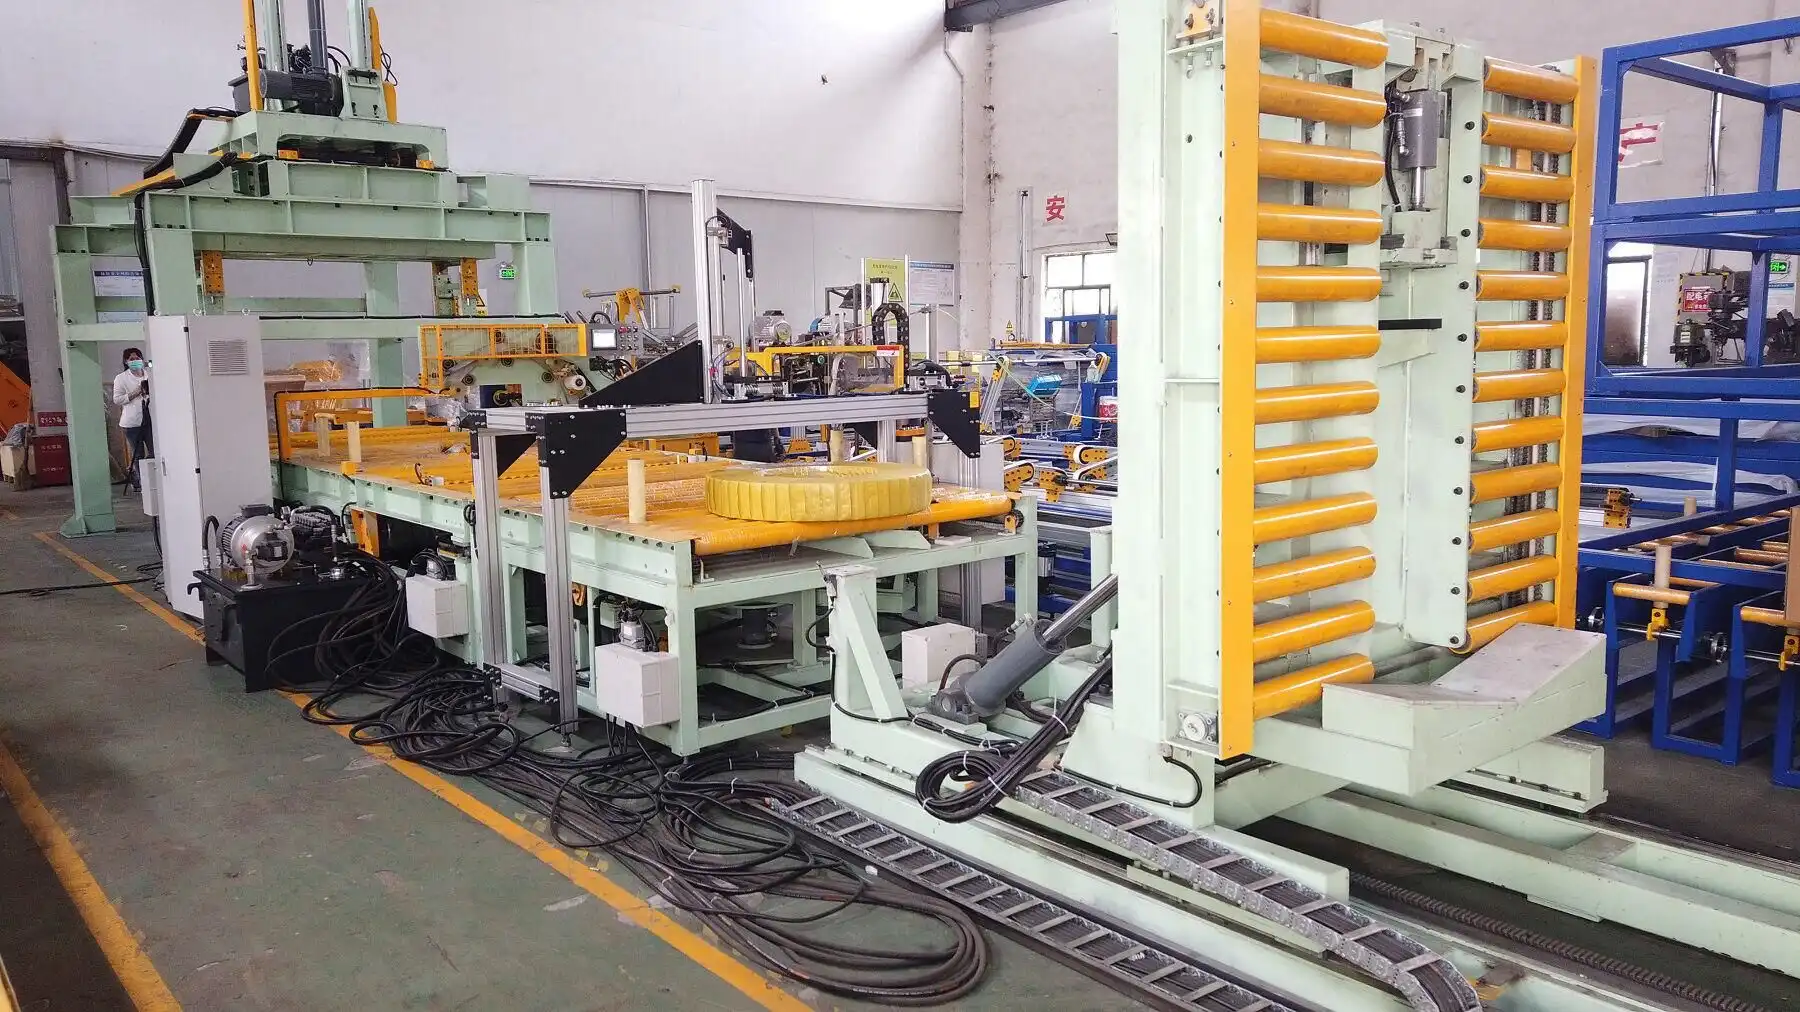
10. Analyse coûts-avantages : investir dans la maintenance ou risquer des temps d'arrêt
Les entreprises sont souvent confrontées au dilemme de trouver un équilibre entre le budget alloué à la maintenance préventive et les économies escomptées liées au report de ces coûts. Pourtant, une analyse coûts-avantages objective démontre généralement qu'investir dans des pratiques de maintenance rigoureuses est bien plus économique que de supporter les coûts associés à des arrêts de production imprévus, fréquents ou prolongés.
10.1 Reconnaître l'ensemble des coûts liés aux temps d'arrêt
Pour évaluer le coût d'une interruption de production, il est essentiel de ne pas se limiter à la perte immédiate de valeur de production. Le coût réel inclut souvent de nombreuses dépenses cachées ou indirectes :
- Coûts de la main-d'œuvre inactive : Payer les opérateurs et le personnel de soutien pendant que la ligne est en panne.
- Coûts des heures supplémentaires : Nécessaire de rattraper la production perdue une fois la ligne opérationnelle.
- Frais de transport accéléré : Engagé pour respecter les délais des clients après des retards.
- Atteinte à la réputation : Perte de confiance des clients et de potentiel commercial futur.
- Coûts de mise au rebut/de retouche : Produits endommagés lors de l'événement de panne ou du démarrage.
- Primes de réparation d'urgence : Coûts plus élevés pour les interventions urgentes de techniciens ou l’expédition accélérée de pièces.
- Risques de sécurité : Risque accru d’accidents lors de pannes ou de réparations précipitées.
10.2 Quantification des avantages de la maintenance proactive
À l'inverse, les avantages d'un investissement dans un entretien régulier et de qualité vont au-delà de la simple prévention des coûts mentionnés ci-dessus. Ils comprennent :
- Augmentation du temps de disponibilité de l'équipement : Maximiser les heures de production et le rendement.
- Efficacité opérationnelle améliorée : Se rapprocher de la vitesse de conception et minimiser les erreurs.
- Sécurité renforcée : Réduire les risques liés au dysfonctionnement des équipements.
- Durée de vie prolongée de l'équipement : Protéger l’investissement en capital et retarder les coûts de remplacement.
- Budgétisation de maintenance prévisible : Lissage des dépenses par rapport aux coûts volatils de réparation d'urgence.
- Amélioration de la cohérence de la qualité des produits : Assurer que l'emballage répond aux spécifications de manière fiable.
Lorsque ces avantages sont mis en balance avec les coûts globaux des temps d’arrêt, l’argument financier en faveur de la priorité à la maintenance préventive et prédictive devient convaincant.
Conclusion
Le coût total de possession d'une ligne de conditionnement de bobines d'acier dépasse largement son prix d'achat et d'installation initial. Les dépenses courantes liées à la maintenance , l'impact financier et opérationnel considérable des arrêts de production et l'efficacité de la gestion des pièces détachées sont des facteurs déterminants du coût total du cycle de vie et du retour sur investissement global.
En adoptant une approche stratégique qui privilégie des programmes de maintenance préventive et prédictive robustes , tire parti des technologies d'automatisation et de surveillance , assure une formation efficace du personnel et maintient un stock suffisant de pièces de rechange critiques , les entreprises peuvent réduire considérablement les temps d'arrêt imprévus. Cette démarche proactive protège non seulement la rentabilité en minimisant les pertes de production et les coûts de réparation, mais améliore également l'efficacité opérationnelle, garantit la sécurité, préserve la satisfaction client et maintient un avantage concurrentiel sur le marché exigeant de la sidérurgie.
En fin de compte, il est essentiel de reconnaître et de gérer activement l’interaction entre l’investissement en maintenance et la disponibilité opérationnelle pour atteindre la rentabilité et le succès à long terme des opérations de ligne d’emballage de bobines d’acier.
Obtenez votre meilleure solution !