Maximiser l'efficacité : les avantages de l'intégration ERP et MES pour le refendage et l'emballage des bobines dans les centres de service de l'acier
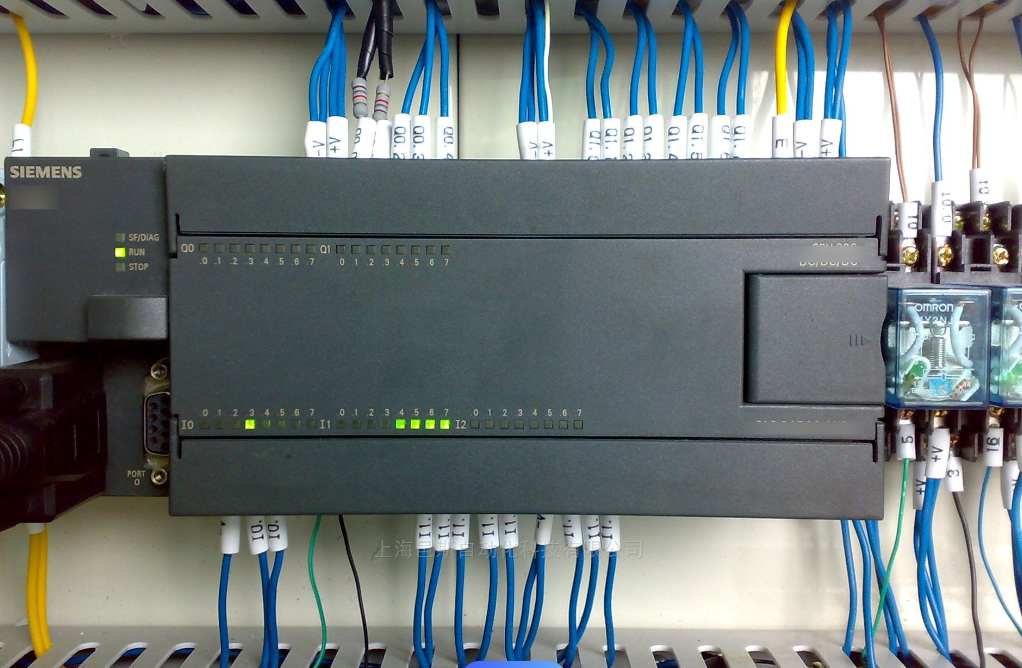
Les points d'intégration entre les commandes d'atelier (comme les PLC) et les systèmes de niveau supérieur (ERP/MES) sont essentiels.
1. Introduction : La nécessité de systèmes intégrés dans le traitement de l'acier
Dans le secteur sidérurgique concurrentiel, les centres de services jouent un rôle crucial en transformant les grandes bobines d'acier aux dimensions spécifiques requises par les fabricants en aval. Des opérations clés comme le refendage (découpe des bobines mères en bandes plus étroites) et le conditionnement ultérieur exigent une précision, une rapidité et une coordination interdépartementale exceptionnelles. Les inefficacités ou les erreurs dans ces processus peuvent engendrer des coûts opérationnels importants dus aux arrêts de production, au gaspillage de matériaux et aux retards de livraison.
Pour surmonter ces obstacles, les centres de services sidérurgiques les plus performants adoptent des solutions technologiques intégrées, notamment en reliant les systèmes de planification des ressources de l'entreprise (ERP) aux systèmes d'exécution de la production (MES) . Cette intégration stratégique comble le fossé entre la planification au niveau de l'entreprise et l'exécution en atelier, optimisant ainsi les flux de travail pour les lignes de refendage et de conditionnement des bobines. Cet article détaille les avantages opérationnels considérables obtenus grâce à la connectivité ERP-MES, en mettant l'accent sur les gains de productivité, la réduction des erreurs et l'optimisation des flux de matières au sein des centres de services sidérurgiques.
2. Défis opérationnels courants dans le refendage et l'emballage des bobines
Comprendre les points faibles typiques met en évidence la proposition de valeur de l’intégration ERP-MES :
2.1 Goulots d'étranglement des processus manuels
Le recours à des méthodes manuelles pour coordonner le refendage et l'emballage entraîne souvent des inefficacités importantes. Des flux de travail déconnectés entraînent des problèmes de communication, des ralentissements des cycles de production et des erreurs fréquentes, comme un étiquetage incorrect des bobines refendues (numéros de commande, coordonnées client ou spécifications de commande non concordants). Ce manque de synchronisation en temps réel retarde les expéditions et nuit à la satisfaction client et à la productivité globale.
2.2 Assurer la précision de la découpe et le contrôle de la qualité
feuillard en acier 3
Le respect de tolérances strictes lors du refendage est primordial pour la qualité du produit final. Même des écarts mineurs peuvent rendre les bobines refendues inutilisables, entraînant des réclamations clients, des retours et des rebuts. De plus, les exigences spécifiques d'emballage des clients (par exemple, matériaux d'emballage spécifiques, orientation, motifs de cerclage) peuvent facilement passer inaperçues dans les systèmes manuels. Sans un suivi fiable des données liées à la production, il devient difficile d'identifier la cause profonde des problèmes de qualité, ce qui entrave les actions correctives et l'amélioration des processus.
2.3 Suivi du matériel et gestion des stocks inadéquats
Un suivi efficace et en temps réel de la consommation de bobines et des stocks de bobines refendues est essentiel. Les systèmes de suivi manuels sont connus pour être sujets aux erreurs, ce qui entraîne des écarts entre les stocks physiques et les enregistrements système. Cela peut entraîner des pénuries de matériaux imprévues, des arrêts de production ou des surstocks coûteux. L'absence d'un système intégré entrave également la précision de la planification de la production, rendant difficile l'optimisation des flux de matériaux, du stock à la ligne de refendage, puis à l'emballage et à l'expédition.
2.4 Opérations d'emballage à forte intensité de main-d'œuvre et sujettes aux erreurs
L'étape d'emballage implique souvent de nombreuses tâches manuelles telles que l'emballage, le cerclage, la pesée et l'étiquetage des bobines individuelles. Cette opération est non seulement exigeante en main-d'œuvre, mais aussi sujette aux erreurs humaines, notamment en raison des spécifications d'emballage variées des clients. L'automatisation de ces étapes grâce à l'intégration avec le MES est essentielle pour réduire les erreurs, garantir la cohérence et améliorer l'efficacité de l'emballage.
2.5 Lacunes dans la planification et l'ordonnancement de la production
Lorsque la planification de la production (souvent gérée par un ERP) est déconnectée des données d'atelier en temps réel (gérées par un MES), des inexactitudes de planification apparaissent. Des commandes peuvent être retardées en raison d'hypothèses de planification optimistes, ou la capacité des machines peut être sous-utilisée, car le système ne connaît pas l'état réel de la production ou la disponibilité des matériaux (par exemple, des bobines en attente d'emballage en entrepôt). L'alignement de la planification opérationnelle sur la réalité est essentiel pour garantir l'efficacité.
3. Comprendre les rôles de l'ERP et du MES
Les systèmes ERP (Enterprise Resource Planning) se concentrent sur les fonctions commerciales plus larges :
Gestion des stocks (bobines maîtresses, bobines fendues, consommables)
Gestion et traitement des commandes
Comptabilité financière et calcul des coûts
Gestion des fournisseurs
Gestion de la relation client (CRM)
Les MES (Manufacturing Execution Systems) fonctionnent au niveau de l'atelier, en gérant et en surveillant les processus de production physiques :
Surveillance des machines en temps réel (état, performances, TRS)
Exécution et répartition des ordres de travail
Collecte de données (nombre de production, rebuts, raisons des temps d'arrêt)
Contrôles de gestion de la qualité et enregistrement des données
Traçabilité des matériaux (suivi des bobines jusqu'au refendage et à l'emballage)
Suivi du travail
ligne d'empilage de palettes de bobines d'acier, table tournante de bobines d'acier
La connexion de l'ERP et du MES crée un système synergique dans lequel les plans d'affaires pilotent la production et les données de production informent les décisions commerciales en temps réel.
3.1 Avantages de l'intégration ERP-MES pour le refendage et l'emballage des bobines :
Échange de données en temps réel : Le MES capture les données en temps réel des lignes de refendage et des équipements d'emballage automatique (par exemple, temps de disponibilité des machines, dimensions des bobines produites, état d'emballage) et les transmet instantanément à l'ERP. Cela permet une mise à jour précise des stocks, un suivi précis des commandes et des prévisions de production fiables.
Automatisation transparente du flux de travail : Les ordres de production planifiés dans l'ERP sont automatiquement transmis au MES, qui pilote ensuite les opérations en atelier (par exemple, affectation des tâches à des découpeuses spécifiques, définition des paramètres de configuration). Cela élimine la saisie manuelle des données, réduit les délais et minimise les risques d'erreurs de transcription.
Manutention intelligente des matériaux : Dans les installations équipées de lignes automatiques d'emballage de bobines, le MES peut orchestrer l'ensemble du processus en fonction des données de commande ERP, garantissant ainsi des matériaux d'emballage, des méthodes d'application et des informations d'étiquette corrects, dérivés directement de la commande client, améliorant ainsi à la fois la cohérence et l'efficacité.
4. Principaux avantages de l'intégration des systèmes ERP et MES
4.1 Visibilité de production en temps réel sans précédent
L'intégration offre une vue transparente de l'ensemble des opérations de refendage et d'emballage. Les responsables, les planificateurs et les opérateurs bénéficient d'un aperçu en temps réel de l'état de la machine, de l'avancement des tâches et des goulots d'étranglement potentiels. Par exemple, si une refendeuse s'arrête de manière inattendue, le MES le signale immédiatement, ce qui permet au système ERP d'ajuster potentiellement les plannings des opérations en aval ou d'alerter pour la maintenance, minimisant ainsi les perturbations et maintenant le flux de production.
4.2 Flux de matériaux optimisé et réduction des déchets
Les bobines d'acier représentent un coût matière important. Le système MES suit minutieusement la consommation de bobines lors du refendage, garantissant un rendement optimal et minimisant les rebuts. La liaison de ces données aux stocks de l'ERP garantit une comptabilité précise des matériaux. De plus, la coordination de la production de refendage avec la capacité de la ligne de conditionnement via le système MES évite les goulots d'étranglement du stockage intermédiaire et garantit un conditionnement efficace et correct des bobines, réduisant ainsi les dommages liés à la manutention et les déchets associés.
4.3 Contrôle qualité et traçabilité améliorés
La qualité est un critère incontournable. L'intégration intègre les contrôles qualité au flux de production. Le MES surveille en temps réel les paramètres critiques de refendage (par exemple, la tolérance de largeur, la qualité des bords) et les normes d'emballage. Tout écart peut déclencher des alertes. Ces données, reliées à la bobine et à la commande dans l'ERP, créent un enregistrement de traçabilité détaillé, essentiel pour l'analyse qualité, les rapports de conformité et la réponse rapide aux demandes ou problèmes des clients.
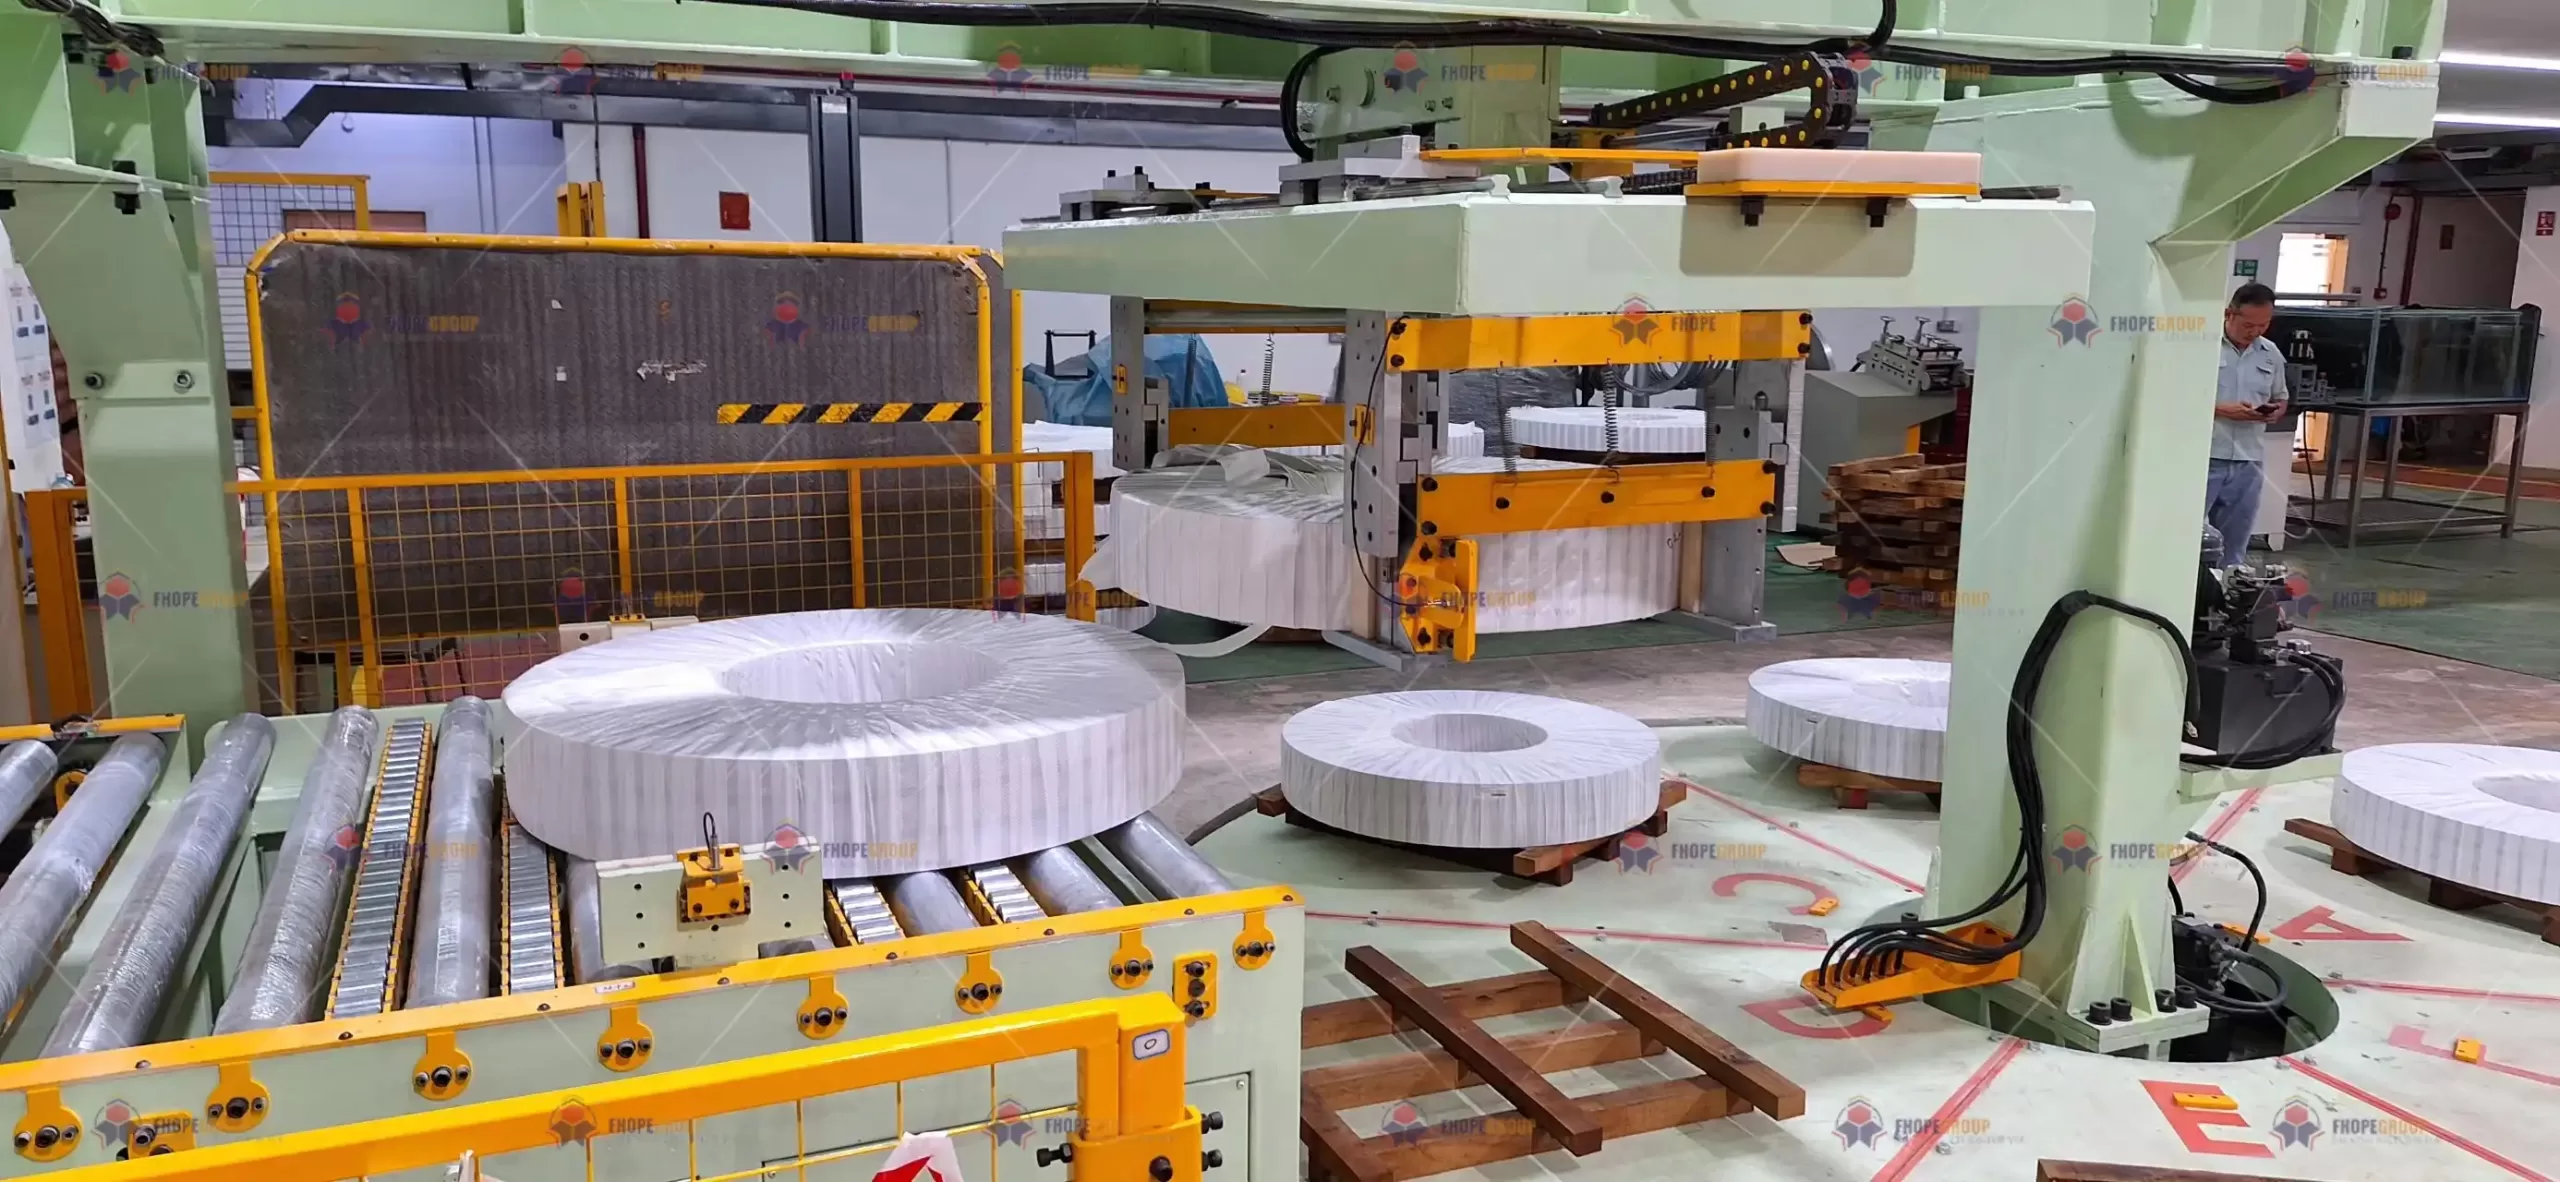
ligne de conditionnement de bobines d'acier en manutention verticale (1)
4.4 Gestion rationalisée des stocks et de la chaîne d'approvisionnement
Des données d'inventaire précises et en temps réel (bobines mères et bobines refendues finies) fournies par la liaison MES-ERP sont essentielles. Elles permettent d'éviter les ruptures de stock et de minimiser les coûts de stockage excédentaires. Cette visibilité accrue améliore la précision des prévisions de la demande au sein de l'ERP, permettant une meilleure planification des approvisionnements en matières premières et des engagements de livraison plus fiables envers les clients, optimisant ainsi l'ensemble de la chaîne d'approvisionnement.
4.5 Réduction des temps d'arrêt et augmentation de l'utilisation des machines
Les temps d'arrêt imprévus nuisent à la productivité. Le MES collecte des données détaillées sur les performances des machines (heures de fonctionnement, temps de cycle, codes d'erreur). Partagées avec l'ERP (éventuellement en interface avec un module de gestion de la maintenance assistée par ordinateur – GMAO), ces données permettent de mettre en œuvre des stratégies de maintenance prédictive. La maintenance peut être planifiée en fonction de l'état réel des équipements plutôt qu'à intervalles fixes, ce qui évite les pannes et réduit les interruptions de service inutiles. Une planification optimisée, informée par la disponibilité des machines en temps réel du MES, garantit que les lignes de refendage et d'emballage fonctionnent au plus près de leur potentiel maximal (taux de rendement global – TRS).
4.6 Favoriser la prise de décision basée sur les données
L'intuition est précieuse, mais les données apportent la certitude. Le flux de données combiné ERP-MES offre une source précieuse d'analyse opérationnelle. Les responsables peuvent identifier les goulots d'étranglement chroniques, analyser les causes profondes des rebuts ou des temps d'arrêt, comparer les performances des équipes et évaluer l'efficacité des différentes configurations de refendage ou procédures d'emballage. Les outils de business intelligence intégrés au système intégré fournissent des tableaux de bord et des rapports intuitifs, transformant les données brutes en informations exploitables pour les initiatives d'amélioration continue et la planification stratégique.
4.7 Amélioration du service client et de la précision des commandes
Répondre aux attentes des clients exige précision et transparence. Grâce à des systèmes intégrés, les équipes commerciales et du service client peuvent accéder en temps réel au statut des commandes directement depuis l'ERP, qui reflète l'avancement réel de la production signalé par le MES. Cela permet d'estimer précisément les délais et de communiquer proactivement sur les retards potentiels. Le flux de données automatisé garantit que les paramètres de découpe et les exigences d'emballage de la commande ERP sont exécutés avec précision par le MES, réduisant ainsi considérablement les erreurs d'expédition et améliorant la satisfaction client.
5. Exemple de cas : Transformation par l'intégration ERP-MES
Prenons l'exemple d'un centre de service sidérurgique de taille moyenne, principalement actif dans le secteur de la fabrication d'appareils électroménagers. Auparavant, il avait du mal à coordonner les plannings de découpe avec la disponibilité des lignes d'emballage, à l'aide de feuilles de calcul et de mises à jour manuelles. Cela entraînait de fréquents goulots d'étranglement, des retards de commande et des baisses de qualité occasionnelles dues à des largeurs de découpe incorrectes ou à un emballage inapproprié.
Suite à la mise en place d'une solution intégrée ERP-MES :
Planification: Le système ERP génère désormais des calendriers de production optimisés en fonction de la priorité des commandes, de la disponibilité des matériaux (données en temps réel du MES) et des capacités/contraintes connues des machines gérées par le MES.
Exécution: Les ordres de travail sont envoyés électroniquement aux terminaux des opérateurs de découpe via le système MES, avec des paramètres de configuration précis. Au fur et à mesure que les bobines sont découpées, le système MES enregistre les comptages de production, les poids et les rebuts générés, mettant ainsi instantanément à jour l'inventaire du progiciel de gestion intégré (ERP).
Lot: Les bobines refendues sont automatiquement acheminées ou signalées vers la ligne d'emballage. Le système MES fournit au poste d'emballage des instructions spécifiques (type d'emballage, données d'étiquette extraites de l'ERP), garantissant ainsi la conformité aux exigences du client.
Résultats: Le centre de service a signalé un 25 % de réduction des délais de commande15 % de réduction des temps d'arrêt imprévus des machines grâce aux informations de maintenance prédictive et à un réduction significative des erreurs d'emballageLa visibilité en temps réel a permis aux gestionnaires de résoudre rapidement les problèmes de production, améliorant ainsi le débit global et les scores de satisfaction des clients.
6. Conclusion : L'impératif stratégique de l'intégration
Pour les centres de services sidérurgiques spécialisés dans le refendage et l'emballage de bobines, l'intégration des systèmes ERP et MES va au-delà d'une simple mise à niveau technologique ; elle représente une transition fondamentale vers l'excellence opérationnelle. En unifiant la planification opérationnelle et l'exécution en atelier, cette intégration offre des avantages tangibles : visibilité en temps réel inégalée, optimisation de l'utilisation des matériaux et des ressources, contrôle qualité rigoureux, réduction des temps d'arrêt et prise de décision basée sur les données.
En définitive, l'intégration ERP-MES améliore la précision et la rapidité d'exécution des commandes, ce qui accroît directement la satisfaction client et renforce la compétitivité. Sur le marché exigeant d'aujourd'hui, l'adoption de tels systèmes intégrés est essentielle pour les centres de services sidérurgiques qui visent une rentabilité et une croissance durables de leurs activités de traitement de bobines.