Automatisation des centres de services sidérurgiques : Comment automatiser les opérations d’emballage de bobines
Les centres de services sidérurgiques peuvent améliorer la performance du conditionnement des bobines en standardisant les tâches répétitives et en maîtrisant les exceptions. Découvrez comment évaluer les processus de manutention, les exigences de conditionnement, les interfaces système et les stratégies d'automatisation progressive avant d'investir dans une solution de conditionnement complète.
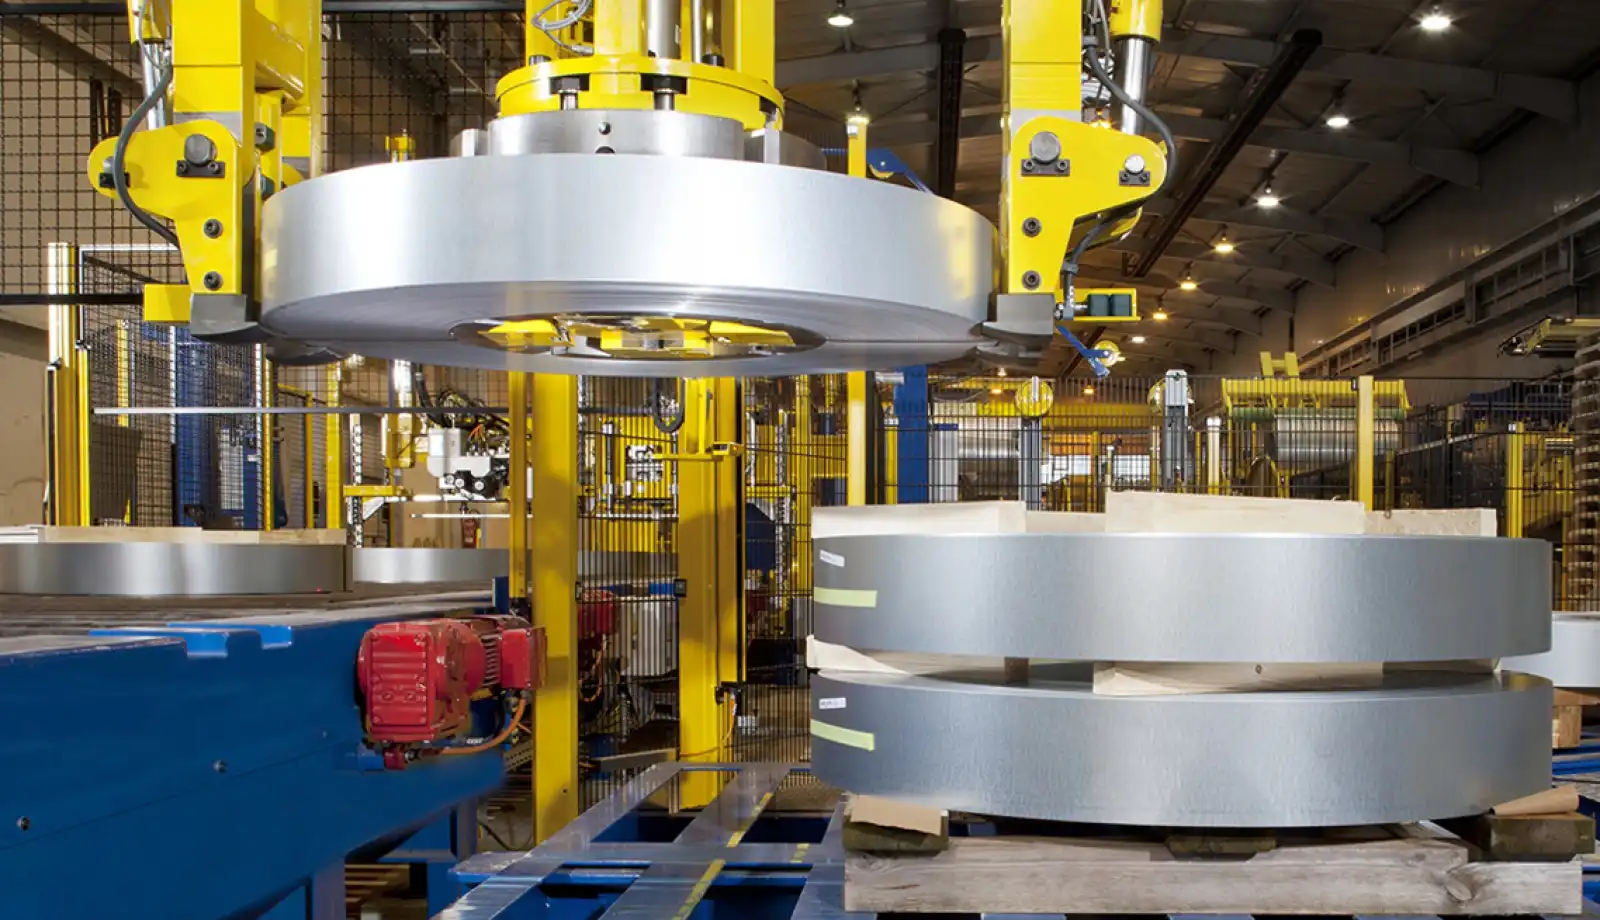
Comment les centres de services sidérurgiques peuvent automatiser l'emballage des bobines
Comment les centres de services sidérurgiques peuvent automatiser l'emballage des bobines
Les centres de services sidérurgiques conditionnent rarement un seul produit stable selon une séquence fixe. Les commandes varient en fonction du client, de la nuance, de la largeur, de l'état de surface, des exigences de protection, de l'étiquetage, de l'urgence et de la destination finale. Dans ce contexte, l'automatisation est efficace lorsqu'elle standardise la majorité des opérations répétitives et définit un processus contrôlé pour les exceptions, et non lorsqu'elle tente d'imposer une chaîne de production rigide à chaque commande.
Cet article aide les équipes opérationnelles, de projet, informatiques et commerciales à prendre cette décision. Il ne s'agit pas d'une étude de cas, d'une promesse de capacité, d'une évaluation de cybersécurité ni d'une recommandation selon laquelle une ligne complète représente toujours le meilleur premier investissement.
Segmenter les commandes avant d'automatiser le flux
Utilisez l'historique des commandes pour regrouper les tâches selon les dimensions du produit, la complexité de l'emballage, le volume/la fréquence, les règles spécifiques au client, le processus source et le taux d'exceptions. Identifiez les familles de produits pour lesquelles un parcours physique et une recette d'emballage uniformes sont possibles, puis définissez séparément les tâches atypiques nécessitant une vérification manuelle ou un autre itinéraire.
C’est ainsi qu’une équipe évite d’acheter une solution coûteuse pour des cas particuliers, tout en découvrant que le travail à grande échelle n’a jamais été véritablement standardisé.

Associer la commande à l'expédition comme un processus unique et intégré
Suivez la bobine et ses données depuis l'ordre de fabrication et la matière première jusqu'à l'expédition, en passant par le traitement, la mise en tampon, l'emballage, le contrôle, le pesage, l'étiquetage et la préparation. Enregistrez les temps d'attente, les manipulations répétées, les retouches, la saisie manuelle de données, la vérification des étiquettes et les changements de propriétaire. L'opportunité peut provenir d'un goulot d'étranglement physique, d'une rupture de données, ou des deux.

Choisissez le niveau d'automatisation le plus faible qui résout la contrainte mesurée.
Les options peuvent aller de la manutention assistée et d'un poste d'emballage au transfert automatisé et à une ligne d'emballage intégrée plus large. Comparez-les en fonction de la stabilité de la gamme de produits, des résultats d'emballage requis, des tendances de la demande, de l'agencement, du personnel disponible pour le réapprovisionnement et les interventions exceptionnelles, des capacités de maintenance, de la maturité des données et d'une solution de repli sécurisée.
Ne vous basez pas sur un cycle machine nominal pour dimensionner la ligne. Tenez compte des changements de format, des temps d'attente, de la validation des étiquettes/recettes, du réapprovisionnement en matières premières, des contrôles qualité, de la variabilité en amont et de la reprise après interruption de fonctionnement. Un système dont la gestion des exceptions est imprécise n'est pas pleinement opérationnel.
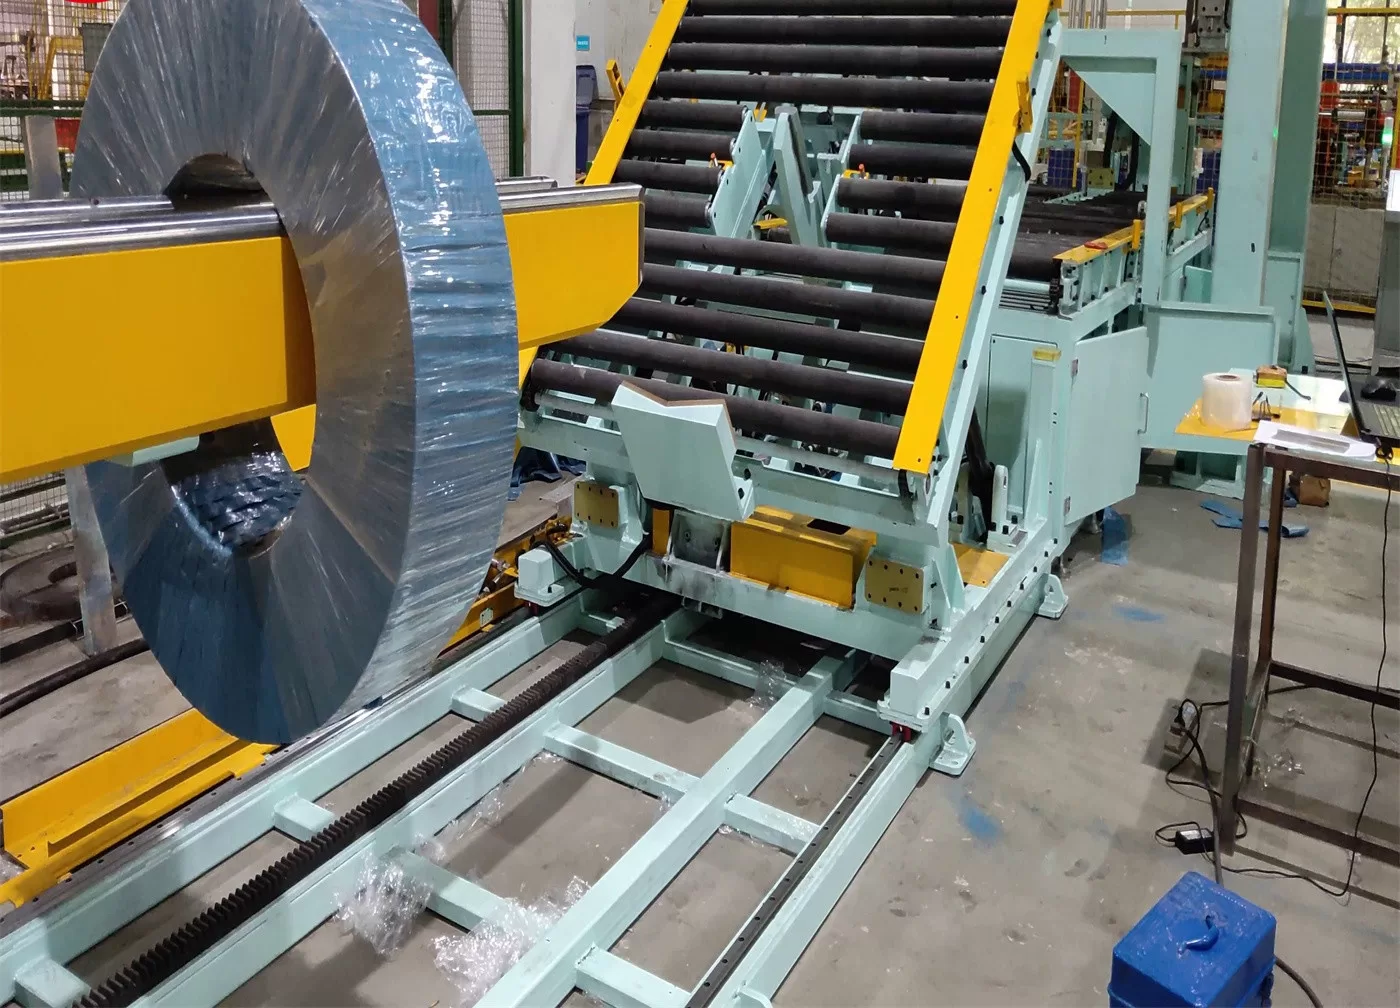
Considérez les données produit et les règles d'emballage comme des actifs de production.
Pour chaque famille standard, définissez la relation contrôlée entre l'identifiant de la bobine, les exigences de commande/client, la recette d'emballage, la règle relative aux matériaux, le modèle d'étiquette, les données de poids/contrôle et l'état de libération. Précisez qui peut modifier chaque champ, comment est contrôlé un premier article et ce qui se passe en cas d'indisponibilité d'un code-barres, d'une balance, d'une imprimante d'étiquettes ou d'un fournisseur en amont.
L'intégration des systèmes d'entreprise et de contrôle nécessite une délimitation claire, une définition précise des responsabilités et un modèle de données adapté ; il ne s'agit pas simplement d'une connexion entre systèmes. Toute connexion aux technologies opérationnelles doit respecter les procédures de cybersécurité et de contrôle d'accès du site, et non pas considérer l'accès à distance comme inoffensif.
Protéger les surfaces et faciliter un changement rapide
Les différentes surfaces en acier et les exigences des clients peuvent nécessiter des matériaux de contact homologués, des mesures de protection et des contrôles de réception différents. Il est déconseillé de les regrouper dans une règle générique d'« emballage premium ». Utilisez des gammes de produits validées et conservez une procédure documentée pour toute commande ne pouvant être traitée en toute sécurité avec la recette standard.
Lors d'un changement de production, consignez la règle produit, l'état mécanique/de configuration, le changement de matériau/d'étiquette, la preuve de la première pièce, le temps écoulé et la cause récurrente du retard. L'objectif n'est pas seulement un changement plus rapide, mais un changement prévisible et traçable qui n'entraîne aucune erreur d'expédition.
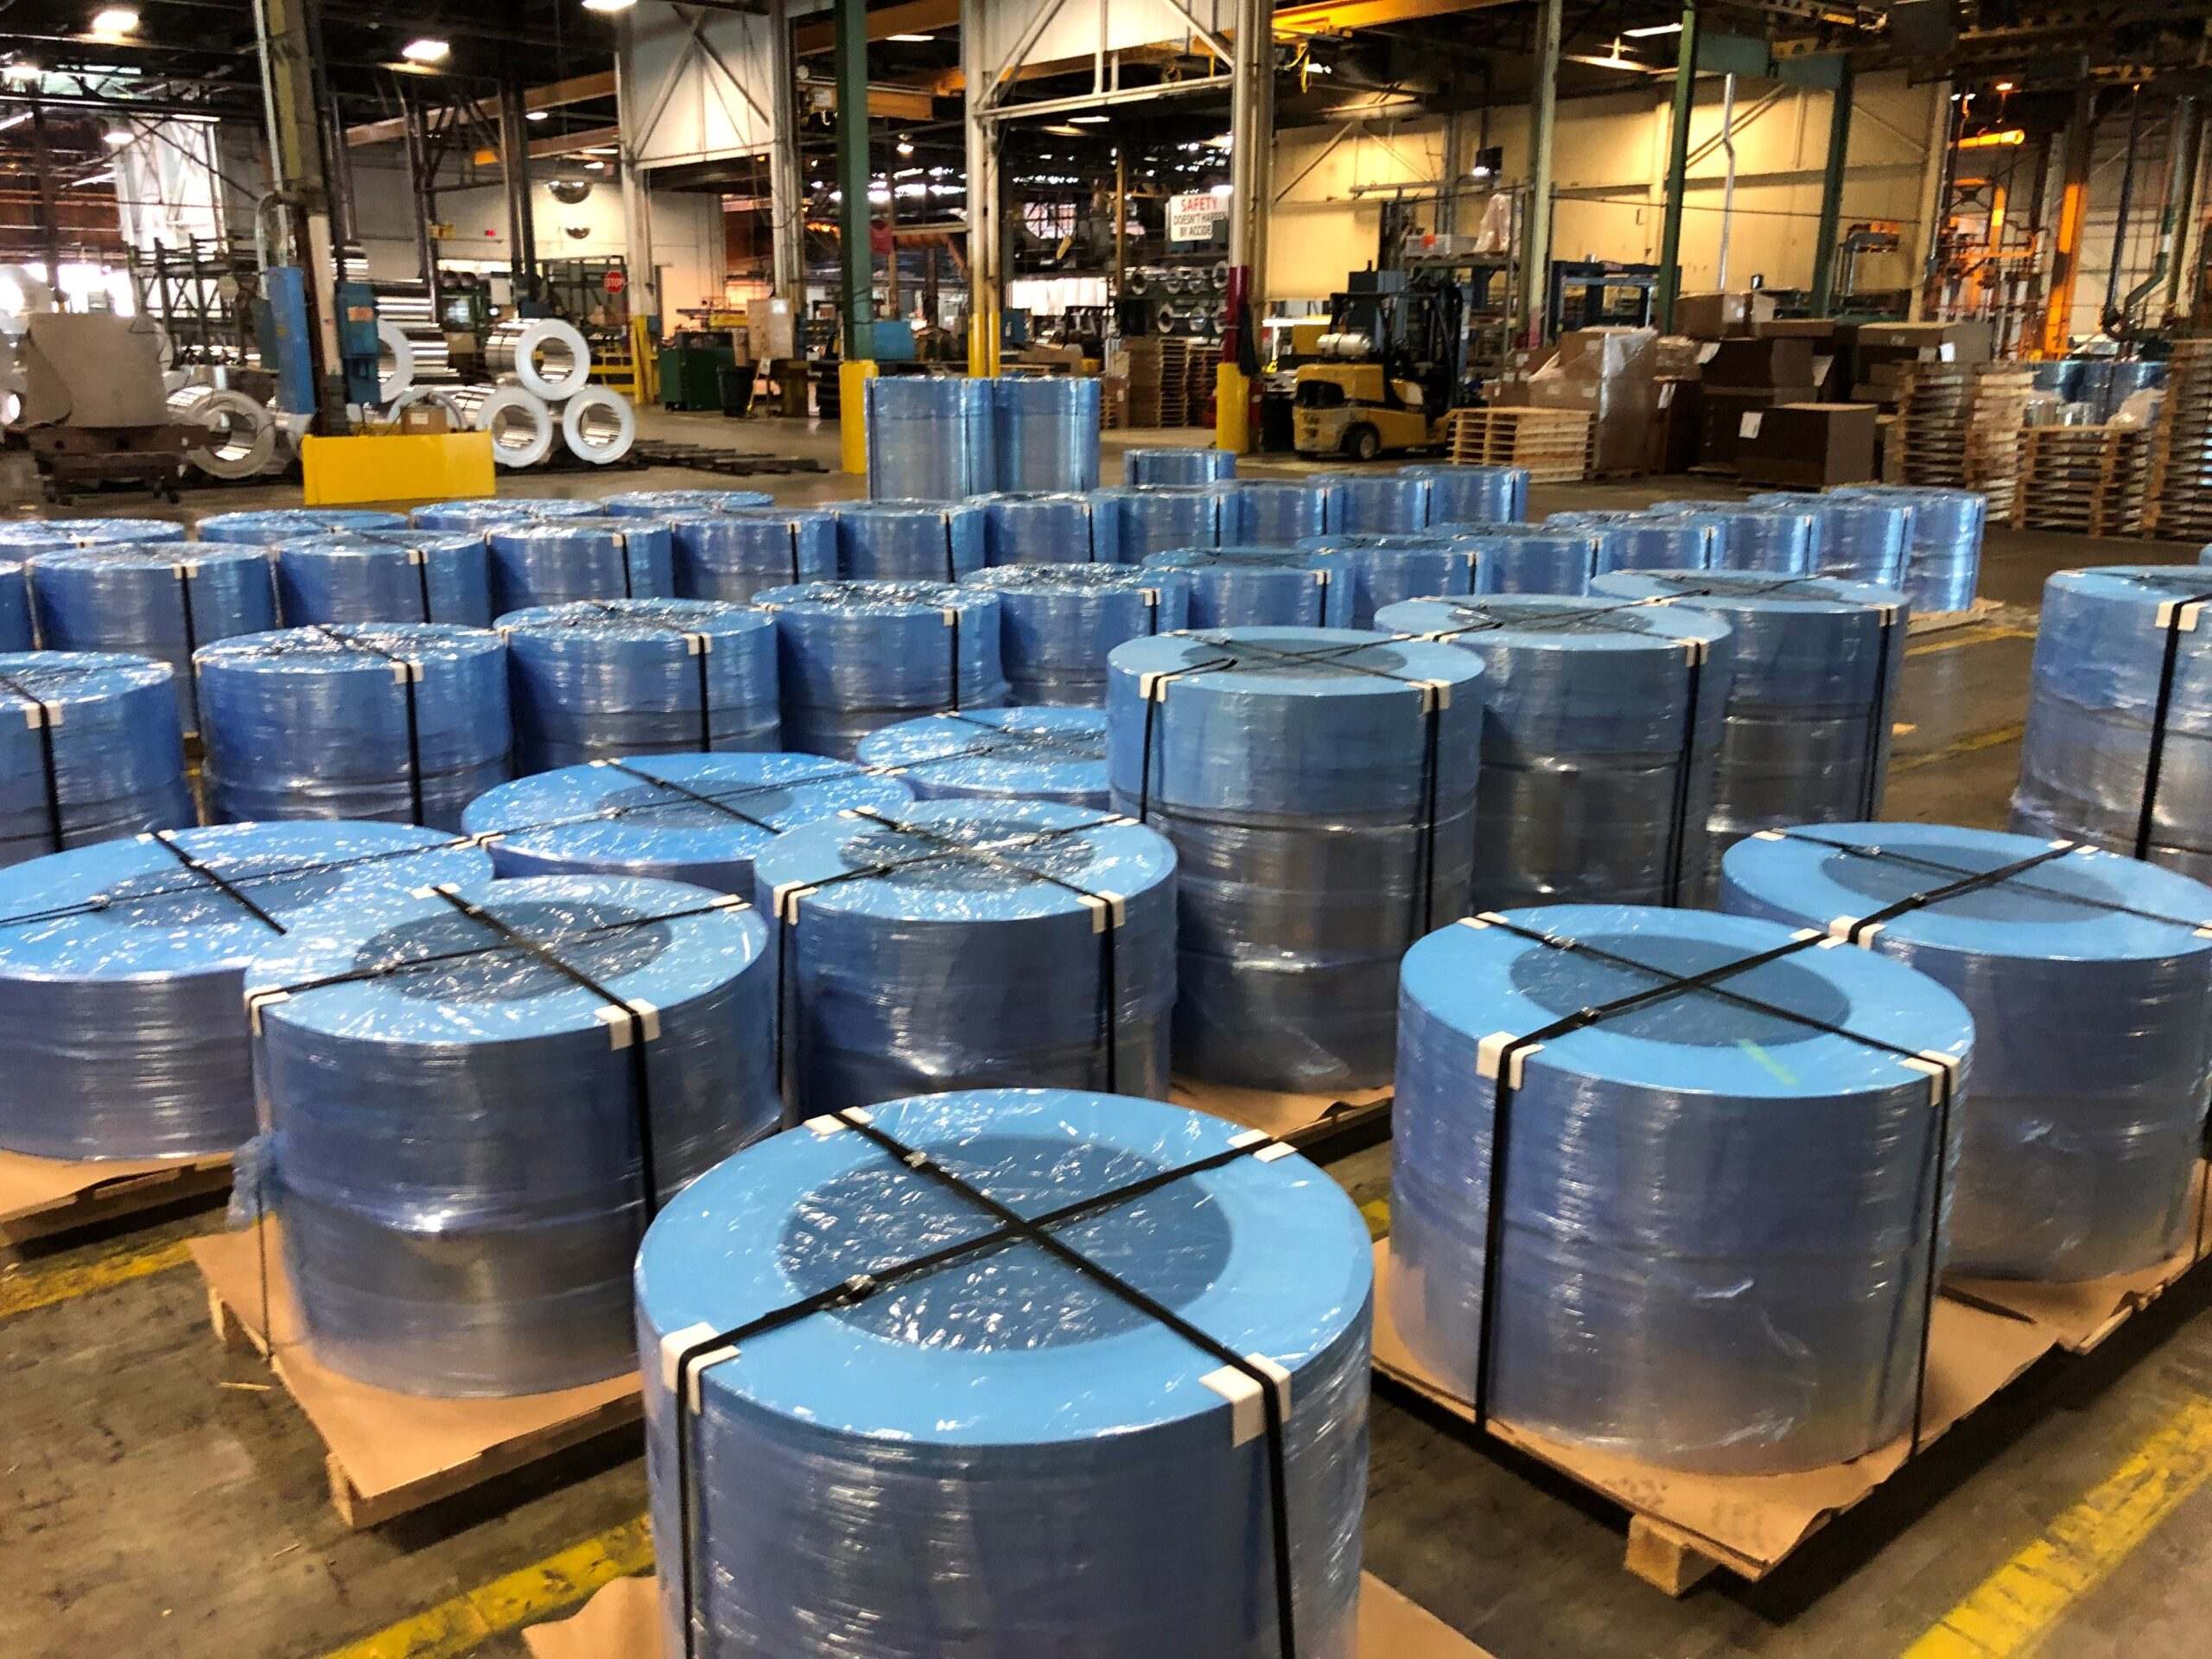
Mettre en œuvre par étapes et apprendre à chaque étape
Une séquence cohérente peut débuter par le nettoyage des données et des règles d'emballage, suivi d'une station à flux contrôlé de matériaux et d'étiquettes, puis d'une amélioration des transferts et des zones tampons, et enfin d'une intégration plus poussée si les données le justifient. Chaque phase doit préciser les familles de produits, les modifications d'agencement et d'interface, les critères d'acceptation, les procédures de secours manuelles, la formation, le support et les données permettant de déterminer la pertinence de la phase suivante.
Ne publiez pas de résultats comparatifs « avant/après » sans avoir préalablement défini avec le client les conditions, la méthode, les dates et les limites de l'étude de cas. Un modèle d'étude de cas est un outil de préparation utile, mais ne constitue pas une preuve.
L'étape suivante consiste en une segmentation transversale et une analyse des flux à partir des commandes actuelles et des enregistrements d'exceptions réels. Le résultat doit être un périmètre progressif et testable, et non la promesse que l'automatisation résoudra tous les problèmes rencontrés dans les centres de services.
Détails visuels
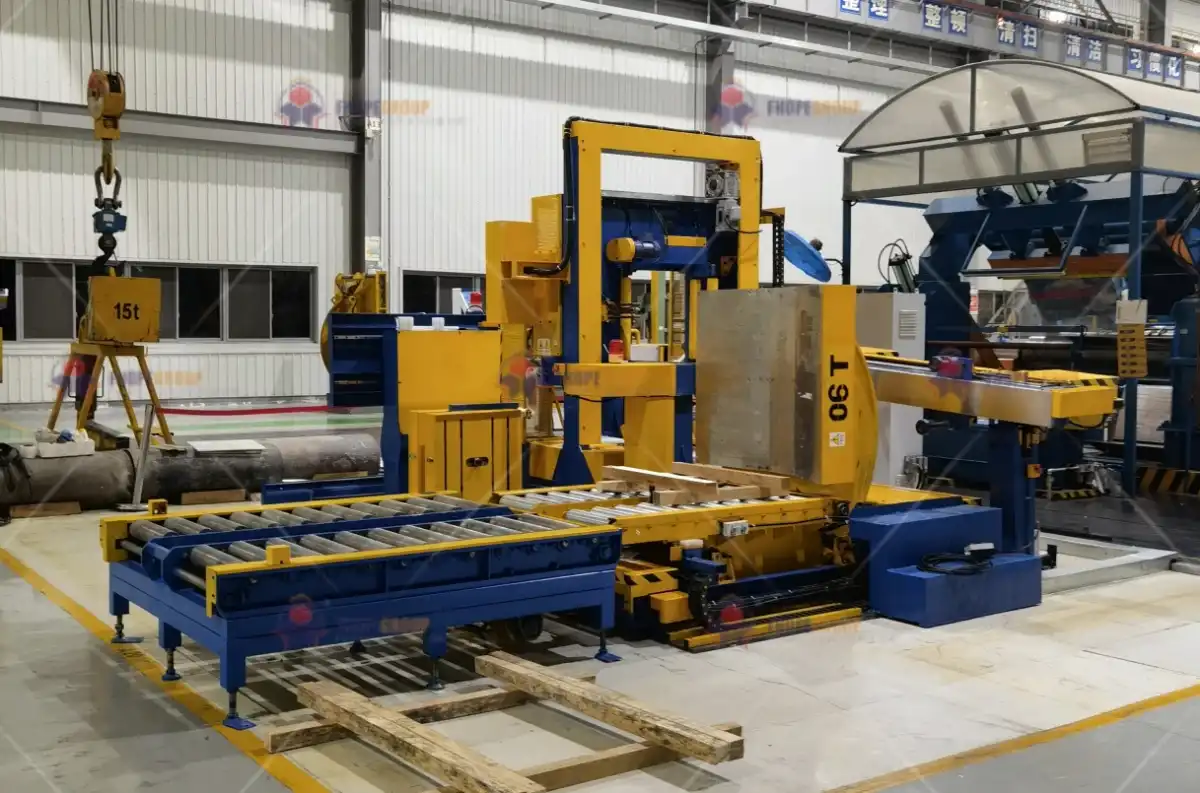
Cliquez pour agrandir
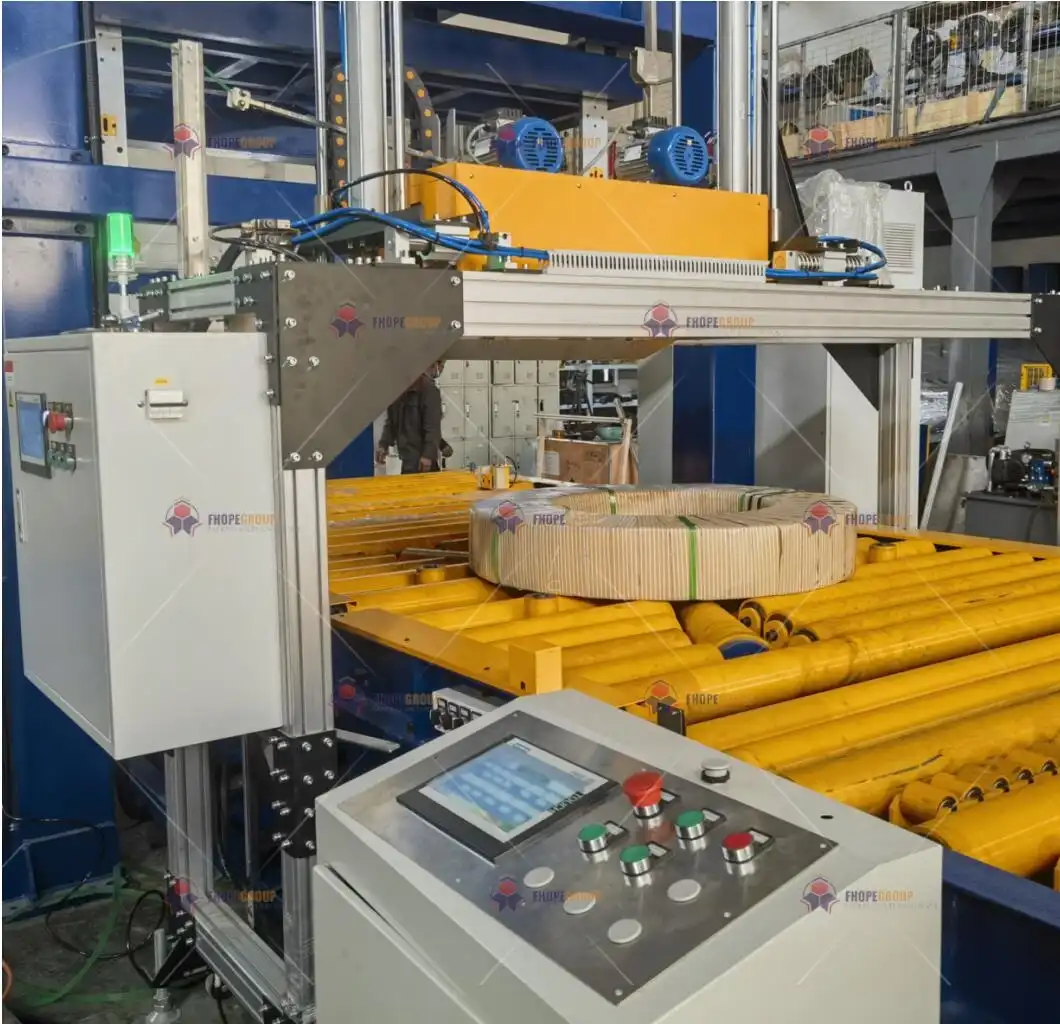
Cliquez pour agrandir

Cliquez pour agrandir

Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes

Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →