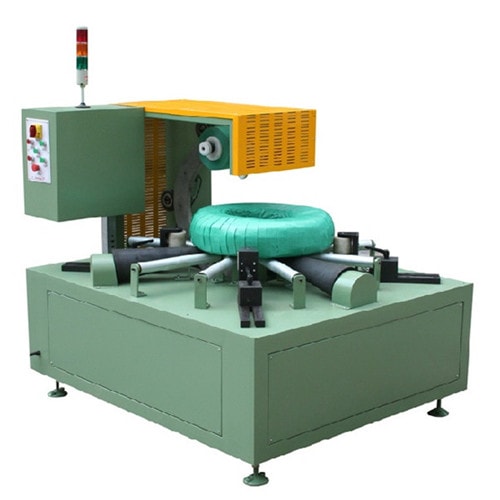
Machine d'emballage de bobines d'acier refendues : Guide des solutions d'emballage automatique
Choisir une solution d'emballage automatique de bobines refendues ne se limite pas à sélectionner un type d'enrouleuse. Découvrez comment évaluer les variations de bobines, la manutention des matériaux, les exigences d'emballage, les interfaces d'automatisation et les méthodes de validation pour des opérations d'emballage de bobines d'acier efficaces et flexibles.
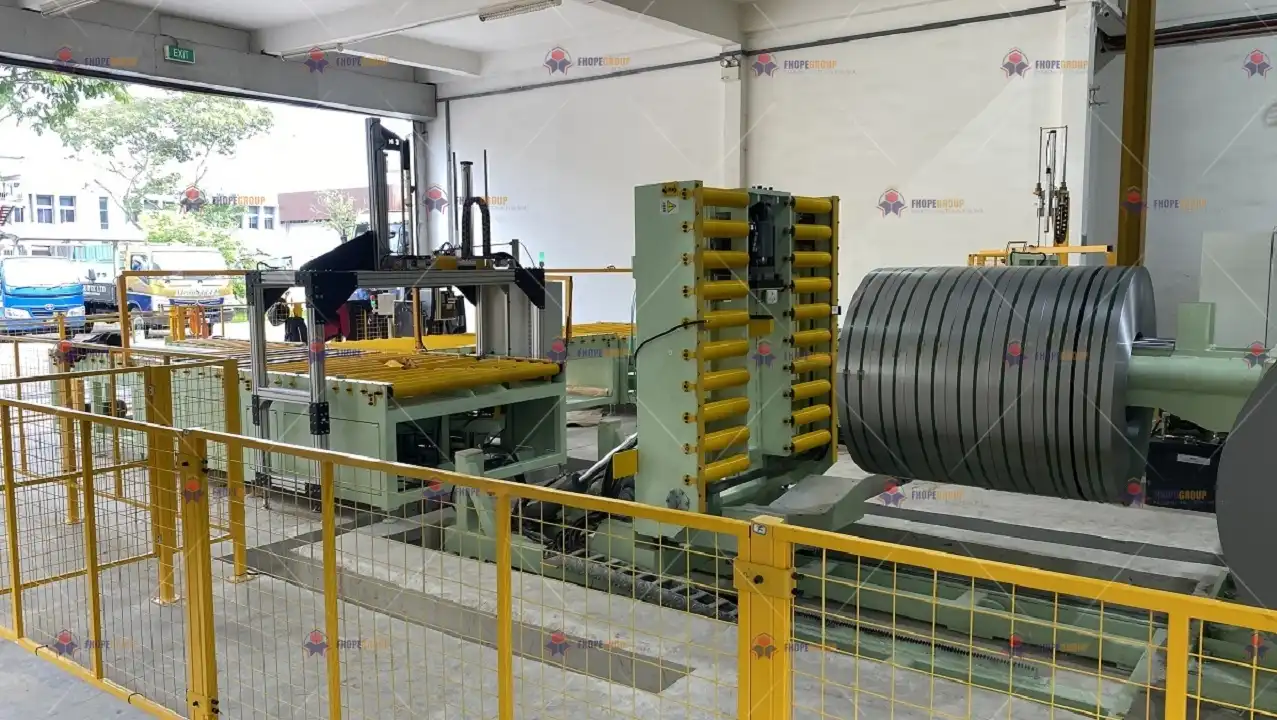
Solutions d'emballage automatique pour bobines d'acier refendues
Solutions d'emballage automatique pour bobines d'acier refendues
Les bobines refendues ne sont pas de simples bobines mères plus petites. Leur largeur, la variété des commandes, la sensibilité aux bords, la stabilité de la manipulation et la pression de changement rapide peuvent rendre une station de conditionnement performante pour une gamme de produits et peu fiable pour une autre. La solution optimale repose sur l'analyse du flux de produits et la gestion des exceptions, et non sur une orientation machine fixe.
Ce document décrit un cadre de conception de solutions destiné aux refendeuses, aux centres de service et aux ingénieurs de projet. Il ne garantit ni le choix d'un emballage spécifique, ni la protection des bords, ni le débit, et ne fournit aucune instruction d'utilisation ou de sécurité. La manipulation, la protection, la réception et l'intégration des bobines nécessitent une étude de conception adaptée au site.
Cartographier la population de bobines fendues avant de sélectionner l'équipement
Constituez une distribution, et non une simple bobine « type ». Prenez en compte le matériau et l’état de surface ; les diamètres intérieur et extérieur ; la largeur ; le poids ; l’état de la bobine ; la norme d’emballage ; la destination ; la fréquence des commandes ; et les combinaisons qui posent les plus grands défis en matière de manutention ou de protection. Distinguez les tâches courantes et standardisées des exceptions rares.
Demandez si les bobines sont manipulées individuellement, par groupes ou avec une protection supplémentaire. Un modèle qui ne fonctionne que pour la largeur moyenne n'est pas une solution éprouvée pour les bobines fendues.
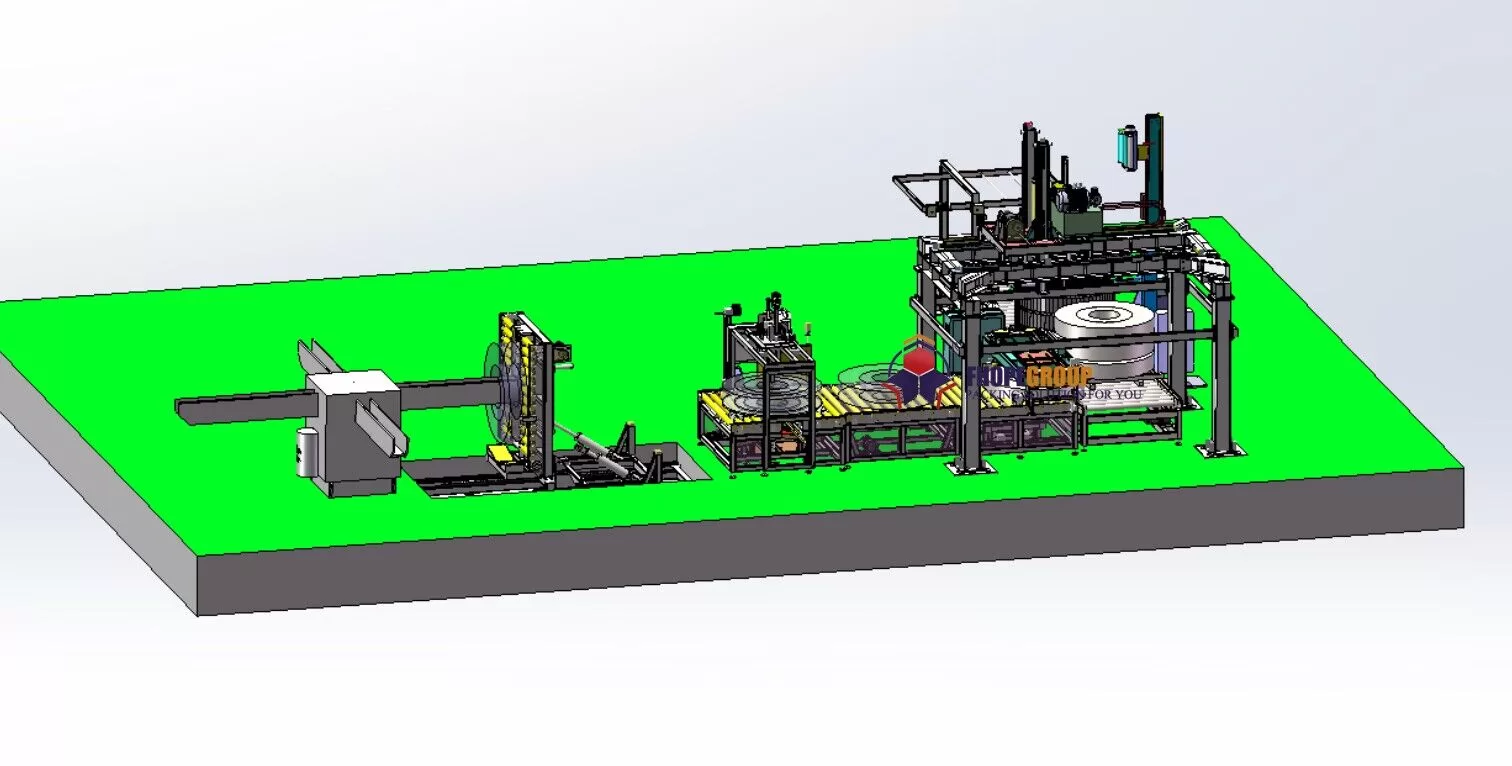
Suivez la bobine depuis le découpage jusqu'à la limite de l'emballage.
Suivez le parcours réel : sortie de la ligne de découpe, transfert ou zone tampon, prise en charge de l’identification, positionnement, emballage, inspection, pesage/étiquetage (le cas échéant), et libération. Marquez chaque étape où les bobines sont en attente, changent d’orientation, nécessitent une intervention humaine ou peuvent perdre leur identification.
La zone tampon est un point de décision, et non un simple espace vide. Son objectif, sa capacité, ses règles de déclenchement, sa procédure d'exception et son responsable doivent être définis en fonction du flux de production réel et des capacités en aval. Il est inutile d'affirmer qu'elle protège la production en amont tant que le site n'a pas mesuré les scénarios de flux et de défaillance pertinents.

Stabilisez et positionnez avant de demander au film de résoudre le problème.
Le mouvement des bobines étroites, leur enroulement, leur décalage axial, le contact avec la surface et l'état des bords doivent être évalués dans le cadre d'un système de manutention complet. Les supports, rouleaux, guides, selles, butées, interfaces de transfert et la plage de bobines approuvée sont autant d'éléments essentiels. Le matériau d'emballage peut contribuer au respect des spécifications d'emballage ; il ne saurait se substituer à un support mécanique inadapté ou à un état du produit non défini.
Lorsque la protection des arêtes ou des surfaces est importante, définissez le résultat attendu et la méthode d'essai. Les matériaux, les revêtements, les arêtes, les conditions de stockage et les modes de transport peuvent influencer le résultat. Ne publiez aucune allégation relative à la corrosion ou à la réduction des dommages sans échantillons représentatifs, conditions de stockage et preuves de conformité.
Sélectionnez la configuration dans le flux de matières.
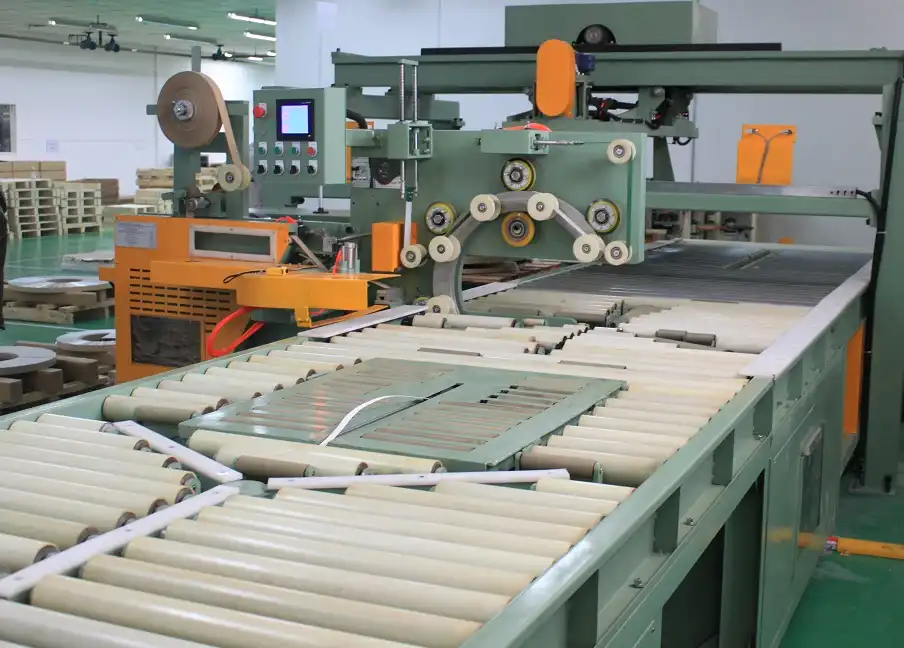
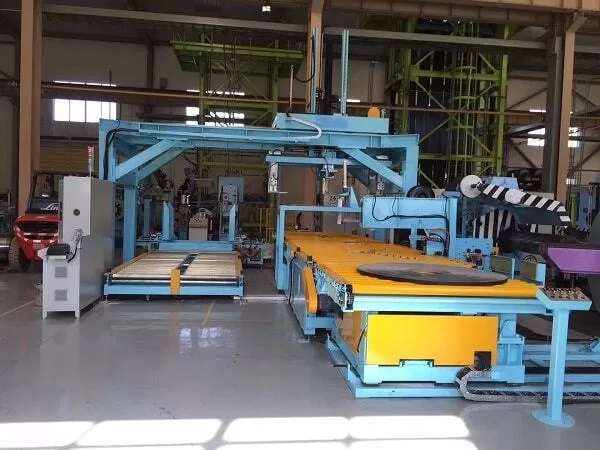
Les configurations verticales, horizontales, autonomes, à transfert assisté et intégrées sont des catégories possibles, et non une liste hiérarchisée. Il convient de les comparer en fonction de l'orientation réelle de la bobine à l'entrée, de la méthode de chargement, de la répartition largeur/poids, de l'espace disponible, de l'accès opérateur, du réapprovisionnement en matériau, des interfaces amont/aval, des capacités de maintenance et du parcours des bobines hors gabarit.
Demandez qui effectue chaque transfert de responsabilité en fonctionnement normal, changement de format, réapprovisionnement en matériel, alarme et reprise. Le mode « automatique » est incomplet tant que les tâches humaines restantes et les limites de sécurité ne sont pas clairement définies.

Faire du changement et de l'identité un travail de conception délibéré
Les changements fréquents de format nécessitent des données produit contrôlées, des recettes approuvées le cas échéant, des règles relatives aux matériaux et à l'étiquetage, la confirmation du premier article et un enregistrement des modifications. Il est essentiel que la mémoire de l'opérateur ne devienne pas l'unique source de recettes.
Pour assurer la traçabilité, il convient de consigner l'identifiant de la bobine, la commande, le matériau/la qualité, le poids mesuré le cas échéant, les exigences d'emballage, les données d'étiquetage et l'approbation des exceptions, de la source à l'expédition. La conception du système doit préciser où les données sont créées, vérifiées, transférées, conservées, corrigées et indisponibles. Elle ne doit pas supposer qu'un identifiant est conservé après un transfert sans test d'interface.
Validez avec toute la gamme, pas avec une seule bobine favorable.
Planifiez un essai représentatif incluant les combinaisons approuvées les plus étroites, les plus légères, les plus lourdes, les plus sensibles à la surface et celles dont le changement est le plus fréquent. Consignez l'état réel de la bobine/du matériau, la configuration, les exigences d'emballage, le résultat obtenu, les interventions, les arrêts, les changements et les résultats de traçabilité. Mettez en évidence les exceptions.
L'étape suivante consiste en un atelier sur la gamme de produits et les flux de production, qui aboutit à une matrice de tests contrôlée. Cela permet aux ingénieurs de comparer les configurations de manière objective, sans transformer un concept d'automatisation générique en une promesse d'équipement non étayée.
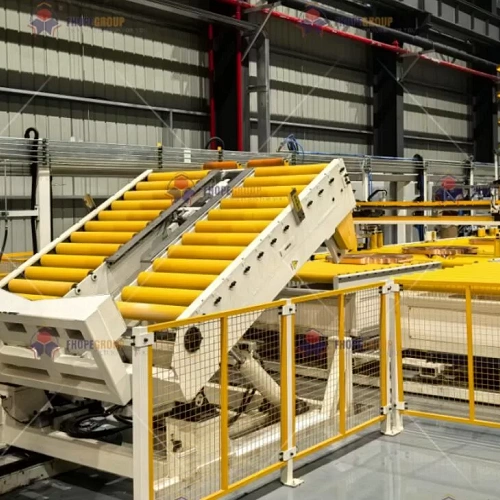
Détails visuels
Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir

Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes

Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →
Machine d'emballage de bobines de câble FPCA 200
Voir les détails →