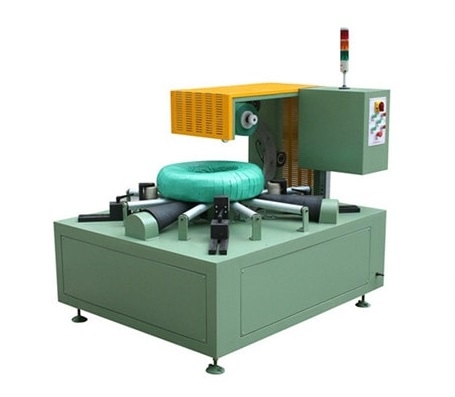
Comment élaborer un plan de maintenance fiable pour les machines d'enroulement de bobines d'acier
La maintenance préventive des machines d'enroulement de bobines d'acier ne se limite pas aux contrôles de routine. Découvrez comment les équipes de maintenance élaborent des plans de maintenance précis à partir des documents du constructeur, de l'historique d'exploitation, des procédures de sécurité et des rapports de pannes afin d'identifier les risques en amont et de garantir la stabilité des opérations d'emballage de bobines.

Liste de contrôle de maintenance préventive pour les machines d'enroulement de bobines d'acier
Liste de contrôle de maintenance préventive pour les machines d'enroulement de bobines d'acier
Un bon plan de maintenance préventive ne se résume pas à une simple liste d'éléments à resserrer. Il s'agit d'un moyen de détecter rapidement toute détérioration, de conserver des preuves et de décider, avant toute interruption de production, si la machine reste sûre et apte à fonctionner.
Pour une enrubanneuse de bobines d'acier, la planification doit s'appuyer sur les caractéristiques de la machine : son numéro de série, la gamme de bobines compatibles, les options, les matériaux, les heures de fonctionnement, le cycle de service, l'environnement et le manuel d'utilisation du fabricant. Une enrubanneuse à anneaux peut traiter des bobines de largeurs, de diamètres extérieurs et de poids très variables ; l'intervalle de maintenance et les critères de réception doivent donc être définis à partir du dossier de l'équipement et de l'évaluation des risques du site, et non à partir d'une liste de contrôle en ligne.
Cet article constitue un cadre de planification. Il n'autorise ni la lubrification, ni le réglage, ni le démontage des protections, ni les travaux électriques, ni les essais des dispositifs de sécurité. Ces opérations requièrent la documentation machine applicable, la procédure de contrôle de l'énergie du site, du personnel compétent et le respect des exigences légales locales.
Commencez par un plan de maintenance spécifique à la machine.
Avant d'affecter une tâche à un quart de travail, créez un enregistrement contrôlé contenant :
- modèle de la machine, numéro de série, schémas électriques et pneumatiques et enveloppe de bobine approuvée ;
- listes de tâches du fabricant, tableau de lubrification, valeurs de couple, consommables et niveau de révision ;
- Données de service : quarts de travail, démarrages, mélange de bobines, type de matériau, lavage ou exposition à la poussière et historique des arrêts ;
- l'évaluation des risques du site, le registre de validation des mesures de protection et la procédure d'isolation énergétique ; et
- Le responsable désigné, la date d'échéance, les preuves requises et la procédure d'escalade pour chaque tâche.
Si l'un de ces éléments est absent, la première chose à faire est de le demander, et non d'inventer un intervalle de calendrier ou de substituer le réglage d'une machine similaire.
Un rythme d'inspection pratique
Utilisez quatre couches, mais définissez la fréquence réelle en fonction du manuel, de l'évaluation des risques, de l'historique des conditions et des heures de fonctionnement.
Au début d'un quart de travail : observer et consigner
Le contrôle avant utilisation effectué par l'opérateur consiste en une observation et un compte rendu, et non en une intervention de réparation. Notez la date, l'opérateur, le produit ou la recette, ainsi que toute anomalie. Recherchez tout dommage visible, matériau détaché, bruit anormal, fuite, surchauffe, vibration, frottement ou tout élément de protection ou d'avertissement présentant un comportement anormal. Assurez-vous que la zone de travail est exempte de débris d'emballage et que le passage de la bobine et les voies d'accès ne sont pas obstrués.
Ne banalisez pas une alarme récurrente ou un bruit « habituel ». Enregistrez la première occurrence et conservez le code d'alarme, l'heure, les conditions de fonctionnement, ainsi qu'une photo ou une courte vidéo si le règlement du site le permet. Un historique est bien plus utile qu'un simple souvenir en fin de service.
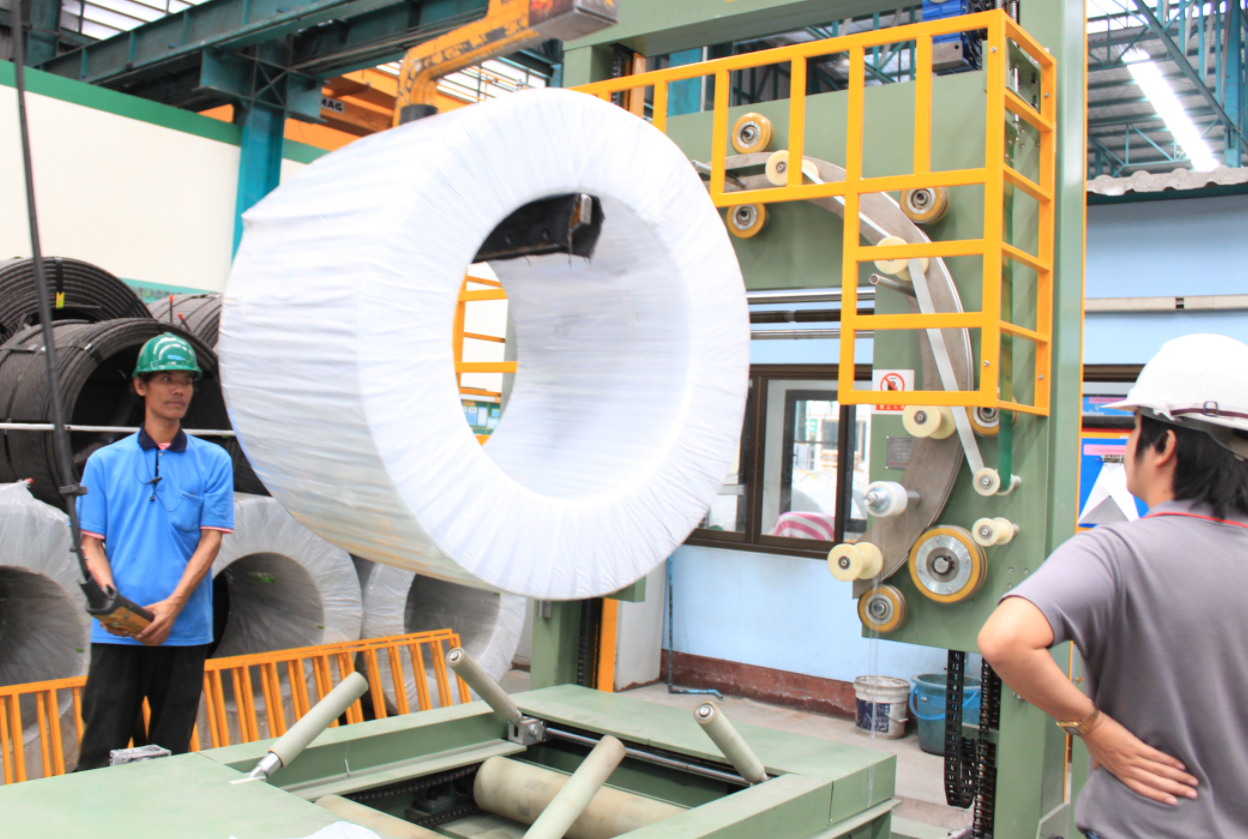
Hebdomadaire : Faire le point sur la situation avec un professionnel de santé compétent.
L'examen hebdomadaire doit comparer les observations actuelles aux valeurs de référence connues de la machine. Les catégories typiques peuvent inclure l'état du support annulaire et de l'entraînement, les rouleaux et les guides, les composants de manipulation du film, l'état des câbles et des connecteurs, la propreté et le montage des capteurs, le refroidissement du boîtier, les fixations et les traces de dommages dus au contact avec le produit. La méthode appropriée et les critères d'acceptation sont spécifiques à chaque machine.
Ne transformez pas les instructions « vérifier la tension de la chaîne », « inspecter le roulement » ou « nettoyer le capteur » en instructions générales. Le manuel doit préciser la méthode d'accès, les isolations, les mesures, le type de lubrification et les conditions admissibles. Si le contrôle nécessite l'accès à une zone protégée ou une exposition à de l'énergie stockée, interrompez l'opération et suivez la procédure de maintenance autorisée du site.
Mensuel et trimestriel : utilisez des données probantes, pas un optimisme calendaire.
Analysez les ordres de travail, les alarmes répétées, les arrêts imprévus, les variations de consommation de courant, les vibrations, la température, la fréquence de rupture de film et les emballages rejetés. Ces éléments constituent des données d'entrée pour la décision, et non des seuils de défaillance universels. Comparez des données similaires : même poste, même famille de bobines, même mode de fonctionnement et même plage horaire.
En cas d'aggravation d'un signal d'alerte, planifiez une investigation avant qu'une coupure forcée ne survienne. Si l'historique est stable, ne présumez pas qu'un intervalle plus long est sans risque sans une analyse approfondie au regard du manuel et de l'évaluation des risques.
Entretien annuel ou majeur planifié : Maîtrisez le changement
Une intervention majeure consiste en une modification contrôlée, et non en un simple remplacement annuel de l'ensemble du matériel. Planifiez l'arrêt en fonction des heures de fonctionnement et de l'état de l'équipement, vérifiez l'identité des pièces et les sauvegardes logicielles, et conservez les preuves avant et après l'intervention. Toute modification apportée aux composants, commandes, protections ou paramètres liés à la sécurité requiert les instructions du fabricant et la procédure de vérification applicable sur le site avant la remise en service.
Les fonctions de sécurité méritent leur propre registre
Les dispositifs d'arrêt d'urgence, les contrôles d'accès, les détecteurs de présence, les alarmes et les systèmes d'isolation ne doivent jamais être considérés comme des contrôles de production ordinaires. Leur méthode de test, leur fréquence, la personne compétente, le résultat attendu et les critères de remise en service doivent figurer dans la documentation relative à la gestion des risques du site. Il est formellement interdit de contourner un dispositif de verrouillage pour effectuer un test ou relancer la production.
Si la maintenance nécessite l'accès à de l'énergie dangereuse ou à des pièces mobiles, arrêtez la production et suivez la procédure de contrôle de l'énergie spécifique au site. L'énergie électrique, mécanique, pneumatique, hydraulique, gravitationnelle et stockée peut avoir une incidence. C'est la procédure, et non cet article, qui définit les personnes autorisées à isoler, vérifier, libérer et rétablir l'énergie.

Transformer les documents en décisions
Chaque tâche terminée ou reportée doit indiquer :
- ce qui a été observé ou mesuré ;
- la révision applicable du manuel ou du dessin ;
- qui a réalisé et qui a accepté le travail ;
- photos, relevés, exportations d'alarmes et numéros de pièces le cas échéant ;
- le contrôle temporaire si le problème n'est pas résolu ; et
- la date de la décision, le propriétaire et la date d'échéance de la prochaine action.
Distinguez une restauration temporaire d'une analyse approfondie de la cause première. Le redémarrage d'une machine ne prouve pas que la cause est identifiée. En cas de panne récurrente, intégrez l'enregistrement au processus de dépannage, à la revue des pièces détachées et à toute réévaluation des risques nécessaire.
Liste de contrôle pour le transfert du plan de maintenance
Avant de publier une nouvelle liste de contrôle, assurez-vous qu'elle répond aux questions suivantes :
- Chaque tâche est-elle liée au manuel d'utilisation, aux schémas et au fonctionnement réel de cette machine ?
- La tâche précise-t-elle qui est compétent et qui peut autoriser la reprise du service ?
- Les intervalles sont-ils justifiés par les recommandations du fabricant, l'évaluation des risques, les heures de fonctionnement ou l'historique de l'état du matériel ?
- Les fonctions de sécurité et les travaux de contrôle de l'énergie sont-ils régis par des procédures approuvées sur le site ?
- Chaque tâche produit-elle des preuves exploitables plutôt qu'une simple case à cocher ?
- Existe-t-il une procédure de décision claire pour une conclusion non résolue ?
Si la réponse à une seule question est négative, le plan n'est pas prêt à être utilisé comme instruction de maintenance. Il faut d'abord rassembler les éléments manquants.
Que préparer ensuite
Pour une version spécifique à la machine, rassemblez le manuel d'utilisation actuel, le tableau de lubrification, les schémas électriques et pneumatiques, la plage de bobines approuvée, les douze derniers mois d'ordres de travail et d'alarmes, les rapports de validation de sécurité et la procédure de contrôle de l'énergie du site. Grâce à ces éléments, une équipe de maintenance et de sécurité compétente pourra transformer ce cadre en un plan précis et maîtrisé.
Détails visuels
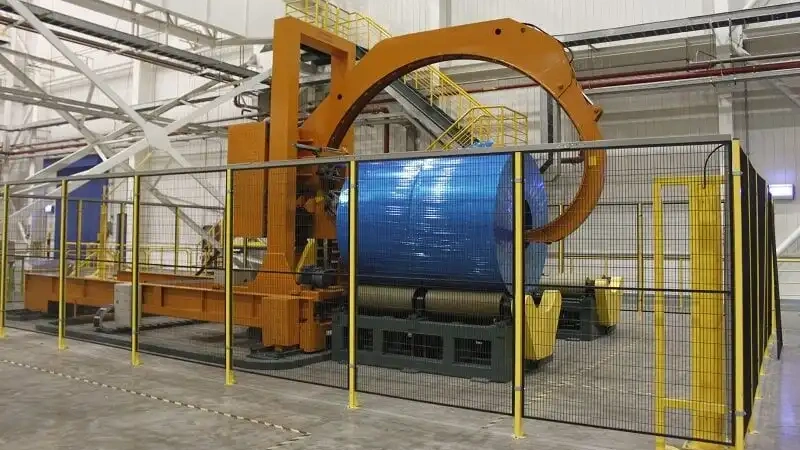
Cliquez pour agrandir

Cliquez pour agrandir

Cliquez pour agrandir

Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes
Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →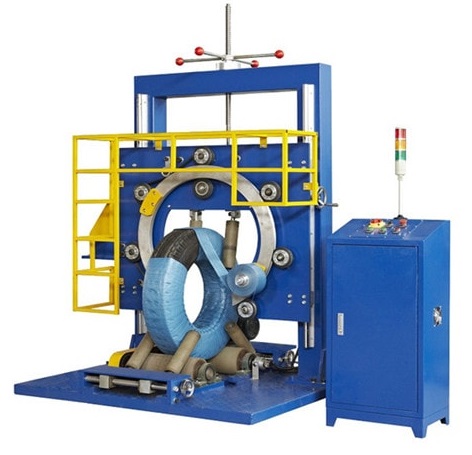
Machine d'emballage de pneus FPT-300
Voir les détails →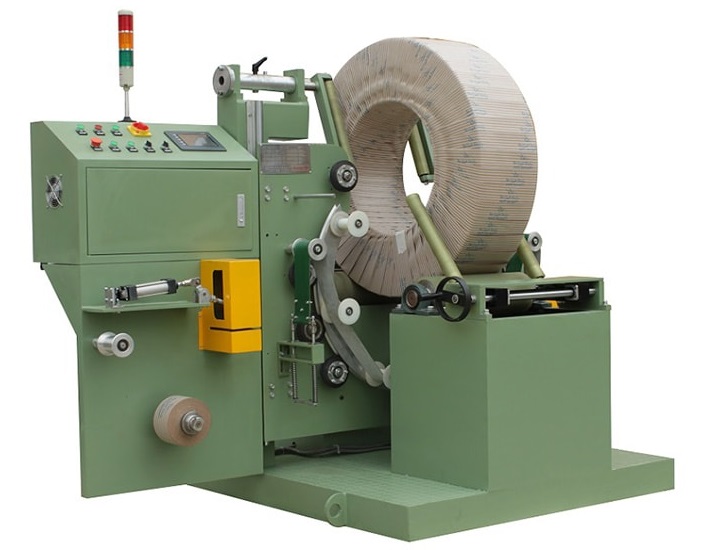
Machine d'emballage de pneus FPT-400
Voir les détails →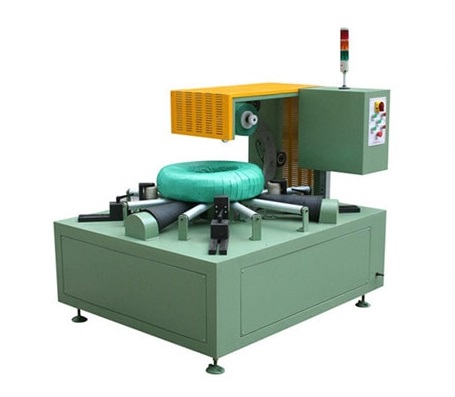
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →