Comment fonctionne une machine à bobiner l'acier ? Guide étape par étape
Une machine d'enroulement de bobines d'acier ne se résume pas à un anneau rotatif. Découvrez comment le chargement, le positionnement, le mouvement d'enroulement, le contrôle des matériaux et les étapes de finition interagissent pour créer un emballage de bobine uniforme, tout en améliorant l'efficacité de la manutention et en réduisant les difficultés liées à l'emballage manuel.

Comment fonctionne une machine à bobiner les bobines d'acier ?
Comment fonctionne une machine à bobiner les bobines d'acier ?
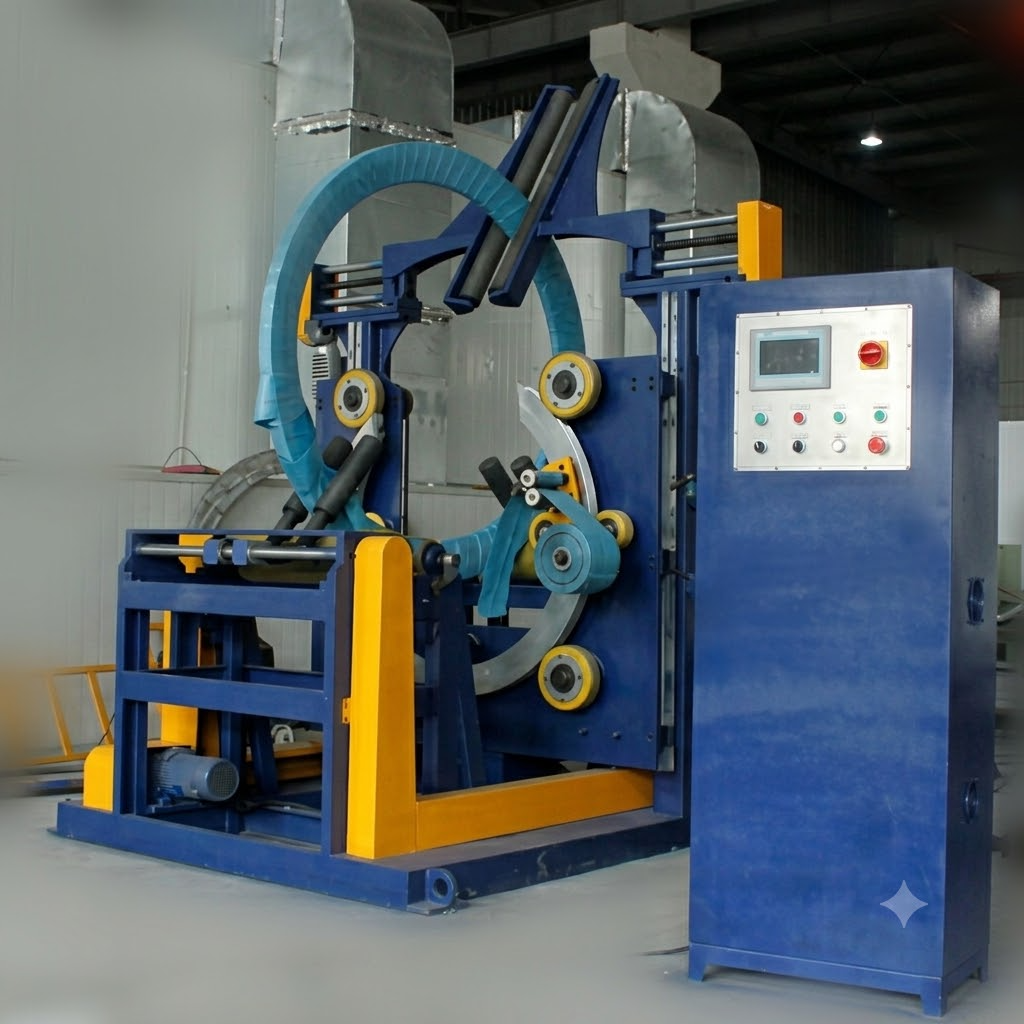
Une machine d'enroulement de bobines d'acier coordonne une séquence : la bobine est amenée à une position définie, le matériau d'enroulement est introduit par l'œillet, un mouvement relatif contrôlé dépose le matériau autour de la bobine, l'extrémité est fixée et la bobine est transférée à l'étape suivante. Les composants exacts, l'ordre des mouvements, les dispositifs de sécurité et les procédures de récupération dépendent de la documentation du modèle homologué et de l'évaluation des risques du site.
La question pratique n'est pas simplement « Est-ce que l'anneau tourne ? » Il s'agit de savoir si chaque transfert — du chargement à la sortie — a une condition connue pour se dérouler, une personne ou un système responsable et un résultat accepté.
Cette séquence décrit une configuration documentée ; le modèle, la bobine, le matériau, les réglages et les conditions de synchronisation doivent être visibles.
Premièrement, considérez le cycle complet comme sept transitions.
Le retour à la ligne automatique peut masquer des informations importantes avant et après la rotation visible. Un cycle complet comporte au moins les questions suivantes :
- Arrivée: La bobine a-t-elle été acheminée à la station par une méthode de transfert approuvée ?
- Positionnement: Est-il pris en charge, orienté et situé dans l'enveloppe approuvée de la machine actuelle ?
- Introduction matérielle: Le matériau d'emballage se trouve-t-il sur le chemin prévu et son extrémité avant est-elle fixée selon la méthode approuvée ?
- Mouvement d'enroulement contrôlé : Les conditions de mouvement et de sécurité requises sont-elles réunies avant le début du mouvement ?
- Achèvement: La couverture convenue ou la condition d'achèvement programmé ont-elles été atteintes ?
- Finition: La queue a-t-elle été sécurisée et le résultat de l'emballage vérifié ?
- Remise: La zone est-elle sécurisée et la bobine peut-elle passer à l'étape de processus suivante ?
Cet article suit cet ordre car c'est celui qu'un opérateur, un ingénieur ou un acheteur doit comprendre. Il ne remplace pas la procédure sur site pour chaque station.
Comment se déroule le cycle d'emballage
Étape 1 : Charger et positionner la bobine
La bobine peut être acheminée par grue, chariot, convoyeur ou interface de ligne. Le système de support et de centrage peut comprendre des rouleaux, des butées, des guides, des capteurs ou tout autre dispositif homologué. Avant le lancement de l'enroulement, la logique de la machine peut exiger un signal de présence, une confirmation de position, l'état du dispositif de protection ou d'autres conditions.
Le positionnement est crucial car le cheminement du matériau et les pièces mobiles sont conçus pour une enveloppe de bobine connue. Une bobine décalée ou mal orientée peut modifier la couverture, créer un contact involontaire ou compromettre la transmission suivante. L'emplacement autorisé et la réponse à un écart doivent être déterminés à partir du schéma en vigueur, de la description des contrôles et de l'analyse des risques, et non à partir d'une vidéo générique.
Étape 2 : Introduire et fixer le matériau d’emballage
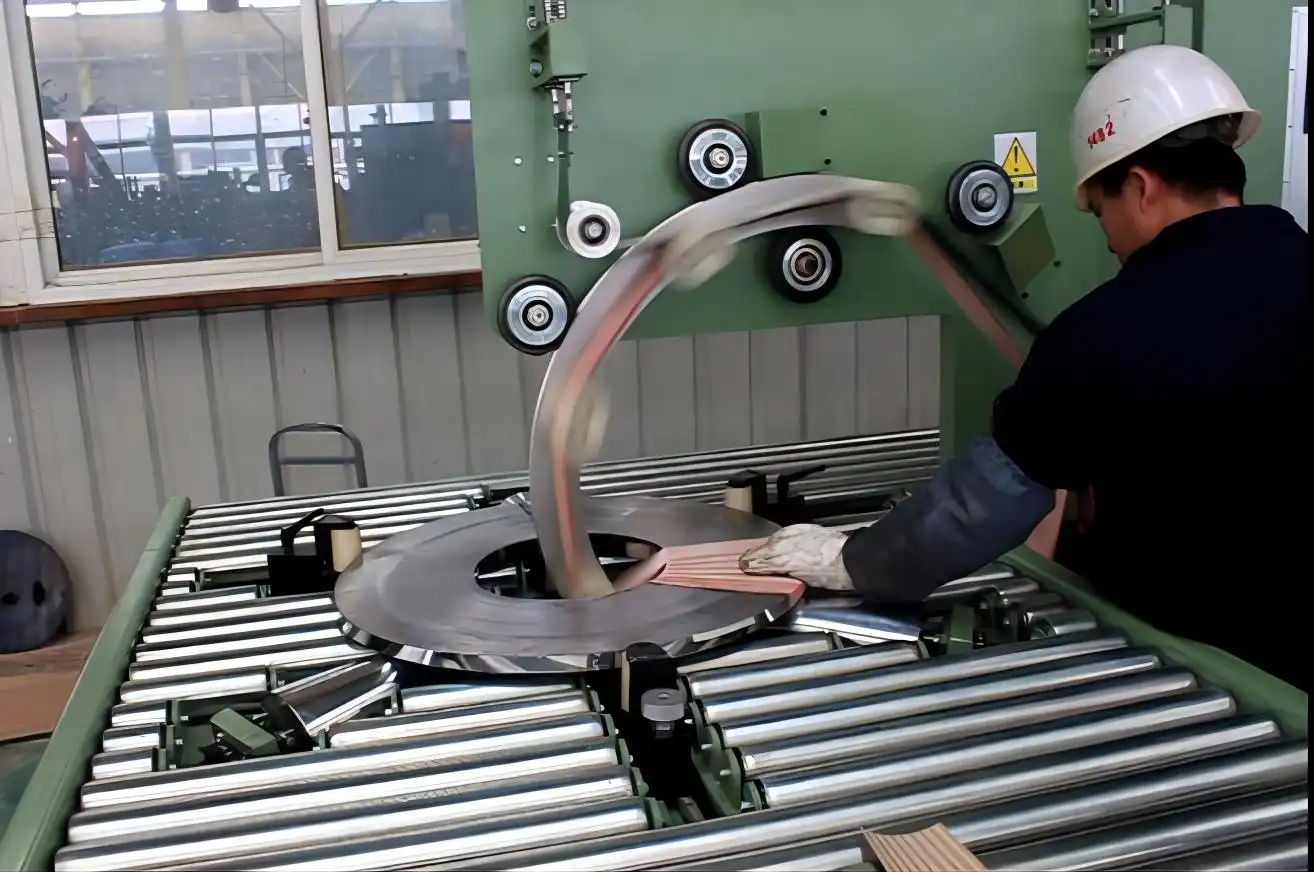
Le matériau se déplace d'un rouleau ou d'un distributeur vers la zone d'emballage. Dans certains modèles, des guides et des actionneurs le positionnent et le maintiennent ; dans d'autres, un opérateur effectue une opération d'enfilage ou de fixation approuvée avant le démarrage de la partie automatique. La base de connaissances de la gamme de produits répertorie plusieurs familles de matériaux :
- Film étirable
- Film ou papier VCI
- PVC / film opaque
- Tissu
- Papier
Il ne permet pas de déterminer quelle solution est adaptée à une bobine, un environnement ou une exigence d'emballage spécifique.
Définissez clairement la frontière entre l'humain et la machine. Une machine peut automatiser l'emballage tandis que le chargement des matériaux, les changements de format ou le contrôle final restent manuels. Il ne s'agit pas automatiquement d'un défaut ; c'est un choix de conception et de gestion des risques qui doit figurer dans les instructions de travail et l'agencement.
Étape 3 : Créer le tracé d’enveloppement avec mouvement relatif
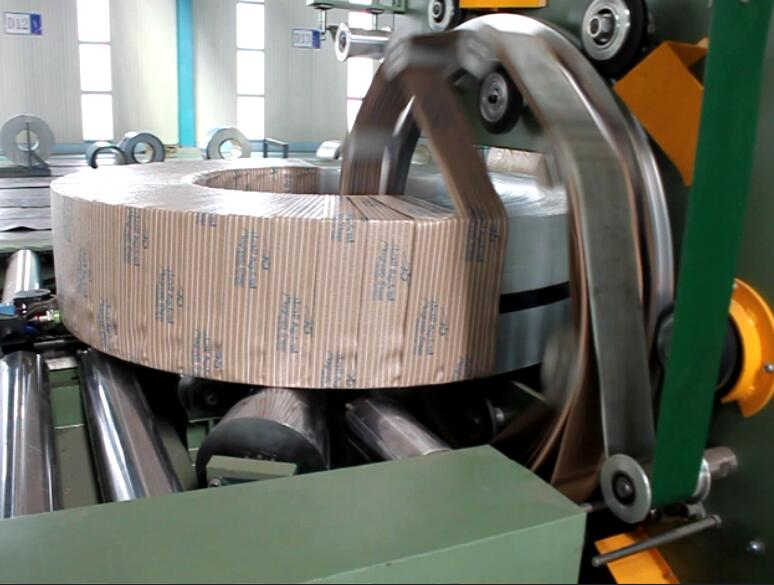
Dans un procédé d'enroulement traversant, le matériau passe par l'ouverture de la bobine. Un anneau ou un système d'enroulement se déplace autour de cette ouverture, tandis que la bobine peut être supportée ou déplacée par des rouleaux. La combinaison de ces mouvements fait avancer le matériau sur la surface prévue et crée un parcours superposé.
Le nom des mouvements importe moins que le résultat : le matériau doit suivre le chemin prévu sans interruption, accrochage, queue qui dépasse ou contact avec une zone protégée. Différentes machines peuvent y parvenir grâce à des agencements mécaniques différents ; un schéma public doit donc correspondre à l’équipement représenté ou comporter une légende générique.

Étape 4 : Contrôler la couverture sans confondre un paramètre avec un résultat
La tension assure le contact du matériau avec la bobine ; le chevauchement décrit la relation entre deux passages. Ces deux éléments influent sur l’aspect et la continuité de l’emballage, mais aucun ne garantit à lui seul la protection ou la conformité de l’emballage. Le type de matériau, l’état de surface, la géométrie de la bobine, le mode d’exposition, la manipulation et la méthode d’inspection sont autant de facteurs importants.
Pour un véritable essai d'emballage, enregistrez les éléments suivants et séparez bien les valeurs « spécifiées », « mesurées » et « recommandées » :
| Que faut-il enregistrer ? | Pourquoi ça compte |
|---|---|
| Spécification du matériau | Les différentes familles de matériaux se comportent et protègent différemment. |
| Version de configuration ou de recette | Les résultats doivent être reproductibles par rapport à une configuration connue. |
| État et dimensions de la bobine | La couverture dépend de l'enveloppe et de la surface réelles de la bobine. |
| Exigence de couverture | Définit le niveau d'acceptation, et pas seulement le réglage de la machine. |
| Méthode d'inspection | L'acceptation doit pouvoir être vérifiée selon une procédure convenue. |
| Résultat | Transforme l'essai en un enregistrement de qualité traçable |
Ne publiez pas un pourcentage de chevauchement ou une valeur de tension apparemment précis sans les données du modèle actuel et une base de qualité.
Étape 5 : Déterminer quand l’emballage est terminé
La validation peut être basée sur des virages programmés, un déplacement, une position ou toute autre condition approuvée. Cependant, l'arrêt du moteur ne constitue pas un critère d'acceptation de l'emballage. Ce dernier doit toujours présenter la couverture définie, une queue sécurisée et un résultat d'inspection conforme aux exigences de la tâche.
C’est là qu’une chaîne de production tire profit d’une responsabilité clairement définie : la logique de contrôle peut déterminer la fin du mouvement ; une règle de qualité peut déterminer si le résultat est acceptable ; le poste suivant peut nécessiter un signal de déclenchement supplémentaire. Regrouper ces décisions sous une vague affirmation « automatique » masque les risques.
Étape 6 : Fixer, couper et attacher la queue
À la fin du cycle, une machine peut fixer le matériau, le couper et sécuriser l'extrémité selon une méthode spécifique. D'autres systèmes peuvent nécessiter une étape de finition assistée par un opérateur. Ne généralisez pas le mécanisme d'un autre modèle et ne décrivez pas une méthode de chauffage, de pression, d'adhésif ou de serrage sans qu'elle soit documentée pour la configuration choisie.
La question pertinente à poser lors de l'inspection est simple : l'équipe responsable peut-elle indiquer où se situe la pièce finie, comment elle est contrôlée, à quoi ressemble un défaut et quelles sont les conséquences en cas de non-conformité ? Cela transforme un processus opaque en un point de contrôle d'acceptation rigoureux.
Étape 7 : Décharger, réinitialiser et retirer la bobine
Une fois le colis accepté et les conditions de disponibilité de la station remplies, la bobine passe à l'étape de traitement suivante. Une recette peut être sélectionnée par un opérateur ou via un système connecté, mais cet article ne précise pas comment ce choix est effectué. Le cycle suivant ne doit démarrer qu'une fois les conditions de disponibilité de sécurité définies pour la machine remplies.
Si le processus environnant nécessite un cerclage, un étiquetage, une pesée, un empilage ou des enregistrements ERP/MES, il s'agit de modules ou d'interfaces adjacents, sauf s'ils sont explicitement inclus et testés dans le cadre du périmètre indiqué.
Ce que les commandes doivent rendre visible
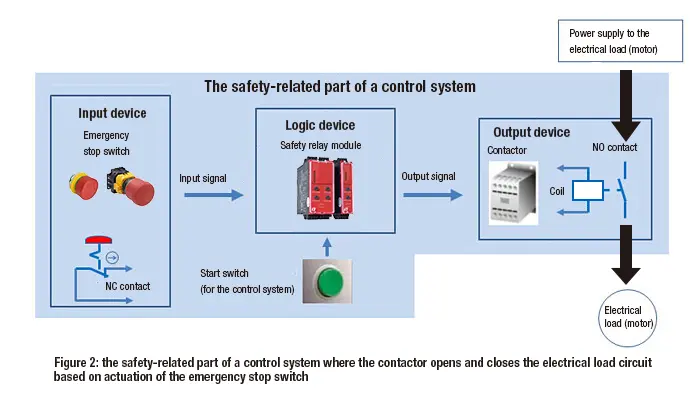
Dans une installation donnée, l'automate programmable/l'interface homme-machine (IHM) affiche l'état de la machine, les autorisations, la recette sélectionnée, l'état de mouvement et les défauts. Une analyse technique pertinente privilégie un diagramme de séquence simple plutôt qu'une capture d'écran attrayante. Ce diagramme doit identifier le signal ou la condition autorisant l'action suivante, le système concerné et l'élément interrompant la séquence.
Les fonctions de sécurité nécessitent une évaluation des risques spécifique à la machine, une documentation et un examen par un expert. Ce document ne doit en aucun cas servir à contourner une protection, à neutraliser un verrouillage ou à autoriser un redémarrage.
Lorsque le cycle normal est interrompu
Les interruptions courantes comprennent :
- Rupture de matériau ou rouleau épuisé
- Garde ouverte
- Changement de bobine
- Perte d'un signal requis
- Événement de puissance
Il ne s'agit pas de simples désagréments ; ces incidents modifient l'état de fonctionnement. La procédure approuvée est spécifique au modèle et au site. De manière générale, il convient d'arrêter le fonctionnement conformément à sa conception, d'empêcher tout redémarrage inattendu, de stabiliser la charge, de suivre la procédure d'isolement/de rétablissement approuvée, d'inspecter le résultat partiel et de faire remonter l'information si la procédure l'exige.
Comment vérifier le cycle avant de le déclarer prêt pour la production
Utilisez un essai chronométré et documenté, et non une simple démonstration rapide. Définissez les points de départ et d'arrêt du chronométrage, enregistrez les cycles répétés, identifiez les interruptions et conservez avec le dossier la bobine, le matériau, les réglages et la méthode d'inspection. Consignez le fonctionnement normal et la réponse approuvée aux interruptions réalistes uniquement lorsque les essais peuvent être effectués en toute sécurité selon la procédure appropriée.
Le résultat utile ne se limite pas à un temps moyen. Il s'agit d'un enregistrement traçable permettant aux services de production, de qualité, d'ingénierie et au fournisseur de voir ce qui a été réalisé, ce qui a varié et ce qui doit être amélioré.
Prochaine étape recommandée
Veuillez demander ces trois éléments pour la machine exacte concernée :
- Un diagramme de séquence de mouvement actuel
- Une vidéo représentative en cycle continu
- La procédure d'interruption/de reprise approuvée
Lors d'une même réunion, examinez-les en tenant compte de l'enveloppe de la bobine, des spécifications des matériaux, des critères d'acceptation et du plan de manutention sur site. C'est à ce moment précis qu'une explication générale se transforme en un plan opérationnel concret.
Détails visuels

Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes

Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →