Guide complet du processus d'emballage des bobines d'acier
Découvrez le fonctionnement complet d'une ligne d'emballage de bobines d'acier, au-delà du simple enrubannage. Ce guide détaille chaque étape, de la réception et du transfert des bobines jusqu'à leur libération finale, et vous apporte des conseils pratiques sur l'automatisation, le contrôle qualité, la sécurité et l'intégration pour optimiser vos opérations d'emballage industriel.

Processus complet d'emballage des bobines d'acier : de la manutention à l'emballage et à l'empilage
Le processus complet d'emballage des bobines d'acier est une chaîne de transferts contrôlée, et non une simple opération d'emballage. Il comprend généralement la réception de la bobine, son positionnement, l'application de l'emballage spécifié, la vérification du résultat, l'identification de la bobine et son transfert vers l'étape de manutention ou de stockage suivante. Chaque transfert requiert un responsable, une condition préalable et une procédure en cas d'indisponibilité du poste suivant.

Commencez par le paquet accepté, pas par la première machine.
Avant de choisir une configuration de ligne, définissez l'aspect final de la bobine et la méthode de contrôle. La mention « Protégé pour l'expédition » n'est pas encore un critère d'acceptation. L'équipe doit définir les surfaces et les arêtes à protéger, le matériau ou la combinaison de matériaux approuvés, l'identification requise, la méthode d'inspection et les conditions lors de la prochaine livraison.
Cela est important car une emballeuse peut terminer son mouvement programmé alors que l'emballage complet est toujours inacceptable : une languette peut être mal fixée, une étiquette d'identification peut être manquante, une inspection peut être incomplète ou la sortie peut être bloquée. Le processus nécessite donc à la fois une condition de fin de cycle machine et une condition de libération de l'emballage.
Suivez la bobine à travers sept étapes interconnectées
1. Réceptionner et identifier la bobine entrante
Le processus débute par l'analyse des données disponibles concernant la bobine et son état physique. Il convient de vérifier l'identifiant de la commande ou du lot, l'orientation de la bobine, l'état de sa surface visible, les restrictions de manipulation et son itinéraire d'acheminement. Une bobine non conforme ne doit pas être intégrée sans autorisation au processus normal ; son traitement requiert un responsable et une décision approuvée.
2. Positionnez et stabilisez-le pour l'opération suivante.
La bobine peut être déplacée par grue, chariot, convoyeur ou tout autre dispositif homologué. L'important n'est pas de choisir le dispositif le plus complet, mais de s'assurer que la bobine est correctement supportée, orientée et positionnée dans l'espace autorisé pour l'opération suivante. Ce sont le schéma et l'évaluation des risques en vigueur, et non une fiche de procédé générique, qui déterminent la configuration autorisée.
3. Appliquer le modèle d'emballage spécifié
Pour une bobine annulaire, le matériau est introduit par l'œillet et déplacé le long de la section transversale afin de créer le parcours de couverture souhaité. Ce procédé requiert un matériau homologué, une méthode de démarrage et de fin, ainsi qu'un moyen de vérifier l'obtention de la couverture requise. La catégorie du matériau, à elle seule, ne garantit ni la protection contre la corrosion, ni la protection de surface, ni l'adéquation à un itinéraire logistique particulier.
4. Ajoutez uniquement les modules en aval nécessaires au processus.
Le cerclage, la protection des bords, le pesage, l'étiquetage, l'empilage et l'échange de données constituent des modules ou interfaces distincts, sauf s'ils sont explicitement inclus dans le périmètre approuvé. Cette distinction permet à l'acheteur d'éviter de considérer une animation attrayante comme la preuve d'une ligne intégrée. Il est essentiel de définir qui est responsable du transfert, quel signal ou enregistrement est requis et ce qui se passe si le module aval n'est pas prêt.
5. Inspection avant mise en service
L'inspection doit être définie en fonction des spécifications de l'emballage et non sur la base d'une simple impression visuelle. Il convient de consigner les informations d'identification, l'état concerné, le point d'inspection, le résultat accepté et toute décision prise en cas d'écart. Si un essai est utilisé pour étayer une revendication, il est impératif de conserver ensemble la bobine, le matériau, les paramètres, la méthode, la date et le résultat.
6. Mise en stockage ou expédition
La sortie fait partie du processus d'emballage. Il est essentiel de vérifier comment la bobine finie sera soulevée, stockée et chargée après son déballage. Un emballage conçu sans tenir compte de cette étape peut être endommagé avant l'expédition ou nécessiter une manutention supplémentaire non prévue initialement.
7. Gardez les exceptions visibles
La ligne doit disposer d'une procédure de réponse définie en cas de dysfonctionnement d'une bobine, d'indisponibilité de matière première, d'échec d'inspection, d'obstruction d'une interface ou de modification de l'état de fonctionnement suite à un événement de sécurité/verrouillage. La procédure de récupération appropriée est spécifique au modèle et au site. N'improvisez pas de redémarrage et ne contournez pas les systèmes de protection ; suivez scrupuleusement la documentation et la procédure d'escalade approuvées.

La séquence de récupération doit correspondre à la procédure approuvée pour la machine et le site ; cet équipement ne remplace pas cette procédure.
Déterminez où l'automatisation est utile et où elle ne l'est pas.
L'automatisation doit réduire un risque défini, garantir la continuité d'une procédure stable ou améliorer la fiabilité d'un enregistrement requis. Elle ne justifie pas, à elle seule, la suppression de toute décision humaine. Une analyse comparative pertinente consiste à identifier les étapes les plus variables, les situations où une intervention manuelle sécurisée reste appropriée, les interfaces suffisamment matures pour être automatisées et la manière dont l'opérateur prend le relais en cas d'incident planifié.
| Point de décision | Station autonome ou assistée | Ligne intégrée |
|---|---|---|
| La gamme de produits | Peut tolérer davantage de confirmations et de changements d'opérateur. | Nécessite des variantes et des transitions bien définies |
| Transfert de propriété | Souvent visible et local | Doit être cartographié pour l'ensemble des stations et des commandes |
| Preuves nécessaires | Essai représentatif d'emballage et de manutention | Schéma d'interface, logique d'exception, périmètre des tests FAT/SAT et essai multi-stations |
| Risque principal | Travaux manuels cachés en dehors de la station indiquée | Portée incertaine ou dépendances en aval non testées |
Utilisez FAT et SAT pour vérifier le résultat complet
Les essais de réception en usine (FAT) et les essais de réception sur site (SAT) doivent répondre à des questions différentes. Les FAT vérifient le bon fonctionnement des équipements et des commandes convenus dans des conditions d'usine définies. Les SAT vérifient que le système installé, les utilités, les interfaces, les responsabilités en matière de sécurité et le processus d'exploitation fonctionnent correctement sur le site. Aucun de ces essais n'est pertinent si l'échantillon, les conditions, les critères d'acceptation, les écarts et les preuves de clôture ne sont pas consignés.

Votre prochaine étape pratique
Avant de solliciter des propositions d'équipement, établissez un schéma de processus d'une page. Pour chaque étape, indiquez l'état de la bobine à l'entrée, la personne ou le système responsable, le signal ou l'inspection de fin de production, la prochaine étape de transfert et la procédure en cas d'exception. Demandez ensuite à chaque fournisseur de préciser ce qui est inclus, exclu et ce qui doit être vérifié par des essais. Ainsi, le concept de la ligne se transforme en une décision testable.
Détails visuels
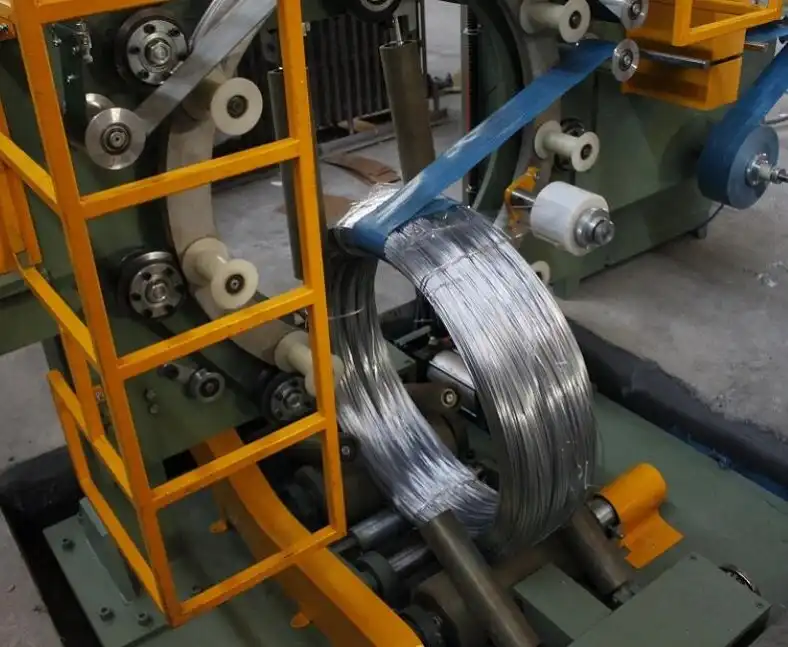
Cliquez pour agrandir
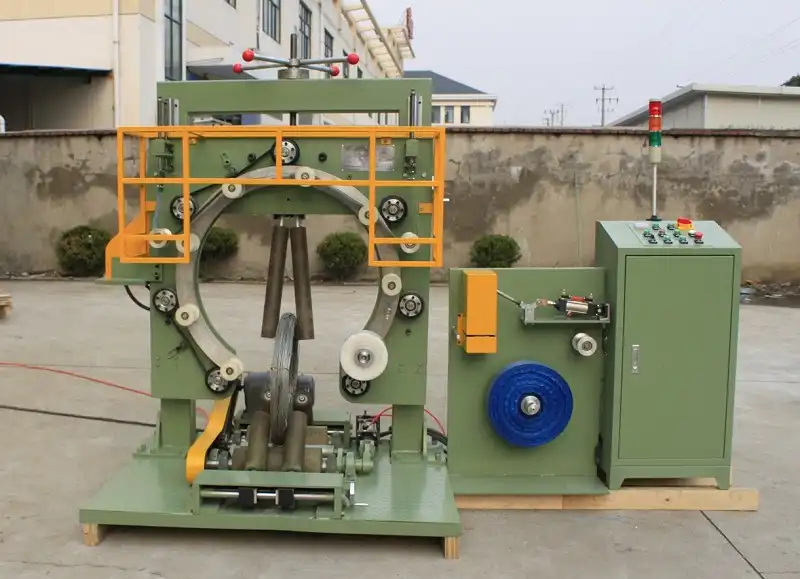
Cliquez pour agrandir
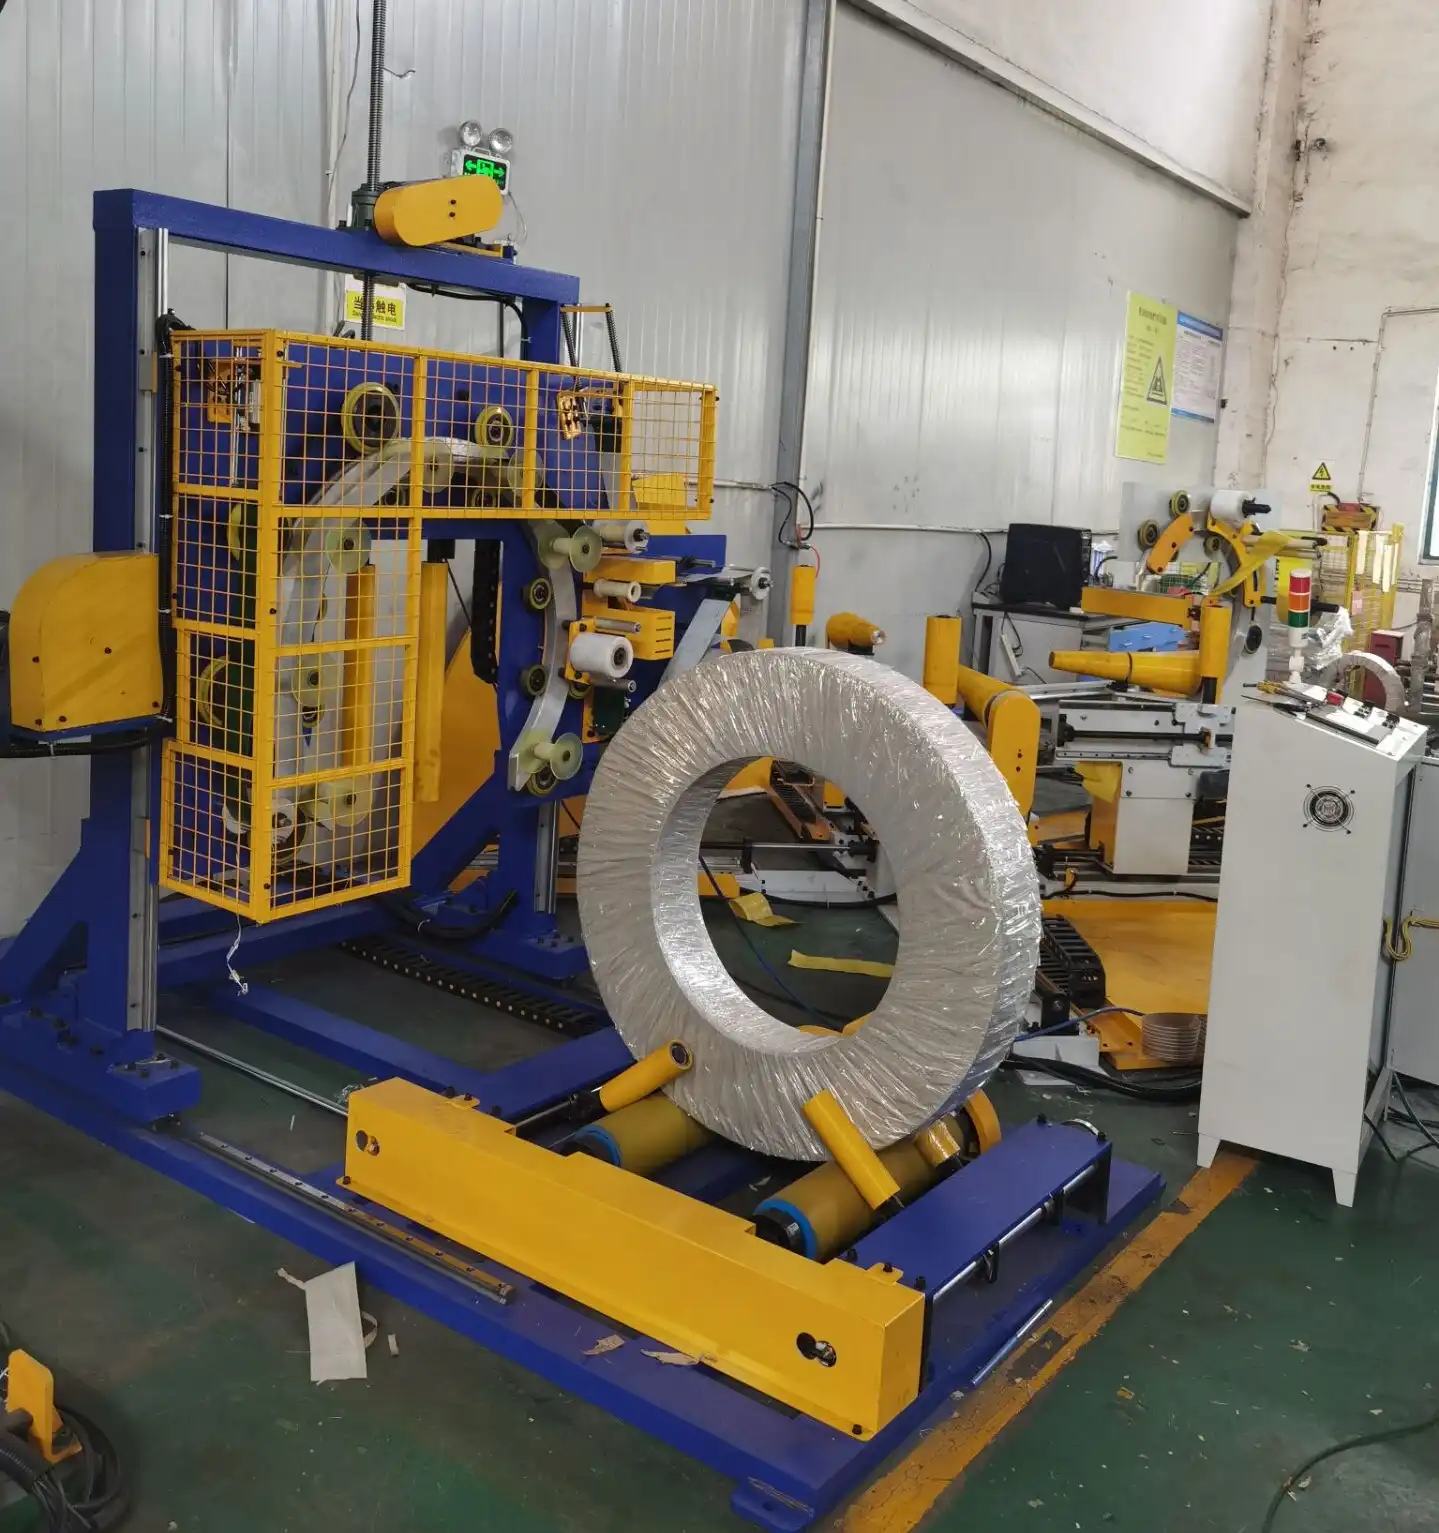
Cliquez pour agrandir
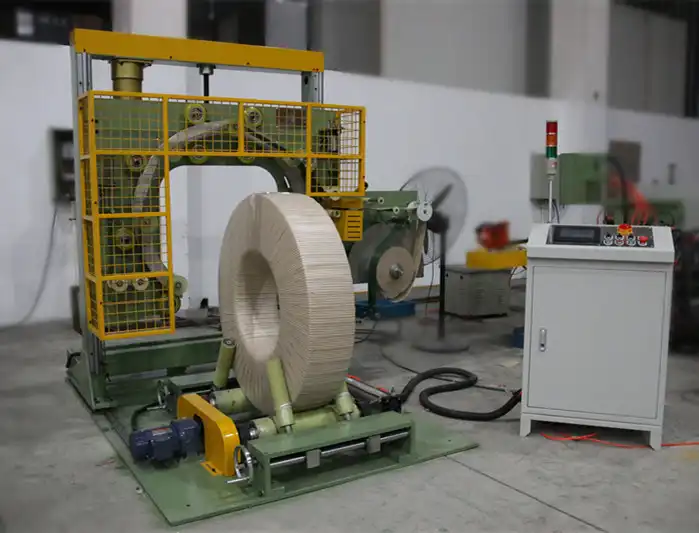
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes

Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →