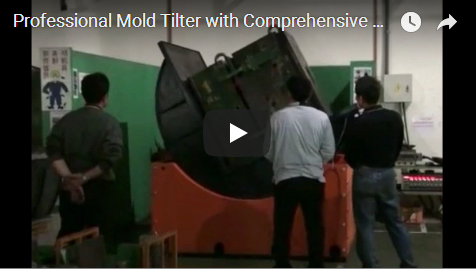
خلاصه: یک دستگاه چرخاننده قالب سنگین، خطوط بستهبندی خودکار را با چرخاندن ایمن قالبهای صنعتی در طول گردشهای کاری بستهبندی محافظتی، ساده میکند. اپراتورها با سیستمهای گردش کار با کنترل دقیق که برای محیطهای کارخانهای مداوم طراحی شدهاند، خطرات جابجایی دستی را کاهش میدهند، زمان از کارافتادگی چرخه را کاهش میدهند و توان عملیاتی را بهبود میبخشند.
آیا تأسیسات شما باید چرخشهای دستی مکرر قالب را تحمل کند؟ آیا روشهای فعلی گردش کار میتواند با راهحلهای بستهبندی خودکار همگام باشد؟ آیا شیوههای چرخش ناامن باعث توقفهای پرهزینه خط تولید خواهد شد؟ میتوانید با تطبیق ظرفیت فریم با بار مفید، انتخاب سیستم محرک مناسب و تأیید قفلهای ایمنی خودکار قبل از استقرار، این خطرات را از بین ببرید. آموزش زیر هر الزام را به مراحل عملی تقسیم میکند.
🛠️ مشکل ۱
اندازه گیری صحیح قاب چرخاننده قالب صنعتی شما از خستگی ساختاری جلوگیری کرده و با تطبیق ظرفیت نامی با الزامات واقعی بار مفید، چرخه های گردش مالی پایدار را تضمین می کند، و حاشیه های ایمنی تأیید شده را مطابق با دستورالعمل های ASME B30.20 برای جابجایی مداوم قطعات سنگین در نظر می گیرد.
علت ریشهای: رتبهبندی وزن استاتیک اغلب تنش دینامیکی - افزایش موقت نیروهای بار ناشی از شتابگیری و کاهش سرعت در حین چرخش - را نادیده میگیرد. تیمهای تدارکات اغلب تجهیزات را صرفاً بر اساس وزن قالب در حالت استراحت انتخاب میکنند، نه بر اساس محاسبات پوشش عملیاتی.
تأثیر عملیاتی: فریمهای کوچکتر از اندازه واقعی، دچار فرسایش سریع، ناهمترازی پلتفرم یا خرابی ساختاری فاجعهبار در سرعتهای اوج میشوند که منجر به توقفهای برنامهریزی نشده خط، آسیبهای پرهزینه ابزار و نقض احتمالی ایمنی میشود.
اقدام پیشنهادی: قبل از خرید، با اندازهگیری ظرفیتهای پایه و اعمال ضرایب ایمنی استاندارد صنعتی به جای درصدهای ثابت، پوشش عملیاتی واقعی را محاسبه کنید.
مرحله 1: اندازه گیری بار پایه
-
حداکثر وزن هر قالب ورودی به خط بستهبندی خود را ثبت کنید.
-
به سنگینترین واحد مورد استفاده در چرخههای تولید روزانه توجه کنید.
-
طبق دستورالعملهای توزیع بار ASME B30.20، یک ضریب ایمنی تأیید شده (معمولاً ۱۵ تا ۲۵ درصد بالاتر از خط پایه) به این رقم اضافه کنید.
مرحله ۲: تأیید هندسه جدول
-
حداکثر طول، عرض و ارتفاع چرخش ماهانه تأسیسات خود را بررسی کنید.
-
مطمئن شوید که سکوی چرخش، بزرگترین فضای اشغال شده توسط شما به همراه سختافزار گیره را در خود جای میدهد.
-
تأیید کنید که براکتهای نگهدارنده قابل تنظیم، بدون نیاز به تغییرات سفارشی، با شکلهای نامنظم قالب مطابقت دارند.
| مشخصات | نیاز | شرایط عملکرد |
|---|---|---|
| ظرفیت قاب | ظرفیت نامی مطابق یا بیشتر از حداکثر وزن قالب به علاوه ضریب ایمنی تأیید شده طبق دستورالعملهای ASME B30.20 است. | کار مداوم تحت توزیع بار تأیید شده |
| ابعاد پلت فرم | قالبهایی تا طول 2000 میلیمتر و عرض 1800 میلیمتر را در خود جای میدهد. | نصب کف مسطح با تلرانس انحراف صفر |
| محدوده بستن | قابلیت تنظیم در کورس عمودی ۳۰۰ تا ۹۰۰ میلیمتر | درگیری دستی یا پنوماتیکی در شرایط خشک |
مرحله ۳: اعمال حاشیه ایمنی
-
برای مدت طولانی نزدیک به حداکثر ظرفیت نامی کار نکنید.
-
بر اساس آزمایشهای بار تأیید شده توسط تأمینکننده، استحکام کافی برای قاب را برای ترمزهای اضطراری در نظر بگیرید.
-
تمام اندازهگیریهای وزن و محاسبات ضریب ایمنی را در دفترچه ثبت تأسیسات خود ثبت کنید.
هشدار: بارگذاری بیش از حد روی میز شیبدار، نشانگرهای گواهینامه CE و UL را باطل میکند. خستگی ساختاری باعث واژگونی غیرقابل پیشبینی در حین عملیات بستهبندی خودکار میشود.
معیارهای قبولی/رد:
-
✅ قابل قبول: بار مفید اندازهگیری شده به علاوه حاشیه ایمنی تأیید شده، کمتر از حد ظرفیت نامی باشد.
-
❌ شکست: هر گونه کپک از آستانه تنظیمشده فراتر رفته یا نیاز به اصلاحات سفارشی پلتفرم دارد.
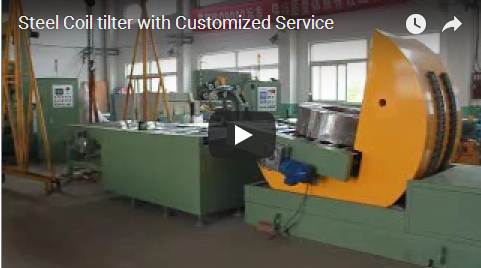
هنگام کار با اجزای سنگین جایگزین مانند کویلهای فلزی، اپراتورها اغلب مشخصات میز شیبدار را با سیستمهای بالابر کویل مقایسه میکنند. میتوانید فناوری بالابر کویل چرخان را در اینجا بررسی کنید: {d.link2}. این مقایسه به شما کمک میکند تا هندسه نصب صحیح را برای طرحبندی خط بستهبندی خاص خود انتخاب کنید.
🏗️ مشکل ۲
گذار به سیستمهای محرک الکترومکانیکی، که از موتورهای گشتاور بالا و گیربکسهای دقیق به جای پمپهای هیدرولیکی استفاده میکنند، سرعت چرخش ثابتی را ارائه میدهند و در عین حال نشت سیال را از بین میبرند و زمان از کارافتادگی تعمیر و نگهداری معمول را در طول عملیات مداوم کارخانه به طور قابل توجهی کاهش میدهند.
علت ریشهای: درایوهای هیدرولیک سنتی برای تولید گشتاور به روغن تحت فشار متکی هستند که باعث تخریب آببندی، حساسیت به دما و نگهداری پیچیده مخزن میشود. گردشهای کاری بستهبندی مدرن نیاز به تنظیم دقیقتر سرعت بدون سربار زیستمحیطی سیستمهای سیال دارند.
تأثیر عملیاتی: نشت سیال هیدرولیک باعث ایجاد خطرات لغزش و بار ناشی از رعایت مقررات میشود، در حالی که فشار ناپایدار منجر به زمانهای چرخه متغیر میشود که توالیهای بستهبندی خودکار را با مشکل مواجه کرده و تماسهای خدمات برنامهریزی نشده را افزایش میدهد.
اقدام پیشنهادی: گذار به معماریهای محرکه الکتریکی همراه با کنترل برداری - یک تکنیک مدیریت موتور که به طور مستقل گشتاور و سرعت را برای شتابگیری روان و دقیق تنظیم میکند - برای دستیابی به عملکرد تمیزتر و تنظیم دقیقتر سرعت.
مرحله 1: انتخاب معماری درایو
-
موتورهای ترمز الکترومغناطیسی را برای قابلیت توقف مطمئن تحت بارهای متغیر انتخاب کنید.
-
یکپارچگی کنترل برداری چند سرعته را با PLC کارخانه یا کنترل کننده اتوماسیون خود بررسی کنید.
-
برای دسترسی آسان، محل قرارگیری کابینت کنترل مستقل را در نزدیکی ایستگاه چرخش تأیید کنید.
مرحله 2: پیکربندی رابط از راه دور
-
جعبه عملیات را در سطح چشم اپراتور نصب کنید تا تماس بصری با قالب حفظ شود.
-
خط کنترل سیمی را در محدوده طول پنج تا ده متر از واحد میزبان متصل کنید.
-
قبل از بارگذاری اجزای سنگین، تمام ورودیهای جهتدار را آزمایش کنید.
| پارامتر | مشخصات | روش تأیید |
|---|---|---|
| نوع موتور | موتور ترمز الکترومغناطیسی با کنترل برداری چند سرعته یکپارچه | مرجع متقابل برگه اطلاعات سازنده |
| کنترل لینکینگ | کابینت مستقل متصل از طریق رابط سیمی ۵ تا ۱۰ متری | تست پیوستگی سیگنال تحت بار |
| تنظیم سرعت | سرعت چرخش قابل تنظیم در محدوده 0.2 تا 2.0 دور در دقیقه | اندازهگیری کرونومتر در طول سه چرخه کامل |
مرحله 3: محدوده چرخش را کالیبره کنید
-
حد چرخش قابل تنظیم را طوری تنظیم کنید که دقیقاً در محدوده صد و هشتاد درجه باقی بماند.
-
با غیرفعال کردن قفلهای نرمافزاری حرکت بیش از حد، از واژگون شدن محصول جلوگیری کنید.
-
نشانگرهای موقعیت نهایی را برای توالیهای بستهبندی خودکار تکرارپذیر ثبت کنید.
نکته: سیستمهای درایو الکتریکی با حذف مخازن هیدرولیک، تأیید انطباق را ساده میکنند، که ممیزیهای ایمنی CE و UL را ساده میکند و در عین حال فواصل تعمیر و نگهداری معمول را کاهش میدهد. این امر هزینه کل مالکیت را بدون کاهش گشتاور خروجی کاهش میدهد.
معیارهای قبولی/رد:
-
✅ عبور: کنترل برداری، سرعت ثابتی را در تمام وزنهای بار با لغزش صفر حفظ میکند.
-
❌ خرابی: نشتی سیال هیدرولیک در آببندیهای سیلندر ظاهر میشود یا افت فشار بیش از پنج درصد در هر سیکل است.
اگر کارخانه شما از قبل محصولات حلقهای شکل را پردازش میکند، ممکن است به تجهیزات جابجایی تخصصی نیاز داشته باشید. دستگاههای بستهبندی کویل استاندارد اغلب هنگام بستهبندی کویلها و قالبها به صورت متوالی در یک خط، با میزهای شیبدار به خوبی جفت میشوند. برای برنامهریزی یکپارچه گردش کار، مشخصات بالابر پالت ما را بررسی کنید: {d.link1}.
🔗 مرتبط : راهکارهای بیشتر را بررسی کنید
📈 مسئله ۳
مکانیزمهای قفل خودکار ایمن در برابر خرابی معمولاً در کمتر از 0.5 ثانیه در هنگام قطع برق غیرمنتظره فعال میشوند و از چرخش معکوس جلوگیری میکنند و قالبهای صنعتی سنگین را قبل از ایجاد تنشهای ساختاری دینامیکی یا خطرات واژگونی، به طور ایمن در جای خود نگه میدارند.
علت ریشهای: قطعی برق یا خرابی سیگنال کنترل میتواند باعث شود فریمهای چرخان بدون ترمز بمانند و این امر باعث میشود که نیروی جنبشی، قالبهای سنگین را از نقاط توقف ایمن عبور دهد. سیستمهای قدیمی اغلب فاقد مدارهای ترمز اضافی مورد نیاز استانداردهای ایمنی مدرن هستند.
تأثیر عملیاتی: نوسانات کنترل نشده، خطر آسیب به اپراتور، آسیب به تجهیزات بستهبندی مجاور و فعال شدن قفلهای ایمنی در سراسر کارخانه را به همراه دارد که کل خطوط تولید را تا زمان تنظیم مجدد سیستم توسط تیمهای تعمیر و نگهداری متوقف میکند.
اقدام پیشنهادی: قبل از صدور مجوز استفاده در تولید، سیستمهای ترمز ایمن در برابر خرابی و محدودیتهای زاویه مکانیکی را اعتبارسنجی کنید و از طریق پروتکلهای آزمایش مستند، از مطابقت با استانداردهای مدار CE و UL اطمینان حاصل کنید.
مرحله ۱: تست پاسخ توقف اضطراری
-
دکمه توقف اضطراری را در حین چرخش فعال فعال کنید.
-
تأیید کنید که ترمزگیری معمولی در کمتر از 0.5 ثانیه پس از قطع برق یا قطع سیگنال رخ میدهد.
-
تأیید کنید که سیستم از چرخش معکوس جلوگیری میکند تا زمانی که تنظیم مجدد دستی در کابینت کنترل انجام شود.
مرحله ۲: اعتبارسنجی محدودیتهای زاویه چرخش
-
مرزهای جلو و عقب را دقیقاً با زاویه صد و هشتاد درجه تنظیم کنید.
-
توقفگاههای مکانیکی را متناسب با الزامات فاصله کف تأسیسات خود تنظیم کنید.
-
سه عملیات چرخهای متوالی را بدون انحراف از محدودیتهای تعیینشده اجرا کنید.
| ویژگی ایمنی | عملکرد | استاندارد انطباق |
|---|---|---|
| قفل/توقف خودکار | بلافاصله پس از قطع برق یا فعال شدن E-stop، چرخش را متوقف میکند | مدار ایمنی دارای گواهینامه CE/UL |
| جلوگیری از چرخش معکوس | حرکت رو به عقب را در طول توالی گردش فعال مسدود میکند | شرایط تأمینکننده تأیید شده تحت بار آزمایشی |
| تکیهگاه یاتاقان پنوماتیکی | در هنگام ترمزگیری، کنترل جهتگیری روان را حفظ میکند | تامین منابع تولیدکننده حرفهای داخلی |
مرحله ۳: بررسیهای نگهداری اسناد
-
لنتهای ترمز را ماهانه از نظر نشانگرهای سایش بررسی کنید.
-
مدارهای توقف اضطراری را به صورت هفتگی با استفاده از تجهیزات زمانبندی کالیبره شده آزمایش کنید.
-
قطعات پنوماتیک را فقط با قطعات یدکی تأیید شده تعویض کنید.
هشدار: دور زدن قفلهای خودکار، تمام گواهینامههای ایمنی را باطل میکند و خطرات له شدن شدید را در حین جابجایی قطعات سنگین ایجاد میکند.
معیارهای قبولی/رد:
-
✅ قبول: ترمزها در زمانهای پاسخ معمول درگیر میشوند، چرخش معکوس مسدود میماند و زوایای چرخش در محدوده کالیبره شده باقی میمانند.
-
❌ خرابی: هرگونه تأخیر در واکنش ترمز یا افزایش بیش از حد کنترل نشده فراتر از مرز صد و هشتاد درجه.
🛡️ چک لیست تصمیم گیری خرید
-
[] حداکثر وزن قالب به علاوه ضریب ایمنی تأیید شده طبق دستورالعملهای ASME B30.20 را با ظرفیت نامی قاب مطابقت دهید.
-
[] بررسی کنید که ابعاد پلتفرم، بزرگترین فضای قالب به علاوه سختافزار گیره را در خود جای دهد.
-
[ ] سیستمهای محرک الکترومکانیکی با کنترل برداری را برای چرخههای سریعتر و عملکرد تمیزتر انتخاب کنید.
-
[ ] مطمئن شوید که کنترل از راه دور از طریق رابط سیمی پنج تا ده متری به کابینت مستقل متصل است.
-
[ ] فعال شدن قفل خودکار را در کمتر از 0.5 ثانیه زمان پاسخ معمول در طول قطعی برق شبیهسازی شده آزمایش کنید.
-
[ ] نشانگرهای گواهینامه CE و UL را روی تمام مدارهای ایمنی تأیید کنید.
-
[ ] بازرسی هفتگی ترمز و تأیید یاتاقان پنوماتیکی ماهانه را برنامهریزی کنید.
-
[] زاویه چرخش سند دقیقاً به صد و هشتاد درجه در هر چرخه محدود میشود.
🔗 همچنین ببینید : تجهیزات مرتبط
🛡️ نکات مربوط به انطباق : این تجهیزات مطابق با الزامات ISO و ASTM طراحی شده است. قبل از خرید، گواهینامههای خاص را با سازنده بررسی کنید.
⚙️ سوالات متداول
سرعت چرخش استاندارد برای میزهای شیبدار قالب صنعتی چقدر است؟ مدلهای معمول تحت شرایط بار تأیید شده بین 0.2 دور در دقیقه و 2.0 دور در دقیقه کار میکنند. شما باید سرعت را بر اساس حداکثر وزن بار مفید تنظیم کنید تا از واژگونی ناشی از تکانه در حین گردش کار بستهبندی خودکار جلوگیری شود.
آیا درایوهای الکترومکانیکی میتوانند قالبهای بیش از سی تن را تحمل کنند؟ بله، مشروط بر اینکه ظرفیت قاب از وزن هدف شما با ضریب ایمنی تأیید شده مطابق با دستورالعملهای ASME B30.20 بیشتر باشد. سیستمهای الکتریکی سنگین از موتورهای ترمز الکترومغناطیسی با گشتاور بالا و گیربکسهای تقویت شده برای مدیریت بارهای بسیار زیاد بدون وابستگی به سیال هیدرولیک استفاده میکنند.
چگونه میتوانم از چرخش معکوس در هنگام قطع برق غیرمنتظره جلوگیری کنم؟ مکانیسمهای قفل خودکار ایمن معمولاً در کمتر از 0.5 ثانیه هنگام قطع برق یا توقفهای اضطراری فعال میشوند. این ویژگی حرکت رو به عقب را تا زمانی که اپراتورها به صورت دستی کابینت کنترل را تنظیم مجدد کنند، مسدود میکند. همیشه قبل از شروع شیفتهای تولید، این عملکرد را به صورت هفتگی با استفاده از تجهیزات زمانبندی کالیبره شده تأیید کنید.