خلاصه اجرایی در این کلیپ ۷۷ ثانیهای، دستگاه بالارونده L شکل ما، یک محفظه ریختهگری قرمز بزرگ را که در یک فیکسچر زرد شکل با علامت ۱۵T نگه داشته شده است، از حالت خوابیده به حالت ایستاده میچرخاند. این چرخش آهسته و پیوسته است، که با زمان چرخش ۶۰ تا ۹۰ ثانیهای که برای این کلاس فریم در نظر گرفتهایم، مطابقت دارد. برای ریختهگری، فیکسچر به اندازه فریم اهمیت دارد: این فیکسچر تعیین میکند که مرکز ثقل در طول چرخش کجا قرار میگیرد و کدام وجوه بار را تحمل میکنند.
فهرست مندرجات
- آنچه کلیپ نشان میدهد
- چرا ریختهگری به یک فیکسچر سفارشی نیاز دارد؟
- مرکز ثقل در هنگام چرخش ۹۰ درجه
- اندازه گیری قاب: کلاس بار و زمان چرخش
- چگونه فیکسچر را طراحی میکنیم
- چک لیست انتخاب برای یک شرکت ریخته گری رو به بالا
- کنترلها و ایمنی
- سوالات متداول مهندسی
- مرحله بعدی
- خواندن مرتبط
- منابع
آنچه کلیپ نشان میدهد
این ضبط یک کلیپ عمودی ۷۷ ثانیهای است که در کف کارگاه ما فیلمبرداری شده است.
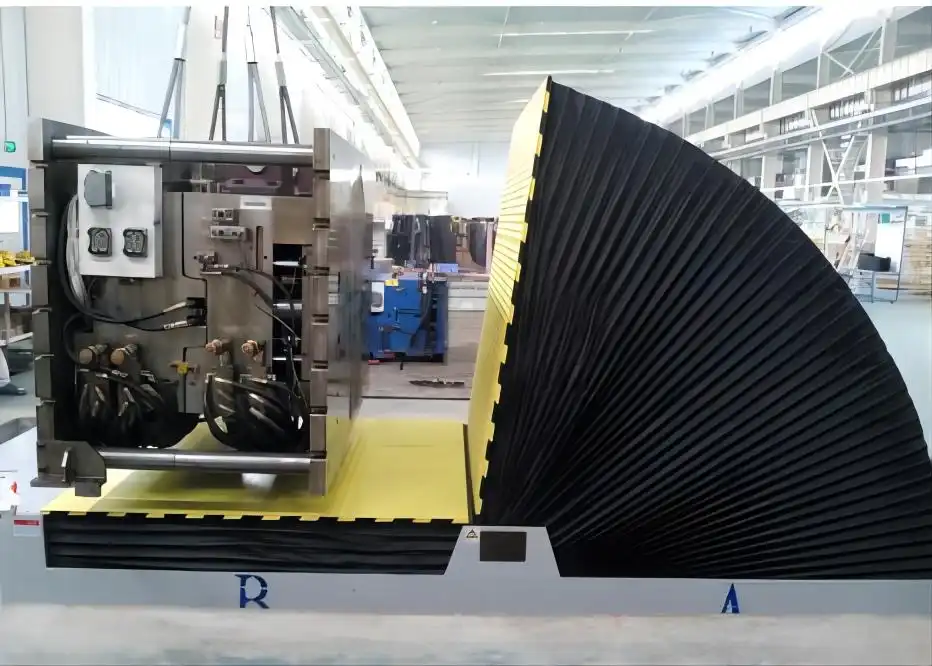
- این دستگاه یک بالابر L شکل است: یک پایه سبز با یک گهواره زرد که از یک صفحه پایه و یک صفحه پشتی با زاویه قائمه ساخته شده است.
- قطعه کار یک قطعه ریختهگری قرمز بزرگ است، محفظهای با چندین دریچه فلنجدار.
- یک تکیهگاه زرد رنگ برجسته و شکلدار روی گهواره، قطعه ریختهگری شده را نگه میدارد. کنار این قطعه علامت ۱۵T وجود دارد.
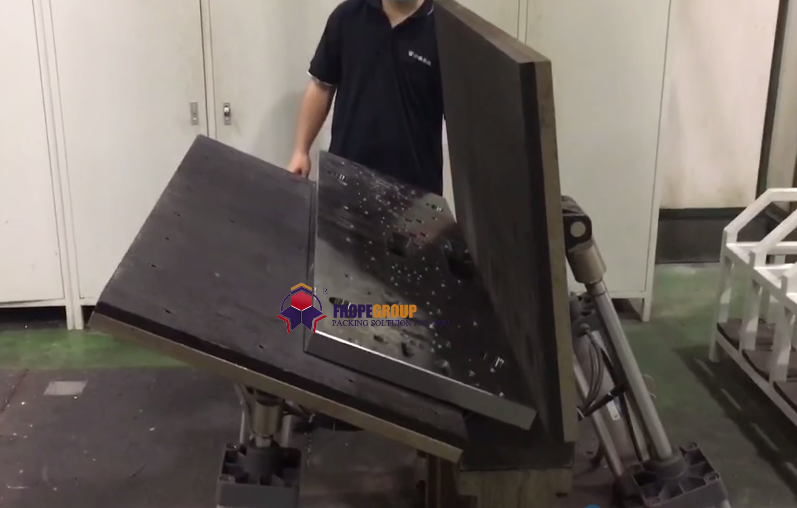
- این گهواره تقریباً در تمام طول ضبط به آرامی و پیوسته میچرخد و قطعه را از حالت صاف به حالت ایستاده در میآورد. قطعه در تمام این مدت در جای خود ثابت میماند.
- هیچ کس در نزدیکی دستگاه نمیایستد و در طول نوبت از جرثقیل استفاده نمیشود.
چرا ریختهگری به یک فیکسچر سفارشی نیاز دارد؟
یک قالب یا یک بلوک فولادی دارای سطوح صاف است. این سطح روی صفحه پایه قرار میگیرد و با چرخش قاب، روی صفحه پشتی قرار میگیرد. ریختهگری متفاوت است:
- شکل نامنظم. پورتها و فلنجها بیرون زدهاند، بنابراین قطعه ریختهگری شده به جای یک سطح، روی چند نقطه قرار میگیرد.
- مرکز ثقل جابجا شده. ضخامت دیواره متغیر است، بنابراین جرم به ندرت در وسط طرح کلی قرار دارد.
- چهرههایی برای محافظت. فلنجهای ماشینکاری شده و سطوح آببندی نباید بار تحمل کنند یا خراشیده شوند.
این فیکسچر، یک شکل نامناسب را به شکلی پایدار تبدیل میکند. این فیکسچر به قطعه ریختهگری شده، نقاط تکیهگاه مشخصی روی سطوح ناهموار ریختهگری شده میدهد، سطوح ماشینکاری شده را آزاد نگه میدارد و قطعه را در موقعیت مشخصی نسبت به محور نگه میدارد. به همین دلیل است که گهواره در گیره دارای یک تکیهگاه شکلدار است، نه یک صفحه صاف.
مرکز ثقل در هنگام چرخش ۹۰ درجه
در بالابرهای L شکل، بار ابتدا روی صفحه پایه قرار میگیرد. با چرخش قاب، وزن به تدریج به صفحه پشتی منتقل میشود. در نیمه راه چرخش، هر دو صفحه وزن را به اشتراک میگذارند.
دو قانون پیروی میکنند:
- مرکز ثقل را در هر زاویهای درون ناحیه تکیهگاه نگه دارید. اگر از نقاط تماس خارج شود، قطعه ریختهگری به جای چرخیدن همراه با فیکسچر، درون آن فرو میرود.
- مرکز ثقل را نزدیک به محور نگه دارید. درایو باید در برابر گشتاور بار مقاومت کند، که برابر است با وزن بار × فاصله افقی از محور تا مرکز ثقل. فیکسچری که قطعه ریختهگری را عمیقتر در گهواره قرار میدهد، این فاصله را کاهش داده و چرخش را روانتر میکند.
ما نقشه ریختهگری را میگیریم، مرکز ثقل را پیدا میکنیم و قبل از اینکه هندسه فیکسچر را اصلاح کنیم، مسیر آن را در ۹۰ درجه کامل بررسی میکنیم.
اندازه گیری قاب: کلاس بار و زمان چرخش
محدوده استاندارد قالبهای ۹۰ درجه ما برای بالا بردن، نقطه شروع را ارائه میدهد. مقادیر ذکر شده در صفحه محصول ما:
| مدل | حداکثر بارگذاری | قدرت | زمان چرخش | وزن دستگاه |
|---|---|---|---|---|
| FPMT-10 | 10 T | 3.0 کیلو وات | 60–90 ثانیه | 3.5 T |
| FPMT-20 | 20 T | 5.5 کیلو وات | 70–90 ثانیه | 4.0 T |
| FPMT-30 | 30 T | 10.5 کیلو وات | 70–90 ثانیه | 5.0 T |
قسمت بالایی در گیره با علامت ۱۵T، بین فریمهای ۱۰ تنی و ۲۰ تنی، مشخص شده است. این برای ما طبیعی است. ما هر فریم را برای بار واقعی میسازیم. یک کلاس بار یکسان میتواند به موتور و وزن دستگاه متفاوتی نیاز داشته باشد، وقتی قطعه بزرگتر باشد یا مرکز ثقل آن دورتر قرار گرفته باشد. یک قطعه ریختهگری سنگین اما جمع و جور و یک قطعه سبکتر اما حجیم میتوانند در نهایت به اندازه فریم یکسانی برسند.
اندازه میز و اندازه دستگاه برای هر بار طراحی میشوند، بنابراین فیکسچر و صفحات قالبگیری دور قطعه شما کشیده میشوند، نه از روی کاتالوگ.
چگونه فیکسچر را طراحی میکنیم
برای یک فیکسچر ریختهگری، ما از چهار ورودی استفاده میکنیم:
- طراحی ریختهگری با وزن و مرکز ثقلیا یک مدل سهبعدی که میتوانیم در CAD وزن کنیم.
- چهرههای پشتیبانسطوح ریختهگری شدهی ناهموار که ممکن است فیکسچر با آنها تماس پیدا کند، و سطوحی که نباید با آنها تماس پیدا کند.
- جهت یابی قبل و بعد از پیچنحوه رسیدن قطعه ریختهگری و نحوه ارائه آن برای ماشینکاری، مونتاژ یا بازرسی.
- خانواده بخشیاگر چندین قطعه ریختهگری یک پایه مشترک داشته باشند، ما یک پایه ثابت با اینسرتهای قابل تعویض طراحی میکنیم.
فیکسچر نهایی از جنس فولاد جوش داده شده، رنگآمیزی شده و روی گهواره نصب میشود. در مواردی که یک خانواده قطعه دارای اندازههای مختلفی باشد، ما هر اندازه را با قانون مرکز ثقل بررسی میکنیم، نه فقط سنگینترین.
چک لیست انتخاب برای یک شرکت ریخته گری رو به بالا
- سنگینترین قطعه ریختهگری شده و مرکز ثقل آن، به همراه نقشه یا مدل.
- بزرگترین طرح کلی: طول، عرض و ارتفاع در موقعیت شروع.
- چهرههایی که ممکن است بار حمل کنند و چهرههایی که باید آزاد بمانند.
- زاویه چرخش مورد نیاز: ۹۰ درجه یا ۱۸۰ درجه (برای چرخش کامل به ما مراجعه کنید) اینورتر بار ۱۸۰ درجه).
- نحوه بارگیری و تخلیه ریختهگری: جرثقیل، لیفتراک یا ... سبد انتقال ریلی.
- چرخه در هر شیفت، که وظیفه رانندگی و زمان چرخش را تعیین میکند.
- مساحت کف، فونداسیون و ولتاژ تغذیه در محل نصب.
کنترلها و ایمنی
استانداردهایی که اعمال میشوند به بازار مقصد بستگی دارند. برای بازارهای CE، استاندارد ISO 12100 روش ارزیابی ریسک را تعیین میکند و استاندارد EN 415-10 الزامات عمومی برای ماشینهای بستهبندی را پوشش میدهد که شامل حفاظ و ترتیب توقف اضطراری است.
منطقه چرخش خطرناک است. هیچ کس در حین حرکت گهواره داخل آن قرار نمیگیرد و بارگیری یا تخلیه بار فقط در حالتی که گهواره در موقعیت انتهایی خود در حالت سکون است، انجام میشود.
سوالات متداول مهندسی
س: چرا فیکسچر برای قطعات ریختهگری بیشتر از قالبها اهمیت دارد؟ ج: قطعه ریختهگری شکل نامنظمی دارد و مرکز ثقل آن جابجا شده است. فیکسچر نقاط تکیهگاه مشخصی را به آن میدهد و مرکز ثقل را در طول زاویه ۹۰ درجه کامل در داخل ناحیه تکیهگاه نگه میدارد.
س: یک چرخش ۹۰ درجه چقدر طول میکشد؟ ج: فریمهای ۹۰ درجه استاندارد ما، ۶۰ تا ۹۰ ثانیه برای فریم ۱۰ تنی و ۷۰ تا ۹۰ ثانیه برای فریمهای ۲۰ و ۳۰ تنی را نشان میدهند. این کلیپ یک چرخش آهسته و پیوسته را نشان میدهد که در این محدوده زمانی قرار میگیرد.
س: وزن قطعه ریختهگری ما ۱۵ تن است. به کدام قاب نیاز داریم؟ ج: بستگی به اندازه و مرکز ثقل دارد، نه فقط وزن. قطعهای که در گیره قرار دارد با علامت ۱۵T مشخص شده است؛ ما اندازه قطعه شما را از روی نقشه محاسبه میکنیم و اگر قطعه حجیم باشد، ممکن است آن را روی یک قاب سنگینتر بسازیم.
س: بار در طول چرخش چگونه در سراسر صفحات حرکت میکند؟ ج: ریختهگری به طور کامل روی صفحه پایه شروع میشود. با چرخش ۹۰ درجهای گهواره، بار به تدریج به صفحه پشتی منتقل میشود؛ در نیمه راه، هر دو صفحه آن را به اشتراک میگذارند.
س: آیا به یک دستگاه بالا برنده ۹۰ درجه نیاز داریم یا ۱۸۰ درجه؟ پاسخ: دستگاه ۹۰ درجه قطعه را به صورت ایستاده یا خوابیده قرار میدهد. دستگاه ۱۸۰ درجه آن را میچرخاند تا به زیر آن برسد. سری دستگاههای بالا برنده قالب ما هر دو را دارند.
مرحله بعدی
ما یک دستگاه ریختهگری رو به بالا را در سه مرحله اندازهگیری میکنیم:
- طرح چیدمان خود را ارسال کنید با نقشه ریختهگری، وزن، مرکز ثقل و زاویه چرخش مورد نیاز شما، info@fhopepack.com.
- دریافت پیشنهاد ظرف ۴۸ ساعتشامل قاب، درایو و مفهوم فیکسچر که در اطراف ریختهگری شما ترسیم شده است.
- رزرو نظرسنجی در سایت بنابراین ما روش بارگیری، کف و فضای لازم برای جارو کردن گهواره را تأیید میکنیم.
خواندن مرتبط
- تیپر و بالابر قالب صنعتی: حمل و نقل قالب سنگین
- قالب بالا برنده و شیب دار
- بازگشت سرمایه ایمنی: بالا بردن قالب با زاویه ۹۰ درجه به جای بالا و پایین رفتن جرثقیل
- روکش قالب
منابع
- ماشین، فیکسچر، ریختهگری و نوبت: ویدیو در یوتیوب (۱۱۸ ثانیه؛ @fhope9014)
- محدوده فریم، بارگذاری، توان، زمان چرخش، وزن دستگاه: روکش قالب
- دامنه استانداردها: ISO 12100:2010؛ EN 415-10: 2014
- زمانبندی ارائه پیشنهاد: تایید طرح پیشنهادی (پیشنهاد ظرف ۴۸ ساعت)
آخرین بررسی: 2026-10-06