خلاصه اجرایی یک خط بستهبندی لوله فولادی، لولهها را از خروجی کارخانه میگیرد، آنها را میشمارد و لایهبندی میکند، یک بسته تشکیل میدهد، آن را تسمهبندی میکند و بستههای نهایی را روی هم قرار میدهد. کلیپ ما، حدود ۲۲۰ ثانیه طول دارد، یک دروازه مغناطیسی را روی ورودی لوله، یک دروازه خرپایی را روی قالب بسته، یک سر تسمهکش روی یک ستون و بستههای نهایی را در حیاط نشان میدهد. این خط در سه حالت کار میکند و بستههای نهایی را پنج بار به صورت زنجیرهای روی هم قرار میدهد.
فهرست مندرجات
- آنچه کلیپ نشان میدهد، به ترتیب
- زمان چرخه روی کلیپ
- نحوه شمارش نخ، لایهها، دستهها و پشتهها
- مراحل خط بستهبندی لولههای فولادی
- چک تاکت
- چک لیست انتخاب خط بسته بندی لوله های فولادی
- کنترلها و ایمنی
- سوالات متداول مهندسی
- مرحله بعدی
- خواندن مرتبط
- منابع
آنچه کلیپ نشان میدهد، به ترتیب
کلیپ 220 s خط نصب شده در محل را با قابهای فولادی آبی، ستونهای راهنمای زرد و کنسولهای کنترل خاکستری نشان میدهد.
- حدود ۱۰ ثانیه. کارگری با کلاه ایمنی و جلیقه دید بالا در کنار نقاله تغذیه لوله راه میرود.
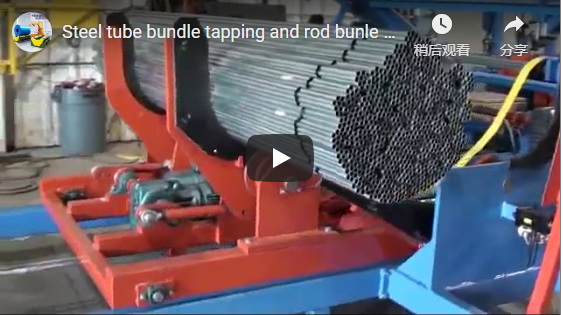
- حدود ۱۰ ثانیه. یک بالابر مغناطیسی زرد رنگ روی یک گانتری روی لولههای گرد گالوانیزه که روی زنجیرهای ورودی قرار دارند، قرار دارد.
- حدود ۱۰ ثانیه. یک تیرک خرپایی آبی رنگ، قالب بستهبندی را در بر میگیرد، جایی که تیرکهای زرد در امتداد ایستگاه بستهبندی قرار گرفتهاند.
- حدود ۱۰ ثانیه. یک دسته لوله گردِ فرمدار در ایستگاه قرار دارد، با یک سر تسمهای روی یک ستون عمودی و یک کنسول کنترل خاکستری در جلو.
- حدود ۳۳ تا ۳۹ ثانیه. منظره، دسته طناب را در امتداد ایستگاه دنبال میکند و به سر تسمهکشی نزدیک میشود.
- حدود ۱۰ ثانیه. در فضای باز، دستههای ششضلعیِ آماده از لولههای گرد روی قفسهای از قابها و غلتکهای آبی قرار دارند.
زمان چرخه روی کلیپ
| قسمتی از کلیپ | پنجره زمانی | مدت زمان |
|---|---|---|
| ورودی و گنتری مگنت | حدود ۱۲ تا ۳۰ ثانیه | حدود ۱۱ ثانیه |
| بسته سابق | حدود ۱۱ ثانیه | یک دیدگاه |
| ایستگاه تسمه کشی | حدود ۱۲ تا ۳۰ ثانیه | حدود ۱۱ ثانیه |
| بستههای تکمیلشده | حدود ۱۱ ثانیه | پایان کلیپ |
کلیپ بین ایستگاهها حرکت میکند، بنابراین این پنجرهها زمان چرخه نیستند. زمانها از فریمهایی که در فواصل حدود ۳۰ ثانیه گرفتیم، گرفته شدهاند.
نحوه شمارش نخ، لایهها، دستهها و پشتهها
لولهها از آسیاب توسط نوار نقاله غلتکی خروجی خارج میشوند. یک ضربهزن، لولههای خراب را به سیستم جمعآوری ضایعات منتقل میکند و لولههای سالم به صورت تکه تکه جمعآوری میشوند و یک دمنده هوا در محل جمعآوری قرار دارد. یک دمنده هوای دوم پس از تسمهکشی، روی دسته لولهها کار میکند.
هر لوله به سمت مخزن و در مقابل یک صفحه ضربه زننده هل داده میشود، سپس یکی یکی به بیرون پرتاب شده و روی زنجیره تشکیل لایه قرار میگیرد. یک فتوسل هر ضربه را میشمارد و شمارنده برای لایه بعدی تنظیم مجدد میشود. لولههای مستطیلی شناسایی شده و ۹۰ درجه برگردانده میشوند.
یک سه نظام الکترومغناطیسی هر ردیف تکمیل شده را بلند کرده و آن را در قالب دسته قرار میدهد. دستگاه شکلدهی با توجه به شکل دسته قابل تنظیم است و درپوشها ردیف را محکم میبندند. قالب، کنارهها را تا زمان تکمیل تسمهکشی در بر میگیرد.
| صحنه | چقدر می شود؟ |
|---|---|
| نوار نقاله و ضربه زن خروجی | تیوبها را میگیرد و تیوبهای خراب را رد میکند |
| زنجیره تشکیل لایه | لولهها را به صورت ردیفی میشمارد |
| سه نظام الکترومغناطیسی | ردیفهای لیفت و استک |
| بسته سابق | شکل بسته را حفظ میکند |
| تسمه زنی | بسته را تسمه میدهد |
| نوار نقاله تخلیه بار | بستهها را به انبار زنجیرهای میفرستد |
مراحل خط بستهبندی لولههای فولادی
| خط بسته بندی لوله های فولادی | صحنه یا ویژگی |
|---|---|
| تغذیه کنید | نوار نقاله غلتکی تخلیه، ضربه زننده به ضایعات، جمع آوری ضایعات |
| حساب | فتوسل در هر ضربه، تنظیم مجدد شمارنده در هر لایه |
| لولههای مستطیلی | شناسایی و ۹۰ درجه چرخانده شد |
| لایه بندی | ردیف بندی سه نظام الکترومغناطیسی |
| بسته بندی | دستگاه شکلدهی قابل تنظیم، کنارهها تا زمان بسته شدن نگه داشته میشوند |
| تسمه زنی | تسمهکشی بستهها، سپس دمنده هوای بستهبندی |
| پشتهسازی | نوار نقاله تخلیه، 5 بسته زنجیری انباشته |
| کنترل | ایستگاه صفحه لمسی، PLC؛ خودکار، نیمه خودکار و دستی |
چک تاکت
برای یک کارخانه لولهسازی که هر ۶ ثانیه یک لوله را برش میدهد، یک دسته ۶۰ تایی لوله در ۳۶۰ ثانیه ساخته میشود. تسمهکشی، انتقال و روی هم چیدن یک دسته لوله باید در ۳۶۰ ثانیه انجام شود.
دستههای کوچکتر این زمان را کوتاهتر میکنند، بنابراین ایستگاه تسمهکشی اولین جایی است که اندازه را تعیین میکند. روی هم قرار دادن پنج دسته به صورت زنجیر، انتهای بارگیری را حائل میکند.
چک لیست انتخاب خط بسته بندی لوله های فولادی
- شکل لوله، گرد یا مستطیل، و طول آن.
- لوله در دقیقه از آسیاب.
- شکل دسته و تعداد لولهها.
- تعداد بند در هر بسته
- چیدن و برداشت در انتهای بارگیری.
کنترلها و ایمنی
روی کلیپ، یک کارگر در کنار نوار نقاله ورودی راه میرود در حالی که لولهها روی خط قرار دارند. هر کسی که در کنار زنجیرها، زیر دروازه مغناطیسی یا در کنار فرمدهنده دسته باشد، باید طراحی شود. ما خط را حصارکشی میکنیم و کنسولها را خارج از منطقه حرکت قرار میدهیم.
قبل از اینکه کسی لولهای را آزاد کند، لوله را تمیز کند یا روی سر تسمهکشی کار کند، خط را متوقف، ایزوله و قفل کنید. ابتدا هرگونه باری را روی گانتری آهنربا پایین بیاورید تا استراحت کند، سپس ایزوله کنید.
استانداردهایی که اعمال میشوند به بازار مقصد بستگی دارند. برای بازارهای CE، استاندارد ISO 12100 روش ارزیابی ریسک را تعیین میکند و استاندارد EN 415-10 الزامات عمومی برای ماشینهای بستهبندی را پوشش میدهد که حفاظ و چیدمان توقف را تعیین میکند.
سوالات متداول مهندسی
س: خط چگونه لولهها را میشمارد؟ ج: یک فتوسل هر لولهای را که به زنجیره تشکیل لایه برخورد میکند، میشمارد و شمارنده برای هر لایه دوباره تنظیم میشود.
س: آیا میتوان لولههای مستطیلی را دسته بندی کرد؟ پاسخ: بله. لولههای مستطیلی قبل از لایه بندی، شناسایی و ۹۰ درجه برگردانده میشوند.
س: چه حالتهای کنترلی دارد؟ ج: یک PLC با صفحه لمسی آن را در حالت خودکار، نیمه خودکار یا دستی اجرا میکند.
مرحله بعدی
ما یک خط بستهبندی لوله فولادی را در سه مرحله اندازهگیری میکنیم:
- طرح چیدمان خود را ارسال کنید با اندازه لوله، سرعت آسیاب و طرح بسته بندی، به info@fhopepack.com.
- دریافت پیشنهاد ظرف ۴۸ ساعت، به همراه فهرست ایستگاهها، فرمدهندهی دسته و بررسی چرخه.
- رزرو نظرسنجی در سایت بنابراین ما میزان خروج، روش تسمهکشی و محل انباشت را تأیید میکنیم.
خواندن مرتبط
- خط بسته بندی لوله های فولادی اتوماتیک
- خط بستهبندی لولههای فولادی: لایهبندی، بستهبندی و تسمهکشی
- خط بستهبندی کویل شکافدار: تسمهکشی، بستهبندی از طریق چشم و انباشتن
منابع
- مراحل خط: صفحه خط بسته بندی لوله های فولادی
- زمانبندی کلیپ: زمانبندی فریمها از کلیپ ما گرفته شده است، در فواصل حدود ۳۰ ثانیه
- دستگاه در حال کار: ویدیوی ما در یوتیوب
- دامنه استانداردها: ISO 12100: 2010, EN 415-10: 2014
آخرین بررسی: 2026-10-05