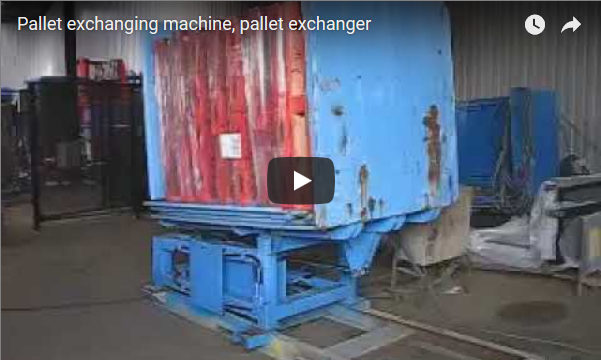
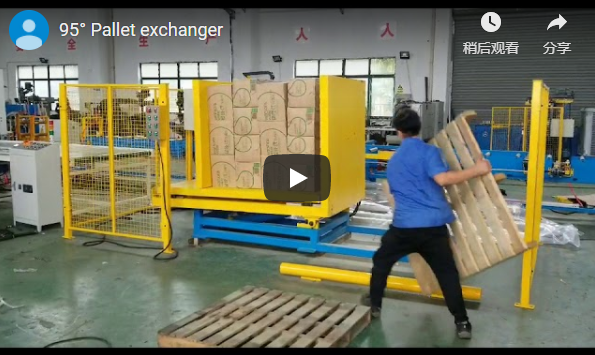
خلاصه: عملیات تعویض پالت اغلب خطوط تولید را برای تولیدکنندگان MDF و EPS دچار مشکل میکند. جابجایی دستی باعث ایجاد خطرات ایمنی و زمان چرخه نامنظم میشود که مستقیماً OEE را کاهش میدهد. تعویضکنندههای پالت خودکار پارامترهای گردش کار را تثبیت میکنند و معمولاً نیروی کار جابجایی مستقیم را 20 تا 50 درصد کاهش میدهند، در بهترین حالت، جابجایی تحت ساختارهای شیفت بهینه به جابجایی بالاتری میرسند و در عین حال آسیب به محصول را به حداقل میرسانند. مدیریت باید قبل از خرید، الزامات توان عملیاتی، محدودیتهای فضای کف و پیچیدگی ادغام را ارزیابی کند.
🛠️ معیارهای ارزیابی
تصمیمات مربوط به تدارکات باید هزینه کل مالکیت و بهرهوری عملیاتی را بر قیمتگذاری اولیه تجهیزات اولویتبندی کنند، زیرا سرمایهگذاریهای نادرست در اتوماسیون اغلب بازگشت سرمایه پیشبینیشده را کاهش میدهند. مدیران کارخانه معمولاً با تمرکز صرف بر قیمت واحد به جای کل زمان چرخه و معیارهای جابجایی نیروی کار، در مورد بازگشت سرمایه اتوماسیون قضاوت نادرستی دارند. پارامترهای تصمیمگیری باید آستانههای حجم پالت سالانه، دستاوردهای OEE هدف، محدودیتهای فضای کف و پیچیدگی ادغام با شبکههای موجود جابجایی مواد را تعیین کنند. اشتباه تدارکات شامل انتخاب تجهیزات بدون تأیید تلرانسهای پایداری بار یا محدودههای فشار گیره قبل از امضای قرارداد است. پشتههای تخته MDF برای جلوگیری از خرد شدن لبه در حین چرخش به توزیع دقیق نیرو نیاز دارند. پنلهای عایق EPS به دلیل چگالی کم و شکنندگی ساختاری، آستانههای گیره پایینتری را میطلبند. مدیریت باید قبل از ارزیابی فروشنده، شرایط مرزی را تعریف کند. نکته کلیدی: مشخصات تأمینکننده را با حداکثر ابعاد پشته (طول 1,200 تا 5,000 میلیمتر) و الزامات حجم جابجایی اوج خود تأیید کنید.
هشدار خرید: سفارش تعویض پالت بدون تأیید رتبهبندی آببندی هیدرولیک برای چرخههای کاری مداوم منجر به خرابی زودرس و افزایش هزینههای تعمیر و نگهداری میشود. همیشه قبل از نهایی کردن برنامههای نصب، گزارشهای تست فشار تأیید شده را درخواست کنید، فواصل زمانی تعمیر و نگهداری برنامهریزی شده را تأیید کنید و شرایط پوشش گارانتی را تأیید کنید تا ریسک عملیاتی کاهش یابد.
مدیران عملیاتی باید تنگناهای جریان کار فعلی را در برابر قابلیتهای توان عملیاتی خودکار ترسیم کنند. تخصیص فضای کف تعیین میکند که آیا پیکربندیهای سیار یا ثابت به راحتی با خطوط بستهبندی موجود ادغام میشوند یا خیر. سازگاری با منبع تغذیه، ارتقاء زیرساختهای الکتریکی را تعیین میکند. کنترل ریسک مستلزم بررسی پروتکلهای توقف اضطراری و رعایت محافظ هیدرولیکی در شرایط حداکثر بار است. پیچیدگی پیادهسازی با الزامات هماهنگسازی نوار نقاله و اتصال سیستم مدیریت انبار افزایش مییابد.
🏗️ گزینه الف
تعویض دستی پالت، هزینههای غیرقابل پیشبینی نیروی کار، افزایش مسئولیتهای ایمنی و ناهماهنگی در توان عملیاتی را به همراه دارد که مستقیماً اثربخشی کلی تجهیزات را در تمام شیفتهای تولید سرکوب میکند. این روش مرسوم نیازمند نیروی انسانی مداوم است و در دورههای اوج تولید، وقفههای غیرقابل پیشبینی در گردش کار ایجاد میکند. هر عملیات تعویض، تحت شرایط استاندارد تولید دو شیفت، به سه تا پنج دقیقه زمان جابجایی دستی برای هر انتقال نیاز دارد. قرارگیری لیفتراک دو تا چهار دقیقه دیگر به کل مدت زمان چرخه اضافه میکند. میزان آسیب محصول برای پشتههای MDF به طور مداوم به هفت تا ده درصد و برای پنلهای EPS با چگالی کم از پانزده درصد فراتر میرود. الزامات نیروی کار صرف نظر از نوسانات حجم، در سه تا چهار نفر در هر شیفت ثابت میماند. حوادث ایمنی اغلب شامل کشیدگی کمر، خطرات له شدن و آسیبهای حرکتی تکراری میشود. به دلیل خستگی اپراتور و تکنیکهای مختلف بلند کردن، ثبات گردش کار تا چهل درصد کاهش مییابد.
🔗 مرتبط : راهکارهای بیشتر را بررسی کنید
📈 گزینه ب
تعویضکنندههای پالت خودکار با استانداردسازی زمان چرخه، حذف مواجهه با جابجایی دستی و همترازی مستقیم با الزامات هماهنگسازی خط بستهبندی پیوسته، بهبودهای قابل اندازهگیری در OEE ارائه میدهند. این رویکرد مکانیکی، بلند کردن دستی را حذف میکند، زمان چرخه را تثبیت میکند و مستقیماً با الزامات هماهنگسازی خط بستهبندی پیوسته همترازی میکند. سکوهای هیدرولیکی، تحت شرایط حسگر ارتفاع خودکار، پنج تا بیست و پنج کیلونیوتن نیروی گیره اعمال میکنند. سیستمهای چرخشی، چرخشهای صد و هشتاد درجهای را با تلرانس زاویهای مثبت یا منفی صفر نقطه پنج درجه، تحت پارامترهای وزن بار تأیید شده، انجام میدهند. زمان چرخه بین بیست تا سی و پنج ثانیه در هر تعویض، تحت شرایط عملیاتی سنگین، تثبیت میشود. الزامات برق با رتبهبندیهای استاندارد منبع تغذیه سه فاز صنعتی همتراز است، در حالی که محدودیتهای پیکربندی PLC به کتابچههای راهنمای تأیید شده فروشنده برای معماریهای مدل خاص بستگی دارد. رابطهای یکپارچهسازی، هماهنگسازی نوار نقاله و تبادل دادههای سیستم مدیریت انبار را تحت استانداردهای پروتکل ارتباطی تأیید شده پشتیبانی میکنند. انواع پرس جانبی متحرک، موقعیتیابی انعطافپذیری را برای تنظیمات موقت خط ارائه میدهند، در حالی که مدلهای کمپرسی ثابت، نصب دائمی را برای عملیات مداوم با حجم بالا فراهم میکنند.
🛡️ جدول مقایسه
مدیریت باید این معیارهای عملکرد را در برابر ممیزیهای پایه خاص سایت اعتبارسنجی کند تا اطمینان حاصل شود که افزایش توان عملیاتی پیشبینیشده به بازگشت سرمایه قابل اندازهگیری و کاهش حق بیمه تبدیل میشود. معیارهای عملکرد مستقیم نشان میدهند که سیستمهای خودکار، زمان چرخه را تا هشتاد درصد کاهش میدهند و در عین حال وابستگی نیروی کار به یک سرپرست واحد در هر شیفت را در تمام سناریوهای عملیاتی کاهش میدهند. مدیریت باید قبل از نهایی کردن مشخصات تدارکات، این پارامترهای کمیشده را در برابر محدودیتهای تأسیسات بررسی کند.
| بعد ارزیابی | تعویض دستی پالت (گزینه الف) | تعویضکننده خودکار پالت (گزینه ب) |
|---|---|---|
| زمان چرخه | ۸ تا ۱۲ دقیقه برای هر تبادل | ۲۰ تا ۳۵ ثانیه برای هر تبادل |
| شرایط کار | ۲ تا ۳ اپراتور در هر شیفت | ۰.۵ سرپرست در هر شیفت |
| نرخ خسارت محصول | ۷–۱۰٪ (MDF)، ۱۰–۱۵٪ (EPS) | ۱ تا ۳ درصد در تمام انواع بار |
| کنترل فشار گیره | اعمال نیروی دستی و کنترل نشده | قابل تنظیم ۵۰ تا ۱۰۰۰ کیلونیوتن دارای حسگر ارتفاع |
| دقت چرخش | ناموجود (تغییر موقعیت دستی) | ± 0.5 ° تلرانس زاویهای در طول چرخش ۱۸۰ درجه |
| متغیر تأثیر OEE | خرابی زیاد به دلیل تاخیر در رسیدگی | یکپارچهسازی پایدار توان عملیاتی با نوار نقالهها |
سربار یکپارچهسازی، سودآوری بلندمدت پیکربندیهای خودکار را تعیین میکند. تلرانسهای تنظیم نوار نقاله معمولاً برای جلوگیری از سوء تغذیه به دقت مثبت یا منفی دو میلیمتر نیاز دارند. پنلهای برق باید تحت چرخههای کاری مداوم با کدهای ایمنی صنعتی منطقهای مطابقت داشته باشند. فواصل تعمیر و نگهداری به محدوده دمای عملیاتی و سطح گرد و غبار محیط بستگی دارد. مدیریت باید یک چارچوب محاسبه ROI استاندارد ایجاد کند که بهبودهای OEE، کاهش هزینههای دفع زباله و کاهش حق بیمه کارگران را در یک افق استقرار پنج ساله پیگیری کند. قبل از استقرار، بررسی کنید که شرایط گارانتی تأمینکننده، تخریب آببند هیدرولیکی و برنامههای روغنکاری گیربکس را پوشش میدهد.
🔗 همچنین ببینید : تجهیزات مرتبط
⚙️ مشاوره انتخاب رشته
اعتبارسنجی تدارکات نیازمند هماهنگی بین بخشهای مختلف عملیاتی، مالی و ایمنی است تا تأیید شود که مشخصات تجهیزات با نیازهای واقعی توان عملیاتی و اهداف مقیاسپذیری بلندمدت مطابقت دارد. مدیران تأسیسات باید ظرفیت تجهیزات را با آستانههای حجم پالت سالانه مطابقت دهند و در عین حال، قبل از نهایی کردن قراردادهای فروشنده، فضای خالی کف و سازگاری منبع تغذیه را تأیید کنند. تصمیمات تدارکات نیازمند هماهنگی دقیق با زیرساختهای موجود جابجایی مواد و اهداف مقیاسپذیری عملیاتی بلندمدت است. حجم تبادل سالانه بیش از بیست هزار پالت، سرمایهگذاری خودکار را از طریق جابجایی مستقیم نیروی کار و کاهش خسارات توجیه میکند. عملیاتی که به سکوهای پایه حرارتی یا بهداشتی نیاز دارند، از اتصالات گیرهای با قابلیت تعویض سریع که بدون پیکربندی مجدد دستی، انطباق را حفظ میکنند، بهرهمند میشوند. محدودیتهای فضای کف، پیکربندیهای متحرک فشرده را ترجیح میدهند، در حالی که خطوط نصب دائمی نیاز به نصب ثابت با لنگر بتن مسلح دارند. قبل از استقرار کامل، یک آزمایش برای اعتبارسنجی حفظ کشش فیلم و تلرانسهای تنظیم پالت انجام دهید. مدیریت باید کل هزینه مالکیت را با استفاده از سود پیشبینیشده OEE، کاهش حق بیمه ناشی از کاهش نرخ آسیب و کاهش هزینههای دفع زباله محاسبه کند. تأیید متقابل بین بخشی تضمین میکند که پیشبینیهای مالی با واقعیتهای عملیاتی همسو هستند و از خزش دامنه در طول مراحل اجرا جلوگیری میکنند.
چک لیست تصمیم خرید
-
تأیید کنید که حداکثر ابعاد پشته با مشخصات اندازه سکو در محدوده تلرانسهای تولید مطابقت دارد.
-
سازگاری منبع تغذیه با زیرساختهای موجود کارخانه و محدودیتهای اعوجاج هارمونیکی را تأیید کنید.
-
محدودههای فشار گیره را در برابر آستانههای شکنندگی محصول در شرایط اوج بار، اعتبارسنجی کنید.
-
پروتکلهای یکپارچهسازی PLC را برای اتصال WMS و استانداردهای همگامسازی نوار نقاله بررسی کنید.
-
مستندات مربوط به رعایت ایمنی را برای الزامات محافظ هیدرولیک و زمانهای واکنش توقف اضطراری بررسی کنید.
🛡️ نکات مربوط به انطباق : این تجهیزات مطابق با الزامات ISO و CE طراحی شده است. قبل از خرید، گواهینامههای خاص را با سازنده بررسی کنید.
سوالات متداول
س: قبل از نهایی کردن قرارداد اتوماسیون، کدام اسناد فروشنده باید تأیید شوند؟ ج: تیمهای تدارکات باید گزارشهای پایداری بار تأیید شده، گواهیهای تست فشار هیدرولیک و برنامههای تعمیر و نگهداری دقیق را که با شرایط محیطی تأسیسات شما مطابقت دارند، درخواست کنند. تأیید کنید که شرایط گارانتی به صراحت شامل تخریب آببندی، فواصل روغنکاری گیربکس و بهروزرسانیهای سیستم عامل PLC میشود تا از هزینههای سرمایهای غیرمنتظره در طول سه سال اول بهرهبرداری جلوگیری شود. قبل از تأیید سفارش خرید، این اسناد را با ممیزیهای ایمنی داخلی مقایسه کنید.
س: مدیریت چگونه باید یک چارچوب اعتبارسنجی بازگشت سرمایه (ROI) برای اتوماسیون جابجایی پالت ایجاد کند؟ ج: رهبران مالی و عملیاتی باید قبل از نصب، ساعات کار فعلی، نرخ آسیب محصول و تلفات OEE را به صورت پایه تعیین کنند. ردیابی پس از استقرار باید زمانهای چرخه واقعی را با افزایش توان عملیاتی پیشبینیشده مقایسه کند، در حالی که بیمهگران میتوانند حق بیمه را بر اساس کاهشهای تأیید شده در ادعاهای آسیب در محل کار و معیارهای ضایعات مواد تنظیم کنند. نقاط عطف بررسی فصلی را برای تنظیم فواصل تعمیر و نگهداری و کالیبراسیون مجدد پیشبینیهای مالی با افزایش حجم تولید تعیین کنید.