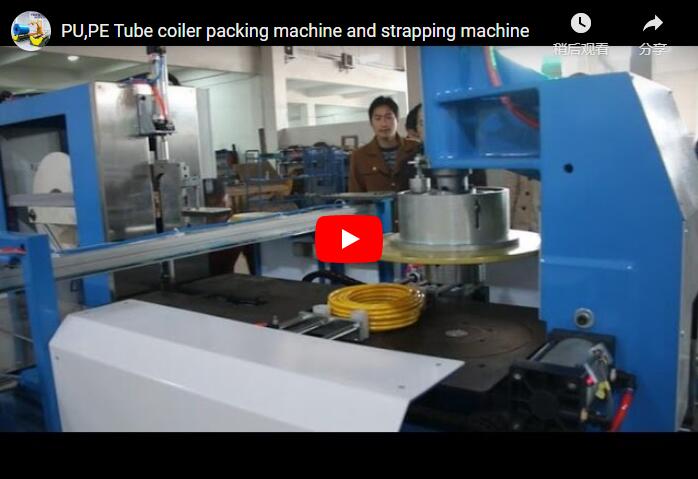
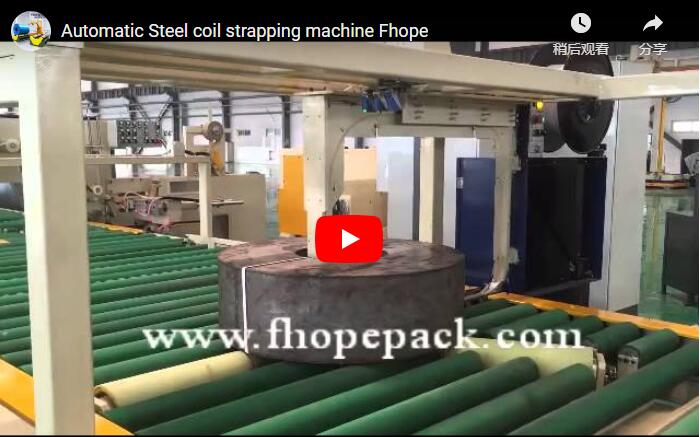
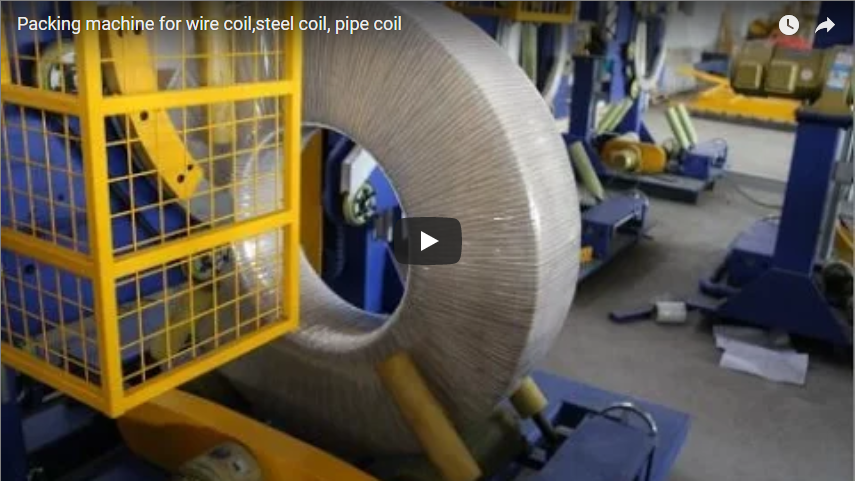
خلاصه اجرایی کویلهای فولاد ضد زنگ - به ویژه کویلهای شکافدار با پرداختهای آینهای ممتاز 2B، BA، شماره 4 و شماره 8 - در طول حمل و نقل بسیار مستعد خراشیدگی سطح، چینخوردگی لبه و آلودگی آهن هستند. یک سیستم بستهبندی و جابجایی خودکار، کویلهای شکافدار را در جهت چشم به آسمان (محور عمودی) از روی نقالههای پوشش داده شده با پلی اورتان منتقل میکند، پوشش محافظ مارپیچی را از طریق چشم اعمال میکند و پایین آوردن مکانیکی و چیدن پالت را بدون نصب دستی مستقیم تکمیل میکند. این راهنمای مهندسی، جریان ایستگاه مکانیکی، فرمولهای محاسبه فیلم سینماتیک، پروتکلهای حفاظت سطح و ماتریسهای انتخاب تجهیزات برای مراکز خدمات فلزی را به تفصیل شرح میدهد.
چالش جابجایی کویلهای فولاد ضد زنگ
برخلاف فولاد کربنی سازهای، نوار فولاد ضد زنگ نورد سرد برای کاربردهای دقیق زیباییشناختی و بهداشتی مشخص شده است. لایه اکسید سطحی (لایه غیرفعال غنی از کروم) و پرداختهای آینهای باید کاملاً عاری از آثار اصطکاک، فرورفتگی ابزار و ذرات معلق باشند.
بستهبندی دستی با استفاده از جرثقیلهای سقفی، قلابهای C یا تسمههای نایلونی، خطرات کیفی شدیدی را به همراه دارد:
- سایش سطح با بار نقطهایشتاب بالابر باعث جابجایی میکروسکوپی بین حلقههای سیمپیچ میشود که منجر به ایجاد آثار سایش ناشی از اصطکاک (خوردگی سایشی) میگردد.
- آلودگی کربنتماس مستقیم با میزهای انتقال فولادی بدون پوشش یا چنگالهای فولادی بدون روکش، ذرات آزاد آهن را وارد میکند و باعث ایجاد زنگزدگی شدید در طول حمل و نقل دریایی به خارج از کشور میشود.
- تلسکوپی شدن و آسیب لبههاتسمههای پلیاتیلن دستی با کشش بالا، بار جانبی را روی پوششهای بیرونی متمرکز میکنند و لبههای ظریف شکافدار (با ضخامت نوار ۰.۳ تا ۱.۵ میلیمتر) را تغییر شکل میدهند.
این راهکار بستهبندی خودکار، پشتیبانی مکانیکی مداوم و نرم را در طول انتقال، بستهبندی از طریق چشم مداری و چیدمان پالت رباتیک یا مکانیکی حفظ میکند.
درجهبندی و حساسیت پرداخت سطح فولاد ضد زنگ
انتخاب پارامترهای عملیاتی خط تولید مستلزم کالیبره کردن فشارهای گیره و کشش فیلم تا رسیدن به سطح نهایی نوار ورودی است:
| نمره را تمام کنید | ویژگی های مکانیکی | آسیبپذیری در برابر آسیب | آستانه جابجایی و مهار |
|---|---|---|---|
| 2B | صاف، نورد سرد، نورد شده با پوست؛ پرداخت استاندارد صنعتی آسیابی | متوسط؛ خراشهای قابل مشاهده، زیباییشناسی خط جوش را به خطر میاندازد | تماس غلتک پلی اورتان؛ فشار خط ≤ 0.4 مگاپاسکال |
| BA (Bright Annealed) | بازتابنده آینهای؛ فرآوری شده در اتمسفر کاهنده | زیاد؛ خراشهای جزئی یا اثر انگشت باعث رد شدن زیاد میشوند. | غلافهای PU بدون علامت Shore A 85؛ بدون تماس با دست خالی |
| شماره ۴ (برسخورده/ساتن) | دانههای ساینده تک جهته (۱۵۰-۲۴۰ گریت) | متوسط-زیاد؛ خراشهای متقاطع، رگههای خطی را خراب میکنند | حفاظت لبه مورد نیاز است؛ فقط مرکز طولی |
| شماره ۸ (آینه حقیقی) | صیقل داده شده مکانیکی با ترکیبات فوق العاده ریز؛ بدون نقص | شدید؛ تماس مکانیکی مجاز صفر در سطح بیرونی | بستهبندی فیلم دو لایه؛ لایه گذاری با هوا یا وکیوم |
| خط رویش مو (HL) | الگوی خطی پیوسته با دانههای بلند | بالا؛ حساس به اصطکاک لغزشی موضعی در هنگام شتابگیری | شتاب نوار نقاله منحنی S پیشرونده ≤ 0.2 متر بر ثانیه |
کاهش ارزش تجاری یک کویل BA به دلیل سایش در حین حمل و نقل میتواند منجر به ضرر مالی 10 تا 25 درصدی به ازای هر تن متریک شود.
نحوه عملکرد خط بسته بندی خودکار
سیستم بستهبندی کویل شکافدار خودکار، چهار ایستگاه مجزا را در یک سلول پیوسته و تحت کنترل PLC ادغام میکند که در جهت چشم به آسمان (محور عمودی) عمل میکند تا پایداری کویل را به حداکثر برساند.
[Slitter Exit / Turnstile]
           │
           ▼
[Polyurethane Roller Conveyor] ── (Eye-to-Sky Centering)
           │
           ▼
[Through-the-Eye Ring Wrapper] ── (Helical Stretch / VCI Application)
           │
           ▼
[Automatic Labeling Station]   ── (Outer Diameter / Face Thermal Barcode)
           │
           ▼
[Hydraulic Stacker / Downender] ── (Pallet Loading / Turnstile Accumulation)
مرحله ۱ - تغذیه داخلی و انتقال از بالا به پایین
کویلهای شکافدار از مندرل دستگاه برش به سمت یک گیت گردان و پایینبرنده خارج میشوند و به صورت صاف (چشم به آسمان) روی نوار نقالههای غلتکی برقی فرود میآیند.
- تمام غلتکها با پلی اورتان درجه بالا (Shore A 85-90، حداقل ضخامت دیواره ۱۲ میلیمتر) ولکانیزه میشوند تا از تماس با فلز آهنی لخت جلوگیری شود.
- آرایههای حسگر نوری، قطر خارجی (OD) و قطر داخلی (ID) کویل را تشخیص میدهند و بازوهای تنظیم مرکزی پنوماتیک را فعال میکنند که کویل را بدون ساییدگی لبهها، هم مرکز با خط مرکزی پیچش قرار میدهند.
مرحله 2 - پیچیدن فیلم مداری از طریق چشم
کویل به ایستگاه بستهبندی منتقل میشود، جایی که یک حلقه شاتل شکافدار به سوراخ مرکزی عمودی نفوذ میکند.
- این حلقه، پخشکننده فیلم را از طریق چشم کویل میچرخاند، در حالی که غلتکهای نگهدارنده مخروطی پوشیده شده با PU، کویل را حول خط مرکزی عمودی آن میچرخانند.
- این چرخش دو محوره، یک پوشش مارپیچی پیوسته و کاملاً همپوشان را در سراسر قطر داخلی، قطر خارجی و هر دو وجه افقی ایجاد میکند.
- دستگاههای کشش ذرات مغناطیسی دیجیتال، صرف نظر از کاهش قطر رول، کشش ثابتی (۱۵ تا ۴۰ نیوتن) را حفظ میکنند و از چینخوردگی لبه در عرضهای بسیار نازک شکاف جلوگیری میکنند.
| پارامتر ایستگاه | مشخصات مهندسی |
|---|---|
| مکانیسم بسته بندی | حلقه شاتل مداری C-frame (از طریق چشم) |
| سازگاری فیلم | فیلم کششی LLDPE، فیلم ضد خوردگی VCI، نوار PP بافته شده |
| عرض وب فیلم | 100 میلی متر تا 300 میلی متر |
| محدوده ضخامت فیلم | 20 میکرومتر تا 50 میکرومتر |
| سرعت چرخش حلقه | درایو فرکانس متغیر (VFD)، 40 تا 120 دور در دقیقه |
| سرعت چرخش کویل | ۱.۵ تا ۴.۵ دور در دقیقه (هماهنگ با همپوشانی هدف) |
مرحله ۳ - برچسبگذاری خودکار و بازرسی وزن
کویل پیچیده شده به ایستگاه بازرسی درون خطی ارجاع داده میشود:
- سلولهای بارگذاری یکپارچه در نوار نقاله غلتکی، وزن خالص را با دقت ±0.2 کیلوگرم ثبت میکنند.
- یک دستگاه رباتیک یا پنوماتیک، برچسب بارکد حرارتی را مستقیماً روی پوشش بیرونی یا دیواره جانبی کویل اعمال میکند و دادهها را از طریق اترنت صنعتی با MES/ERP تأسیسات همگامسازی میکند.
مرحله ۴ - چیدمان مکانیکی پالت
یک بالابر قیچی هیدرولیکی مجهز به یک مندرل با قطر داخلی منبسط شونده یا بازوهای چنگک محیطی، کلاف پیچیده شده را از نوار نقاله بلند میکند:
- کویل به یک صفحه گردان پالتی دو ایستگاهه منتقل میشود.
- الگوهای چیدمان قابل برنامهریزی، کویلها را در ارتفاع ۱ تا ۶ لایه روی پایههای چوبی، کامپوزیتی یا فولادی قرار میدهند.
- جداکنندههای غیرفلزی یا پرسی میتوانند به طور خودکار بین کویلها قرار داده شوند تا از قفل شدن خلاء بین لایهها و سایش سطح بیرونی جلوگیری شود.
محاسبات مهندسی مصرف فیلم و همپوشانی
تعیین ظرفیت رول فیلم، زمان چرخه و مواد مصرفی بستهبندی نیازمند معادلات هندسی دقیقی است که هندسه کویل، همپوشانی مکانیکی و نسبتهای پیش کشش توزیعکننده را در نظر میگیرد.
       ┌──────────────────────── OD ────────────────────────┐
       │                                                    │
       ▼                                                    ▼
       ┌──────────────────┬──────────────┬──────────────────┐ ──┐
       │                  │              │                  │   │
       │    Coil Wall     │  Center Eye  │    Coil Wall     │   │ Width
       │      (t_w)       │     (ID)     │      (t_w)       │   │  (W)
       │                  │              │                  │   │
       └──────────────────┴──────────────┴──────────────────┘ ──┘
۱. محیط مقطع هندسی
طول فیلم مورد نیاز برای ایجاد یک دور پیچیدن به دور مقطع شعاعی کویل:
P_sec = 2 × (t_w + W) = 2 × [((OD - ID) / 2) + W]
جایی که:
OD= قطر بیرونی کویل (میلیمتر)ID= قطر داخلی کویل (میلیمتر)W= عرض شکاف کویل (میلیمتر)t_w= ضخامت دیواره شعاعی (میلیمتر) =(OD - ID) / 2
۲. نسبت همپوشانی و محیط متوسط هسته
برای دستیابی به آببندی یکنواخت و یکدست، پوششهای متوالی فیلم باید در امتداد حداکثر محیط بیرونی همپوشانی داشته باشند:
Advance per wrap (A_w) = F_w × (1 - O_r)
جایی که:
F_w= عرض فیلم اعمال شده روی کویل (میلیمتر)O_r= نسبت همپوشانی مورد نیاز (مثلاً 0.30 برای 30٪، 0.50 برای 50٪)
تعداد کل بستهها (N_wraps) مورد نیاز برای تکمیل یک چرخش کامل ۳۶۰ درجه به دور سیمپیچ:
N_wraps = (π × OD) / A_w = (π × OD) / [F_w × (1 - O_r)]
۳. کل مصرف فیلم (با احتساب پیشکشش)
اگر دستگاه از یک واگن پیشکشش قدرتی استفاده کند، فیلم کشیده نشده از غلتک مرکزی به طور قابل توجهی کمتر از فیلمی است که روی محصول اعمال میشود:
L_applied = N_wraps × P_sec
L_core = L_applied / (1 + S_r)
جایی که:
L_applied= طول خالص فیلم کشیده شده روی کلاف (متر)S_r= نسبت کشش اولیه (مثلاً ۲.۰ برای کشش اولیه با قدرت ۲۰۰٪)L_core= متر خطی واقعی مصرف شده از رول فیلم خام (متر)
مثال کاربردی مهندسی
یک کویل فولاد ضد زنگ BA با شیار دقیق را تحت مشخصات حمل و نقل صادراتی در نظر بگیرید:
| پارامتر | ارزش متریک |
|---|---|
قطر خارجی (OD) |
1200 میلی متر (1.20 متر) |
قطر داخلی (ID) |
508 میلی متر (0.508 متر) |
عرض نوار (W) |
300 میلی متر (0.30 متر) |
عرض فیلم (F_w) |
200 میلی متر (0.20 متر) |
نسبت همپوشانی هدف (O_r) |
40٪ (0.40) |
نسبت پیش کشش (S_r) |
150٪ (1.50) |
- ضخامت دیواره شعاعی:
t_w = (1200 - 508) / 2 = 346 mm - محیط بخش:
P_sec = 2 × (346 + 300) = 1292 mm = 1.292 m - پیشروی خطی در هر دور پیچش:
A_w = 200 × (1 - 0.40) = 120 mm = 0.12 m - تعداد کل بستهها:
N_wraps = (π × 1.20) / 0.12 ≈ 3.770 / 0.12 ≈ 31.4(گرد کردن به ۴ بسته بندی) - طول فیلم کاربردی:
L_applied = 32 × 1.292 m = 41.34 m - فیلم اصلی مصرف شده:
L_core = 41.34 / (1 + 1.50) = 41.34 / 2.50 = 16.54 m per coil
ماتریس انتخاب فیلم برای بستهبندی فولاد ضد زنگ
شیمی فیلم و درجه مکانیکی آن مستقیماً بر مقاومت در برابر خوردگی و امنیت حمل و نقل تأثیر میگذارند:
| مواد بسته بندی | استحکام کششی (MD/TD) | مقاومت در برابر سوراخ | شفافیت نوری | هدف اصلی بستهبندی |
|---|---|---|---|---|
| ریختهگری LLDPE (چند لایه) | ۸۰ مگاپاسکال / ۷۵ مگاپاسکال | متوسط رو به بالا | برتر (> 92%) | پیچیدن مداری با سرعت بالا؛ تأیید کنترل کیفیت بصری سطح |
| LLDPE دمیده شده | ۸۰ مگاپاسکال / ۷۵ مگاپاسکال | بالا | مه آلود / شفاف | کویلهای شکافدار با لبههای ناهموار؛ مقاومت کششی بالا در برابر پلیسه |
| فیلم آغشته به VCI | ۸۰ مگاپاسکال / ۷۵ مگاپاسکال | زیاد | کم-متوسط (سبز/آبی) | محمولههای دریایی؛ مانع فعال ضد خوردگی |
| پلیپروپیلن بافته شده (PP) | ۸۰ مگاپاسکال / ۷۵ مگاپاسکال | بی نهایت | مات | کویلهای سنگین؛ زره بیرونی در برابر ضربات ناشی از جابجایی |
چک لیست مشخصات ادغام خط و چیدمان
برای دریافت یک طرح فنی دقیق، شبیهسازی چرخه زمانی و پیشنهاد مکانیکی ظرف ۴۸ ساعت، محدودیتهای کارگاهی زیر را گردآوری کنید:
- پاکت ابعادی کویل: حداقل و حداکثر قطر خارجی، قطر داخلی و عرض (میلیمتر).
- الزامات ظرفیت وزنی: حداقل و حداکثر وزن کلاف (کیلوگرم).
- مخلوط پرداخت سطح: نسبت کویلهای 2B، BA، شماره 4 یا شماره 8 که در هر شیفت پردازش میشوند.
- وضعیت لبه قبل از پیچیدنوجود خارهای دستگاه برش (میزان سوراخ شدن فیلم را تعیین میکند).
- هدف توان عملیاتی: تعداد کویلهای هدف در ساعت (CPH) یا زمان چرخه به ازای هر کویل (ثانیه).
- دستور پخت مواد بسته بندی: تک لایه کشسان، کامپوزیت کشسان + کاغذ، یا روکش VCI.
- محدودیتهای انباشتگی در پاییندستحداکثر وزن پالت، محدودیت ارتفاع پشته و ابعاد میله چوبی.
- فضای کف موجود و جریان: طرح عبور مستقیم درون خطی، L شکل یا طرح بازگشت ۱۸۰ درجه.
- ارتباطات میدانی (فیلد باس): زیمنس پروفینت، راکول اترنت/آیپی، یا یکپارچهسازی ورودی/خروجی گسسته.
استانداردهای ایمنی و پروتکلهای ارزیابی ریسک
از آنجا که خطوط کویل خودکار، واحدهای فولادی دوار چند تنی با چگالی بالا را پردازش میکنند، طراحی ماشینآلات باید مطابق با الزامات ایمنی منطقهای و بینالمللی باشد:
- حفاظ مکانیکی (ISO 12100 و EN 415-10)حصار ایمنی محیطی با ارتفاع ۲۲۰۰ میلیمتر و دربهای دسترسی ایمنی قفلشونده به هم متصل که مجهز به کلیدهای RFID با قفل برقی هستند.
- محفظه نوریپردههای نوری ایمنی نوع ۴ که در ورودی نوار نقاله و محل تخلیه پالت نصب شدهاند، به همراه بازوهای بیصدا کننده برای تشخیص کویلها از پرسنل تعمیر و نگهداری.
- بستن و بلند کردن ایمن در برابر خرابیاستکرهای هیدرولیکی، شیرهای یکطرفه تعادل را مستقیماً در منیفولدهای سیلندر ادغام میکنند و از افت مکانیکی کالسکه در صورت افت فشار فاجعهبار جلوگیری میکنند.
- مقررات لوتوشیرهای تخلیه پنوماتیک تک نقطهای و ایزولاتورهای الکتریکی مطابق با الزامات OSHA 1910.147.
سوالات متداول مهندسی
س: چرا کویلهای شکافدار باریک از جنس استیل ضد زنگ را به جای افقی، در جهت چشم به آسمان پردازش کنیم؟
الف) کویلهای شکاف باریک (با عرض ۱۰۰۰ میلیمتر) نسبت ابعاد بالایی دارند. در جهت افقی چشم (محور موازی با کف)، تعادل جانبی کمی دارند و به راحتی کج یا تلسکوپی میشوند. انتقال چشم به آسمان (محور عمودی) سطح صاف را روی رولهای پلی اورتان قرار میدهد و پایداری ساختاری کامل را تضمین میکند و امکان پیچیدن مداوم از طریق چشم را فراهم میکند.
س: چگونه سیستم از سوراخ شدن فیلم کششی توسط پلیسههای نواری جلوگیری میکند؟
الف) کویلهای شکافدار با پلیسههای بیش از حد، به جای فیلم ریختهگری، با فیلم چندلایه دمشی LLDPE پیچیده میشوند. علاوه بر این، PLC به طور خودکار کشش فیلم را در دو لایه اول کاهش میدهد و در عین حال همپوشانی را تا 50٪ افزایش میدهد و قبل از شروع پیچیدن با کشش بالا، یک بالشتک محیطی مقاوم در برابر سوراخ شدن تشکیل میدهد.
س: آیا این خط میتواند کویلها را با کاغذ درهمتنیده بستهبندی کند؟
بله. دستگاه پخش حلقه شاتل را میتوان به قرقرههای دوتایی مجهز کرد که کاغذ کرافت سنگین یا کاغذ VCI را به همراه یک پوشش فیلم کششی بیرونی تغذیه میکنند و مانع رطوبت کامل و مقاومت در برابر سایش مکانیکی را تضمین میکنند.
مراحل بعدی برای اجرای پروژه
برای مهندسی یک خط بستهبندی و انباشت خودکار کویل فولاد ضد زنگ که متناسب با دستگاه برش شما تنظیم شده باشد:
- مشخصات خط ارسالابعاد کویل (ID/OD/Width)، وزن و نوع پرداخت آن را به آدرس ایمیل زیر ارسال کنید: info@fhopepack.com.
- پیشنهاد فنی (ظرف ۴۸ ساعت)گروه سیستمهای بستهبندی ما، نقشه کامل چیدمان عمومی (GA)، تحلیل زمان چرخه و محاسبه هزینه مواد مصرفی را ارائه میدهد.
- تأیید طرح مهندسیبرای هماهنگی مساحت کف، ارتفاع غلتکها و هماهنگی PLC با دستگاه برش بالادستی خود، با مهندسان ارشد پروژه ما ارتباط برقرار کنید.
مراجع فنی
- دستورالعملهای عمومی ماشینآلات بستهبندی: ISO 12100:2010 ایمنی ماشین آلات
- ایمنی ماشین آلات بسته بندی: الزامات ایمنی عمومی EN 415-10:2014
- طرحبندی سیستم کویل خودکار: راهکارهای جابجایی کویل سنگین FHOPE
آخرین بررسی فنی: اکتبر ۲۰۲۶ | بخش اتوماسیون صنعتی و بستهبندی FHOPE