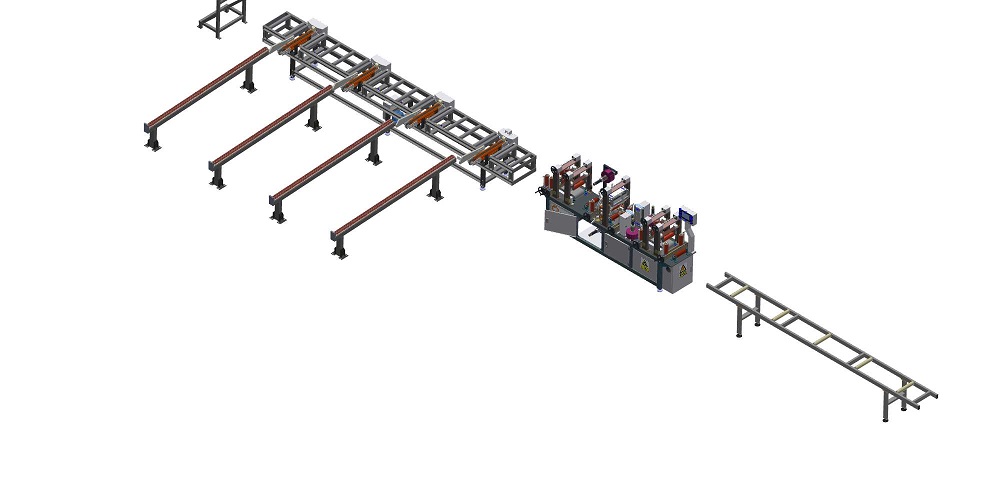
🛠️ محدوده سیستم و پارامترهای عملیاتی
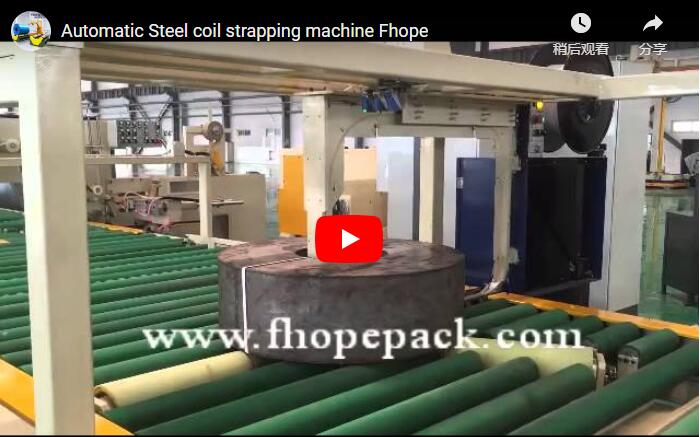
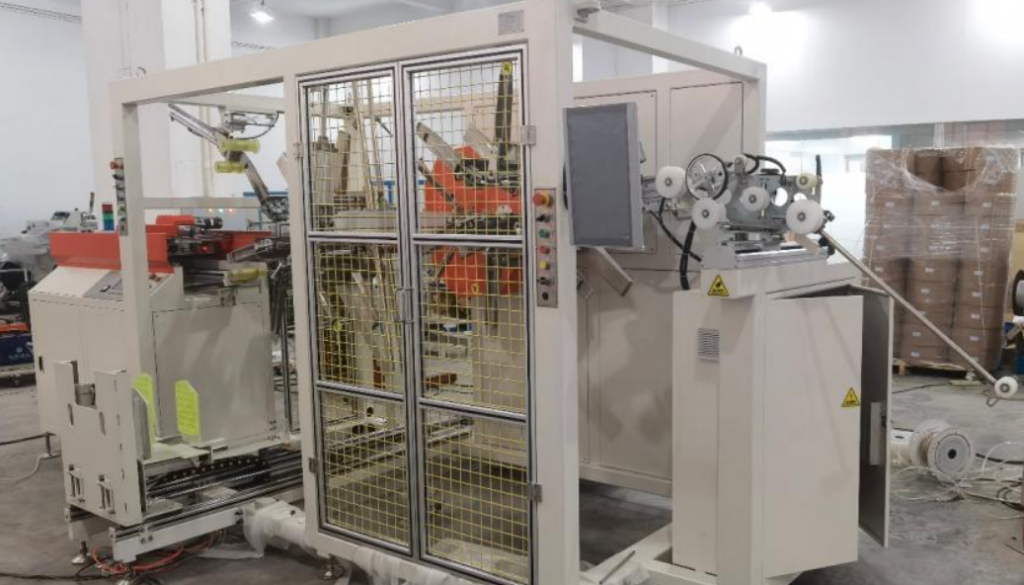
سیستمهای تسمهکشی پالت کاملاً اتوماتیک، مهار بار را از طریق کشش دقیق، آببندی با جوش اصطکاکی و توالییابی الگوی قابل برنامهریزی، استاندارد میکنند. این ماشینها آسیبهای ناشی از حمل و نقل را کاهش میدهند، هزینههای مصرفی را در مقایسه با بستهبندی کششی کاهش میدهند و به طور یکپارچه در گردشهای کاری لجستیک با توان عملیاتی بالا ادغام میشوند.
معماریهای تسمهکشی خودکار مدرن به گونهای مهندسی شدهاند که جایگزین کشش دستی با حلقههای کنترل کامپیوتری شوند که فشردهسازی ثابتی را در چگالیهای بار متغیر حفظ میکنند. معیارهای صنعتی این سیستمها را به پیکربندیهای عمودی، که فضای کم اشغال شده از کف و دسترسی سریع به بار را در اولویت قرار میدهند، و پیکربندیهای افقی، که برای تطبیق با ابعاد متنوع پالت و بارهای سنگین صنعتی مقیاسپذیر هستند، طبقهبندی میکنند. (ASTM D3953)انتخاب مواد مستقیماً طول عمر عملیاتی را تعیین میکند: پلیپروپیلن (PP) مقرونبهصرفه است اما خزش کششی تحت ارتعاش را نشان میدهد، در حالی که پلیاستر (PET) برای بارهای با چگالی بالا، حفظ کششی و مقاومت سایشی بهتری ارائه میدهد. (ISO 12048)تسمههای فولادی همچنان برای کاربردهای با وزن بسیار بالا (بیش از دو تن) در نظر گرفته شدهاند، هرچند که به ابزارهای برش و آببندی تخصصی نیاز دارند. با استانداردسازی اعمال کشش و حذف تغییرات دستی، این سیستمها مستقیماً میزان آسیب به محصول، قرار گرفتن نیروی کار در معرض آسیبهای ناشی از کرنشهای مکرر و بهبود توان عملیاتی کلی خط را کاهش میدهند. (OEM Technical Manual, Series 4000).
🏗️ پروتکل بازرسی و کالیبراسیون مغزه
کالیبراسیون روتین، ثبات کشش، یکپارچگی آببندی و همترازی حسگر را با مشخصات سازنده تأیید میکند. اپراتورها باید عرض تسمه، درصد کشش و توالی الگو را تأیید کنند تا از تغییر بار جلوگیری شود، از رعایت استانداردهای ایمنی اطمینان حاصل شود و زمان از کارافتادگی برنامهریزی نشده در چرخههای تولید مداوم به حداقل برسد.
کالیبراسیون با تأیید این موضوع آغاز میشود که مکانیزم کشش، نیرو را در محدوده درصد توصیهشده از مقاومت پارگی تسمه، که معمولاً برای کاربردهای استاندارد PET، 20 تا 30 درصد است، اعمال میکند. (ASTM D3953)اپراتورها باید یک چرخه آزمایش را روی یک بار نمونه اجرا کنند و انحراف تسمه را تحت فشار دستی اندازهگیری کنند؛ انحراف قابل قبول به ندرت از 5 میلیمتر تجاوز میکند تا نشان دهنده فشردگی ناکافی یا کشش بیش از حد باشد. سر آببندی جوش اصطکاکی باید از نظر لعاب سطحی یا تجمع آوار بررسی شود، زیرا مناطق جوش آلوده مستقیماً به حفظ اتصال آسیب میرسانند و خطر خرابی تسمه در حین حمل و نقل را افزایش میدهند. (OEM Maintenance Guide)حسگرهای موقعیتیابی بار نیاز به اعتبارسنجی دورهای دارند تا اطمینان حاصل شود که پالتها در محدوده تلرانس ±10 میلیمتر در مرکز قرار گرفتهاند و از قرارگیری نامتقارن تسمهها که میتواند باعث ایجاد تنش ساختاری در گوشههای شکننده شود، جلوگیری شود. در نهایت، توالی الگو باید با دستورالعمل تولید مطابقت داده شود و تأیید شود که توالیهای افقی، عمودی یا تسمهکشی متقاطع با الزامات ارتفاع پشته و توزیع وزن همسو هستند. (ISO 12048).
🔗 مرتبط : راهکارهای بیشتر را بررسی کنید
📈 آستانههای کمی قبولی/رد
معیارهای پذیرش بر معیارهای قابل اندازهگیری برای انحراف تسمه، حفظ استحکام آببندی و هماهنگسازی چرخه متکی هستند. سیستمها باید تنش را در محدوده تلرانسهای مشخص حفظ کنند و چرخهها را در بازههای زمانی هدف کامل کنند تا پایداری بار را تضمین کرده و جریان تولید مداوم را در محیطهای مختلف جابجایی مواد حفظ کنند.
اعتبارسنجی کیفیت نیازمند یک ماتریس ساختارمندِ قبولی/ردی است که عملکرد مکانیکی را به ایمنی عملیاتی و اهداف توان عملیاتی مرتبط کند. تأیید مواد تسمه باید ترکیب PET یا فولاد را با تلرانسهای عرض و ضخامت مستند تأیید کند و جایگزینیهای پلیپروپیلن را در محیطهای با ارتعاش بالا رد کند. (ASTM D3953)کالیبراسیون کشش تنها زمانی تایید میشود که هیچ تغییر شکل گوشه قابل مشاهدهای رخ ندهد و انحراف تسمه تحت فشار استاندارد شست، کمتر از ۵ میلیمتر باقی بماند؛ انحراف بیش از ۱۰ میلیمتر نشان دهندهی غلتکهای کششی ناهمتراز یا تسمههای محرک فرسوده است. یکپارچگی اتصال آببندی از طریق آزمایش کشش تأیید میشود، که در آن اتصال جوش اصطکاکی باید حداقل ۸۰٪ از مقاومت پارگی نامی تسمه را بدون ساییدگی، زغالسنگ یا جدا شدن حفظ کند. (OEM Quality Protocol)حسگرهای موقعیتیابی بار باید بهطور مداوم در یک پنجره مرکزی ±10 میلیمتر فعال شوند، در حالی که هماهنگسازی نوار نقاله باید هر چرخه تسمهکشی را برای مدلهای کاملاً خودکار ظرف 15 تا 30 ثانیه تکمیل کند. (ISO 12048)هر پارامتری که خارج از این آستانهها قرار گیرد، تولید را تا زمان تکمیل تنظیم مکانیکی یا تعویض قطعه متوقف میکند و ایمنی اپراتور و قابلیت اطمینان لجستیک پاییندستی را حفظ میکند.
🛡️ نگهداری و تعمیرات پیشگیرانه و کاهش خرابی
قابلیت اطمینان بلندمدت به تعویض برنامهریزیشدهی قطعات فرسوده، جبران خسارت زیستمحیطی و پروتکلهای پشتیبان دستورالعمل بستگی دارد. نگهداری پیشگیرانه از سرهای کشش، هماهنگسازی نوار نقاله و مدیریت رطوبت، از تخریب آببند جلوگیری کرده و عمر مفید تجهیزات را در محیطهای صنعتی سخت و شرایط آب و هوایی متغیر افزایش میدهد.
برنامههای نگهداری پیشبینیشده باید سایش مکانیکی، متغیرهای محیطی و رانش پیکربندی نرمافزار را در نظر بگیرند. سرهای جوش اصطکاکی معمولاً پس از ۸۰۰۰ تا ۱۰۰۰۰ چرخه نیاز به بازرسی یا تعویض دارند، زیرا خراش سطحی یا تخریب حرارتی مستقیماً اصطکاک جوش را کاهش داده و میزان شکست اتصال را افزایش میدهد. (OEM Technical Manual)در محیطهای با رطوبت بالا، تسمههای PET رطوبت را جذب میکنند که در تولید حرارت ناشی از اصطکاک در حین آببندی اختلال ایجاد میکند؛ اپراتورها باید زمان توقف جوش را 10 تا 15 درصد افزایش دهند یا تسمههای روکشدار با پوشش ضد رطوبت را برای حفظ آببندی مشخص کنند. (ASTM D3953)ردیابی تسمه نقاله باید هفتگی تأیید شود، زیرا رانش تسمه بیش از 5٪ باعث عدم تراز پالت و قرارگیری ناهموار تسمه میشود. دستورالعملهای الگوی PLC باید ماهانه و پس از هر جلسه تنظیم موفقیتآمیز پشتیبانگیری شوند تا از دست رفتن دادهها در هنگام نوسانات برق یا تغییر پارامترها جلوگیری شود. با نهادینه کردن این بررسیها، تأسیسات، زمان خاموشی برنامهریزی نشده، ضایعات مصرفی کمتر و طول عمر عملیاتی مجموعههای کشش و آببندی را افزایش میدهند. (ISO 12048).
🔗 همچنین ببینید : تجهیزات مرتبط
⚙️ ارزیابی تدارکات و ادغام
انتخاب معماری صحیح تسمهکشی مستلزم تطبیق فضای اشغال شده توسط دستگاه، سازگاری مواد و سطح اتوماسیون با حجم تولید و تنوع بار است. ادغام سیستمهای مکمل مانند حلقههای چرخشی یا لفافهای کششی سربار، راندمان کل بستهبندی را بهینه کرده و هزینههای جابجایی هر واحد را به حداقل میرساند.
تصمیمات مربوط به تدارکات باید مشخصات دستگاه را با تقاضای واقعی توان عملیاتی، تنوع بار و گردشهای کاری بستهبندی پاییندستی هماهنگ کند. سیستمهای کاملاً اتوماتیک معمولاً به ۱۲۰ تا ۲۴۰ تسمه در ساعت دست مییابند، اما اپراتورها باید تأیید کنند که سرعت نوار نقاله ورودی و خروجی با چرخه تسمهکشی هماهنگ باشد تا از ایجاد گلوگاه جلوگیری شود. (OEM Performance Data)سازگاری مواد باید PET را برای حمل و نقل استاندارد در اولویت قرار دهد، فولاد را برای بارهای سنگین صنعتی و پلی پروپیلن را برای کاربردهای کم لرزش و کوتاه مدت در نظر بگیرد. سطح اتوماسیون باید با محدودیتهای نیروی کار مطابقت داشته باشد: سیستمهای کاملاً یکپارچه، جابجایی دستی را کاهش داده و ثبات را بهبود میبخشند، در حالی که مدلهای نیمه اتوماتیک هزینه سرمایه کمتری را با هزینه افزایش مداخله اپراتور ارائه میدهند. (ISO 12048)برای تثبیت جامع بار، سیستمهای تسمهکشی به طور مؤثر با تجهیزات بستهبندی مکمل ادغام میشوند. لفافهای کششی بازویی چرخشی بالای سر، نیاز به چرخاندن بارهای ناپایدار را از بین میبرند، در حالی که لفافهای حلقهای چرخشی جمع و جور، مصرف فیلم را در مقایسه با طرحهای سنتی صفحه گردان، 20 تا 30 درصد کاهش میدهند. (Phoenix Engineering Specifications)مدلهای بدون نوار نقاله و کمحجم، بارگیری با لیفتراک یا جک پالت را در تأسیسات با فضای محدود، بیشتر امکانپذیر میکنند. فروشندگان باید معیارهای زمان چرخه مستند، شرایط گارانتی و ضمانتهای پاسخگویی خدمات محلی را برای اطمینان از قابلیت اطمینان عملیاتی بلندمدت ارائه دهند. (ASTM D3953).
سلب مسئولیت فنی و تنظیم منبع: تمام پارامترهای عددی، محدودههای کشش و زمانهای چرخه ذکر شده در اینجا، منعکس کننده مشخصات معمول OEM و معیارهای صنعتی طبق ASTM D3953 و ISO 12048 هستند. عملکرد واقعی ممکن است بر اساس تلرانسهای سازنده تسمه، شرایط محیطی و ترکیب بار متفاوت باشد. اپراتورها باید قبل از استقرار، تمام تنظیمات را با دفترچههای راهنمای رسمی تجهیزات مطابقت دهند و آزمایشهای خاص سایت را انجام دهند. این راهنما برای اهداف ارزیابی آموزشی و فنی در نظر گرفته شده است و توصیههای خاص فروشنده را تشکیل نمیدهد.