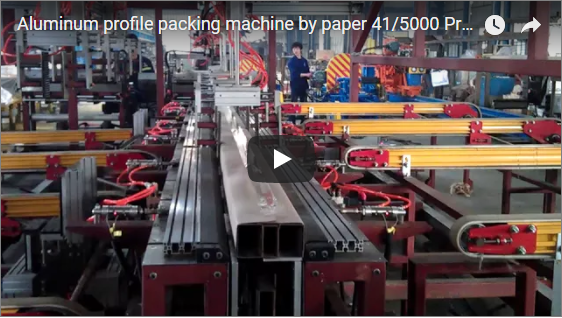
🛠️ محدوده
این چارچوب تدارکات، مراحل تأیید فنی اجباری را برای سیستمهای بستهبندی خودکار طراحیشده برای مواد با ضخامت زیاد تعیین میکند و قبل از هرگونه استقرار سرمایه، انطباق دقیق با استانداردهای صادرات بینالمللی و پروتکلهای ایمنی عملیاتی را تضمین میکند، در حالی که معیارهای اعتبارسنجی قابل اجرا را در اختیار مهندسان قرار میدهد.
بستهبندی شرینک خودکار برای اکستروژنهای چوب و آلومینیوم نیازمند آببندی حرارتی دقیق، کنترل کشش دینامیکی و قفلهای ایمنی تأیید شده است تا بستهبندی آماده صادرات را با حداقل کار دستی به دست آورد. این ماتریس ارزیابی فنی برای مدیران کارخانه، مهندسان مکانیک و متخصصان تدارکات که خطوط بستهبندی کاملاً اتوماتیک یا نیمه اتوماتیک را ارزیابی میکنند، طراحی شده است. پارامترهای عملیاتی پایه، یک محیط کنترلشده تأسیسات از 0 تا 40 درجه سانتیگراد را با استفاده از پیکربندیهای استاندارد برق صنعتی (تک فاز 220 ولت یا سه فاز 380 ولت/50 هرتز، تابع استانداردهای شبکه منطقهای) فرض میکنند. توجه داشته باشید که تمام آستانههای عملکرد، نرخ چرخه و تلرانسهای ابعادی ذکر شده در اینجا، معیارهای معمول صنعت برای بستهبندی پروفیل سنگین را نشان میدهند. مشخصات واقعی به طور قابل توجهی توسط سازنده متفاوت خواهد بود و باید با برگههای اطلاعات مهندسی خاص فروشنده اعتبارسنجی شوند. این راهنما به صراحت تجهیزات بستهبندی تخصصی برای کاربردهای غذایی، دارویی یا برودتی را مستثنی میکند. برای محمولههای بینالمللی، علامت CE (Conformité Européenne) نشاندهندهی انطباق با دستورالعملهای ایمنی ماشینآلات اتحادیه اروپا است، در حالی که PL d (سطح عملکرد d) به رتبهبندی مدار ایمنی استاندارد اشاره دارد که نظارت دو کاناله با تشخیص خطای مستقل را طبق استاندارد ISO 13849-1 تضمین میکند. همیشه قبل از نهایی شدن قرارداد، این پارامترها را با الزامات نظارتی محلی و اسناد تأمینکننده خود مطابقت دهید.
🏗️ چک لیست بدنه
تأیید تدارکات مستلزم اعتبارسنجی سیستماتیک یکنواختی حرارتی، افزونگی مدار ایمنی و پاسخ تنش سروو محور در برابر گزارشهای آزمایش تأمینکننده است تا از تنگناهای تولید جلوگیری کرده و انطباق با مقررات را در تمام مراحل عملیاتی تضمین کند، از سرمایهگذاری ثابت محافظت کند و زمانهای از کارافتادگی برنامهریزی نشده را در طول چرخههای اوج تولید به حداقل برساند.
از ماتریس بازرسی فنی زیر برای ممیزی هر پارامتر حیاتی استفاده کنید. پس از بررسی گزارشهای آزمایش تأیید شده سازنده، گواهینامههای ایمنی الکتریکی شخص ثالث یا فیلم نمایش زنده، هر مورد را به عنوان «قبول» (✓) یا «مردود» (✗) علامت بزنید. تمام تلرانسهای ذکر شده، محدودههای مهندسی معمول برای سیستمهای بستهبندی پروفیل درجه صنعتی را نشان میدهند. مقادیر واقعی باید از طریق اسناد خاص فروشنده تأیید شوند.
| # | پارامتر بازرسی | محدوده پذیرش تایید شده / استاندارد | عبور / شکست |
|---|---|---|---|
| 1 | یکنواختی دمای آببندی حرارتی | ±۵ درجه سانتیگراد در سراسر عرض فیلم (محدوده معمول؛ درخواست گزارش نقشه برداری حرارتی) | ☐ |
| 2 | زمان پاسخگویی قفل ایمنی | کمتر یا مساوی ۰.۵ ثانیه پس از باز شدن محافظ (معمولاً برای سیستمهای سازگار با CE؛ با تأمینکننده تأیید شود) | ☐ |
| 3 | افزونگی مدار توقف اضطراری | مانیتورینگ دو کاناله با تشخیص خطای مستقل (معادل ISO 13849-1 PL d) | ☐ |
| 4 | پاسخ دینامیکی تنش فیلم | تنظیم سروو موتور در فاصله ۱۵۰ تا ۲۵۰ میلیثانیه پس از تغییر مشخصات مواد (وابسته به فروشنده) | ☐ |
| 5 | حداکثر ظرفیت طول پروفیل | ≥۱۰ تا ۱۲ متر برای چوب، ≥۸ تا ۱۰ متر برای اکستروژنهای آلومینیومی (محدوده معمول برای کارهای سنگین) | ☐ |
| 6 | نرخ چرخه در بار کامل | ۱۲ تا ۱۸ بسته در دقیقه برای پروفیلهای تا ۶ متر (با گزارش آزمایش تأمینکننده مطابقت داده شود) | ☐ |
| 7 | سطح انتشار نویز | ≤75–80 دسیبل (A) در فاصله 1 متری اپراتور (طبق دستورالعمل ماشینآلات اتحادیه اروپا 2006/42/EC) | ☐ |
| 8 | مصرف برق آماده به کار | ≤1.5-2.5 کیلووات برای پیکربندی 10-15 بسته در دقیقه (بسته به اندازه سروو متفاوت است) | ☐ |
دستورالعمل مهم تدارکات: همیشه قبل از انتشار هرگونه سپرده سرمایه، یک گواهی ایمنی الکتریکی شخص ثالث (مثلاً اعلامیه انطباق CE یا فهرست UL) دریافت کنید. گواهینامه تأیید نشده ممکن است منجر به توقیف گمرکی، مقاومسازی اجباری یا لغو پوشش بیمه شود. برای پیکربندیهای نیمهخودکار، بررسی کنید که مکانیسمهای کمکی تغذیه فیلم دستی به نیروی اپراتور کمتر یا مساوی ۵۰ نیوتن نیاز دارند، محافظهای میله درزگیر حرارتی فاصله ایمنی کمتر یا مساوی ۶ میلیمتر را حفظ میکنند و کنترلهای شروع دو دستی برای جلوگیری از فعال شدن تصادفی، سیمکشی شدهاند.
🔗 مرتبط : راهکارهای بیشتر را بررسی کنید
📈 معیارهای قبولی/رد
انطباق دقیق، مستلزم آن است که تمام آستانههای ایمنی و عملکرد اولیه، تأیید صلاحیت شوند و تأییدهای جزئی، مستلزم ارائه جدول زمانی مستند برای اصلاح و بندهای جریمه قراردادی برای محافظت از سرمایهگذاری و حفظ تداوم عملیاتی در طول چرخه عمر تجهیزات، و تضمین قابلیت اطمینان بلندمدت و پایبندی به مقررات است.
یک سیستم بستهبندی تنها زمانی واجد شرایط پذیرش نهایی میشود که هر پارامتر اجباری (موارد ۱ تا ۸) وضعیت تایید شدهی قبولی را کسب کند. برای نصبهای نیمهخودکار، حداقل دو مورد از سه کنترل ایمنی تکمیلی نیز باید مشخصات را برآورده کنند. هر پارامتر ناموفق، نیاز فوری به مستندات مهندسی اصلاحی از سوی تامینکننده یا یک آزمون پذیرش کارخانهای (FAT) را ایجاد میکند. انطباق جزئی (به عنوان مثال، ۶/۸ مورد اولیه) کاملاً موقت است و باید با یک برنامه اصلاحی کتبی، نقاط عطف عملکرد به وضوح تعریف شده و بندهای جریمه قراردادی مرتبط با اصلاحات تأخیری همراه باشد. تمام نتایج آزمایش، از جمله نمودارهای نقشهبرداری حرارتی و گزارشهای پاسخ سروو، باید در کنار سفارش خرید و دفترچههای راهنمای نگهداری بایگانی شوند. توجه داشته باشید که تلرانسهای پایه، توصیفی هستند؛ معیارهای پذیرش واقعی باید با الزامات خاص توان عملیاتی، خواص زیرلایه فیلم و مقررات ایمنی منطقهای شما همسو باشند.
🛡️ موارد معمولاً فراموش شده
تداوم عملیاتی به تأیید دادههای توزیع حرارتی، تأخیر پاسخ سروو در طول تغییر مواد و توافقنامههای موجودی قطعات یدکی منطقهای بستگی دارد تا از توقفهای پرهزینه خط تولید جلوگیری شود و کیفیت بستهبندی ثابت در جریانهای کاری با زیرلایههای مختلف حفظ شود، از اهداف توان عملیاتی محافظت شود و هزینههای نگهداری کاهش یابد.
سه پارامتر فنی به طور مداوم باعث خرابیهای پس از نصب به دلیل اعتبارسنجی ناکافی قبل از خرید میشوند:
-
تأیید نقشه حرارتی: تأمینکنندگان اغلب توزیع یکنواخت گرما را بدون ارائه دادههای تجربی ترموکوپل تبلیغ میکنند. مناطق آببندی تأیید نشده باعث چروکیدگی فیلم روی تزئینات معماری و به خطر افتادن موانع رطوبت روی دستههای چوب میشوند و منجر به رد صادرات میشوند. اقدام: یک نمودار توزیع دما در عرض کامل در سراسر میله آببندی لازم است که تحت عملیات مداوم در دمای ۱۲۰ تا ۱۸۰ درجه سانتیگراد (محدوده معمول فیلم PE) تأیید شده باشد.
-
تأخیر پاسخ تنش دینامیکی: گذار از اکستروژنهای آلومینیومی جدار نازک (ضخامت ۱ میلیمتر) به دستههای چوب متراکم (سطح مقطع ۸۰ میلیمتر) نیاز به کالیبراسیون مجدد سریع سروو دارد. سیستمهایی که تأخیر پاسخ بیش از ۲۵۰ میلیثانیه دارند، باعث کشیدگی بیش از حد فیلم، تخریب درزگیر یا ایجاد خط و خش روی سطح پروفیل میشوند. اقدام: درخواست فیلم ویدیویی پرسرعت از تغییر مواد زنده که با سرعت چرخه ۸۰٪ کار میکند.
-
زمان تحویل قطعات یدکی و موجودی منطقهای: اجزای حیاتی مانند میلههای درزگیر حرارتی، درایوهای سروو و غلتکهای تغذیه فیلم اغلب دارای بازههای زمانی ۴ تا ۸ هفتهای برای تهیه از مراکز تولیدی اروپایی یا آسیایی هستند. بدون توافقنامه موجودی انبار محلی یا تعهد انبار منطقهای، خرابی یک قطعه میتواند کل عملیات بستهبندی را متوقف کند. اقدام: از طریق قرارداد تأیید کنید که تأمینکننده موجودی قطعات یدکی منطقهای معتبری را نگهداری میکند یا پروتکل جایگزینی تضمینشده ۷۲ ساعته ارائه میدهد.
نکته فنی: برای تأسیساتی که زیرلایههای ترکیبی را پردازش میکنند، تأیید کنید که فیلم شرینک انتخاب شده (معمولاً پلیاتیلن یا پلیالفین) سازگاری حرارتی با پنجره آببندی دستگاه را حفظ میکند. برای جلوگیری از عدم تطابق ماده-زیرلایه، تمام ماتریسهای سازگاری را در مشخصات خرید مستند کنید.
🔗 همچنین ببینید : تجهیزات مرتبط
⚙️ چک لیست تصمیم گیری خرید (چاپ سریع)
اعتبارسنجی نهایی خرید مستلزم ارجاع متقابل به محدودیتهای فیزیکی، سازگاری با شبکه برق، هندسه رول فیلم و شرایط گارانتی در برابر قابلیتهای زیرساخت تأسیسات است تا از روز اول، ادغام یکپارچه و عملکرد بهینه تضمین شود، از هزینههای گزاف مقاومسازی جلوگیری شود و انطباق با مقررات در تمام مناطق عملیاتی تضمین گردد.
قبل از اجرای قرارداد، پارامترهای یکپارچهسازی زیر را با مشخصات مهندسی کارخانه خود مطابقت دهید:
-
فضای اشغال شده توسط ماشین آلات و فضای خالی: تخصیص فضای کف (معمولاً ۸ متر × ۲ متر برای خطوط پروفیل ۱۲ متری) به علاوه ۱.۵ متر فضای خالی ایمنی در تمام ضلعهای سرویس را بررسی کنید.
-
سازگاری با شبکه برق: هماهنگی فاز و فرکانس ولتاژ را تأیید کنید (مثلاً، سه فاز ۳۸۰ ولت / ۵۰ هرتز برای اکثر خطوط صنعتی؛ ۴۶۰ ولت / ۶۰ هرتز برای تأسیسات آمریکای شمالی).
-
هندسه رول فیلم: حداکثر قطر قابل قبول رول (محدوده رایج صنعت: هسته داخلی ۲۵۰ میلیمتر، قطر خارجی ۶۰۰ میلیمتر) و تلرانس ضخامت هسته را تأیید کنید.
-
بومیسازی سیستم کنترل: اطمینان حاصل کنید که رابط HMI از زبانهای انگلیسی، چینی ماندارین یا زبان منطقهای شما پشتیبانی میکند، و کد منبع PLC قابل دانلود برای تیمهای نگهداری داخلی نیز موجود است.
-
پوشش گارانتی و خدمات: تضمینشده برای قطعات مکانیکی ≥۱۲ ماه و برای سروو درایوها و اینورترهای فرکانسی ≥۲۴ ماه، با استثنائات صریح و واضح.
-
پروتکل آموزش اپراتور: حداقل دو روز آموزش راهاندازی در محل، شامل کالیبراسیون تنش، پروفیل حرارتی و رویههای توقف اضطراری، مورد نیاز است.
سلب مسئولیت: تمام پارامترهای ابعادی، الکتریکی و گارانتی، معیارهای معمول صنعتی را نشان میدهند. مشخصات واقعی بسته به سازنده، الزامات انطباق منطقهای و پیکربندیهای مهندسی سفارشی متفاوت است. قبل از نهایی کردن خرید، همیشه با برگه اطلاعات فنی رسمی فروشنده اعتبارسنجی کنید.
🛠️ سوالات متداول
برنامهریزی مالی و عملیاتی مستلزم مدلسازی واقعبینانهی بازگشت سرمایه، پروتکلهای آموزشی ساختاریافته برای اپراتورها و کالیبراسیون تنش ویژهی زیرلایه است تا بازگشت سرمایهی تجهیزات به حداکثر و زمان از کارافتادگی به حداقل برسد و در عین حال استانداردهای بستهبندی ثابت در تمام شیفتهای تولید حفظ شود و بهرهوری عملیاتی پایدار و چرخههای نگهداری قابل پیشبینی برای سودآوری بلندمدت تضمین گردد.
س: دوره بازگشت سرمایه معمول برای دستگاه بسته بندی شرینک اتوماتیک چقدر است؟
الف) دادههای صنعتی نشاندهندهی یک بازه زمانی استاندارد بازگشت سرمایه ۱۸ تا ۳۶ ماهه است که به شدت به نرخ نیروی کار منطقهای، پیکربندی شیفتها و حجم بستهبندی وابسته است. در حالی که برخی از ممیزیهای تأسیسات، صرفهجویی در نیروی کار را برای عملیات دو شیفت با توان عملیاتی بالا، بیش از ۸۰،۰۰۰ دلار در سال نشان میدهند، این ارقام گویا هستند و باید با استفاده از دادههای هزینه عملیاتی خاص، تعرفههای انرژی و سربار نگهداری شما دوباره محاسبه شوند. همیشه قبل از تأیید سرمایه، سناریوهای بازگشت سرمایه را در برابر تخمینهای محافظهکارانهی توان عملیاتی مدلسازی کنید.
س: آیا به یک برنامه آموزشی اختصاصی برای اپراتورها نیاز دارم؟
بله. اگرچه اکثر تولیدکنندگان تجهیزات اصلی (OEM) شامل دو روز آموزش راهاندازی در محل هستند، اما اپراتورها معمولاً برای دستیابی به سرعت چرخه بهینه به ۵ تا ۷ روز تمرین تحت نظارت اضافی نیاز دارند. خطاهای عملیاتی رایج شامل کالیبراسیون نادرست کشش فیلم، تنظیمات نامناسب پنجره حرارتی و عدم رعایت کافی مته توقف اضطراری است. برای تقویت پروتکلهای ایمنی و رویههای عیبیابی، یک دوره آموزشی ساختاریافته را در شش ماه اول سال در نظر بگیرید.
س: آیا یک دستگاه میتواند هم پروفیلهای چوبی و هم پروفیلهای آلومینیومی را پردازش کند؟
الف) بله، به شرطی که سیستم دارای کنترل کشش قابل تنظیم سروو موتور و یک پنجره آببندی حرارتی گسترده (معمولاً ۱۲۰ تا ۱۸۰ درجه سانتیگراد برای فیلمهای پلیاتیلن استاندارد) باشد. اکستروژنهای آلومینیومی برای جلوگیری از آسیب سطحی به پارامترهای کشش سختگیرانهتری نیاز دارند، در حالی که چوب برای جبران تغییرات رطوبت به خروجی حرارتی بالاتری نیاز دارد. قبل از نهایی کردن قرارداد خرید، همیشه درخواست یک آزمایش تغییر مستند با استفاده از مواد بستر واقعی خود را داشته باشید.