🛠️ پیشینه مشتری
تأسیساتی که قرقرههای سیم و کابل با حجم بالا را پردازش میکنند، معمولاً به خطوط بستهبندی نیاز دارند که تنگناهای جابجایی دستی را از بین ببرند و در عین حال هندسه ثابت کلاف را حفظ کنند. با گذار از ایستگاههای بستهبندی پرکار به سیستمهای خودکار یکپارچه، تولیدکنندگان به طور مداوم فضای مورد نیاز را کاهش میدهند، رویههای تغییر را استاندارد میکنند و ظرفیت خروجی را با نیازهای لجستیکی مدرن هماهنگ میکنند.
عملیات تولیدی متوسط که سیم ساختمانی، کابلهای کنترل و کویلهای فلزی با قطر کوچک تولید میکنند، اغلب کفهای بستهبندی را با چندین ایستگاه دستی ایزوله کار میکنند. محیطهای تولید پایه اغلب ۶۰ تا ۸۰ کویل در هر شیفت تحت جابجایی دستی ثبت میکنند و چرخههای تغییر قطر کابل به طور متوسط ۱۲ تا ۱۸ دقیقه طول میکشد. این تأسیسات معمولاً سالانه ۱۵ تا ۲۵ مورد ادعای خسارت حمل و نقل را به دلیل کشش نامنظم دسته و ابعاد نامنظم کویل تجربه میکنند. اهداف مدیریتی عموماً دستیابی به ۱۰۰ تا ۱۵۰ کویل در هر شیفت را هدف قرار میدهند، در حالی که وابستگی مستقیم به نیروی کار را کاهش داده و خطرات آسیب ناشی از فشار تکراری را از بین میبرند. اولویت عملیاتی از سرعت صرف به تکرارپذیری ابعادی، حفظ مواد و ادغام یکپارچه با ارتفاع نوار نقاله موجود (معمولاً ۸۰۰ تا ۹۰۰ میلیمتر) بدون نیاز به اصلاحات سربار سازهای تغییر میکند.
🏗️ چالش
عملیات کلافبندی و تسمهکشی دستی ذاتاً واریانس ابعادی ایجاد میکند که چیدمان پاییندستی، امنیت حملونقل و سازگاری با جابجایی خودکار را به خطر میاندازد. اپراتورها برای حفظ کشش یکنواخت در قطرهای مختلف کابل تلاش میکنند، که منجر به شل شدن دستهها، آسیب دیدن عایق و زمانهای چرخه غیرقابل پیشبینی میشود که گردش کار مداوم تولید را مختل میکند.
محدودیت اصلی نه زمان چرخه خام، بلکه ثبات هندسی است. کلافبندی دستی معمولاً تغییرات قطر داخلی ±6 تا 10 میلیمتر ایجاد میکند که ترازبندی تسمههای بعدی را بیثبات میکند و از چیدمان خودکار و قابل اعتماد جلوگیری میکند. کشش دستی مشکل را پیچیدهتر میکند، زیرا کشش تسمه بسته به خستگی اپراتور بین 40 تا 180 نیوتن در نوسان است و منجر به لغزش دسته در حین حمل و نقل و به خطر افتادن یکپارچگی ژاکت بیرونی میشود. الزامات عایقبندی درجه صادرات، مراحل آببندی انقباضی را اضافه میکند که ایستگاههای دستی نمیتوانند با سرعت خط انجام دهند. تأسیساتی که در فضای محدود (تقریباً 15 تا 20 متر × 10 تا 12 متر) فعالیت میکنند باید این فرآیندها را در یک گردش کار مداوم واحد ادغام کنند. الزام مهندسی، یک سیستم یکپارچه است که قطرهای متغیر کابل (4 تا 30 میلیمتر) را بپذیرد، هندسه کلاف تکرارپذیر را حفظ کند و بلند کردن یا تغییر موقعیت دستی میانی را حذف کند.
🔗 مرتبط : راهکارهای بیشتر را بررسی کنید
📈 طراحی راهکار
خطوط بستهبندی یکپارچه، پیچیدن دقیق، نوارکشی کششی خودکار و آببندی حرارتی را در یک گردش کار پیوسته و واحد ترکیب میکنند. این معماری از کنترلکنندههای منطقی قابل برنامهریزی برای مدیریت تنظیمات مبتنی بر دستور العمل استفاده میکند و ابعاد تکرارپذیر کلاف، تسمهکشی ایمن و پوشش شرینک ثابت را بدون نیاز به مداخله دستی بین مراحل پردازش تضمین میکند.
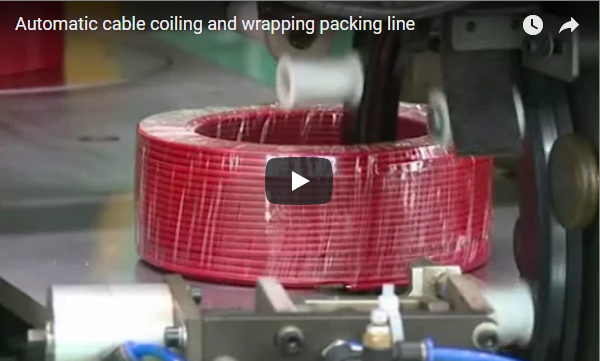
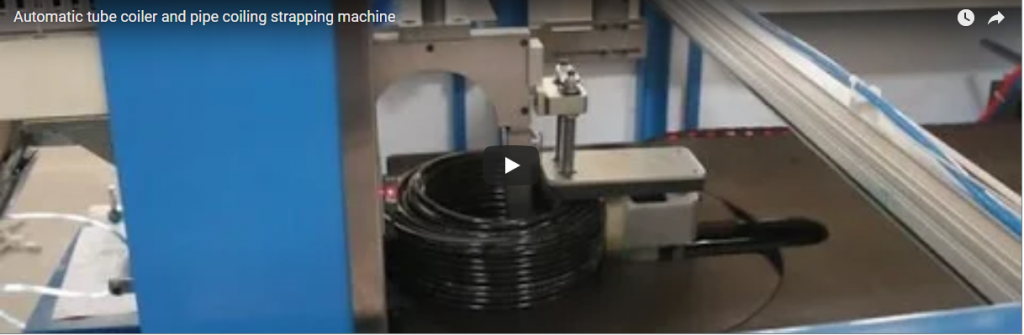
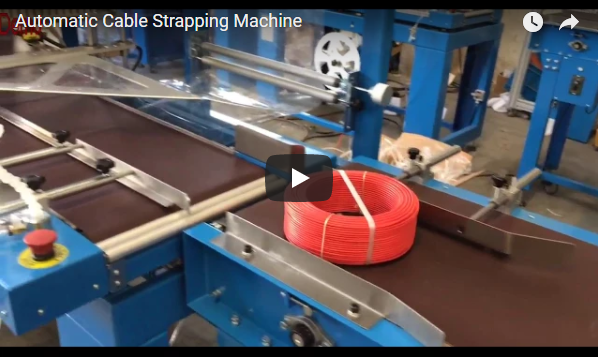
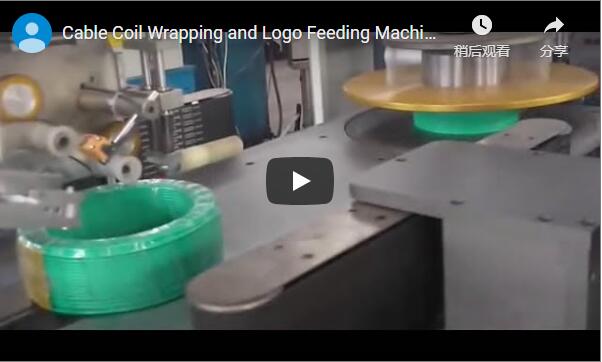
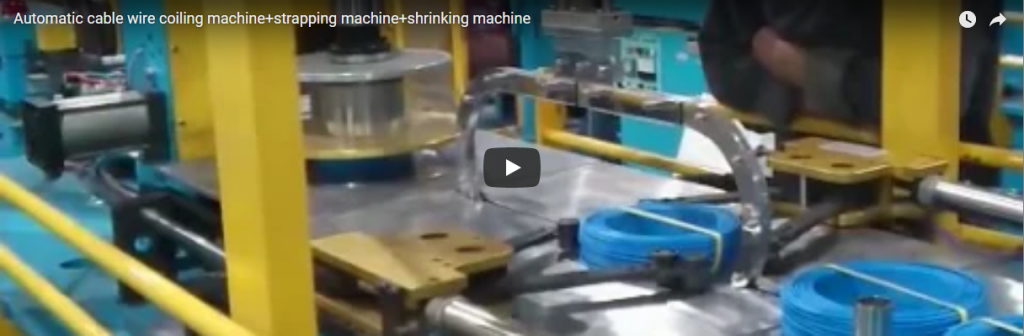
این راهکار خودکار، کلافبندی، تسمهکشی و آببندی را در یک طرح خطی به طول ۱۳ تا ۱۶ متر تجمیع میکند. واحد سیمپیچ از مکانیزمهای پیمایش سروو (موتورهای دقیقی که به طور خودکار موقعیت و کشش را تنظیم میکنند) برای حفظ تلرانس قطر داخلی در محدوده ±۱.۵ میلیمتر در محدوده کابل ۴ تا ۳۰ میلیمتر استفاده میکند. یک سیستم کنترل متمرکز (PLC) تا ۵۰ دستور تولید را ذخیره میکند و امکان شمارش طول دیجیتال و خاتمه خودکار چرخه را در مقادیر از پیش تعیینشده فراهم میکند. ایستگاه تسمهکشی پاییندست، نوار پلیپروپیلن (با عرض ۱۲ تا ۱۶ میلیمتر) را با کشش تنظیمشده الکترونیکی (۵۰ تا ۲۵۰ نیوتن) اعمال میکند و از یک سر آببندی حرارتی که برای بیش از ۸۰٪ بار پارگی تسمه طراحی شده است، استفاده میکند. یک نوار نقاله کوتاه غلتکی و زنجیری، کلاف محکم شده را به یک تونل انقباض حرارتی (۱۲۰ تا ۱۸۰ درجه سانتیگراد قابل تنظیم) منتقل میکند، جایی که فیلم PE از پیش برش داده شده به طور خودکار کشیده و آببندی میشود. هیچ بلند کردن دستی بین ایستگاهها انجام نمیشود و کل خط با یک توان ۱۲ تا ۱۸ کیلووات کار میکند.
| پارامتر | مشخصات | شرایط عملکرد |
|---|---|---|
| محدوده قطر کابل | 4 میلی متر - 30 میلی متر | مس، آلومینیوم، آلیاژهای فولادی |
| تحمل قطر داخلی کویل | ± 1.5 میلیمتر | در قطر متوسط تأیید شده است |
| حداکثر وزن کویل | 60 کیلوگرم - 90 کیلوگرم | وابسته به چگالی ماده |
| محدوده کشش تسمه | 50 نیوتن - 250 نیوتن | قابل تنظیم برای هر دستور پخت دیجیتال |
| دمای تونل شرینک | 120 درجه سانتیگراد - 180 درجه سانتیگراد | گازسوز، دارای تهویه برای اگزوز کارخانه |
| سرعت خط (اسمی) | 3-6 سیم پیچ در دقیقه | برای کویلهای ۱۰ تا ۱۵ کیلوگرمی، طول ۸ تا ۱۲ متر |
توجه: مشخصات، محدودههای معمول صنعت را نشان میدهند. پارامترهای دقیق را برای اعتبارسنجی خاص تأسیسات با تأمینکننده تجهیزات تأیید کنید.
🛡️ پیادهسازی
استقرار زیرساختهای بستهبندی خودکار معمولاً نیازمند یک مرحله نصب ساختاریافته است که یک تا دو هفته طول میکشد و پس از آن آموزش هدفمند اپراتور در مورد رابطهای کنترل متمرکز انجام میشود. تأسیسات با اجرای چرخههای اعتبارسنجی اولیه با سرعتهای کاهشیافته، به توان عملیاتی پایدار دست مییابند و به تدریج با نظارت بر یکپارچگی درزگیر و تلرانسهای ابعادی، به ظرفیت تولید پایدار دست مییابند.
هماهنگی مکانیکی و یکپارچهسازی الکتریکی عموماً به ۴ تا ۶ روز کاری نیاز دارند. راهاندازی بر هماهنگسازی سرعتهای تراورس سیمپیچ، کشش تسمهکشی و نوار نقاله تونل شرینک تمرکز دارد. اپراتورها ۳ تا ۴ ساعت آموزش عملی با تمرکز بر انتخاب دستورالعمل، ناوبری HMI و عیبیابی اولیه دریافت میکنند. در طول هفته اول، خط با ۶۰ تا ۷۰ درصد سرعت طراحی کار میکند تا تکرارپذیری ابعادی و ثبات درزگیری تأیید شود. تا هفته دوم، توان عملیاتی در زمانهای چرخه هدف تثبیت میشود. هماهنگی ارتفاع با پالتسازهای پاییندست معمولاً با استفاده از شیمهای پایه قابل تنظیم (۲۵ تا ۵۰ میلیمتر) یا نوار نقالههای انتقال برطرف میشود. برنامههای نگهداری پیشگیرانه شامل تمیز کردن هفتگی نوار درزگیری حرارتی، روغنکاری راهنمای تراورس و بازرسی غلتک تغذیه تسمه است. پشتیبانی تأمینکننده معمولاً شامل ۱۲ ماه گارانتی مکانیکی و دسترسی تشخیصی از راه دور برای تنظیمات سیستم کنترل است.
| مورد را بررسی کنید | معیار قبولی | شکست / تنظیم |
|---|---|---|
| قطر داخلی کویل | تنوع ≤ ± 1.5 میلیمتر در مقابل دستور غذا | راهنمای حرکت یا کشش را تنظیم کنید |
| مهر و موم تسمه | بدون ساییدگیاتصال صاف و جوش داده شده با حرارت | افزایش زمان توقف یا دما |
| چسبندگی فیلم شرینک | بدون حباب، پوشش کامل | تنظیم دمای تونل یا سرعت نوار نقاله |
پروتکل تأیید باید در محل مستندسازی شده و در طول ممیزیهای نگهداری فصلی بررسی شود.
🔗 همچنین ببینید : تجهیزات مرتبط
⚙️ دادههای نتایج
یکپارچهسازی بستهبندی خودکار به طور مداوم بهبودهای قابل اندازهگیری در توان عملیاتی، استفاده از مواد و حفاظت از حمل و نقل در محیطهای تولیدی مشابه ارائه میدهد. معیارهای عملکرد باید به عنوان تخمینهای معمول صنعت در نظر گرفته شوند، نه نتایج تضمین شده، زیرا نتایج واقعی به خواص خاص مواد، ساختارهای تغییر و شرایط عملیاتی پایه بستگی دارد.
تأسیساتی که از بستهبندی دستی به بستهبندی خودکار تغییر میکنند، معمولاً در یک دوره تثبیت ۹۰ روزه، تغییرات عملکردی زیر را مشاهده میکنند:
| متری | قبل (دستی) | بعد از (خودکار) | بهبود |
|---|---|---|---|
| کویل در هر شیفت | 60-80 | 130-160 | 90-110٪ |
| نرخ رد/بازسازی | 6-10٪ | 1-2٪ | ۳۰- تا ۵۰٪ |
| خسارتهای حمل و نقل عمومی در سال | 15-25 | 2-4 (پیشبینی شده) | ۳۰- تا ۵۰٪ |
| نیازمند کارگر در خط بسته بندی | 4-6 | 1-2 (۱ اپراتور + ۱ اپراتور) | ۳۰- تا ۵۰٪ |
| میانگین زمان تغییر کاربری | 12-18 دقیقه | 3-5 دقیقه | ۳۰- تا ۵۰٪ |
| هزینه انرژی به ازای هر ۱۰۰ کویل | $ 25- $ 32 (تخمینی) | $ 19- $ 24 (تخمینی) | ۳۰- تا ۵۰٪ |
سلب مسئولیت: همه معیارها، تخمینهای معمول صنعتی هستند که از استقرار خطوط بستهبندی مشابه به دست آمدهاند. عملکرد واقعی بر اساس مشخصات مواد، الگوهای شیفت و شرایط اولیه تأسیسات متفاوت خواهد بود. پیشبینیها را با دادههای تأمینکننده تجهیزات و تولید داخلی تأیید کنید.
🛠️ تحلیل بازگشت سرمایه
محاسبات بازگشت سرمایه برای سیستمهای بستهبندی خودکار باید از یک روش استاندارد پیروی کند که کاهش نیروی کار، حذف ضایعات مواد و جلوگیری از خسارت را در نظر میگیرد. مراکز باید این پیشبینیها را بر اساس نرخ دستمزد محلی، قیمتگذاری خدمات رفاهی و حجم واقعی تولید تنظیم کنند تا زمانبندی دقیق بازگشت سرمایه را تعیین کنند.
ارزیابی مالی باید به جای فرضیات ثابت دلاری، از یک چارچوب محاسباتی ساختاریافته استفاده کند:
-
صرفهجویی در نیروی کار: (تعداد کارکنان قبل از اتوماسیون – تعداد کارکنان پس از اتوماسیون) × دستمزد ساعتی محاسبهشده × ساعات کاری سالانه
-
کاهش ضایعات مواد: (درصد استفاده بیش از حد از تسمه/فیلم دستی – برش خودکار به طول مورد نظر) × هزینه سالانه مواد
-
اجتناب از ادعای خسارت: (ادعاهای دستی سالانه × میانگین هزینه ادعا) – (ادعاهای خودکار سالانه × میانگین هزینه ادعا)
-
کل پسانداز سالانه: مجموع سه دسته فوق
-
دوره بازگشت سرمایه: (کل هزینه نصب + هزینههای یکپارچهسازی) ÷ کل صرفهجویی سالانه
هزینههای نصب معمول برای این کلاس سیستم از ۱۴۰،۰۰۰ تا ۱۹۰،۰۰۰ دلار متغیر است، که شامل نوار نقاله، آموزش و قطعات یدکی اولیه میشود. در صورت اعمال این سیستم در یک عملیات دو شیفته با حجم کابل متوسط، دوره بازگشت سرمایه معمولاً بین ۱۰ تا ۱۶ ماه است. مراکز باید قبل از نهایی کردن تأیید سرمایه، نرخ آب و برق، هزینههای نیروی کار محلی و تعدیل حق بیمه را به طور متقابل بررسی کنند.
🏗️ چک لیست تصمیم گیری خرید
تیمهای تدارکات باید قبل از نهایی کردن قراردادهای خرید، مشخصات تجهیزات را با زیرساختهای موجود تأسیسات، ظرفیت تأسیسات و الزامات جابجایی مواد مطابقت دهند. بررسی سیستماتیک فواصل ابعادی، مشخصات برق و شرایط پشتیبانی تأمینکنندگان از تأخیر در ادغام جلوگیری کرده و قابلیت اطمینان عملیاتی بلندمدت را تضمین میکند.
-
[ ] نوع و اندازه کلاف: محدوده قطر کابل (۴ تا ۳۰ میلیمتر؟) و حداکثر وزن کلاف (≤۹۰ کیلوگرم؟) را با توجه به محدودیتهای سیستم بررسی کنید. برای قرقرههای سنگینتر، گزینههای قاب تقویتشده را درخواست کنید.
-
[ ] فضای کف: حداقل ۱۵ متر طول و ۳ متر عرض خالی را تأیید کنید. اطمینان حاصل کنید که فضای بالای سر برای دسترسی به تعمیر و نگهداری بیش از ۲.۵ متر باشد.
-
[] دسترسی به تأسیسات: وجود خط لوله گاز برای تونل شرینک، برق ۳۸۰ ولت/۳ فاز برای نوار نقالهها و هوای فشرده ۶ بار برای فیدرهای تسمهای را تأیید کنید.
-
[ ] سطح مهارت اپراتور: آمادگی تیم را برای تغییرات دستور پخت مبتنی بر HMI ارزیابی کنید. در صورت محدود بودن تخصص داخلی، ۳ تا ۴ روز آموزش تحت هدایت تأمینکننده را در نظر بگیرید.
-
[ ] زمان تحویل قطعات یدکی: کیت قطعات یدکی پیشنهادی (میلههای درزگیر حرارتی، غلتکهای راهنما، حسگرهای مجاورتی) را درخواست کنید. برای جلوگیری از خرابی، تحویل را در کمتر از ۱۴ روز هدف قرار دهید.
-
[] یکپارچهسازی خطوط تولید: بررسی کنید که آیا پالتساز یا دستگاه بستهبندی کششی، کلافها را در ارتفاع نوار نقاله ۸۰۰ تا ۹۰۰ میلیمتر میپذیرد یا خیر. در صورت عدم تراز، کیتهای واشر یا نوار نقالههای انتقال را در نظر بگیرید.
قبل از خرید، تمام مشخصات باید با اسناد رسمی تأمینکننده مطابقت داده شوند.
🛡️ نکات مربوط به انطباق : این تجهیزات مطابق با الزامات ISO و CE طراحی شده است. قبل از خرید، گواهینامههای خاص را با سازنده بررسی کنید.
📈 سوالات متداول
سوالات فنی در مورد سیستمهای بستهبندی خودکار باید انعطافپذیری عملیاتی، سازگاری مواد و الزامات نگهداری را در نظر بگیرد. مستندات شفاف از رویههای تغییر، تلرانسهای ضخامت فیلم و پروتکلهای پاسخگویی به خدمات، تیمهای تدارکات را قادر میسازد تا تصمیمات آگاهانهای بگیرند که با اهداف تولید بلندمدت همسو باشد.
س: چقدر طول میکشد تا از سیم ساختمانی کلافدار به کابل زرهدار کلافدار تغییر کاربری داد؟
الف) یادآوری دستورالعمل معمولاً ۱ تا ۲ دقیقه طول میکشد. اگر قطر کابل به طور قابل توجهی تغییر کند (مثلاً از ۶ میلیمتر به ۲۰ میلیمتر)، غلتکهای راهنما و تنظیمات کشش باید تنظیم شوند و ۲ تا ۳ دقیقه به زمان اضافه شود. با روش استاندارد، کل زمان تغییر به طور متوسط ۳ تا ۵ دقیقه است.
س: آیا ایستگاه تسمهکشی میتواند به جای تسمه PP، تسمه فلزی را نیز تحمل کند؟
الف) پیکربندی استاندارد از پلیپروپیلن استفاده میکند. تسمههای فولادی یا فلزی به سر آببندی و مکانیزم تغذیه متفاوتی نیاز دارند. تأمینکنندگان معمولاً کیتهای تبدیل ارائه میدهند؛ قبل از سفارش، سازگاری و زمان تحویل را بررسی کنید.
س: آیا تونل شرینک برای کیسههای PE با ضخامتهای مختلف کار میکند؟
پاسخ: بله. این تونل دارای نوار نقالههای با سرعت متغیر و کنترل دمای قابل تنظیم (120-180 درجه سانتیگراد) است. ضخامت استاندارد فیلم PE از 50 تا 120 میکرومتر متغیر است. فیلمهای ضخیمتر به سرعت نوار نقاله کمتر یا دمای بالاتر نیاز دارند. قبل از تولید کامل، یک آزمایش اعتبارسنجی 3 کویل انجام دهید.
س: گارانتی و پوشش خدمات چیست؟
الف) قطعات مکانیکی معمولاً دارای ۱۲ ماه گارانتی هستند. تشخیص از راه دور PLC و خطوط تلفن فنی ۲۴ ساعته استاندارد هستند. اعزام تکنسین در محل معمولاً ظرف ۴۸ ساعت برای مناطق صنعتی بزرگ انجام میشود. توافقنامههای خدمات منطقهای را با تأمینکننده تأیید کنید.
س: آیا امکان اضافه کردن چاپگر برای برچسب گذاری پس از بسته بندی شرینک وجود دارد؟
الف) دستگاههای برچسبگذاری درون خطی را میتوان پس از تونل نصب کرد که تقریباً به ۱ متر طول خط اضافی نیاز دارد. سیستم کنترل را میتوان طوری برنامهریزی کرد که چاپ را از یک چاپگر حرارتی متصل آغاز کند. هزینههای یکپارچهسازی و الزامات برنامهنویسی PLC باید با سازنده تجهیزات تأیید شود.
تمام پاسخهای فنی، پیکربندیهای معمول صنعت را منعکس میکنند. قابلیتهای دقیق را با تأمینکننده تجهیزات انتخابی خود تأیید کنید.