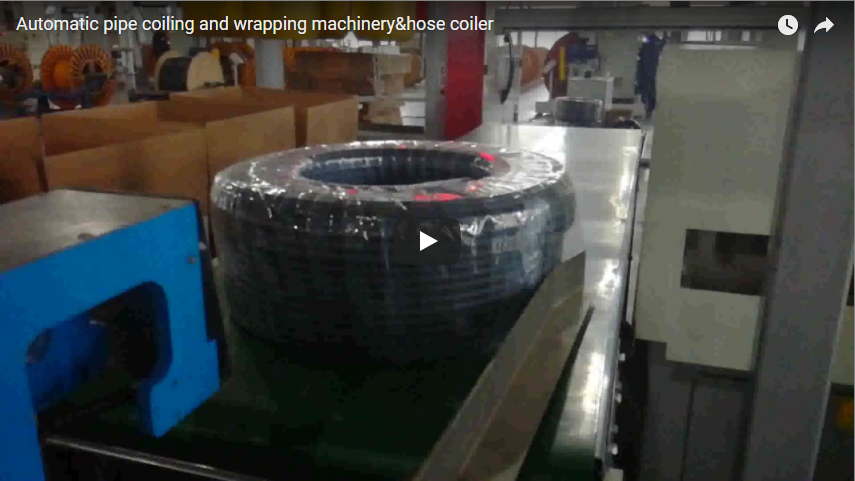
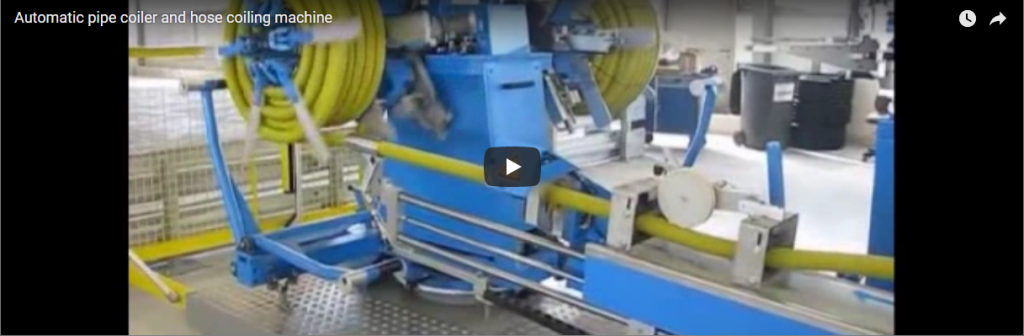
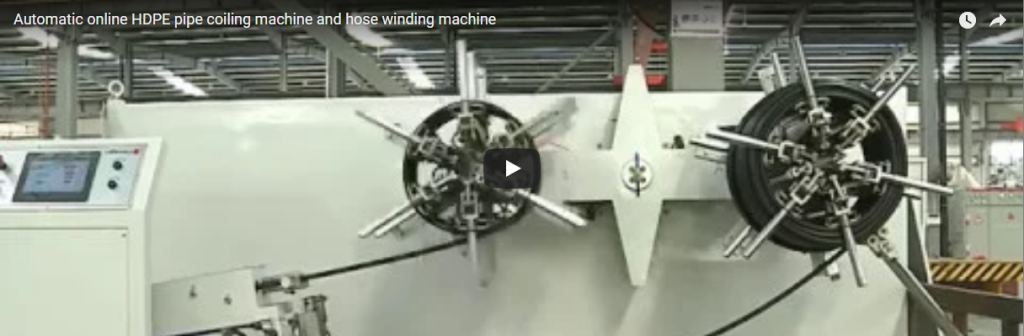
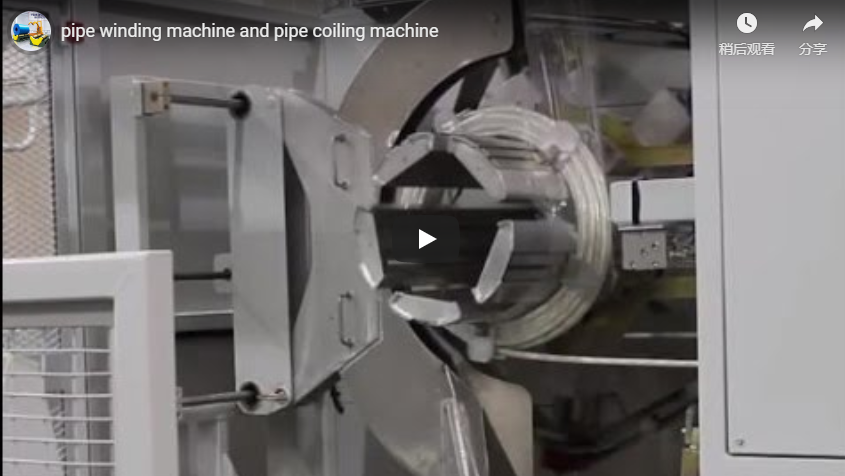
خلاصه اجرایی یک تولیدکننده مواد جوشکاری اروپایی به بستهبندی خودکار کلاف برای کلافهای تا وزن ۹۰ کیلوگرم، با رعایت استاندارد CE و بارگیری و تخلیه خودکار نیاز داشت. دو راهکار این طیف را پوشش میدهند: FPCA-200 کلافها را به صورت عمودی با سرعت ۱۲ تا ۱۸ کلاف در ساعت تحت بارگذاری جرثقیل میپیچد و FPCA-1000 با سرعت ۲۲ تا ۲۸ کلاف در ساعت روی یک خط نقاله دو ایستگاهه کار میکند. این مطالعه موردی مشخصات کلاف، هر دو خط دستگاه، نکات مربوط به انطباق و نگهداری و نحوه انتخاب بین آنها را پوشش میدهد.
فهرست مندرجات
- Through-core wrapping: what the process delivers
- چالش بستهبندی کویل جوشکاری
- مشخصات کویل
- راه حل الف: بسته بندی عمودی فشرده FPCA-200
- راه حل ب: بسته بندی افقی مبتنی بر نوار نقاله FPCA-1000
- انطباق اروپایی و انرژی
- نگهداری و پشتیبانی
- کیفیت و عملکرد
- چک لیست انتخاب ماشین
- سوالات متداول مهندسی
- مرحله بعدی
- خواندن مرتبط
- منابع و استانداردها
Through-core wrapping: what the process delivers
To eliminate the manual lifting bottleneck and protect moisture-sensitive welding wire, automated through-core (eye-through) orbital wrapping stabilizes film tension and maintains cycle repeatability across every shift. By shuttling stretch film directly through the center aperture of the coil, the mechanism achieves complete radial encapsulation, forming an environmental barrier against ambient moisture, oxidization, and transit scuffing.
Automated coil handling removes heavy manual intervention, while closed-loop electronic tension control maintains a continuous pre-stretch ratio across varied product geometries. In broader multi-product coil plants handling materials from wire spools to industrial flexible hose coils, adjustable guiding prevents axial kinking and preserves internal diameter geometry during high-tension wraps. Automated transfer mechanics further allow finished packs to transition directly into نسل بعدی فناوری یکپارچه بستهبندی و انباشتگی کششی lines. Contact surfaces can be outfitted with polyurethane (PU) protective liners to eliminate surface abrasion [manufacturer rating], while automated tension adaptation lowers overall film consumption by up to 30% [manufacturer rating] compared to non-regulated wrapping cycles.
چالش بستهبندی کویل جوشکاری
تولیدکنندگان سیم جوش، عملیاتی با حجم بالا و دقت بالا را انجام میدهند که در آن کیفیت بستهبندی، محصول را در حین نگهداری و حمل و نقل محافظت میکند. کلافها باید از رطوبت، گرد و غبار و آسیب مکانیکی از بستهبندی تا نصب محافظت شوند.
برای کارخانه اروپایی در این مورد، چالش سهگانه است. کویلهای تا وزن ۹۰ کیلوگرم به تجهیزات بالابری نیاز دارند، بنابراین بارگیری و تخلیه دستی، اپراتورها را درگیر میکند. کفهای تولید محکم هستند، بنابراین سلول بستهبندی باید فضای محدودی را اشغال کند. و هر دستگاه باید دارای علامت CE با ارزیابی ریسک ISO 12100 مستند باشد.
مشخصات کویل
کویلها در این مورد قطر داخلی یکسانی در تمام خطوط تولید دارند، در حالی که وزن، عرض و قطر خارجی آنها متفاوت است.
| مورد | مقدار |
|---|---|
| حداکثر وزن کویل | کیلوگرم ۷۳۰۰ |
| عرض سیم پیچ | 30 میلیمتر، 90 میلیمتر یا 600 میلیمتر در خطوط تولید مختلف |
| قطر داخلی کویل | ۶۰ میلیمتر |
| قطر بیرونی کویل | تا ۸۰۰ میلیمتر، حداکثر برای سلول FPCA-200 |
هر سه عرض از طریق سیستمهای راهنمای قابل تنظیم در هر دو خط عبور میکنند و محدوده ترکیب محصول شما برای هر پروژه تأیید میشود.
راه حل الف: بسته بندی عمودی فشرده FPCA-200
FPCA-200 مسیر صرفهجویی در فضا است. کلافها به صورت عمودی توسط جرثقیل سقفی بارگیری میشوند، که برای کارخانههایی که از قبل جرثقیلهایی را در منطقهی پرداخت به کار انداختهاند، مناسب است. یک واگن متحرک جمع میشود تا به جرثقیل امکان دسترسی به ایستگاه بستهبندی را بدهد.
| پارامتر | مشخصات |
|---|---|
| ظرفیت وزن کویل | حداکثر 90 کیلوگرم |
| ابعاد کویل | قطر داخلی ۳۰۰ میلیمتر، قطر خارجی ۳۰۰ تا ۸۰۰ میلیمتر |
| سرعت بسته بندی | ۱۲ تا ۱۸ کویل در ساعت، بسته به میزان بارگیری |
| مصرف فیلم | ۰.۲۸ تا ۰.۳۵ متر مربع بر کیلوگرم، در کشش ۲۲۰ تا ۲۸۰٪ |
| قدرت | ۳.۸ کیلووات در اوج مصرف، راندمان IE3 |
| رد پا | 2.8 × 1.9 × 2.4 متر |
| ایمنی | پردههای نوری دارای رتبه SIL2 و سیستم توقف اضطراری |
| کنترل | PLC با اینترلاک دارای رتبه SIL2 |
کلافها روی غلتکهای مخروطی شکل، با قطر ۱۲۰ میلیمتر و سختی سطحی HRC 52 تا 56 قرار میگیرند که در طول چرخش، کلاف را در مرکز خود قرار میدهند. این مخروط ۱۵ درجهای در بار کامل، موقعیت خود را در محدوده انحراف جانبی ۰.۳ میلیمتر حفظ میکند. همین ایده خودمرکزی در کلافهای کابل و سیم سبکتر از طریق یک دستگاه بستهبندی کلاف کابل و دستگاه بستهبندی سیم اقتصادی ظاهر میشود.
راه حل ب: بسته بندی افقی مبتنی بر نوار نقاله FPCA-1000
FPCA-1000 فضای کف را فدای توان عملیاتی میکند. نوار نقالهها به طور خودکار دستگاه را بارگیری و تخلیه میکنند و پله جرثقیل و بخش عمدهای از جابجایی دستی را حذف میکنند.
| پارامتر | مشخصات |
|---|---|
| ظرفیت تولید | ۲۲ تا ۲۸ کویل در ساعت، پیوسته |
| سرعت نوار نقاله | 0.15 تا 0.25 متر بر ثانیه، قابل تنظیم |
| ایستگاههای بستهبندی | ۲ ایستگاه مستقل |
| پیش کشش فیلم | ۲۵۰ تا ۳۲۰ درصد، کنترل الکترونیکی |
| قوام تنش | در ± 5٪ |
| کنترل | PLC متمرکز با HMI |
| ادغام | MES یا ERP از طریق OPC UA، سازگار با Industry 4.0 |
| رد پا | 6.2 × 3.1 × 2.8 m, including buffer conveyors |
Material flow runs as a three-stage conveyor sequence: an infeed line with weight check, the twin wrapping station where one coil wraps while the next positions, and an outfeed to palletizing or storage. Each station runs independent servo drives at 400 W and 3000 rpm, with absolute encoders positioning to 0.15 degrees. When integrated into upstream and downstream handling, downstream automated pick-and-place stacking units achieve positional accuracy within ±2 mm [manufacturer rating] with real-time coil face tracking.
انطباق اروپایی و انرژی
هر دو راهکار، ارزیابی انطباق کامل برای عملیات اروپایی را پشت سر میگذارند. طراحی مطابق با پیوست I دستورالعمل ماشینآلات 2006/42/EC تأیید میشود، ارزیابی ریسک مطابق با ISO 12100 انجام میشود و اعلامیه انطباق با شماره شناسایی منحصر به فرد صادر میشود.
بهرهوری انرژی از دستورالعمل طراحی سازگار با محیط زیست (Ecodesign Directive) پیروی میکند. توان آماده به کار کمتر از ۱.۰ وات اندازهگیری شده، موتورها از کلاس IE3 هستند و ضریب توان در بار کامل به ۰.۹۵ یا بهتر میرسد. انرژی سالانه طبق روش EN 50564 محاسبه میشود.
نگهداری و پشتیبانی
کارخانههای اروپایی به قطعات یدکی سریع و مستندات واضح نیاز دارند. این مجموعه، تحویل ۴۸ ساعته قطعات یدکی حیاتی در داخل اتحادیه اروپا، پشتیبانی از یک تیم مهندسی چندزبانه و آموزش و مستندات به تمام زبانهای رسمی اتحادیه اروپا را ارائه میدهد.
گارانتی به صورت استاندارد ۲۴ ماه است که تا ۳۶ ماه قابل تمدید است. سرویس و نگهداری پیشگیرانه هر ۱۰۰۰ ساعت کاری یا ۶ ماه یکبار انجام میشود و بازرسی ایمنی سالانه از دستگاههای محافظ و توقفهای اضطراری نیز انجام میشود.
کیفیت و عملکرد
The automation changes package consistency, not just speed. Manual wrapping in the case showed 18 to 22 percent variation in film tension, against 3 to 5 percent with the automated line. Coil edge damage dropped from 2.1 percent to 0.3 percent of shipments, and the consistent film overlap, 55 ± 2 percent against a 30 to 70 percent manual range, improves the humidity barrier.
Both lines integrate with existing quality control. In-line scales check weight within 0.5 kg, camera systems verify film integrity, and every coil gets a unique packaging record with time, film usage and operator. Automated surface imaging tracks the packaging profile across the batch [manufacturer rating], preventing dispatch of partially sealed packs.
چک لیست انتخاب ماشین
قبل از درخواست قیمت، این نکات را بررسی کنید و ما بقیه را با خروجی کویل شما در هر پروژه تأیید میکنیم.
| مورد | چه مواردی را برای هر پروژه تأیید کنیم |
|---|---|
| سیم پیچ | وزن، عرض، محدوده قطر داخلی و خارجی |
| بار | جرثقیل موجود است، یا به نوار نقاله نیاز است |
| ظرفیت تولید | کویل در ساعت و الگوی شیفت |
| فیلم | فیلم کششی، فیلم VCI یا فیلم مانع |
| قبول | CE، ارزیابی ریسک و بازار هدف |
| ادغام | اتصال MES یا ERP مورد نیاز است |
| پشتیبــانی | زمان و نیازهای زبانی را کاهش میدهد |
سوالات متداول مهندسی
Q: Can one machine handle coil widths of 30, 90 and 600 mm? A: Both lines accommodate variable widths. The FPCA-200 uses adjustable guides with a changeover of 8 to 12 minutes; the FPCA-1000 adjusts width automatically by servo in 45 to 60 seconds.
Q: Which film types work with welding wire packaging? A: Stretch film at 17 to 23 microns runs at 220 to 280% pre-stretch on the FPCA-200 and 250 to 320% on the FPCA-1000, selection per project. VCI film at 25 to 30 microns suits corrosion-inhibited long-term storage, and multi-layer barrier films protect export shipments against ocean humidity.
Q: How does automation connect to existing quality control? A: Automated checkweighers hold weight within 0.5 kg, camera systems verify film integrity, and each coil receives a unique packaging record with time, film usage and operator.
Q: What maintenance does CE compliance require? A: An annual safety inspection of protective devices and emergency stops, preventive maintenance every 1,000 operating hours or 6 months, and a technical file updated when the machine is modified.
Q: How do the two solutions compare on footprint? A: The FPCA-200 fits a 2.8 × 1.9 × 2.4 m cell with crane access overhead, and the FPCA-1000 line needs 6.2 × 3.1 × 2.8 m with its buffer conveyors.
مرحله بعدی
- اندازه کویل، خروجی خط و روش بارگذاری خود را به آدرس info@fhopepack.com برای ما ایمیل کنید.
- ما ظرف ۴۸ ساعت طرح اولیه و پیشنهاد بستهبندی را ارسال میکنیم.
- ما یک بررسی میدانی ترتیب میدهیم تا از میزان اشغال فضا، دسترسی به جرثقیل و یکپارچهسازی کنترل اطمینان حاصل کنیم.
خواندن مرتبط
- دستگاه بسته بندی کششی کویل و رول
- بستهبندی خودکار اوربیتال افقی برای پوشش کامل در یک مرحله
- دستگاه تسمه کشی ورق فولادی
- جلوگیری از تلسکوپی شدن روی کلافهای فولادی تسمهای و پیچیده شده
- خطوط تولید ماشین آلات بسته بندی FHOPE
منابع و استانداردها
- ISO 12100:2010 - ایمنی ماشین آلات. اصول کلی برای طراحی، ارزیابی ریسک و کاهش ریسک
- EN 415-10:2014 - ایمنی ماشین آلات بسته بندی. الزامات عمومی
- EN ISO 13849-2:2013 - ایمنی ماشین آلات. قطعات مرتبط با ایمنی سیستم های کنترل
- IEC 61131-3:2013 - کنترلکنندههای قابل برنامهریزی. بخش 3: زبانهای برنامهنویسی
- EN 619:2002+A1:2010 — تجهیزات و سیستمهای جابجایی مداوم. تجهیزات برای جابجایی مکانیکی بارهای واحد
- FHOPE FPS-300 Economic Steel Coil Wrapping Machine
- FHOPE Copper Strip Coil Packaging Line
- ویدیوی نمایشی کیسهای راهحلهای بستهبندی کویل خودکار FHOPE، یوتیوب.
آخرین بررسی: 2026-10-09
آخرین بهروزرسانی: 2026-10-29