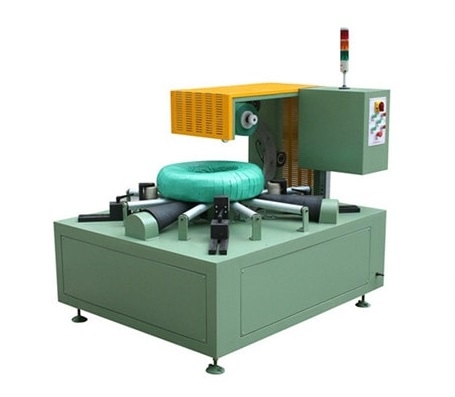
ادغام کویل داوندر به درستی انجام شده است
بیشتر مشکلات مربوط به downender در واقع handoff های اشتباه تعریف شده هستند. این راهنما downender را به عنوان یک رابط جهت گیری و انتقال در نظر می گیرد که وضعیت ورود، مسیرهای بازیابی، مرز ایمنی و آزمایش پذیرش را پوشش می دهد.
ادغام کویل داوندر: جهت گیری، انتقال و ایمنی
ادغام کویل داوندر: جهت گیری، انتقال و ایمنی
دستگاه Downender اغلب به عنوان دستگاهی توصیف میشود که سیمپیچ را از حالت چشم به دیوار به چشم به آسمان یا برعکس تغییر میدهد. این توصیف درست است اما ناقص است. در یک خط بستهبندی سیمپیچ اتوماتیک واقعی ، بخش دشوار فقط چرخش نیست. بلکه نحوه رسیدن سیمپیچ، نحوه تأیید تغییر جهت، نحوه دریافت سیمپیچ توسط ایستگاه بعدی و نحوه ایمن ماندن سیستم در شرایط عادی و غیرعادی نیز هست.
این راهنما به تیمها کمک میکند تا مرز ادغام را در اطراف یک کویل داوندر تعریف کنند.
با الزامات جهتیابی شروع کنید
هر خط در هر ایستگاه به جهتگیری یکسانی نیاز ندارد. برخی از کویلها به صورت افقی میرسند و باید به صورت عمودی بستهبندی شوند. برخی دیگر قبل از انباشت یا حمل و نقل به ترتیب معکوس نیاز دارند. پروژه باید موارد زیر را بیان کند:
- جهت گیری ورودی
- راهنمایی لازم برای ایستگاه بعدی
- خانوادههای محصولی که مسیر متفاوتی را دنبال میکنند
- شرایط سطح یا لبه که بر تکیهگاه در حین تراشکاری تأثیر میگذارند
بدون آن نقشه، downender قبل از اینکه نقش واقعی آن در فرآیند درک شود، انتخاب میشود.
شرایط رسیدن را تعریف کنید
دستگاه Downender فقط در صورتی به طور قابل پیشبینی کار میکند که کویل ورودی در موقعیت و حالت شناخته شدهای قرار داشته باشد. رابط باید روش انتقال، موقعیت توقف، قانون مرکزیت، سیگنال آماده و مالکیت کویل را قبل از شروع عمل چرخش مشخص کند.
این امر به ویژه زمانی اهمیت دارد که کویل از طریق گیت گردان، نوار نقاله، چرخ دستی انتقال یا جرثقیل به دست مشتری برسد. عدم تراز صحیح رسیدن کویل، نه تنها باعث از دست رفتن چرخه میشود، بلکه به یک مشکل ایمنی و کیفیتی تبدیل میشود.
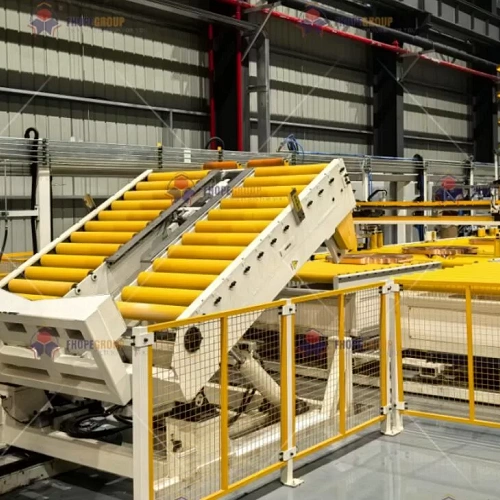
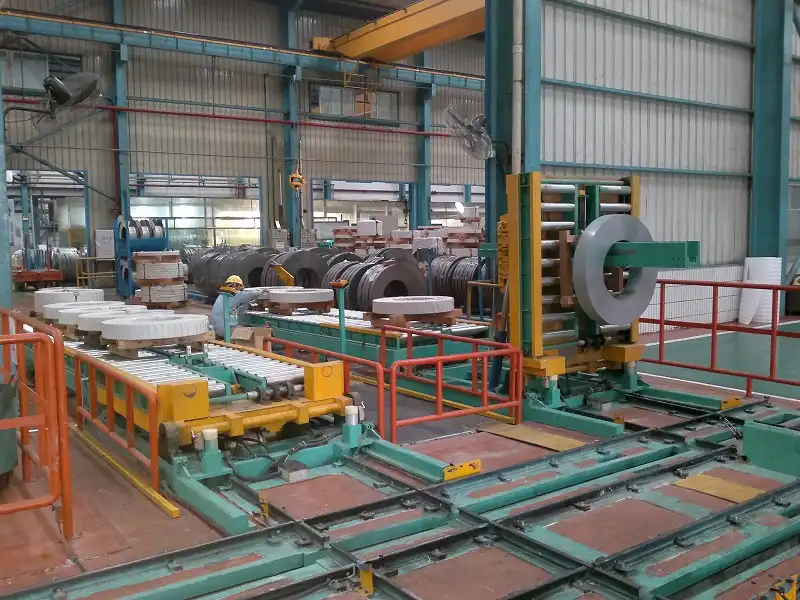
تصویر یک دستگاه بالارونده و شیبدار را به همراه نوار نقاله نشان میدهد. سیگنالهای موقعیت رسیدن، مرکزگیری و آماده بودن باید قبل از شروع عمل چرخش تعریف شوند، زیرا دستگاه فقط زمانی به طور قابل پیشبینی کار میکند که سیمپیچ در حالت شناخته شدهای قرار داشته باشد.
وضعیت تبدیلشده را تأیید کنید
پس از چرخش سیمپیچ، خط باید چیزی بیش از «حرکت کامل شده» را نشان دهد. این باید موارد زیر را تأیید کند:
- کویل به جهت گیری مورد نیاز رسید
- کویل روی سطح تکیهگاه پایدار میماند
- ایستگاه بعدی میتواند کویل را بپذیرد
- هیچ لایه محافظ یا نقطه تماس حساسی در حین تراشکاری به خطر نیفتاده است
این تأیید میتواند شامل وضعیت موقعیت، بررسیهای اپراتور یا سایر شواهد تعریفشده باشد. نباید بر فرض متکی باشد.

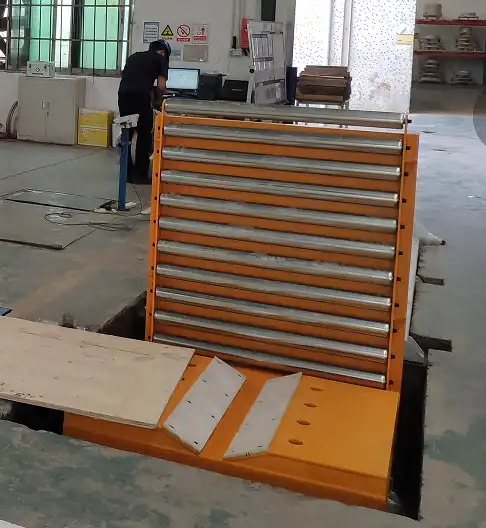
تصویر، خط بستهبندی کلاف فولادی با جابجایی عمودی را نشان میدهد. پس از چرخش، خط باید جهتگیری و پایداری را قبل از حرکت کلاف به سمت جریان جابجایی پاییندست، تأیید کند.
انتقال مسابقه در هر دو طرف
ایستگاههای بالادست و پاییندست باید با دستگاه پایینبر طراحی شوند، نه بعد از آن. ارتفاع تکیهگاه، سطح بارگذاری، مرکز کویل، فاصله و زمانبندی سیگنال را در هر دو سطح تماس مقایسه کنید. اگر کویل چرخانده شده باید فوراً به سمت بستهبندی، تسمهکشی یا انباشتگی حرکت کند، هندسه انتقال باید برای کل طیف محصول پایدار باشد.
بسیاری از مشکلات ادغام که تقصیر آن به گردن طرف مقابل میافتد، در واقع ناشی از تعریف نادرست واگذاریها از سوی هر دو طرف است.
به همین دلیل است که نقشه رابط باید نه تنها وسیله چرخش، بلکه شرایط ورود و خروج را نیز در یک نما نشان دهد. تیمها وقتی میتوانند به جای سه طرح تجهیزات جداگانه، مسیر کامل جهتگیری را ببینند، تصمیمات بهتری میگیرند.

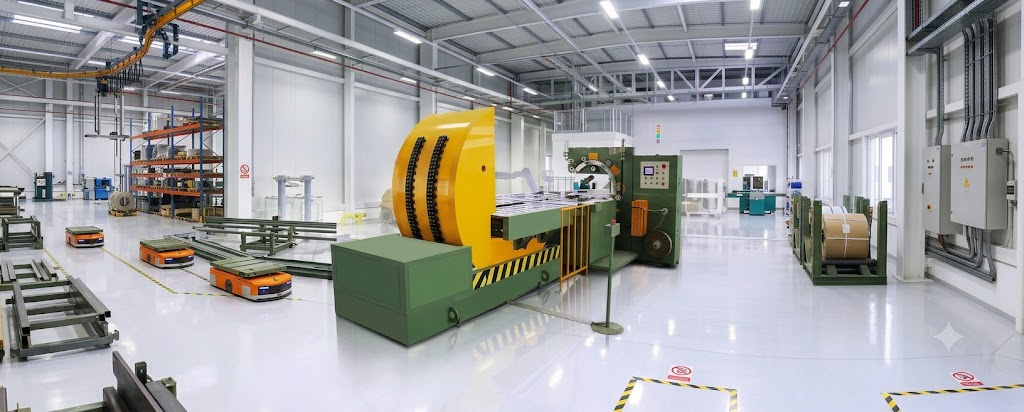
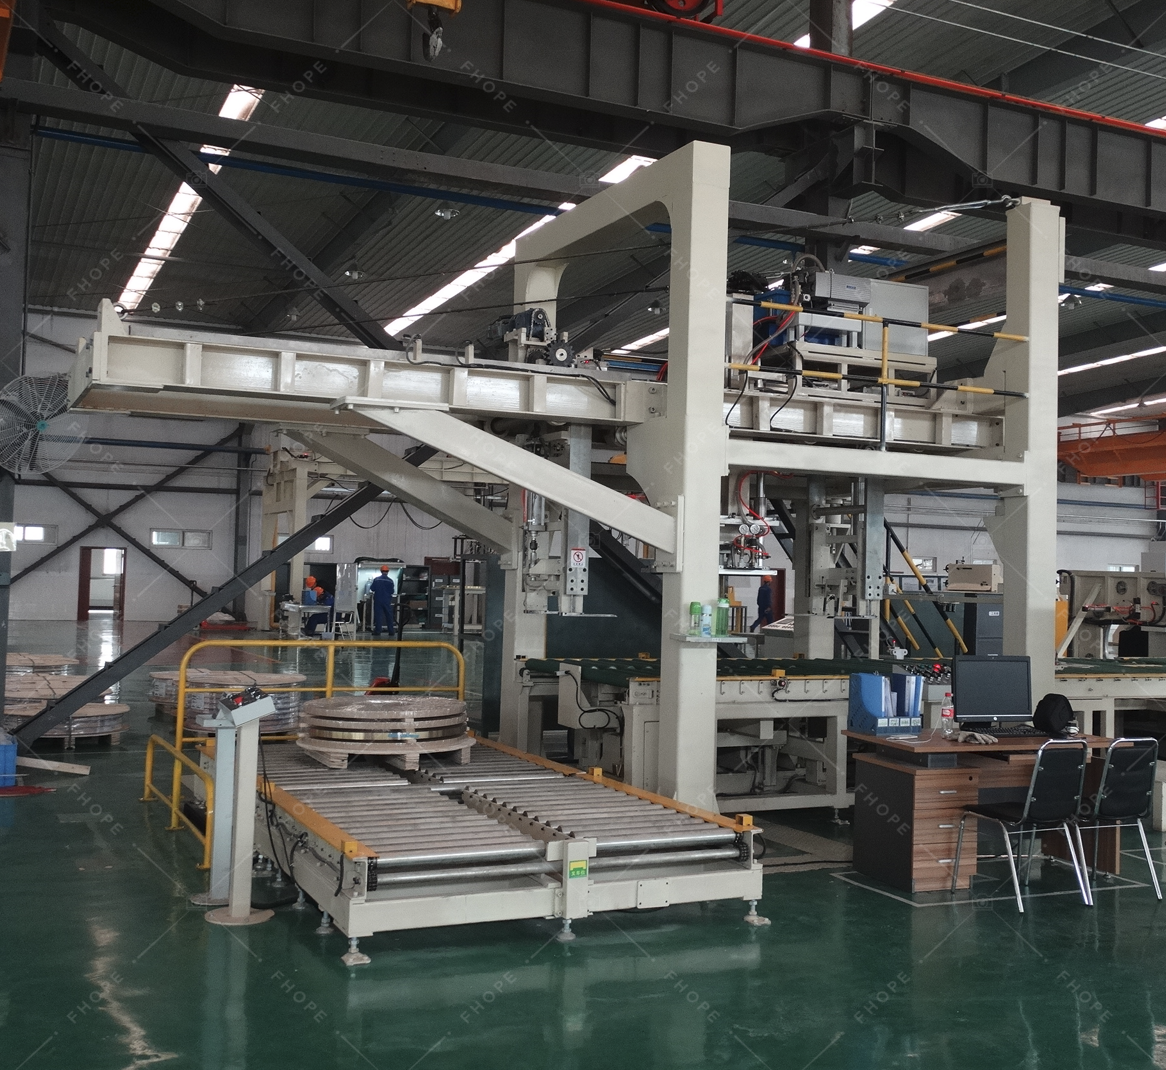
تصویر، یک خط بستهبندی کویل فولادی سفارشی را نشان میدهد. کویل چرخیده شده باید با ارتفاع تکیهگاه، فاصله ایمن و زمانبندی سیگنال پایدار برای طیف کامل محصول، وارد این ایستگاه پاییندست شود.
به یک خط تسمهکشی و بستهبندی کششی کویل فولادی سنگین اتوماتیک نگاه کنید:

شامل محافظت از سطح و بستهبندی
ممکن است کویل از قبل، وقتی به نازل میرسد، دارای یک روکش حساس، محافظ لبه یا بستهبندی جزئی باشد. محدوده یکپارچهسازی باید مشخص کند که آیا چرخش قبل یا بعد از مراحل حفاظتی خاص انجام میشود، چه مواد تماسی تأیید شدهاند و کدام خانوادههای محصول نیاز به مراقبت بیشتر دارند.
چرخاندن کویل به صورت ایمن کافی نیست اگر روش تماسی سطح را خط بیندازد یا باعث تغییر شکل بسته شود.
بازیابی دستی را عمدی کنید
مشکلات مربوط به داوندر اغلب در موارد نادری بروز میکنند: مثلاً یک کویل دچار اتصال کوتاه میشود، یک تکیهگاه نیاز به بازرسی دارد، یا ایستگاه بعدی تحویل را رد میکند. این موارد باید از قبل برنامهریزی شوند. در سند باید نحوهی نزدیک شدن اپراتورها به منطقه، وضعیت ایزوله یا ایمن مورد نیاز، ابزارها یا کمکهای مورد تأیید و اینکه چه کسی میتواند بازگشت به حالت خودکار را مجاز کند، ذکر شود.
اگر بازیابی دستی به صورت بداهه انجام شود، ممکن است خط در جریان عادی یکپارچه به نظر برسد و در جایی که بیشترین اهمیت را دارد، همچنان ضعیف باقی بماند.
مسیرهای غیرعادی را بنویسید
چه اتفاقی میافتد اگر سیمپیچ در مرکز نباشد، جهتگیری مورد نیاز نتواند تکمیل شود، ایستگاه بعدی در دسترس نباشد، یا خط یک سیمپیچ مسدود یا ناشناس دریافت کند؟ این موارد به یک مسیر صریح با حالت ایمن، یک مالک مداخله و یک وضعیت راهاندازی مجدد نیاز دارند.
نباید به جایی تبدیل شود که قضاوت دستی جایگزین طراحی سیستم شود.
مرز ایمنی را تعریف کنید
چرخش، هم موقعیت سیمپیچ و هم پوشش خطر را تغییر میدهد. سند یکپارچهسازی باید منطقه حفاظتشده، شرایط دسترسی، رفتار قفل داخلی، روش بازیابی دستی و مجوز راهاندازی مجدد را مشخص کند. مرز ایمنی باید فضای مشترک اطراف دستگاه پایینبر و هرگونه تجهیزات انتقال مجاور را پوشش دهد.
یک طراحی ایمن چیزی بیش از یک ماشین محافظتشده است. این یک مرز عملیاتی کنترلشده برای کار عادی، بازیابی و نگهداری است.
محصولات و بازیابیهای نماینده آزمایش
پذیرش باید شامل خانوادههای محصولات معمولی و موارد دشوارتر باشد: کویلهای سنگینتر، تکیهگاههای باریکتر، سطوح حساس و انتقال قطعشده یا رد شده. شرایط ورود، نتیجه چرخش، تحویل به مرحله بعد و شواهد بازیابی کنترلشده را ثبت کنید.
این آزمایش، نه تنها حرکت مکانیکی، بلکه رابط جهتگیری را نیز اثبات میکند.

تصویر، یک پروژه کلید در دست خط بستهبندی کویل شکافدار آنلاین را نشان میدهد. پذیرش برای دستگاه downender باید در این مسیر جهتگیری کامل، شامل محصولات دشوار و انتقالهای قطعشدهای که در تولید رخ میدهد، آزمایش شود.
گام عملی بعدی
با دستگاه پایینبرنده به عنوان یک رابط جهتیابی و انتقال رفتار کنید. یک برگه بنویسید که وضعیت ورود، وضعیت برگشت، روش حفاظت، مسیرهای غیرعادی، تحویلهای مجاور و مرز ایمنی را تعریف کند. قبل از اینکه توالی خط بستهبندی کویل اتوماتیک متوقف شود، آن برگه را با عملیات، مهندسی و تأمینکننده مرور کنید.
جزئیات بصری

اینجا را کلیک کنید تا تصویر را بزرگ تر ببینید.
اینجا را کلیک کنید تا تصویر را بزرگ تر ببینید.

اینجا را کلیک کنید تا تصویر را بزرگ تر ببینید.
اینجا را کلیک کنید تا تصویر را بزرگ تر ببینید.
نحوه کار را تماشا کنید
کشف کنید که چگونه راهکارهای بستهبندی خودکار ما، کارایی خط تولید شما را بهینه میکنند. این ویدیو، عملیات یکپارچهای را که برای حداکثر محافظت طراحی شده است، نشان میدهد.
اعتماد توسط کارخانههای فولاد و رهبران صنعت
تولیدکنندگان جهانی به تجهیزات بستهبندی سنگین FHOPE متکی هستند


آمادهاید تا خط بستهبندی خود را بهینه کنید؟
با تحلیل بازگشت سرمایه، یک پیشفاکتور سفارشی دریافت کنید. مهندسان ما ظرف ۲۴ ساعت پاسخ میدهند.
- طراحی چیدمان رایگان
- پشتیبانی نصب جهانی
- شامل گارانتی 2 ساله
اطلاعات شما امن است و هرگز به اشتراک گذاشته نخواهد شد.
ماشین آلات مرتبط
خط بسته بندی کویل فولادی
مشاهده جزئیات →
خط بسته بندی کویل عمودی
مشاهده جزئیات →
خط بسته بندی کویل شیلنگ
مشاهده جزئیات →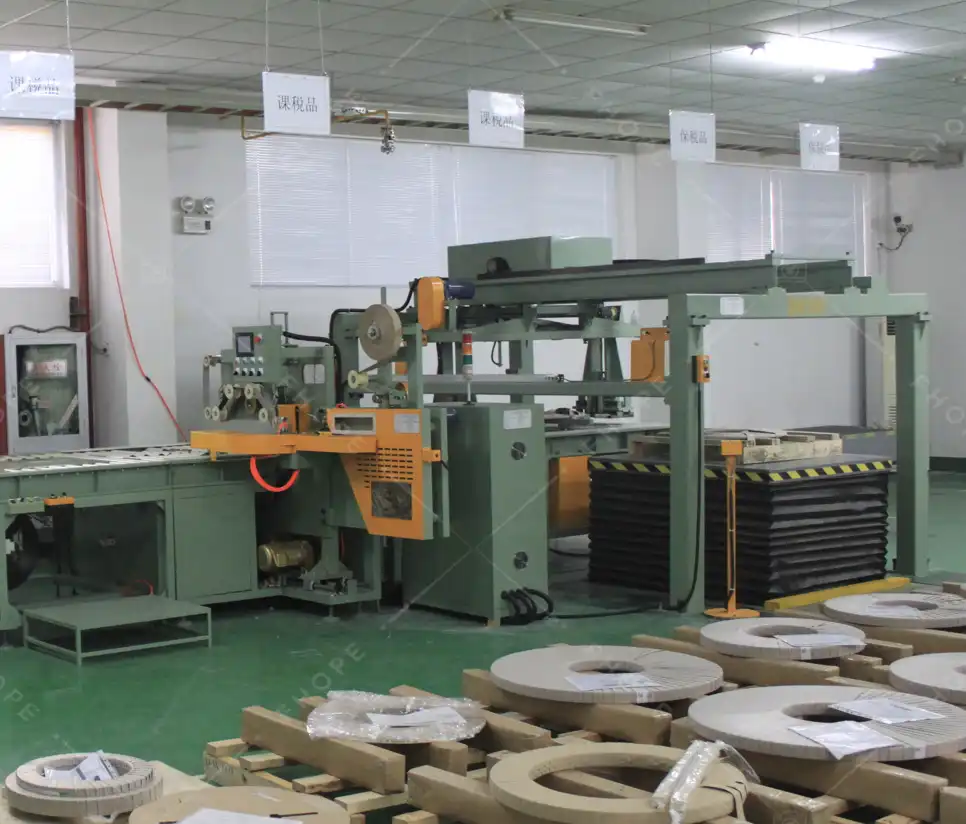
خط بسته بندی کویل مس
مشاهده جزئیات →
خط بسته بندی سیم پیچ
مشاهده جزئیات →
خط بسته بندی پنل
مشاهده جزئیات →
دستگاه بسته بندی لوله
مشاهده جزئیات →
خط بسته بندی پروفیل آلومینیومی
مشاهده جزئیات →
خط بسته بندی و تسمه بندی لوله اتوماتیک FHOPE
مشاهده جزئیات →
خط بسته بندی و تسمه کشی لوله اتوماتیک
مشاهده جزئیات →
دستگاه تسمه کش لوله فولادی اتوماتیک
مشاهده جزئیات →
دستگاه بسته بندی لوله فولادی اتوماتیک FHOPE
مشاهده جزئیات →
خط بسته بندی لوله های پلاستیکی اتوماتیک
مشاهده جزئیات →
خط کیسه زنی لوله PPR/PVC اتوماتیک
مشاهده جزئیات →
دستگاه بسته بندی کیسه های لوله پلاستیکی
مشاهده جزئیات →
دستگاه بسته بندی تایر FPT-200
مشاهده جزئیات →
دستگاه بسته بندی تایر FPT-300
مشاهده جزئیات →
دستگاه بسته بندی تایر FPT-400
مشاهده جزئیات →
دستگاه بسته بندی کویل کابل-FPCA100
مشاهده جزئیات →