1. معرفی
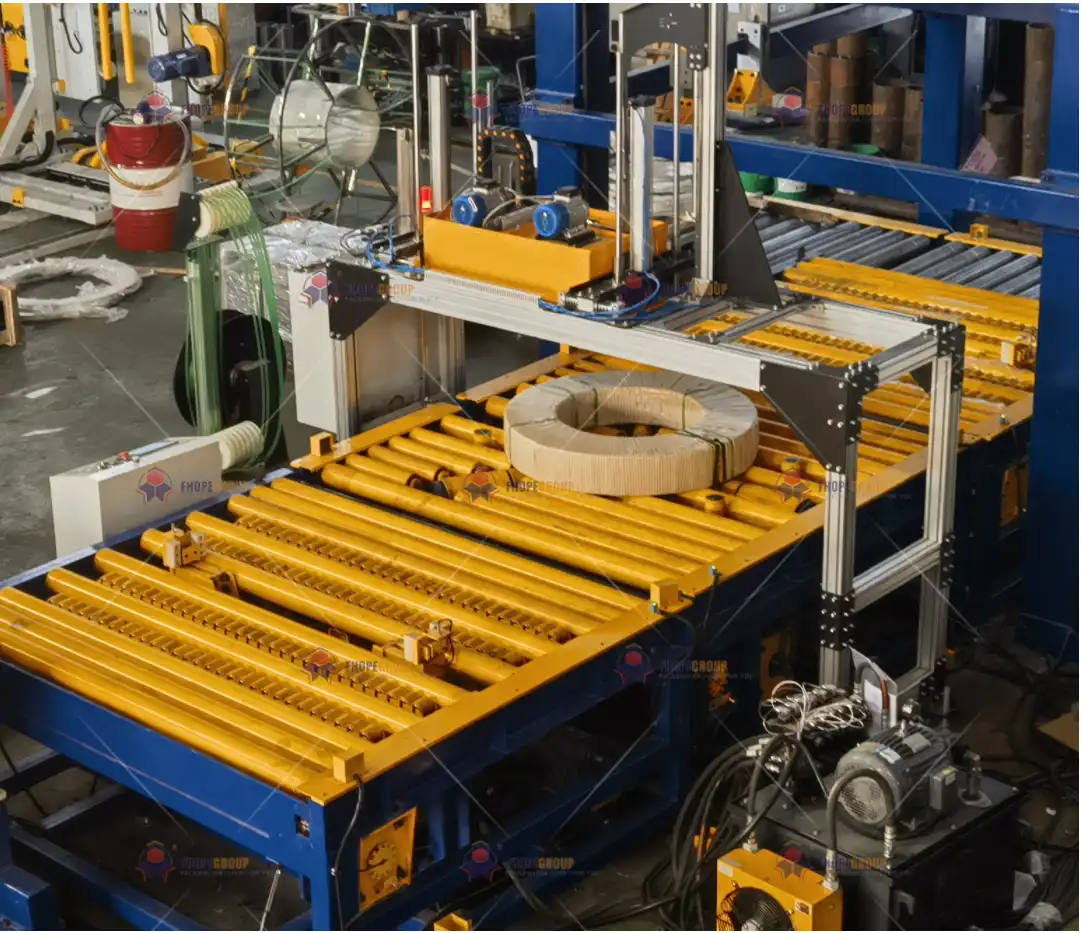
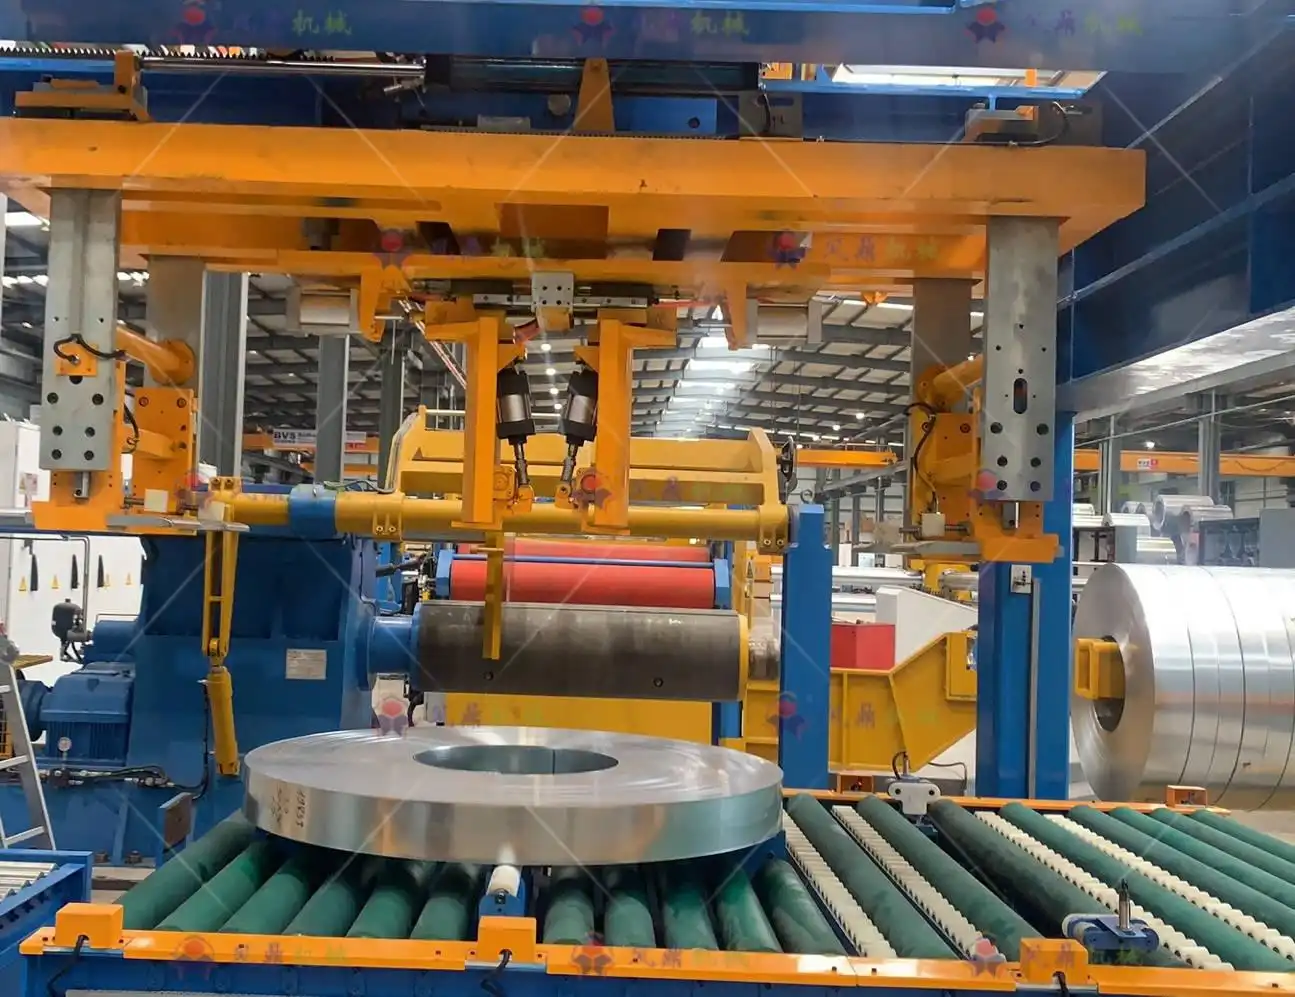
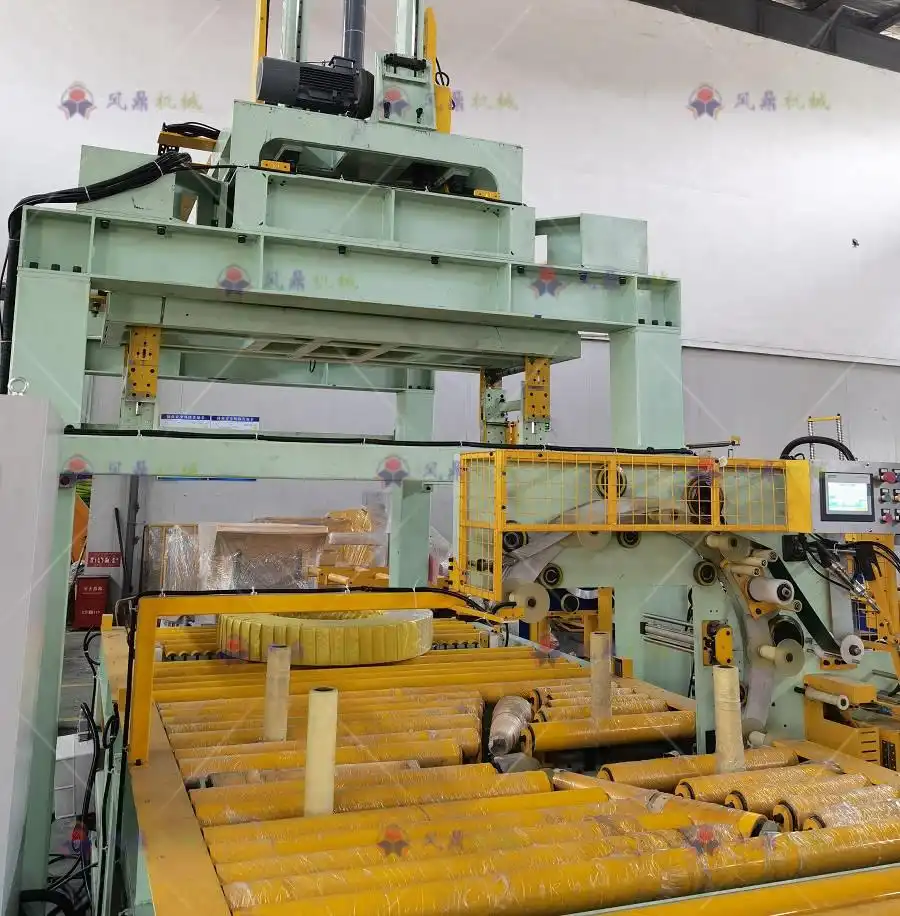
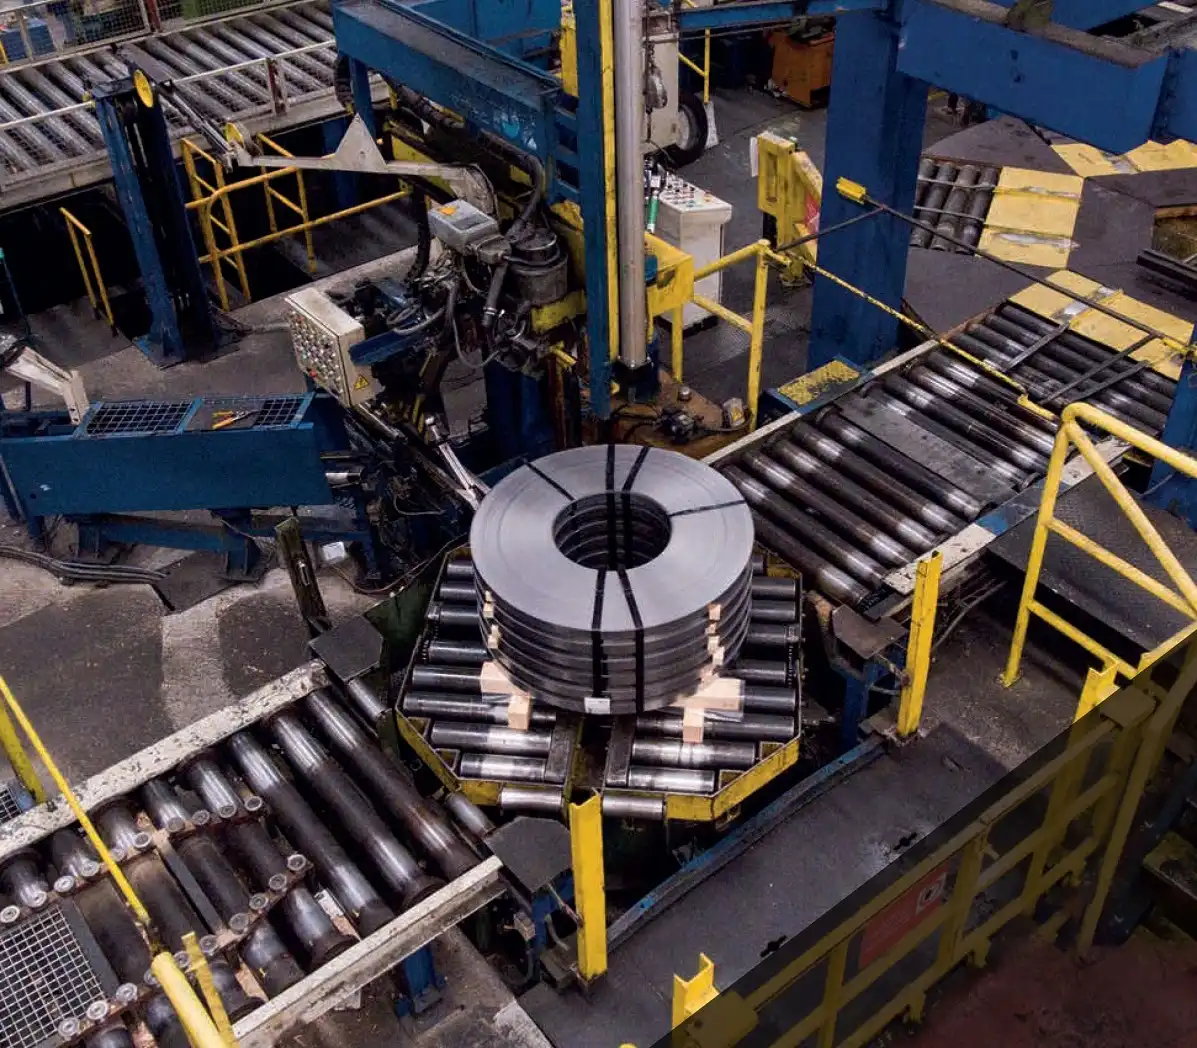
در تولید خطوط بستهبندی کویل فولادی - که معمولاً شامل دستگاه بستهبندی کویل، دستگاه تسمهکشی کویل و دستگاه انباشت کویل است - پرداخت نهایی نقش محوری در زیباییشناسی و عملکرد دارد. هدف از مرحله پرداخت نهایی دستیابی به چندین هدف است:
- حفاظت در برابر خوردگی: اجزای فولادی، به ویژه در محیط های مرطوب یا خورنده، نیاز به پوشش های پیشرفته ای دارند که از زنگ زدگی، سوراخ شدن و سایش محافظت می کند.
- دوام مکانیکی: روکش های محافظ باید در برابر ضربه های ثابت، اصطکاک، نوسانات دما و جابجایی توسط سیستم های هیدرولیک یا موتوری مقاومت کنند.
- ایمنی و شناسایی: برچسب گذاری مناسب کابل ها، لوله های پنوماتیک و اجزای حیاتی، انطباق با هنجارهای بین المللی را تضمین می کند و تعمیر و نگهداری آینده را آسان می کند.
la maquina de línea automática de envasado de bobinas con sistema de apilado de bobinas
این سند نگاهی جامع به رویههای پرداخت خط بستهبندی کویل ارائه میدهد. با تأکید بر رویکردهای مدرن ساخت، آمادهسازی سطح، کاربردهای پوشش، استانداردهای برچسبگذاری، بازرسیهای نهایی و استراتژیهای مدیریت چرخه عمر را که تضمینکننده عمر طولانی هستند، تشریح میکند. این رویه پرداخت با بهرهگیری از دستورالعملهای ISO 12944 (حفاظت از خوردگی سازههای فولادی)، IEC 60445 (شناسایی هادیها) و EN 60204-1 (ایمنی الکتریکی در ماشینآلات)، برای برآورده کردن استانداردهای سختگیرانه صنعتی طراحی شده است.
2. پوشش های محافظ و آماده سازی سطح
2.1 انتخاب سیستم پوشش مناسب
یک سیستم پوشش با دقت انتخاب شده برای جلوگیری از زنگ زدگی و بهینه سازی عملکرد خط بسته بندی کویل در طول عمر عملیاتی آن حیاتی است. به طور کلی، این خطوط در معرض:
- رطوبت و رطوبت: نفوذ بالقوه در سالن های تولید یا مناطق حمل و نقل.
- سایش مکانیکی1: تماس مکرر با کلاف ها، غلطک های نوار نقاله و دستگاه های تسمه کش.
- قرار گرفتن در معرض مواد شیمیایی: قرار گرفتن در معرض احتمالی روان کننده ها، مواد پاک کننده یا آلاینده های موجود در هوا.
یک سیستم چند لایه معمولی شامل:
-
- محتوای روی: حداقل 80% (مطابق با ISO 3549)، ارائه حفاظت گالوانیکی.
- مقاومت در برابر اسپری نمک: دستیابی به ≥2,000 ساعت در تست های ASTM B117.
- قدرت چسبندگی: معمولاً تا ≥15 مگاپاسکال (روش pull-off ASTM D4541) آزمایش می شود.
-
پوشش میانی (اختیاری)
- گاهی اوقات، یک لایه میانی اپوکسی اضافه می شود تا ساختار کلی فیلم را افزایش دهد یا مقاومت شیمیایی بیشتری ایجاد کند.
- به پل زدن ریز منافذ بالقوه در پرایمر کمک می کند.
-
- انتخاب شده برای خواص هوازدگی برتر: در محفظه های QUV (ASTM D4587) با ΔE ≤1.5 پس از 3,000 ساعت آزمایش شده است.
- بسیار مقاوم در برابر محو شدن و گچ زدن در محیط های بیرونی یا محیط های شدید UV.
در برخی از بخشهای با سایش بالا - مانند ریلهای انتقال سیمپیچ یا درایوهای نوار نقاله - ممکن است از فیلمهای روغنکاری تکمیلی (مانند روانکنندههای جامد مبتنی بر دی سولفید مولیبدن با ضریب اصطکاک 0.08 ≤) استفاده شود.
2.2 استانداردهای آماده سازی سطح
حتی بهترین سیستمهای پوششدهی نیز در صورت عدم آمادهسازی صحیح سطح، ممکن است با شکست مواجه شوند. استاندارد ISO 8501-1 درجهبندیهای تمیزی را از برسکاری سیمی تا تمیزکاری انفجاری تقریباً سفید فلز (Sa2.5 یا Sa3) مشخص میکند. مراحل معمول عبارتند از:
-
چربی زدایی و پاکسازی
- محلول های قلیایی (pH ~ 9.2) یا شوینده های زیست تخریب پذیر روغن ها، مایعات برش یا سایر آلاینده ها را حذف می کنند.
- شستشوی تحت فشار یا شستشوی دستی تضمین میکند که شکافها در نواحی جوشکاری شده عاری از پسماند هستند.
-
انفجار ساینده
- دستیابی به یک پرداخت Sa2.5 (ISO 8501-1)، با زبری سطح Rz 30-50 میکرومتر (ISO 8503-2) برای ارتقای چسبندگی مکانیکی.
- رسانه های رایج عبارتند از گارنت یا اکسید آلومینیوم. اندازه شن به گونه ای انتخاب می شود که مشخصات زبری مورد نیاز را بدون نازک شدن بیش از حد بستر ایجاد کند.
-
فسفاته کردن یا غیرفعال سازی
- برای افزایش مقاومت در برابر خوردگی، می توان از تیمار فسفات مبتنی بر روی استفاده کرد.
- این لایه میکروکریستالی اتصال محکم بین بستر و پوشش پرایمر را تضمین می کند.
پس از آمادهسازی سطح، کنترل شرایط محیطی قبل از پوششدهی بسیار مهم است. رطوبت نسبی باید زیر ۷۰٪ نگه داشته شود و دمای فولاد حداقل ۳ درجه سانتیگراد بالاتر از نقطه شبنم باشد تا از زنگزدگی ناگهانی جلوگیری شود.
3. هنجارهای مهندسی مکانیک برای تکمیل
3.1 ضخامت پوشش و کاربرد
-
کنترل ضخامت فیلم :
- بتونه: 60±10 میکرومتر
- روپوش: 80±15 میکرومتر
با هم، ضخامت کل معمولاً در محدوده 140-160 میکرومتر قرار می گیرد، همانطور که توسط ISO 19840 (اندازه گیری ضخامت فیلم خشک).
-
روشهای کاربردی :
- اسپری بدون هوا (به عنوان مثال، سیستم های Graco XRT) برای پوشش گسترده در فریم های بزرگ.
- اتومایزر الکترواستاتیک یا روتاری (به عنوان مثال، Ransburg) برای هندسه های پیچیده، تضمین رسوب یکنواخت و حداقل اسپری بیش از حد.
- اسپری به کمک ربات با استفاده از رباتیک ABB یا KUKA، برای پوشش مداوم سطوح چند منحنی و گوشه های تنگ مفید است.
-
فرآیندهای پخت :
- پوشش ها اغلب به دمای پخت کنترل شده (80±5 درجه سانتیگراد) در محیط کم رطوبت نیاز دارند.
- پخت مادون قرمز یا هوای اجباری اتصال عرضی را تسریع می کند و سختی و چسبندگی یکنواخت را تضمین می کند.
3.2 برچسب زدن کابل و لوله پنوماتیک
در سراسر خطوط بستهبندی کویل، چندین کابل و شیلنگ هوا، موتورها، شیر برقیها، سنسورها و کنترلها را تامین میکنند. برچسب زدن شفاف و بادوام برای نگهداری و ایمنی بسیار مهم است:
-
لیزر اچ
- حکاکی شناسه کابل (به عنوان مثال، عمق 0.2 میلی متر) روی پوشش های پلیمری IEC 60445 کدهای رنگ و علامت گذاری
- خوانایی را حتی پس از سایش یا قرار گرفتن در معرض مواد شیمیایی حفظ می کند، مشروط بر اینکه کابل برای تحمل گرمای موضعی لیزر درجه بندی شود.
-
نشانه گذاری شیلنگ پنوماتیک
- برچسب زدن با کد رنگی یا متنی (جوهرهای مقاوم در برابر روغن تست شده بر اساس ISO 14122-2) امکان شناسایی سریع خطوط فشار در مقابل خطوط خلاء در مقابل خطوط اگزوز را فراهم می کند.
- پس از خم شدن مکرر یا تماس با روان کننده ها نباید محو یا پوسته شود.
-
کدهای QR و بارکد
- برخی از تولیدکنندگان کدهای دوبعدی را برای قابلیت ردیابی پیشرفته، متصل کردن کابلها یا شیلنگهای خاص به رکوردهای ساخت دیجیتال، وارد میکنند.
- این کدها با بینایی ماشین تست می شوند تا از دقت اسکن حداقل 99.9٪ اطمینان حاصل شود.
4. فرآیند پایان کار
4.1 پیش درمان سطحی
- تمیز کاری: غوطه ور کردن یا شستشوی اجزاء در حمام شوینده با pH 9.2.
- فسفات کردن: ایجاد لایه روی فسفات برای پرایمینگ ضد خوردگی.
4.2 پوشش چند لایه
- کت اول (پرایمر): به طور معمول با فرمولاسیون اپوکسی غنی از روی.
- کت دوم (پوشش رویی یا میانی + روکش): به رنگ نهایی، براقیت و مقاومت شیمیایی مورد نیاز دست می یابد.
- تایید ضخامت: ابزارهایی مانند an الکومتر 456 (جریان گردابی یا القای مغناطیسی) پوشش یکنواخت را در 25 ± میکرومتر از ضخامت مشخص شده تأیید می کند.
4.3 برچسب گذاری و علامت گذاری
- شماره گذاری کابل: پیروی از یک طرح منطقی که با نقشه های ورودی/خروجی PLC یا مدار مرتبط است.
- برچسب های لوله هوا: علامت گذاری هر خط با نوارهای رنگی و داده های متنی (رده بندی فشار، نوع رسانه).
- برچسب ها و پلاک های دائمی: با استفاده از برچسب های مقاوم در برابر اشعه ماوراء بنفش، تحت شرایط ASTM G154 برای تایید عدم لایه برداری یا تغییر رنگ تست شده است.
4.4 بازرسی جامع
- تداوم الکتریکی و عایق: استفاده از یک مگاهم متر 500 ولت برای اطمینان از ≥100 MΩ (IEC 60243-1).
- بازرسی بصری: بررسی سوراخها، افتادگیها، اسپری بیش از حد، یا بینظمیهای رنگی (ASTM D5162 برای تشخیص تعطیلات).
- تست چسبندگی برش متقاطع: ارزیابی چسبندگی پوشش به طبقه بندی سطح صفر (ISO 0).
5. کنترل کیفیت و مستندسازی
5.1 بررسی های کیفیت در حین فرآیند
یک برنامه مدیریت کیفیت قوی شامل نقاط بازرسی در هر مرحله حیاتی است:
| پارامتر | روش بازرسی | مشخصات | تجهیزات |
|---|---|---|---|
| چسبندگی پوشش | برش متقاطع / کشش | درجه 0 (ISO 2409) یا ≥15 مگاپاسکال | Elcometer 107, Dolly Tester |
| زمان درمان | تست نوار / ناخن انگشت | بدون چسبندگی در ≤2 ساعت، درمان کامل ≤24 ساعت | BYK Drying Recorder |
| خوانایی برچسب | نرم افزار Visual + OCR | ≥99.9٪ دقت تشخیص | Keyence CV-X |
| عایق کابل | مگاهم متر (500 ولت) | ≥100 MΩ | Megger MIT515 |
| تخلخل فیلم | آشکارساز تعطیلات | "تعطیلات" رسانای صفر | تستر اسفنجی ولتاژ پایین |
این مقادیر ممکن است برای تطبیق با نیازهای خاص مشتری یا محیطی (به عنوان مثال، محیط های دریایی یا چرخه های دمای شدید) تنظیم شوند.
5.2 بهداشت و ایمنی محیط زیست
تولید مدرن بر پایداری و حداقل انتشارات خطرناک تاکید دارد:
- کنترل انتشار VOC: رعایت مقررات محلی و منطقه ای. به عنوان مثال، در چین، GB 30981-2020 VOC ≤50 گرم در متر مربع را برای پوشش های خاص تنظیم می کند.
- تصفیه فاضلاب: اطمینان از PH 6.5-7.5 پس از حمام شستشو، با محتوای فلزات سنگین ≤0.5 ppm برای محافظت از منابع آب.
- ایمنی اپراتور: وسایل حفاظتی، تهویه مناسب و تجهیزات تنفسی برای کاهش خطرات استنشاق در طول اعمال رنگ ضروری هستند.
5.3 مستندسازی و قابلیت ردیابی
تمام پارامترهای پرداخت - شمارههای بچ، سطوح رطوبت، گزارشهای تاریخ/زمان - در یک سیستم اجرای تولید (MES) مانند Siemens Opcenter یا Rockwell FactoryTalk ثبت میشوند . این رویکرد امکان موارد زیر را فراهم میکند:
- قابلیت ردیابی به عقب: در صورت بروز نقص در زمینه، دسته رنگ اصلی و پارامترهای کاربردی قابل بازیابی هستند.
- کنترل فرآیند آماری: تجزیه و تحلیل داده های فرآیند (ضخامت پوشش، دما، رطوبت) برای شناسایی روندها و کاهش تغییرات.
6. مدیریت چرخه حیات پایان
6.1 تعمیر و نگهداری عملیاتی
هنگامی که خط بسته بندی سیم پیچ مستقر شد، یکپارچگی پوشش بسیار مهم است. اقدامات نگهداری ممکن است شامل موارد زیر باشد:
-
- بررسی تراشه، کنده شدن، یا علائم خوردگی زیر لایه، به ویژه در اطراف لبه های در معرض ضربه های مکانیکی.
- تشخیص آسیب جزئی زود هنگام به جای پوشش مجدد گسترده، امکان تعمیر سریع نقطه ای را فراهم می کند.
-
طیف سنجی امپدانس الکتروشیمیایی (EIS)
- یک تکنیک پیشرفته برای اندازه گیری خواص مقاومتی و خازنی پوشش، که نشان دهنده تخریب در مراحل اولیه است.
- جاروب فرکانس (10 مگاهرتز تا 100 کیلوهرتز) نفوذ یا لایه لایه شدن را به خوبی قبل از زنگ زدن آشکار نشان می دهد.
-
- شناسایی «نقاط داغ» یا نواحی خرابی پوشش روی سطوح گرم شده؛ اگر فرآیندهای خاصی در خط در دماهای بالا اجرا شوند مفید است.
- دوربینی با حساسیت حرارتی ≤0.05 درجه سانتیگراد کنتراست واضحی را برای مناطق مشکل دار احتمالی فراهم می کند.
6.2 سیستم های تعمیر هوشمند
کارخانه های پیشرو تعمیرات خودکار یا نیمه خودکار را یکپارچه می کنند:
-
رباتیک تاچ آپ
- اگر خط و خش توسط بینایی ماشین تشخیص داده شود، یک ربات لمسی به طور خودکار رنگ همسان یا پرایمر آب بندی را دوباره اسپری می کند.
- دقت موقعیت یابی در ± 0.5 میلی متر حداقل اسپری بیش از حد و ضخامت تعمیر ثابت را تضمین می کند.
-
بررسی نشت پنوماتیک سالانه
- استفاده از آزمایش مبتنی بر هلیوم (نرخ نشت ≤1×10-XNUMX Pa·m³/s) برای اتصالات حیاتی.
- زمان خرابی را با لکهگیری درزگیرهای خراب قبل از تخریب نهایی نهایی یا عملکرد مکانیکی به حداقل میرساند.
6.3 دوقلو دیجیتال برای پیش بینی عمر پوشش
نرمافزاری مانند ANSYS Sherlock میتواند تنش مکانیکی، دما و تعاملات رطوبتی را شبیهسازی کند و سلامت پوشش را در درازمدت پیشبینی کند:
- یکپارچه سازی داده ها: ورودیهای حسگر زنده روی دما، رطوبت و استفاده از قطعه، مدل شبیهسازی را تغذیه میکنند.
- هشدارهای پیش بینی: مدل فواصل زمانی را نشان می دهد که پوشش احتمالاً نیاز به تعمیر و نگهداری یا اعمال مجدد داشته باشد و زمان خرابی برنامه ریزی نشده را کاهش می دهد.
علاوه بر این، پلتفرمهای واقعیت افزوده (به عنوان مثال، مایکروسافت هولولنز) دادههای بلادرنگ مربوط به سایش پوشش در میدان دید اپراتور را پوشش میدهند و عیبیابی را سرعت میبخشند و ایمنی را بهبود میبخشند.
7. نتیجه
پرداخت نهایی در یک پروژه خط بستهبندی کویل ، یک فرآیند چند رشتهای است که شیمی، مهندسی مکانیک و کنترل دیجیتال را برای تضمین یکپارچگی عملیاتی بلندمدت، متعادل میکند. از مراحل اولیه آمادهسازی سطح تا برچسبگذاری نهایی و مدیریت چرخه عمر مداوم، هر مرحله توسط استانداردهای سختگیرانهای مانند ISO 12944 برای محافظت در برابر خوردگی اداره میشود.
-
راهکارهایی را برای به حداقل رساندن فرسایش مکانیکی کشف کنید، که عملکرد بهتر و طول عمر تجهیزات در خطوط تولید را تضمین میکند. ↩
-
مزایای پرایمر اپوکسی زینک ریچ، از جمله محافظت گالوانیکی و مقاومت در برابر خوردگی آن که برای طول عمر صنعتی بسیار مهم است را بررسی کنید. ↩
-
بیاموزید که چگونه پوشش رویه پلی اورتان (PU) مقاومت در برابر آب و هوا و طول عمر را بهبود میبخشد و آن را برای کاربردهای فضای باز ایدهآل میکند. ↩