1. معرفی
در صنایع فرآوری فلزات معاصر، کویلهای فولادی از جمله محصولات لجستیکی چالشبرانگیز و از نظر ایمنی بسیار مهم برای جابجایی هستند. جرم زیاد، لبههای ظریف و الزامات حمل و نقل آنها، راهحلهای بستهبندی قابل اعتماد و کارآمد را ضروری میسازد. یک خط بستهبندی کویل با طراحی مناسب معمولاً شامل (1) دستگاه بستهبندی کویل، (2) دستگاه تسمهکشی کویل و (3) دستگاه انباشت کویل است که هر کدام توسط ترکیبی از موتورهای الکتریکی، سیستمهای سروو و محرکهای هیدرولیکی هدایت میشوند. زیربنای کل عملیات، یک سیستم کنترلکننده منطقی قابل برنامهریزی (PLC) پیشرفته است که حرکات، تنظیم سرعت را از طریق درایوهای فرکانس متغیر (VFD) و کنترل حرکت پیشرفته را از طریق موتورهای سروو هماهنگ میکند.
این سند بر مرحله مونتاژ در فرآیند تولید برای خط بستهبندی کویل تمرکز دارد. هدف، تجهیز مشتریان و ذینفعان به درک روشنی از این فرآیند دقیق - که همه چیز را از ادغام زیرقطعات گرفته تا بررسیهای نهایی کیفیت پوشش میدهد - و در عین حال برجسته کردن هنجارهای طراحی مکانیکی مربوطه، استانداردهای ایمنی و فلسفههای مدیریت چرخه عمر کامل است. تأکید بر این است که چگونه هر مرحله مونتاژ با دقت برنامهریزی، اجرا و مطابق با استانداردهای مهندسی بینالمللی مانند ISO 12100، EN 415-8 (ایمنی ماشینآلات بستهبندی) و دستورالعملهای GB/T تأیید میشود و تعالی عملیاتی بلندمدت را تضمین میکند.
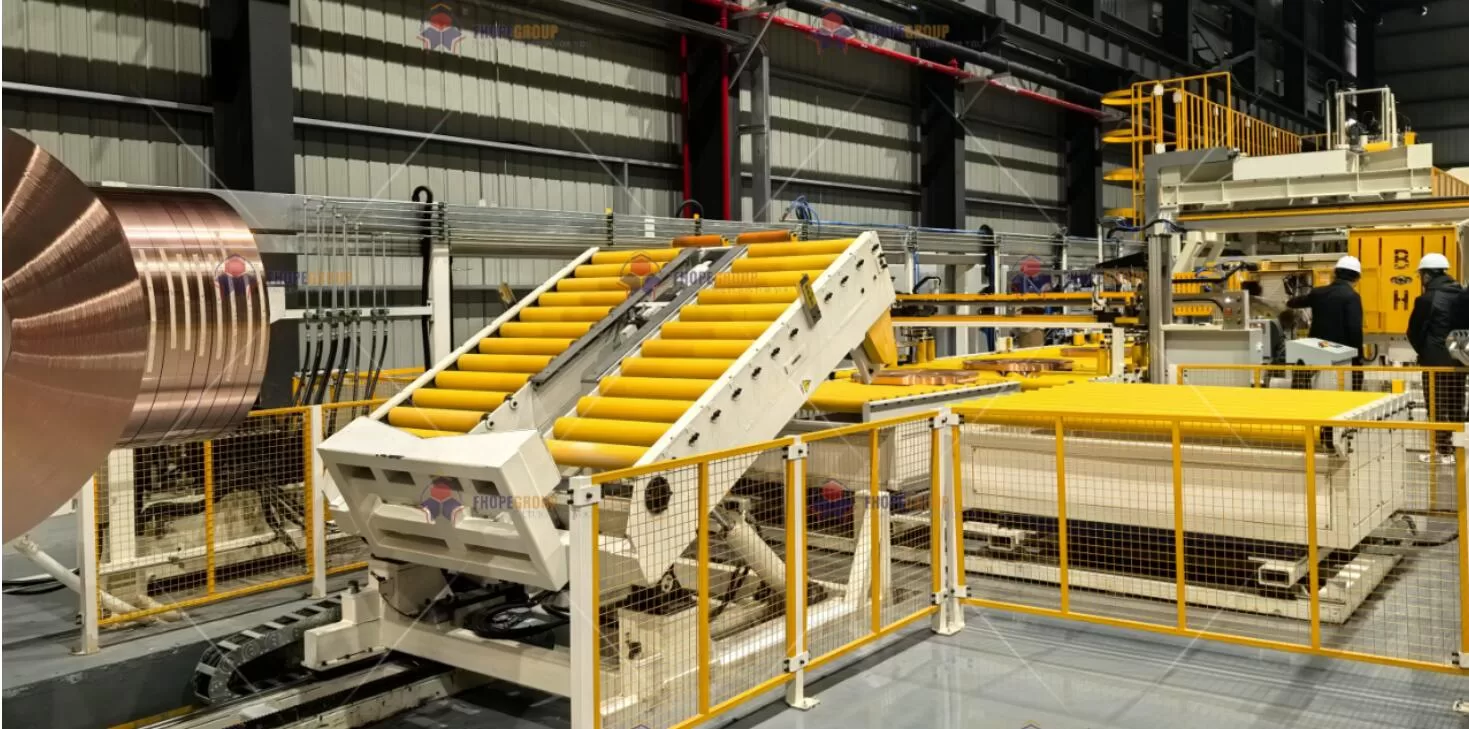
2. اسمبلی: یکپارچگی دقیق سیستم ها
مونتاژ مرحله ای است که در آن واحدها، قطعات سفارشی ماشینکاری شده و اجزای استاندارد به یک سیستم کاملاً عملیاتی همگرا می شوند. در مورد خط بسته بندی کویل مدرن، این ماژول ها اغلب عبارتند از:
-
ماژول های انتقال سیم پیچ
- غلتک های موتوری، ریل های راهنما یا چرخان برای قرار دادن سیم پیچ.
- سازه های پشتیبانی از فولاد با مقاومت بالا برای تحمل وزن کلاف ها.
-
واحدهای تسمه و بسته بندی
- سرهای تسمه ای برقی و پنوماتیکی برای کنترل تنش.
- واحدهای فیلم کششی یا بازوهای بسته بندی که توسط موتورهای سروو هدایت می شوند تا به روکش ثابتی دست یابند.
-
سیستم های فعال سازی هیدرولیک
- سیلندر برای بستن عمودی و افقی.
- بسته های برق هیدرولیک برای حفظ فشار و نرخ جریان پایدار طراحی شده اند.
-
درایوهای الکتریکی و کابینت های کنترل
- PLC برای کنترل منطقی یکپارچه
- VFD برای مدیریت سرعت موتور.
- درایوهای سرو برای حرکت با دقت بالا.
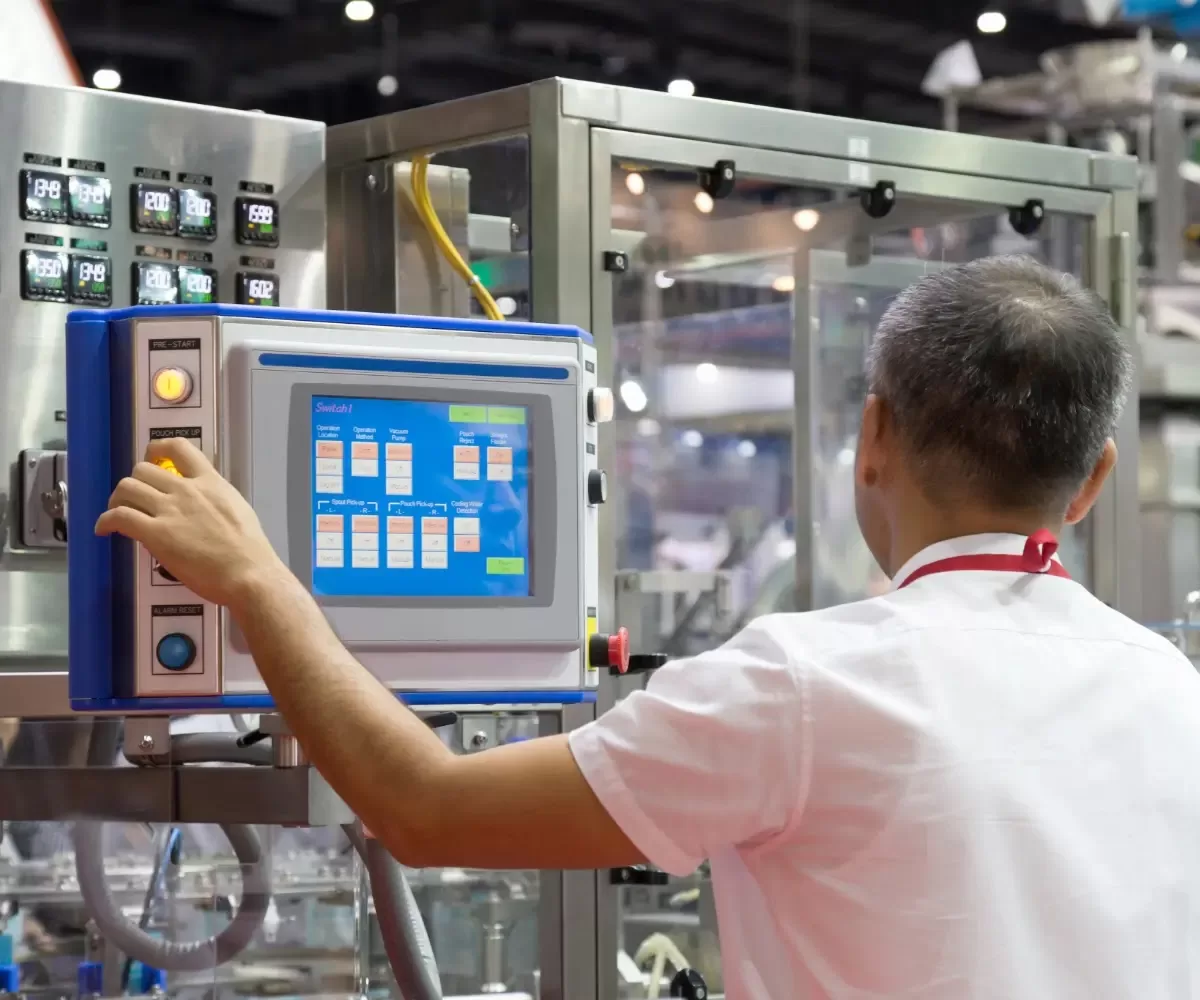
- HMI (رابط انسان و ماشین) برای ورودی و نظارت اپراتور.
-
مکانیسم های ایمنی و حفاظتی
- پرده های نور، توقف های اضطراری و رله های ایمنی.
- حفاظ ها و روکش های مکانیکی برای عناصر دوار.
در طول مونتاژ، این اجزا با دقت و مطابق با اسناد طراحی در جای خود قرار گرفته و محکم میشوند و تضمین میشود که تلرانسهای مکانیکی، توزیع بار و معیارهای همترازی به طور دقیق رعایت میشوند. بررسی کامل تمام اتصالات - چه ترمینالهای الکتریکی، کوپلینگهای هیدرولیکی یا بستهای مکانیکی - از یکپارچگی سیستم محافظت میکند.
3. هنجارهای طراحی مکانیکی و ملاحظات قبل از مونتاژ
3.1 انتخاب سازه و مواد
از نقطه نظر قابلیت اطمینان سازه، یک خط بسته بندی کویل باید بارهای دینامیکی ناشی از عملیات انتقال سیم پیچ، بلند کردن و تسمه را تحمل کند. بنابراین، مواد بر اساس مقاومت در برابر خستگی و مقاومت در برابر خوردگی انتخاب می شوند. معیارهای رایج عبارتند از:
- فولاد آلیاژی با استحکام بالا1 (به عنوان مثال، 42CrMo) برای شفت دنده، کوپلینگ، و قاب های باربر.
- پلیمرهای مقاوم در برابر سایش2 (به عنوان مثال، پلی اورتان یا کامپوزیت های تقویت شده) برای غلتک های راهنما و نقاط تماس.
- ورق های فولادی گالوانیزه یا آلوزینک (مطابق با EN 10346) برای پانل های بیرونی و پوشش های محافظ برای مقاومت در برابر خوردگی در محیط های با رطوبت بالا یا خورنده.
علاوه بر این، تیمهای مهندسی، تجزیه و تحلیل حالات و اثرات شکست (FMEA) 3 را برای شناسایی نقاط ضعف بالقوه در قطعاتی مانند لولههای هیدرولیک، عایق سروو موتور یا درگیری چرخدندهها انجام میدهند. این رویکرد مبتنی بر ریسک تضمین میکند که مواد و ویژگیهای طراحی انتخاب شده، خطرات عملیاتی را از روز اول برطرف میکنند.
3.2 بررسی های تحملی و ابعادی
قبل از اینکه هر جزء مونتاژ شود، تحت بازرسی ابعادی دقیق قرار می گیرد:
- تلورانس های شکل و موقعیت: معمولاً توسط GB/T 1184 یا استانداردهای ISO معادل آن کنترل می شود. برای مثال، تراز کواکسیال شفتهای درایو سروو روی 0.02 ± میلیمتر نگه داشته میشود تا لرزش و نویز به حداقل برسد.
- الزامات تکمیل سطح: برای سطوح جفت گیری حیاتی است، اطمینان حاصل می کند که اصطکاک و سایش از محدودیت های طراحی تجاوز نمی کند.
در صورت نیاز، ابزارهای مترولوژی پیشرفته - مانند ردیاب های لیزری یا ماشین های اندازه گیری مختصات (CMM) - هندسه پیچیده را تأیید می کنند. این تضمین میکند که وقتی اجزای فرعی به ایستگاه مونتاژ میرسند، مشخصات مکانیکی لازم برای یکپارچهسازی با دقت بالا را برآورده میکنند یا از آن فراتر میروند.
4. گردش کار مونتاژ هسته
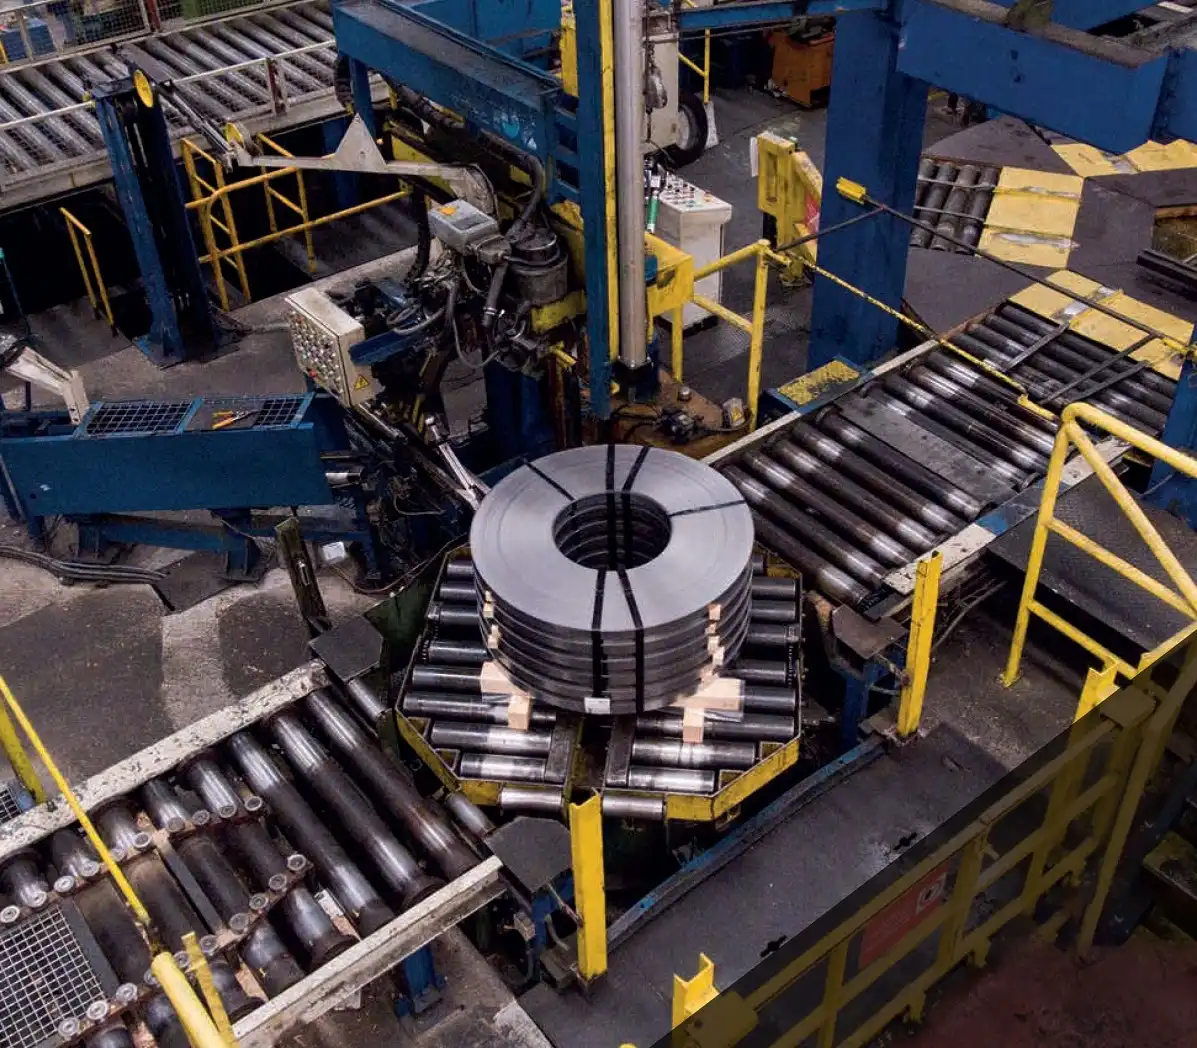
مونتاژ خط بسته بندی کویل معمولاً در چندین فاز کلیدی ساختار یافته است:
-
قاب پایه و راه اندازی ساختار اولیه
- قاب اصلی را با استفاده از دستگاه های تسطیح دقیق تراز و تراز کنید.
- برای حفظ نقاط مرجع مناسب، صافی و صلبیت سازه را تأیید کنید.
-
نصب زیر مجموعه
- میزهای غلتکی، دستگاه های کشش و واحدهای چرخشی را نصب کنید که هر کدام بر اساس طرح سه بعدی به سوراخ های از پیش حفر شده پیچ و مهره شده و قفل شده اند.
- از آچارهای گشتاور برای سفت کردن پیچ ها به مقادیر گشتاور مشخص شده از BOM مهندسی (بیل مواد) استفاده کنید.
-
یکپارچه سازی سیستم هیدرولیک
- بسته های برق هیدرولیک، مخازن و خطوط لوله را با پیروی از دستورالعمل های ISO 4413 برای مخازن تحت فشار و شیلنگ ها نصب کنید.
- شیلنگها و لولهها را با شعاع خمیدگی زیاد هدایت کنید، آنها را با گیره محکم کنید و نقاط سایشی احتمالی را بررسی کنید.
- آزمایش های اولیه فشار را روی هر مدار انجام دهید تا نشت های احتمالی یا اتصالات نامرغوب را تشخیص دهید.
-
سیم کشی برق و کنترل
- PLC ها، VFD ها، درایوهای سروو، و کنتاکتورها را در محفظه های کنترل دارای رتبه IP54 یا بالاتر (IEC 60529) قرار دهید.
- برای کاهش تداخل الکترومغناطیسی، کابلهای ولتاژ بالا و پایین را در سینیهای کابل جداگانه هدایت کنید.
- سیگنالهای کنترل را در ماژولهای ورودی/خروجی PLC خاتمه دهید و از کابلهای محافظ برای بازخورد رمزگذار از موتورهای سروو اطمینان حاصل کنید.
-
کالیبراسیون حرکت و تراز سروو
- موتورهای سروو را به گیربکس یا بال اسکرو (در صورت وجود) با حداقل ناهماهنگی زاویه ای یا افست متصل کنید.
- روالهای کالیبراسیون را انجام دهید - اغلب با تنظیمهای لیزری یا گیج شمارهگیر - برای تأیید همترازی در ± 0.02 میلیمتر و به حداقل رساندن استرس سروو.
- برای اطمینان از تناسب مکانیکی قوی، از ابزارهای توصیه شده توسط سازنده (به عنوان مثال، براکت های تراز افست) استفاده کنید.
-
راه اندازی زیر سیستم
- هر ماژول را به صورت متوالی روشن کنید، جهت چرخش موتور، سیگنال های سنسور و فشارهای هیدرولیک را بررسی کنید.
- کنترلهای اولیه HMI را برای دویدن دستی، توقفهای اضطراری و انتقال حالت خودکار تأیید کنید.
-
بررسی های کیفیت در فرآیند (IPQC)
- مناطق بحرانی را با استفاده از چک لیست هایی که مقادیر گشتاور، فاصله های مکانیکی، موقعیت براکت سنسور، مسیریابی خط روغن و غیره را مورد بررسی قرار می دهند، بررسی کنید.
- هرگونه اختلاف مونتاژ را برای دوباره کاری فوری تگ کنید. این ممکن است شامل تغییر پایه موتور یا تغییر موقعیت یک براکت حسگر نوری باشد.

5. تعامل هیدرولیک و الکتریکی
5.1 مورد نیاز سیستم هیدرولیک
در یک خط بسته بندی کویل، سیستم هیدرولیک برای ارائه نیروی مورد نیاز برای بستن و بلند کردن سیم پیچ های سنگین حیاتی است. نگرانی های کلیدی عبارتند از:
- پایداری فشار: سیستم باید نوسانات فشار را در ± 1.5٪ از نقطه تنظیم حفظ کند تا نیروهای گیره ثابت را تضمین کند.
- کنترل آلودگی: تمیزی روغن از طریق استانداردهای ISO 4406 یا NAS 1638 نظارت می شود. یک نیاز معمولی ممکن است NAS 1638 کلاس 6 برای محافظت از شیرهای سروو حساس یا شیرهای متناسب باشد.
برای کاهش زمان چرخه، سیستم هیدرولیک ممکن است دارای انباشتههایی باشد که انرژی را ذخیره میکنند و جریان آنی را فراهم میکنند. همه اتصالات، مهر و موم ها و شیلنگ ها معمولاً از استانداردهای SAE یا DIN پیروی می کنند و اطمینان حاصل می کنند که می توانند دما، فشار و لرزش را در شرایط سخت صنعتی کنترل کنند.
5.2 دقت کنترل الکتریکی
در جایی که سیستم های هیدرولیک نیروی خام را تامین می کنند، کنترل های الکتریکی دقت را ارائه می دهند. خطوط بسته بندی کویل مدرن به شدت به موارد زیر متکی هستند:
-
کنترل PLC
- اینترلاک بین ایستگاه های مختلف (بسته، بند، پشته) را مدیریت می کند.
- بازخورد سنسور (سوئیچ های مجاورت، عکس چشم، سلول های بار) را برای هماهنگ کردن جریان های کاری کاملاً خودکار نظارت می کند.
- منطق ایمنی (ایستهای الکترونیکی، دروازهها و آلارمها) را پیادهسازی میکند.
-
درایوهای فرکانس متغیر (VFD)
- کنترل سرعت موتورهای القایی که نوار نقاله ها یا سرهای دوار را هدایت می کنند.
- با تنظیم سرعت کار موتور برای مطابقت با نیازهای فرآیند، مصرف انرژی را بهینه کنید.
-
سروو درایوها و موتورها
- حرکت دقیقی را برای بسته بندی بازوها، سرهای تسمه دار یا موقعیت سیم پیچ ارائه دهید.
- دستیابی به دقت زیر میلیمتری و تکرارپذیری برای کارهایی مانند کشش فیلم.
در طول مونتاژ، تکنسینها روشهای مسیریابی کابل و اتصال زمین را به دقت بررسی میکنند تا نویز الکتریکی را به حداقل برسانند، بهویژه برای سیستمهای سروو که سیگنالهای رمزگذار تمیز را برای حفظ حلقههای کنترل دقیق میخواهند.
6. پروتکل تست و راه اندازی
هنگامی که مونتاژهای مکانیکی، هیدرولیکی و الکتریکی کامل شدند، سیستم قبل از ارسال یا نصب در محل وارد مرحله آزمایش دقیق می شود:
-
تست بدون بار
- حرکت آزاد همه اجزا را تأیید می کند - غلتک ها، گیره ها، بازوهای چرخان - بدون وارد کردن سیم پیچ واقعی.
- آزمایشهایی برای برخوردهای احتمالی، ارتعاشات غیرعادی، یا موقعیتهای سنسور کالیبره نشده.
-
تست های زیر سیستم عملکردی
- سیستم سروو: دنباله های خانه را بررسی کنید، با سرعت های مختلف حرکت کنید، دقت موقعیت یابی را با نشانگر شماره گیری یا اندازه گیری لیزری تأیید کنید.
- سیستم هیدرولیک: ابتدا گیره ها و بالابرها را تحت فشار کم به چرخه درآورید، سپس به فشار کاری نامی ادامه دهید. نشت یا افت فشار را رعایت کنید.
- سیستم های ایمنی: قابلیت e-stop را تایید کنید، پرده های نوری و عکس را بررسی کنید، تایید کنید که PLC بلافاصله پس از تشخیص خطا، سیستم را به حالت ایمن تبدیل می کند.
-
تست بار
- سیم پیچ های واقعی یا شبیه سازی شده (از طریق بلوک های وزنی یا ساختگی ها) را برای تکرار شرایط عملیاتی معرفی کنید.
- گشتاور، جریان موتور و دمای روغن را در چرخه های طولانی بررسی کنید تا مطمئن شوید که طراحی می تواند نیازهای تولید عادی را برآورده کند.
-
زمان چرخه و تأیید خروجی
- زمان های چرخه را برای هر عملیات بسته بندی ثبت کنید. به عنوان مثال، یک خط بسته بندی ممکن است برای جابجایی تا 60 کویل در ساعت طراحی شود.
- بررسی کنید که سیستم میتواند بدون به خطر انداختن ایمنی یا کیفیت محصول، نیازهای مشتری را برآورده کند یا از آن فراتر رود.
-
آزمون های پذیرش نهایی (FAT)
- یک محاکمه جامع که توسط مشتری یا مراجع صدور گواهینامه شاهد آن است، انجام دهید.
- ارائه مدارک مستند از انطباق - نمودارهای قابلیت ماشین، دادههای SPC (کنترل فرآیند آماری) و گزارشهای آزمایشی که آمادگی عملکردی را تأیید میکند.
7. کنترل کیفیت و مستندسازی
7.1 ایست های بازرسی کنترل کیفیت
در سرتاسر مونتاژ و راه اندازی، ایست های بازرسی معینی طرح مدیریت کیفیت را تثبیت می کنند:
-
بازرسی های ابعادی
- برای تایید حداقل انحراف در قبل از مونتاژ و پس از مونتاژ انجام می شود.
- معیارهای پذیرش معمولی: مسطح بودن ± 0.1 میلی متر بر متر، هم ترازی زاویه ای ± 0.2 درجه برای براکت ها.
-
تایید بست مکانیکی
- بررسی گشتاور با استفاده از ابزارهای کالیبره شده، ارجاع به مقادیر از مشخصات طراحی.
-
تست های نشت هیدرولیک
- خطوط را تا 1.25 تا 1.5 برابر فشار عملیاتی معمولی تحت فشار قرار دهید و در حین بازرسی همه اتصالات، نقطه تنظیم را برای مدت زمان مشخصی حفظ کنید.
-
آزمایشات تداوم الکتریکی و عایق
- از مگاهم متر برای اطمینان از رسیدن یا فراتر رفتن مقاومت عایق آستانه الزامی (اغلب بیش از 1 MΩ در 500 Vdc) استفاده کنید.
- برای جلوگیری از ایجاد استاتیک یا خطرات شوک، اتصال زمین صحیح را تأیید کنید.
-
یکپارچگی نرم افزار
- کنترل نسخه ایمن برای برنامه های PLC و HMI که بر اساس استانداردهای IEC 61131-3 تایید شده است.
- منطق پشتیبان گیری در مخازن آفلاین برای قابلیت ردیابی.
7.2 مستندسازی و قابلیت ردیابی
تمام داده های مونتاژ، آزمایش و بازرسی برای ارائه یک تاریخچه تجهیزات جامع مستند شده است. شرکتهای مدرن اغلب به نرمافزار مدیریت چرخه عمر محصول (PLM) (مثلاً Siemens Teamcenter یا PTC Windchill) برای حفظ تاریخچههای تجدیدنظر، دادههای CAD و نتایج آزمایش متکی هستند. این تضمین می کند:
- قابلیت ردیابی: هر خط بسته بندی سیم پیچ را می توان با شماره سریال و تاریخ ساخت ردیابی کرد و آن را به پیکربندی دقیق درایوها، موتورها و واحدهای هیدرولیک مرتبط کرد.
- گارانتی و نگهداری: اپراتورها می توانند برای تسریع در تعویض یا ارتقاء قطعات به سوابق مونتاژ اصلی مراجعه کنند.
- پیشرفت مداوم: بازخورد از خدمات میدانی در تکرار طراحی آینده یکپارچه شده است.

8. تاکید بر ایمنی و انطباق
فراتر از بهرهوری و عملکرد مکانیکی، ایمنی به عنوان یک نگرانی اساسی مطرح است. خط بستهبندی کویل باید با استانداردهای مختلفی مانند EN 415-8 (ایمنی ماشینآلات بستهبندی) و ISO 12100 (ایمنی ماشینآلات - مفاهیم اساسی و اصول کلی) مطابقت داشته باشد.
-
ارزیابی های ریسک
- در مراحل اولیه طراحی برای شناسایی نقاط خرج کردن، مناطق له شدن یا خطرات پرتاب انجام می شود.
- از طریق محافظ فیزیکی، درهای دسترسی قفل شده، منطق PLC ایمنی و سنسورهای ایمن کاهش می یابد.
-
آموزش اپراتور
- دستورالعمل هایی را در مورد توالی راه اندازی/خاموش کردن، روش های اضطراری و عیب یابی اولیه ارائه می دهد.
- بر روی بارگیری/تخلیه صحیح سیم پیچ تمرکز می کند تا از صدمات ناشی از سقوط یا چرخش سیم پیچ جلوگیری کند.
-
دستورالعمل های نگهداری
- پروتکل های lockout-tagout (LOTO) را تشویق می کند.
- فواصل آزمایش مایع هیدرولیک، بررسی کشش تسمه موتور، و بررسی های تشخیصی PLC را مشخص می کند.
9. پشتیبانی مادام العمر و نگهداری پیشگو
9.1 قابلیت اطمینان دراز مدت
دستیابی به میانگین زمان بین خرابیها (MTBF) برای اطمینان از حداقل زمان توقف در برنامههای تولید سختافزار بسیار مهم است. استراتژی های طراحی برای رسیدن به MTBF ≥ 10,000 ساعت اغلب شامل موارد زیر است:
- انتخاب اجزای قوی: موتورها و سرووها از برندهای معتبر تست شده تا قابلیت اطمینان درجه صنعتی.
- معماری های اضافی سیستم: ماژولهای کلیدی مانند منابع تغذیه یا سیستمهای حسگر دارای قابلیتهای افزونگی یا تعویض سریع هستند.
9.2 نگهداری پیش بینی و یکپارچه سازی اینترنت اشیا
با ظهور روشهای Industry 4.0، بسیاری از خطوط بستهبندی کویل اکنون دارای نظارت بر وضعیت بلادرنگ هستند:
- سنسورهای لرزش: ردیابی سلامت یاتاقان در موتورها، گیربکس ها یا غلتک های کششی. ناهنجاری در طیف ارتعاشات می تواند خرابی های مکانیکی را پیش بینی کند.
- سنسورهای آلودگی روغن: ارزیابی سطوح پاکیزگی در زمان واقعی، شروع به تعویض فیلتر قبل از اینکه تجمع لجن به شیرها آسیب برساند.
- تجزیه و تحلیل داده ها: PLC یا کامپیوتر صنعتی داده های عملیاتی (شمارش چرخه، کدهای خطا، جریان موتور) را ثبت می کند. از طریق نرم افزارهای تخصصی (به عنوان مثال، Beckhoff TwinCAT یا Rockwell Historian) برای بینش های پیش بینی تجزیه و تحلیل می شود.
10 نتایجی که اظهار شده
فرآیند مونتاژ برای خط بستهبندی کویل، مهندسی مکانیک، طراحی هیدرولیک، یکپارچهسازی الکتریکی و سیستمهای کنترل پیشرفته را در یک نصب منسجم و با عملکرد بالا ادغام میکند. هر مرحله فرعی - چه تراز کردن یک درایو سروو یا آببندی یک اتصال هیدرولیکی - مستلزم رعایت دقیق هنجارهای طراحی، تلرانسهای ابعادی و بررسیهای کیفی است. با ادغام منطق PLC پیشرفته ، موتورهای سروو و تشخیص بلادرنگ، این خط به یک راهحل آیندهنگر تبدیل میشود که قادر به سازگاری با نیازهای متغیر تولید است.
نکات کلیدی :
- مهندسی کل نگر: انتخاب مواد، یکپارچگی سازه، و جریان کار مهندسی قوی، قابلیت اطمینان را پشتیبانی می کند.
- مونتاژ دقیق: توجه دقیق به تراز، گشتاور و کالیبراسیون عملکرد روان و عمر مفید طولانی را تضمین می کند.
- ایمنی و انطباق: انطباق با کدهای بین المللی (ISO، EN، GB/T) یک چارچوب محکم برای پیشگیری از خطرات فراهم می کند.
- پشتیبانی چرخه حیات: از تایید طراحی تا تعمیرات قابل پیش بینی، فرآیند مونتاژ پایه و اساس چرخه عمر عملیاتی کم خطر و بسیار کارآمد را تنظیم می کند.
با پیروی از این بهترین شیوهها و اتخاذ رویکرد اول کیفیت، سازندگان و کاربران نهایی به طور یکسان میتوانند از مزایای کامل یک خط بستهبندی کویل خوشمجموعه و با کارایی بالا بهرهمند شوند. نتیجه سیستمی است که نه تنها معیارهای عملکرد را برآورده میکند، بلکه ویژگیهای ایمنی قوی، تعمیر و نگهداری ساده، و مستندات قابل ردیابی را نیز ارائه میکند - جنبههای حیاتی در بازار رقابتی پردازش فلز امروز.
نکته آخر:
این روش تولید برای مونتاژ خط بسته بندی کویل به عنوان یک جهت گیری فنی برای مشتری در نظر گرفته شده است. ارزشها، استانداردها و روشهای خاص ممکن است بر اساس مقررات محلی، الزامات مشتری و پیشرفتهای تکنولوژیکی در حال انجام تنظیم شوند. همیشه با اسناد مهندسی پروژه و نقشه های تایید شده برای آخرین و دقیق ترین دستورالعمل ها مشورت کنید.
-
مزایای فولاد آلیاژی با مقاومت بالا، از جمله دوام و عملکرد آن در محیطهای دشوار را بررسی کنید. ↩
-
بیاموزید که چگونه پلیمرهای مقاوم در برابر سایش میتوانند طول عمر ماشینآلات را افزایش داده و هزینههای نگهداری را کاهش دهند. ↩
-
کشف کنید که چگونه FMEA به شناسایی خطرات و بهبود قابلیت اطمینان طرحهای مهندسی کمک میکند. ↩