بهینهسازی خط بستهبندی کویل: مشکلات رایج و راهحلهای مؤثر
در عملیات صنعتی مدرن، یک خط بستهبندی خودکار و کارآمد کویل برای حفظ کیفیت مواد کویل مانند سیم، کابل، فولاد و آلومینیوم ضروری است. بستهبندی مؤثر، این محصولات را در حین حمل و نقل و ذخیرهسازی محافظت میکند، ضایعات مواد را به حداقل میرساند، راندمان عملیاتی را افزایش میدهد و رضایت مشتری را حفظ میکند. در حالی که اتوماسیون فرآیندهای بستهبندی کویل را به طور قابل توجهی بهبود بخشیده است، اما چندین چالش مداوم میتواند ایجاد شود که به طور بالقوه منجر به آسیب به محصول، افزایش هزینهها و اختلال در گردش کار میشود. درک این مشکلات رایج در خط بستهبندی کویل و اجرای اقدامات پیشگیرانه، کلید به حداکثر رساندن بهرهوری و تضمین کیفیت ثابت بستهبندی است.
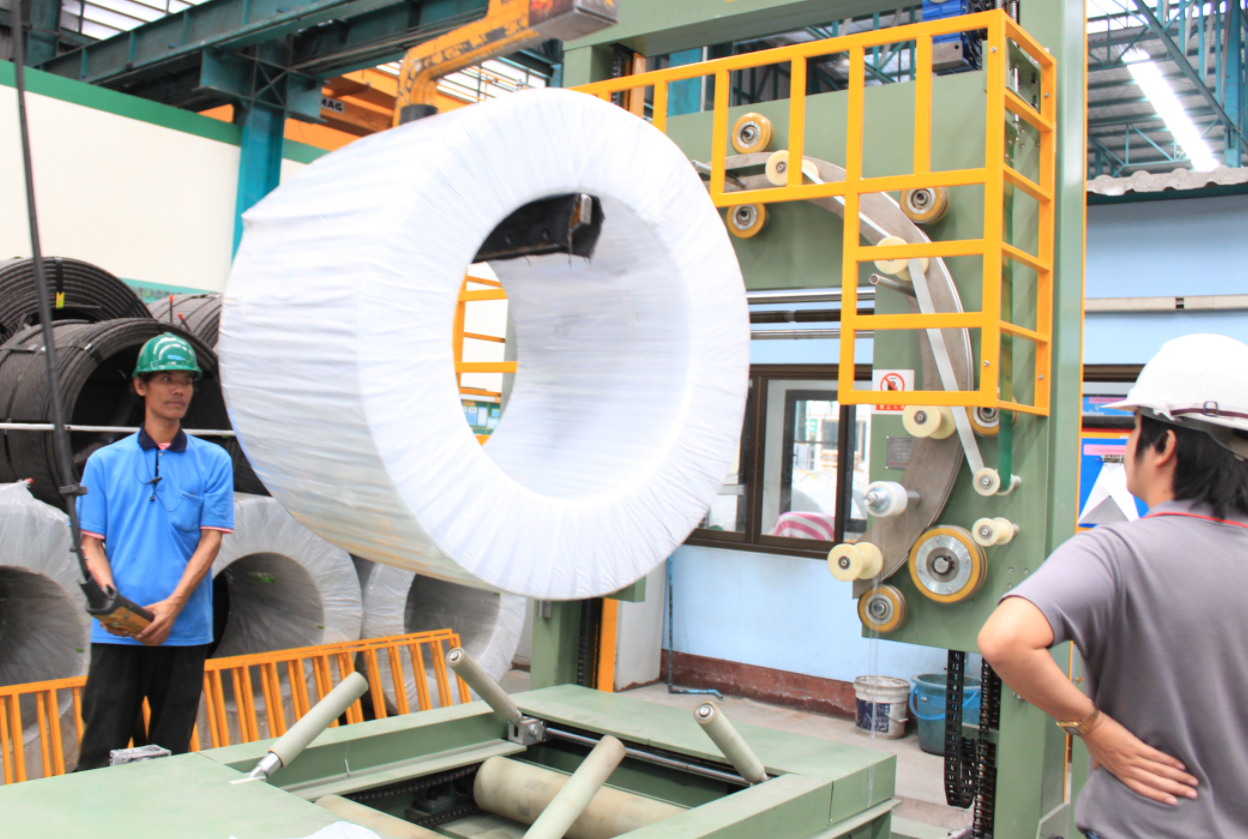
این راهنما به بررسی مشکلات رایج در خطوط بستهبندی کویل میپردازد، علل ریشهای آنها را بررسی میکند و راهحلهای عملی و قابل اجرا ارائه میدهد. با پرداختن پیشگیرانه به این چالشها، تولیدکنندگان میتوانند یکپارچگی بستهبندی را به طور قابل توجهی بهبود بخشند، عملیات را ساده کنند و استانداردهای بالای تولید را رعایت کنند.
۱. ناهمراستایی کویل و همپوشانیهای آسیبزا
1.1 شرح مسئله
در طول فرآیند بستهبندی، کویلها میتوانند به طور نامناسبی در موقعیت قرار گیرند (ناهمتراز) یا از نظر فیزیکی روی یکدیگر قرار بگیرند. این اغلب به دلیل عواملی مانند حرکت نامنظم نوار نقاله، کنترل نادرست بازوی رباتیک یا فاصله ناکافی در حین جابجایی کویل رخ میدهد. چنین مسائلی میتواند مشکلات قابل توجهی از جمله موارد زیر ایجاد کند:
- آسیب سطحی: افزایش اصطکاک بین کویلهای ناهمتراز یا روی هم افتاده میتواند باعث خراش، ساییدگی یا فرورفتگی سطح محصول شود و کیفیت را به خطر بیندازد.
- ضایعات مواد: موقعیت نامناسب اغلب منجر به استفاده ناکارآمد از مواد بستهبندی، افزایش مصرف و هزینهها میشود.
- بی ثباتی حمل و نقل: کویلهای با تراز ضعیف منجر به بارهای ناپایدار میشوند و خطر جابجایی، فروپاشی یا آسیب در حین حمل و نقل و جابجایی را افزایش میدهند.
۱.۲ علل شایع
ناهماهنگی معمولاً ناشی از موارد زیر است:
- نوسانات سرعت یا ارتعاشات تسمه نقاله.
- کالیبراسیون یا برنامهریزی نادرست تجهیزات جابجایی خودکار (رباتها، بالابرها).
- قرارگیری اولیه یا مرکز نادرست کویل هنگام ورود به خط بستهبندی.
- فقدان مکانیزمهای هدایت کافی در طول مسیر نقاله.
۱.۳ راهکارهای پیشگیرانه
برای کاهش ناهمراستایی و همپوشانی کویل:
- تثبیت انتقال: اطمینان حاصل کنید که سیستمهای نقاله با سرعت ثابت و بهینه کار میکنند. برای رفع مشکل تسمهها یا غلتکهای فرسوده که باعث لرزش میشوند، تعمیر و نگهداری منظم انجام دهید.
- کالیبراسیون اتوماسیون: به طور منظم بازوهای رباتیک، حسگرها و سیستمهای موقعیتیابی را برای دقت کالیبره کنید. از برنامههای نگهداری پیشگیرانه برای همه اجزای خودکار استفاده کنید.
- بهبود تغذیه: مکانیزمهای دقیق تنظیم مرکز و هدایت را در نقطه ورود خط اجرا کنید تا اطمینان حاصل شود که کویلها سفر خود را به درستی آغاز میکنند.
- استفاده از حسگرها: سیستمهای بینایی یا حسگرهای مجاورتی نصب کنید تا عدم همترازی را زود تشخیص داده و اقدامات اصلاحی یا هشدارها را فعال کنید.
۲. کشش ناکافی یا ناهماهنگ دور پیچیدن
2.1 شرح مسئله
اعمال میزان صحیح کشش در طول فرآیند بستهبندی (مثلاً با فیلم کششی) برای محکم کردن کلاف بسیار مهم است. کشش ناکافی منجر به شل شدن بستهبندی میشود که محافظت ضعیفی در برابر عوامل محیطی و فشارهای ناشی از جابجایی ایجاد میکند. شل بودن پوششها باعث میشود کلافها در داخل بستهبندی جابجا شوند و به طور بالقوه باعث باز شدن، گره خوردن یا آسیب ناشی از ضربه شوند. برعکس، کشش بیش از حد میتواند کلافهای نرمتر را تغییر شکل دهد یا به مواد حساس آسیب برساند.
۱.۲ علل شایع
مشکلات مربوط به کشش پیچشی اغلب از موارد زیر ناشی میشود:
- نقص یا فرسودگی در مکانیسمهای کنترل کشش (مثلاً غلتکها، ترمزها، موتورها) دستگاه بستهبندی.
- تنظیمات نادرست کشش که در دستگاه بستهبندی برنامهریزی شده است، بدون در نظر گرفتن نوع، اندازه یا وزن کویل.
- تغییرات در ابعاد کویل (قطر، عرض) که سیستم به طور خودکار آن را تنظیم نمیکند.
- کیفیت یا خواص متناقض خود ماده بستهبندی.
۱.۳ راهکارهای پیشگیرانه
برای دستیابی و حفظ تنش مطلوب بستهبندی:
- سرویس و نگهداری های مرتب: طبق توصیههای سازنده، بازرسیهای مکرر، تمیز کردن و کالیبراسیون سیستمهای کنترل کشش را انجام دهید. قطعات فرسوده را به طور پیشگیرانه تعویض کنید.
- تنظیمات تطبیقی: از دستگاههای بستهبندی با تنظیمات قابل برنامهریزی که به راحتی برای مشخصات مختلف کویل قابل تنظیم هستند استفاده کنید. سیستمهایی را در نظر بگیرید که دارای تنظیم خودکار کشش بر اساس قطر کویل هستند.
- سیستم های بازخورد: حسگرهای بار یا حسگرهای کششی را پیادهسازی کنید که بازخورد بلادرنگ به سیستم کنترل ارائه میدهند و امکان تنظیم دینامیکی کشش را در طول چرخه بستهبندی فراهم میکنند.
- کنترل کیفیت مواد: با تهیه از تأمینکنندگان معتبر و انجام بررسیهای کیفی ورودی، از کیفیت ثابت مواد بستهبندی (فیلم استرچ، تسمه) اطمینان حاصل کنید.
۳. محافظت ناکافی از لبه کویل
3.1 شرح مسئله
لبههای (قطر داخلی و خارجی) کویلها به ویژه در هنگام جابجایی، انباشت و حمل و نقل مستعد آسیب هستند. شکستگی، فرورفتگی، خراش یا تغییر شکل در لبهها میتواند بخشهایی از کویل را غیرقابل استفاده کند و منجر به ضایعات پرهزینه یا شکایات مشتری شود. محافظت ناکافی از لبهها یک سهلانگاری رایج است که به طور قابل توجهی بر یکپارچگی محصول تأثیر میگذارد.
۱.۲ علل شایع
آسیب لبه اغلب ناشی از موارد زیر است:
- استفاده از مواد محافظ لبه ناکافی یا نامناسب (مثلاً مقوا، پلاستیک، فومی که خیلی نازک است یا به اندازه کافی بادوام نیست).
- قرار دادن نادرست یا ناهماهنگ محافظ لبه توسط اپراتورهای دستی یا دستگاههای خودکار.
- فقدان رویههای استاندارد برای اعمال حفاظت لبه در انواع یا اندازههای مختلف کویل.
- جابجایی نامناسب در حین بارگیری، تخلیه یا جابجایی درون کارخانهای.
۱.۳ راهکارهای پیشگیرانه
برای افزایش محافظت از لبه کویل:
- مواد مناسب را انتخاب کنید: از مواد محافظ لبه قوی و تخصصی که برای نوع، وزن و محیط جابجایی خاص کویل طراحی شدهاند، استفاده کنید. اگر خوردگی یک خطر است، گزینههای VCI (مهارکننده خوردگی بخار) را در نظر بگیرید.
- استاندارد کردن رویه ها: رویههای عملیاتی استاندارد (SOP) شفاف و مستندی برای کاربرد محافظ لبه تدوین کنید. اطمینان حاصل کنید که اپراتورها در مورد این رویهها کاملاً آموزش دیدهاند.
- خودکارسازی برنامه: در صورت امکان، سیستمهای خودکار را برای قرارگیری دقیق و منظم محافظهای لبه پیادهسازی کنید.
- بررسی کیفیت: قبل از مراحل نهایی بستهبندی یا تسمهکشی، بررسیهای بصری یا مبتنی بر حسگر را برای تأیید قرارگیری صحیح و کفایت محافظت از لبهها انجام دهید. به منابعی مانند موسسه تولیدکنندگان ماشین آلات بسته بندی (PMMI) برای بهترین شیوهها در بستهبندی محافظ.
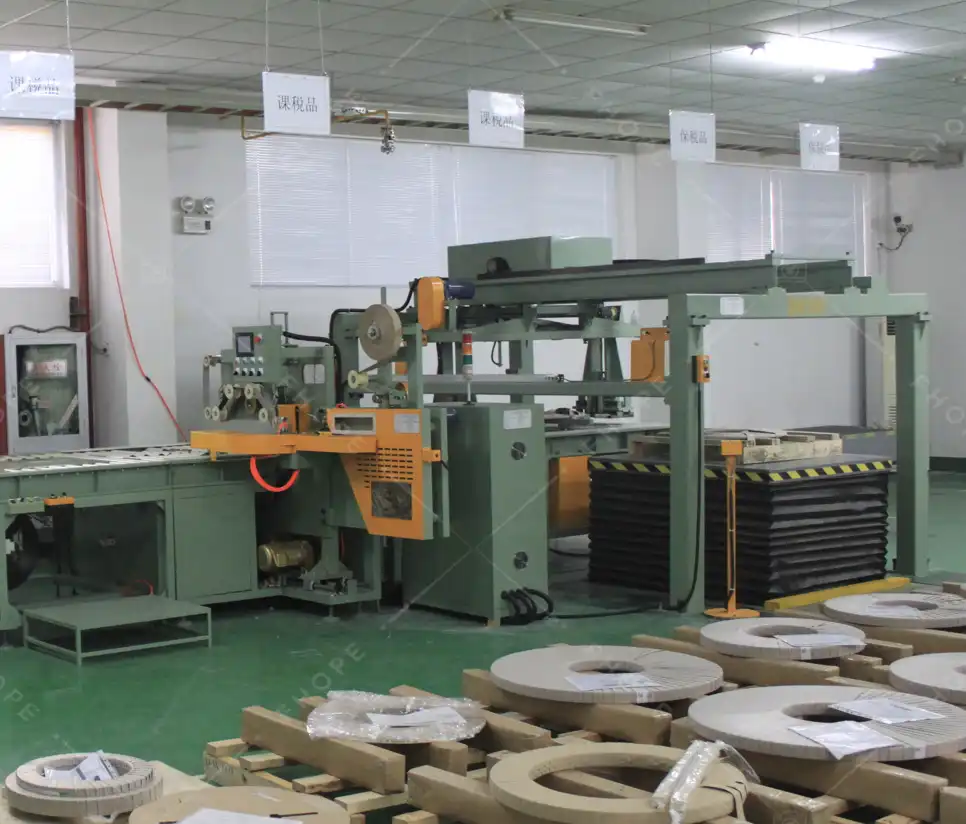
خط بسته بندی کویل فولادی (1)
۴. مصرف بیش از حد مواد بستهبندی
4.1 شرح مسئله
استفاده از مواد بستهبندی (فیلم کششی، تسمه، محافظ لبه) بیشتر از حد لازم، هزینههای عملیاتی را افزایش داده و ضایعات قابل اجتنابی ایجاد میکند که با اهداف پایداری در تضاد است. این ناکارآمدی اغلب زمانی رخ میدهد که خطوط بستهبندی برای تطبیق استفاده از مواد با نیازهای خاص هر کویل بهینه نشدهاند.
۱.۲ علل شایع
استفاده بیش از حد از مواد معمولاً ناشی از موارد زیر است:
- فقدان سیستمهای دقیق برای اندازهگیری خودکار ابعاد کویل (قطر، عرض، وزن).
- پارامترهای بستهبندی ثابت یا غیرمنعطف که صرف نظر از اندازه کویل، مقدار مشخصی از مواد را برای همه اعمال میکنند.
- نرمافزار اتوماسیون قدیمی یا با پیکربندی ضعیف که الگوهای پیچیدن یا قرارگیری تسمهها را بهینه نمیکند.
- رویکردی که میگوید «ایمن بودن بهتر از پشیمانی است» بدون بهینهسازی مبتنی بر داده.
۱.۳ راهکارهای پیشگیرانه
برای بهینه سازی مصرف مواد و کاهش ضایعات:
- اندازهگیری خودکار: حسگرها (لیزر، اولتراسونیک، سیستمهای بینایی) را برای اندازهگیری دقیق ابعاد هر کویل ورودی ادغام کنید.
- تنظیم پویای دستور پخت: از PLC پیشرفته یا نرمافزار کنترلی استفاده کنید که به طور خودکار مقدار فیلم، تعداد دورپیچها، موقعیت تسمه و کشش را بر اساس ابعاد کویل اندازهگیری شده و دستورالعملهای بستهبندی از پیش تعریف شده تنظیم میکند.
- بهینه سازی نرم افزار: به طور منظم الگوهای بستهبندی و پیکربندی تسمهها را در نرمافزار دستگاه بررسی و بهروزرسانی کنید تا تعادل بهینه بین امنیت و کارایی مواد تضمین شود.
- پیشرفت مداوم: شاخصهای کلیدی عملکرد (KPI) را برای میزان مصرف مواد به ازای هر کلاف یا هر تن تعیین کنید. این دادهها را مرتباً تجزیه و تحلیل کنید تا روندها و فرصتهای کاهش بیشتر را شناسایی کنید.
۵. برچسبگذاری و علامتگذاری متناقض یا نادرست
5.1 شرح مسئله
برچسبهای دقیق، خوانا و با قرارگیری ثابت برای شناسایی محصول، قابلیت ردیابی، مدیریت موجودی و تدارکات حمل و نقل حیاتی هستند. خطاهایی مانند اطلاعات نادرست، کیفیت چاپ ضعیف، برچسبهای گم شده یا قرارگیری نامناسب میتواند منجر به مشکلات قابل توجهی در مراحل بعدی، از جمله موارد زیر شود:
- محمولههای گمشده یا با تأخیر ارسال میشوند.
- مغایرتهای موجودی.
- مشکلات ردیابی محصولات برای کنترل کیفیت یا اهداف فراخوان.
- مسائل مربوط به انطباق با الزامات مشتری یا الزامات نظارتی (به عنوان مثال، استانداردهای ایزو مربوط به برچسب گذاری).
۱.۲ علل شایع
ناهماهنگیهای برچسبگذاری و علامتگذاری اغلب ناشی از موارد زیر است:
- نقص در تجهیزات چاپ (مثلاً گرفتگی هد چاپ، کمبود جوهر/ریبون).
- خطا در دادههای ارسالی به چاپگر (کدهای نادرست محصول، شمارههای دسته، تاریخها).
- خطاهای ورود اطلاعات دستی
- کنده شدن یا آسیب دیدن برچسبها به دلیل کیفیت پایین چسب یا آلودگی سطح (روغن، گرد و غبار).
- عدم موفقیت دستگاههای برچسبگذار خودکار در قرار دادن صحیح برچسبها.
- فقدان مراحل تأیید برای اطمینان از دقت و خوانایی برچسب.
۱.۳ راهکارهای پیشگیرانه
برای اطمینان از برچسبگذاری دقیق و منسجم:
- نگهداری تجهیزات: یک برنامه تعمیر و نگهداری دقیق برای چاپگرها و دستگاههای برچسبگذاری، از جمله تمیز کردن منظم و تعویض مواد مصرفی، اجرا کنید.
- انتقال خودکار دادهها: با ادغام مستقیم سیستم برچسبگذاری با سیستمهای مدیریت تولید یا ERP برای دریافت اطلاعات دقیق محصول، ورود دستی دادهها را به حداقل برسانید.
- پیادهسازی تأیید: بلافاصله پس از نصب برچسب، از اسکنر بارکد یا سیستمهای بینایی برای تأیید خوانایی و دقت دادهها در مقایسه با سفارش تولید استفاده کنید.
- بررسی های کنترل کیفیت: بررسیهای منظم کنترل کیفیت را در نظر بگیرید که در آن اپراتورها به صورت بصری محل قرارگیری برچسب، چسبندگی و کیفیت چاپ را بررسی میکنند.
- برچسب های بادوام: مواد برچسب و چسبهای مناسب برای سطح کویل و شرایط محیطی که در طول ذخیرهسازی و حمل و نقل با آن مواجه میشوید را انتخاب کنید.
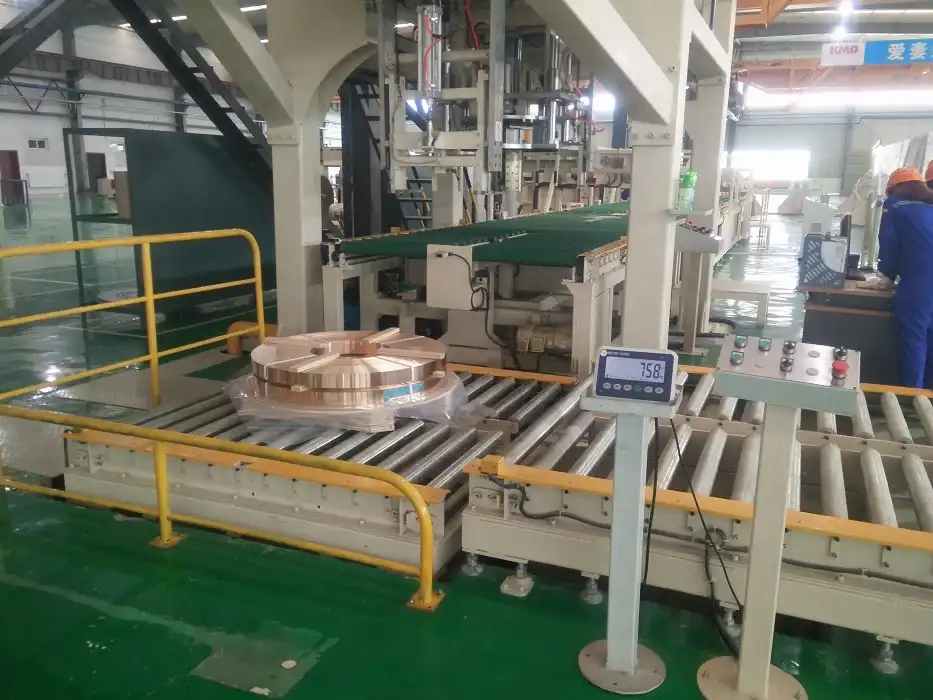
نتیجهگیری: دستیابی به عملکرد بهینه بستهبندی کویل
پرداختن به چالشهای رایج در خطوط بستهبندی کویل - عدم تراز، کشش نامناسب، محافظت ناکافی از لبهها، ضایعات مواد و خطاهای برچسبگذاری - برای حفظ ارزش محصول، کنترل هزینهها و بهبود کارایی کلی خط بستهبندی ضروری است. تولیدکنندگان با درک علل ریشهای و اجرای راهحلهای هدفمند شامل تعمیر و نگهداری منظم، اتوماسیون دقیق، کنترل کیفیت قوی، رویههای استاندارد و بهبود مستمر، میتوانند این خطرات را به میزان قابل توجهی کاهش دهند. یک خط بستهبندی کویل بهینهشده نه تنها تضمین میکند که محصولات در شرایط عالی به مشتریان میرسند، بلکه باعث افزایش توان عملیاتی، کاهش ضایعات و تقویت اعتبار شرکت برای کیفیت و قابلیت اطمینان در یک بازار رقابتی میشود.