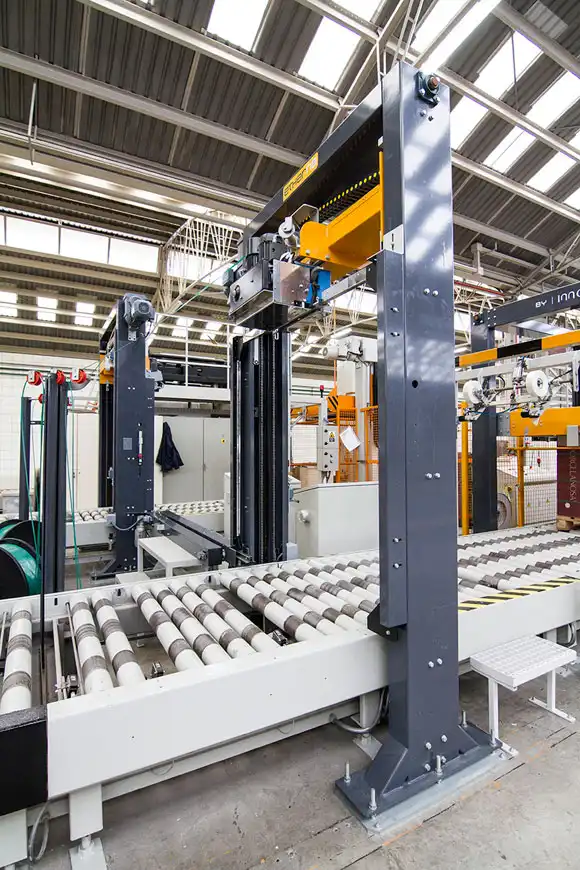
در محیطهای تولیدی و لجستیکی با سرعت بالا، اتوماسیون نقش مهمی در بهبود بازده عملیاتی کلی و کاهش هزینههای نیروی کار دارد. یکی از تاثیرگذارترین حوزهها برای اتوماسیون، مرحله بستهبندی است، بهویژه در سیستمهای تسمهبندی که تضمین میکنند محصولات بهطور ایمن برای حمل و نقل یا ذخیرهسازی بستهبندی میشوند. هنگام طراحی یا انتخاب یک ماشین تسمه کش مدرن، پارامترها و ملاحظات فنی مختلفی مانند طراحی پنوماتیک، فشار و جریان هوای مورد نیاز (استفاده از CFM)، ارتباط بین PLC های مختلف (کنترل کننده های منطقی قابل برنامه ریزی) و رعایت استانداردهای گواهینامه مختلف مطرح می شوند. این مقاله تجزیه و تحلیل دقیقی از فناوری پشت ماشینهای تسمهبندی ارائه میکند، و هر جزء و پارامتر را برای ارائه بینشی ارائه میکند که به مهندسان، مدیران عملیات و تصمیمگیرندگان کمک میکند تا انتخابهای آگاهانه داشته باشند.

1. درک طراحی پنوماتیک
ماشینهای تسمهبندی، بهویژه آنهایی که برای کاربردهای صنعتی در مقیاس بزرگ ساخته شدهاند، اغلب برای حرکت قابل اعتماد و قابل تکرار به سیستمهای پنوماتیکی متکی هستند. عناصر پنوماتیکی اعمالی مانند کشش، آب بندی، برش و حتی قرار دادن بسته ها را قبل و بعد از تسمه کنترل می کنند. این اقدامات باید دقیق و سازگار باشد تا از بسته بندی مطمئن بدون آسیب رساندن به محصول اطمینان حاصل شود.
ورودی های پنوماتیک کلیدی:
-
محدوده فشار: تقریباً 0.4 تا 0.6 میلی بار (گاهی اوقات با معادل بار یا psi توصیف میشود)
-
مصرف هوا: حدود ۱۰۰ میلیلیتر در دقیقه
در نگاه اول، این اعداد ممکن است کوچک به نظر برسند، اما مصرف جریان حجمی واقعی یا CFM (فوت مکعب در دقیقه) بسته به فرکانس تسمهبندی و اندازه سیلندر سیستم میتواند بسیار بیشتر باشد. هر ضربه پنوماتیکی - چه در حال حرکت دادن تسمه باشد، چه کشش فعال یا آب بندی - از منبع هوای فشرده استفاده می کند. اگر خط تولید شما پیوسته است و نیاز به تسمه مکرر دارد (مثلاً هر چند ثانیه)، نیاز تجمعی CFM می تواند قابل توجه باشد.
چرا پنوماتیک؟
-
قابلیت اطمینان و سادگی: اجزای پنوماتیک معمولاً به راحتی قابل نگهداری هستند و قطعات یدکی به طور گسترده در دسترس هستند.
-
عملیات تمیز: هوای فشرده معمولاً در مقایسه با مایعات هیدرولیک که میتوانند نشت کنند یا فضای کاری را آلوده کنند، "تمیز" در نظر گرفته میشود.
-
زمان پاسخ سریع: سیلندرهای پنوماتیک میتوانند سرعت عمل بالایی را فراهم کنند که برای خطوط بستهبندی با توان عملیاتی بالا بسیار مهم است.
قبل از ادغام یک دستگاه تسمه بند پنوماتیک در خط تولید خود، انجام یک تجزیه و تحلیل عمیق از ظرفیت هوای فشرده شما حیاتی است. این شامل درک فشار هوای موجود از سیستم هوای تأسیسات، اندازه مخزن(های) هوا و وجود هرگونه تجهیزات پنوماتیک اضافی است که ممکن است نوسانات فشار ایجاد کند. نصب مخزن مخزن هوا و فیلترها یا رگولاتورها با اندازه مناسب می تواند به کاهش افت فشار ناگهانی و حفظ پایداری لازم برای عملیات تسمه بندی دقیق کمک کند.
2. نگاهی دقیق به استفاده از CFM
در حالی که یک رقم اسمی 100 میلی لیتر در دقیقه ممکن است به عنوان نرخ مصرف بیان شود، CFM عملیاتی واقعی می تواند به طور قابل توجهی بر اساس چرخه کار متفاوت باشد. عوامل زیر را در نظر بگیرید:
-
زمان چرخه: اگر سیستم شما هر 10 ثانیه تسمهکشی انجام دهد، کل مصرف هوا در دقیقه بسیار بیشتر از زمانی خواهد بود که تسمهکشی یک بار در دقیقه انجام شود.
-
ابعاد سیلندر: سیلندرهای بزرگتر به حجم بیشتری در هر کورس نیاز دارند. سیلندر کشش، سیلندر آببندی و محرکهای پنوماتیک اضافی (برای بلوکهای گیره یا نقالهها) همگی در کل مصرف نقش دارند.
-
فشار عملیاتی: کارکرد در نزدیکی محدوده بالایی 0.6 میلیبار معمولاً در هر بار فعالسازی، هوای بیشتری نسبت به کارکرد در 0.4 میلیبار مصرف میکند، اگرچه این امر باید با تضمین قدرت کافی برای کشش و آببندی متعادل شود.
شرکتها اغلب ردیابی مصرف بیدرنگ هوا برای جلوگیری از توقف برنامهریزی نشده را مفید میدانند. یک برنامه تعمیر و نگهداری پیشگیرانه با ساختار مناسب، شامل بررسی منظم شیلنگ های هوا، مهر و موم ها و تنظیم کننده ها، می تواند نشت هوا را به حداقل برساند. حتی نشتی های جزئی که مورد توجه قرار نمی گیرند می توانند به طور قابل توجهی بر چرخه کار و هزینه انرژی کمپرسور در طول زمان تأثیر بگذارند.

3. ارتباطات PLC: دو رویکرد برای یکپارچه سازی
یکی از مراحل حیاتی در خودکارسازی ایستگاه تسمهبندی، اطمینان از ارتباط یکپارچه بین PLC دستگاه تسمهبندی و نوار نقاله یا سایر کنترلکنندههای تجهیزات بالادستی/پاییندستی است. این هماهنگی زمانی را کنترل میکند که بستهها وارد منطقه تسمهبندی میشوند، زمانی که چرخه تسمهبندی شروع میشود و زمانی که محصول بستهبندی شده تخلیه میشود. معمولاً از دو روش ارتباطی اولیه استفاده می شود:
-
راه حل 1: یک سیستم نوار نقاله مستقل ارائه شده توسط تامین کننده ماشین تسمه ای
در این سناریو، تامین کننده دستگاه تسمه کش کل خط نقاله را فراهم می کند. حسگرها و درایوهای داخلی به دستگاه اجازه میدهند زمانی که بستهای موجود است را تشخیص دهد و بدون نیاز به ادغام PLC خارجی گسترده، آن را بهطور خودکار برای تسمهبندی قرار دهد. به طور معمول، فقط دو حسگر لازم است - یکی در انتهای نوار نقاله ورودی و دیگری در ابتدای نوار نقاله دریافت کننده - برای تشخیص جریان بسته. از آنجایی که دستگاه تسمهبندی هر دو نوار نقاله را کنترل میکند، کل فرآیند با حداقل سیگنالهای رد و بدل شده بین سیستمهای خارجی ساده میشود. -
راه حل 2: نوار نقاله جداگانه متعلق به مشتری
هنگامی که مشتری قبلاً یک سیستم نوار نقاله را در محل خود دارد یا یک طرح نوار نقاله خاص را ترجیح می دهد، یکپارچگی به تبادل سیگنال های ورودی/خروجی (اغلب ورودی ها و خروجی های دیجیتال) بین PLC ماشین تسمه کش و PLC مشتری متکی است. یک دنباله رایج ممکن است به این صورت باشد:-
هنگامی که یک بسته در موقعیت صحیح قرار دارد، PLC خارجی یک سیگنال "A" را به دستگاه تسمه می فرستد.
-
با دریافت سیگنال "A"، مکانیسم مسدود کننده دستگاه تسمه درگیر می شود و بسته را در جای خود محکم می کند. سپس دستگاه چرخه تسمه بندی را انجام می دهد.
-
هنگامی که تسمه بندی کامل شد، دستگاه تسمه کش سیگنال "B" را به PLC خارجی ارسال می کند تا بسته را دور کند.
-
PLC خارجی بسته را از ایستگاه تسمه خارج می کند و در نهایت سیگنال "A" را هنگامی که بسته بعدی در موقعیت خود قرار می گیرد برمی گرداند.
-
اگر محصول به تسمه های متعدد نیاز دارد، این تعامل مبتنی بر سیگنال را می توان برای چندین عملیات تسمه بندی تکرار کرد. با منطق کاملاً تعریف شده و سیگنالهای زمانبندی شده دقیق، میتوان کل فرآیند را تا حد زیادی خودکار کرد و حداقل زمان خرابی را تضمین کرد و توان عملیاتی را به حداکثر رساند.
4. سطح اتوماسیون: دستی تعادل و عملیات خودکار
یک سوال رایج برای خریداران احتمالی این است که آیا هر بند نیاز به مداخله دستی دارد یا اینکه آیا کل فرآیند می تواند کاملاً خودکار باشد. ماشین های تسمه کش مدرن قادر به انجام عملیات بسیار خودکار هستند و دخالت دستی را به حداقل می رساند. مسئولیت های اصلی اپراتور معمولاً عبارتند از:
-
بارگذاری مجدد محافظ گوشه: به عنوان مثال، اگر در هر بسته چهار تسمه استفاده شود، کارتریجهای محافظ گوشه ممکن است نیاز به بارگذاری مجدد در هر ۲۵ بسته داشته باشند که تقریباً میتواند یک بار در ساعت باشد. در راهحلهای سفارشیتر، بسته به ظرفیت دستگاه و اندازه نگهدارندههای محافظ، میتواند تا ۱.۵ تا ۲ ساعت در هر بارگذاری مجدد افزایش یابد.
-
بارگیری مجدد تسمههای PET یا سایر مواد تسمهکشی: قرقره تسمهکشی ممکن است قبل از نیاز به پر کردن مجدد، مواد کافی برای ۱۲۰ بسته را در خود جای دهد.
جدای از این کارهای گاه به گاه، فرآیند تسمه بندی به خودی خود نیازی به ایستادن اپراتورها در کنار دستگاه و راه اندازی دستی هر چرخه ندارد. کل توالی - تغذیه بسته، تراز، کشش تسمه، آب بندی، برش، و خروجی - می تواند برنامه ریزی و خودکار شود. این سطح بالای اتوماسیون هزینههای نیروی کار را کاهش میدهد، ثبات را افزایش میدهد و اپراتورها را آزاد میکند تا روی سایر وظایف در منطقه بستهبندی تمرکز کنند.

5. ملاحظات صدور گواهینامه: CE در مقابل UL
هنگام استقرار تجهیزات در سطح جهانی، استانداردهای صدور گواهینامه به اولویت اصلی تبدیل میشوند. بازارهای اروپایی معمولاً گواهینامه CE را الزامی میکنند که تأیید میکند دستگاه الزامات بهداشت، ایمنی و حفاظت از محیط زیست را در منطقه اقتصادی اروپا برآورده میکند. در آمریکای شمالی، گواهینامه UL اغلب معیاری برای اطمینان از مطابقت تجهیزات با استانداردهای ایمنی در برابر آتش و برق است.
چالش های صدور گواهینامه UL:
-
هزینه بالا و فرآیند طولانی: اخذ گواهینامه UL میتواند برای تولیدکنندگان گران و زمانبر باشد، به خصوص هنگام کار با ماشینآلات سفارشی یا تخصصی.
-
رویکرد عملی: بسیاری از تأمینکنندگان، ماشینآلات خود را مطابق با استانداردهای UL میسازند، اما مستقیماً برای اخذ گواهینامه UL در کشور تولیدکننده اقدام نمیکنند. در عوض، آنها ماشینآلات را به ایالات متحده یا کانادا ارسال میکنند، جایی که آزمایشگاههای محلی فرآیند صدور گواهینامه را برای مشتری نهایی نهایی میکنند. این رویکرد میتواند مقرونبهصرفهتر باشد، بهویژه برای کسبوکارهایی که صادرات ماشینآلات با حجم بالا را برنامهریزی نمیکنند.
برای کاربران نهایی در آمریکای شمالی، همچنان توصیه میشود با تامینکنندگانی کار کنند که دستورالعملهای UL را درک میکنند و میتوانند ماشینهایی را تحویل دهند که به راحتی بازرسی UL را پشت سر بگذارند. با اطمینان از انطباق در مرحله طراحی، زمان کلی برای دستیابی به برچسب گذاری نهایی UL در محل می تواند به شدت کاهش یابد.
6. نتیجه گیری: به سمت یک خط تسمه کارآمدتر و آماده جهانی
طراحی و یکپارچه سازی یک ماشین تسمه بند پنوماتیکی شامل بررسی دقیق الزامات تامین هوا، ارتباط با PLC های خارجی یا داخلی، سطح اتوماسیون مورد نظر و مسیرهای صدور گواهینامه بالقوه است. با تمرکز بر این عناصر فنی از ابتدا، شرکتها میتوانند از مشکلات رایج مانند فشار هوا ناکافی، زمانبندی نامناسب سیگنال یا مشکلات مربوط به رعایت مقررات جلوگیری کنند.
علاوه بر این، به عنوان بخشی از یک صنعت گستردهتر 4.0 یا ابتکار کارخانه هوشمند، ماشینهای تسمهبندی را میتوان در پلتفرمهای بزرگتر MES (سیستمهای اجرایی ساخت) یا ERP (برنامهریزی منابع سازمانی) ادغام کرد. این امکان ردیابی بیدرنگ فرکانس تسمهبندی، استفاده از مواد و سلامت دستگاه را فراهم میکند که به نوبه خود نگهداری پیشبینیکننده و برنامهریزی بهینه تولید را ممکن میسازد.
به طور خلاصه، یک راهحل تسمهبندی بهخوبی انتخاب شده فقط به تسمهبندی ایمن محصولات نیست، بلکه ایجاد یک عملیات بدون درز، کارآمد و مبتنی بر داده است. با در نظر گرفتن جزئیات طراحی پنوماتیک، تفاوت های ظریف ارتباطی PLC، قابلیت های اتوماسیون و استانداردهای صدور گواهینامه جهانی، کسب و کارها می توانند سیستمی را پیاده سازی کنند که نیازهای فعلی را پشتیبانی می کند و برای رشد آینده سازگار باقی می ماند.
برای کسانی که به دنبال ماندن در خط مقدم فناوری بسته بندی صنعتی هستند، انتخاب یک دستگاه تسمه پنوماتیک قوی که با استانداردهای UL (یا الزامات CE در اروپا) همسو باشد، یک حرکت استراتژیک کلیدی است. این راهحلها چه کاملاً خودکار یا نیمه خودکار، میتوانند به میزان قابل توجهی تقاضای نیروی کار را کاهش دهند و در عین حال سازگاری و توان بستهبندی را بهبود بخشند. اگر در حال ارزیابی گزینهها یا برنامهریزی نصب خط بستهبندی جدید هستید، با یک تامینکننده دستگاه تسمهبندی با تجربه در سیستمهای پنوماتیک و فرآیندهای صدور گواهینامه جهانی مشورت کنید. این امر نه تنها یک مرحله راه اندازی صاف را تضمین می کند، بلکه عملیات شما را برای موفقیت پایدار در بازارهای رقابتی فزاینده موقعیت می دهد.