یکپارچه سازی اینورتر پالت: نحوه اتصال آن به سیستم های موجود

در محیطهای انبارداری و لجستیک پرشتاب امروزی، به حداکثر رساندن بهرهوری عملیاتی و تضمین ایمنی محل کار از اهمیت بالایی برخوردار است. یکی از تجهیزات حیاتی که به این اهداف کمک میکند، اینورتر پالت است . با این حال، صرفاً دستیابی به این فناوری کافی نیست؛ تحقق پتانسیل کامل آن منوط به ادغام موفقیتآمیز اینورتر پالت با سیستمهای موجود شماست. اتصال صحیح اینورتر پالت به گردش کار جابجایی مواد ، عملیات را ساده میکند، ایمنی را افزایش میدهد و بازده سرمایهگذاری را به حداکثر میرساند. این راهنما یک رویکرد گام به گام و دقیق برای ادغام یکپارچه اینورتر پالت در زیرساخت انبار و چشمانداز اتوماسیون فعلی شما ارائه میدهد.
1. درک عملکرد اینورتر پالت هسته
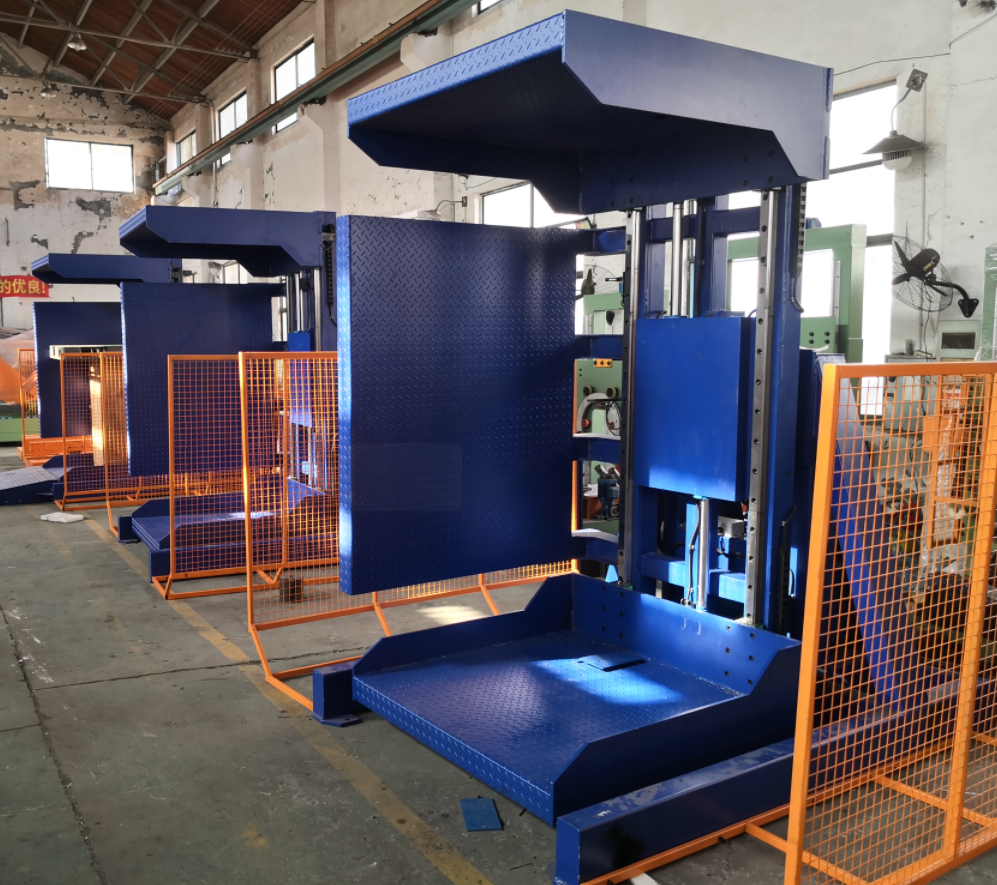
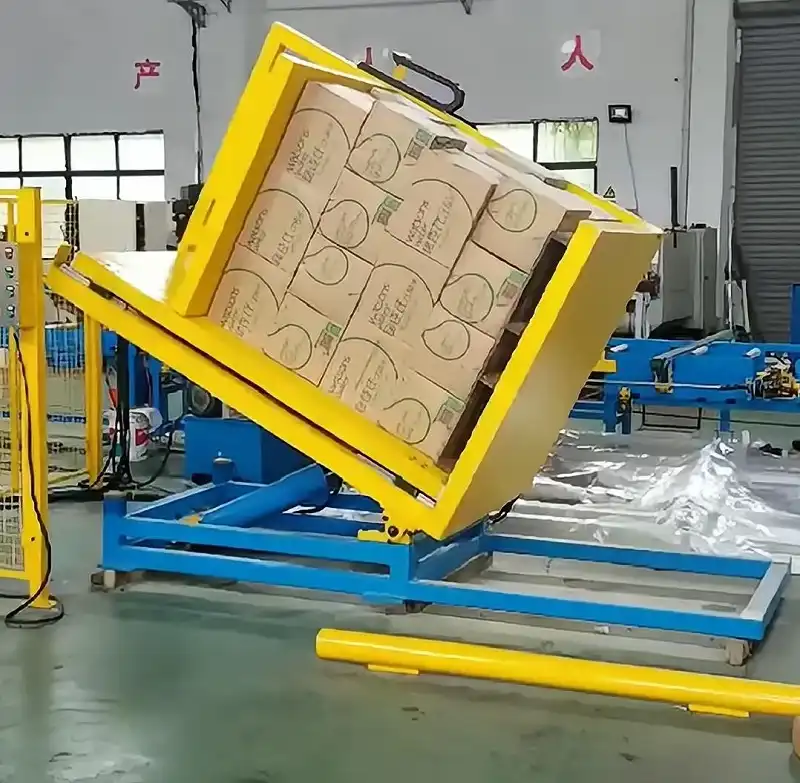
قبل از پرداختن به جزئیات یکپارچهسازی، درک عملکرد اصلی اینورتر پالت ضروری است. این دستگاه به طور ایمن یک پالت بارگذاری شده را گیره زده و میچرخاند، معمولاً ۱۸۰ درجه. این امر امکان تعویض سریع پالتها - حذف پالتهای آسیبدیده، تعویض چوب با پالتهای پلاستیکی یا بهداشتی، یا انتقال بار بین پالتهای شرکتی و اجارهای - را بدون نیاز به چیدن و انباشتن مجدد دستی کالاها فراهم میکند. این فرآیند به طور چشمگیری خطرات مرتبط با جابجایی دستی را کاهش میدهد، آسیب احتمالی محصول را در حین انتقال به حداقل میرساند و وظایف تعویض پالت را به طور قابل توجهی سرعت میبخشد. ادغام موثر این مزایا را در کل اکوسیستم اتوماسیون انبار شما تقویت میکند.
2. اهمیت حیاتی ادغام بدون درز
چرا یکپارچهسازی اینورتر پالت یکپارچه بسیار حیاتی است؟ یک اینورتر پالت مجزا، که به عنوان یک واحد مستقل عمل میکند، میتواند به راحتی به جای یک محرک بهرهوری، به یک گلوگاه فرآیند تبدیل شود. یکپارچهسازی مؤثر، عملکرد هماهنگ اینورتر را با سایر سیستمهای جابجایی مواد ، مانند نوار نقالهها، لیفتراکها، وسایل نقلیه هدایت خودکار (AGV)، بستهبندیهای کششی و سیستم مدیریت انبار (WMS) شما تضمین میکند. هنگامی که اینورتر پالت به درستی یکپارچه شود، به یک جزء فعال و ارزشافزا در گردش کار خودکار یا نیمه خودکار شما تبدیل میشود که برای به حداقل رساندن زمان خرابی، کاهش نقاط تماس دستی و افزایش توان عملیاتی کلی بسیار مهم است.
3. تجزیه و تحلیل سیستم های انبار موجود و گردش کار
گام اساسی برای هر پروژه یکپارچه سازی موفق، تجزیه و تحلیل جامع از فرآیندهای جابجایی مواد فعلی شما است. جریان کالاها را از طریق تسهیلات خود، از دریافت و جابجایی گرفته تا چیدن، بسته بندی و حمل و نقل به دقت ترسیم کنید. نکات کلیدی که در این تحلیل باید در نظر گرفته شود عبارتند از:
- سند اتوماسیون موجود: همه سیستمهای خودکار فعلی را به وضوح شناسایی و نقشهبرداری کنید خطوط نقاله، سیستم های مرتب سازی، بازوهای رباتیک و AGVs. ظرفیت ها، سیستم های کنترلی و منطق عملیاتی آنها را درک کنید.
- فرآیندهای دستی نقشه: جزئیات انجام وظایف به صورت دستی و شناسایی نحوه ارتباط آنها با بخش های خودکار. به طور انتقادی ارزیابی کنید که چگونه معرفی یک اینورتر پالت خودکار بر این نقاط تماس دستی و گردش کار اپراتور تأثیر می گذارد.
- تجزیه و تحلیل چیدمان فیزیکی و فضا: محدودیت های فیزیکی تاسیسات خود را ارزیابی کنید، از جمله فضای کف موجود، ارتفاع سقف، ظرفیت بارگذاری کف، و مسیرهای لجستیکی برای مواد و پرسنل. از فضای کافی برای دستگاه، حفاظت ایمنی و دسترسی عملیاتی اطمینان حاصل کنید.
این تجزیه و تحلیل کامل برای شناسایی منطقیترین و مؤثرترین نقطه ورود برای اینورتر پالت در چارچوب عملیاتی گستردهتر شما بسیار مهم است، و تضمین میکند که این سیستم ، سیستمهای موجود جابجایی پالت را تکمیل میکند، نه اینکه آنها را مختل کند.
4. تعیین محل نصب بهینه
برای یکپارچهسازی موفقیتآمیز اینورتر پالت، جایگذاری استراتژیک غیرقابل مذاکره است . قرار دادن صحیح اینورتر، جریان پالت را بهینه میکند، مسافت غیرضروری را به حداقل میرساند و انتقال روان بین فرآیندهای مختلف جابجایی را تضمین میکند. مکانهای رایج و اغلب بهینه عبارتند از:
- در شروع یا پایان خطوط تولید: ایده آل برای انتقال کالاهای نهایی به پالت های حمل و نقل یا مواد خام روی پالت های استفاده داخلی.
- نزدیک اسکله های دریافت: بازرسی کالاهای ورودی را تسهیل میکند و امکان انتقال فوری از پالتهای تامینکننده بالقوه آسیب دیده یا ناسازگار به پالتهای داخلی استاندارد را فراهم میکند.
- قبل از منطقه حمل و نقل: استاندارد کردن پالت های خروجی را بر اساس نیاز مشتری یا مقررات حمل و نقل امکان پذیر می کند.
- به طور مستقیم در یک خط نقاله ادغام شده است: بالاترین سطح اتوماسیون را ارائه می دهد و به پالت ها اجازه می دهد بدون دخالت دستی مستقیماً به داخل و خارج از اینورتر جریان پیدا کنند.
بهترین مکان به شدت به چیدمان منحصر به فرد تأسیسات شما، تنگناهای گردش کار و دقیقاً جایی که تبادل پالت بیشترین بهره وری عملیاتی را فراهم میکند و در عین حال اختلال در سیستمهای جابجایی پالت موجود را به حداقل میرساند، بستگی دارد.
5. اطمینان از سازگاری با سیستم های نوار نقاله
اگر تأسیسات شما به شدت به سیستمهای نقاله متکی است ، اطمینان از سازگاری کامل با مدل اینورتر پالت انتخابی بسیار مهم است. این امر مستلزم بررسی دقیق چندین عامل فنی است:
- قابلیت ادغام مستقیم: بررسی کنید که آیا مدل اینورتر پالت می تواند پالت ها را مستقیماً از نوع نوار نقاله خاص شما بارگیری و تخلیه کند (به عنوان مثال، نوار نقاله غلتکی، نوار نقاله زنجیره ای، نوار نقاله).
- تراز فیزیکی و رابط: از تراز دقیق ارتفاع، عرض و نقاط انتقال نوار نقاله با درگاه های ورودی و خروجی اینورتر اطمینان حاصل کنید. ناهماهنگی می تواند باعث گیر کردن، آسیب و توقف عملیات شود.
- تایید ظرفیت بار: اطمینان حاصل کنید که بخشهای نوار نقاله بلافاصله قبل و بعد از اینورتر، و همچنین ساختار نگهدارنده، میتوانند با خیال راحت وزن ترکیبی مکانیزم اینورتر و حداکثر بار پیشبینیشده پالت را تحمل کنند.
- سیستم کنترل دست دادن: ارتباط قابل اعتمادی بین کنترلر منطقی قابل برنامه ریزی اینورتر (PLC) و سیستم کنترل نوار نقاله برقرار کنید. این «دست دادن» برای مدیریت روان انتقال پالت، آمادگی سیگنالینگ، کنترل بخشهای نوار نقاله (شروع/توقف)، و جلوگیری از برخورد ضروری است.
- همگام سازی زمان چرخه: سرعت نوار نقاله و زمان چرخه عملیاتی اینورتر را برای جلوگیری از تنگناهای بالادست یا شکاف در پایین دست تنظیم کنید. مناطق بافر یا نوار نقاله های تجمع ممکن است برای مدیریت تغییرات جزئی در زمان بندی ضروری باشند.
دستیابی به یکپارچهسازی سیستم نوار نقاله اینورتر پالت بدون درز اغلب نیاز به همکاری بین سازنده اینورتر، تامینکننده نوار نقاله و احتمالاً یک متخصص یکپارچهسازی دارد. ممکن است به مکانیسمهای انتقال سفارشی یا اصلاحات نیاز باشد.
6. ادغام با لیفتراک و عملیات AGV
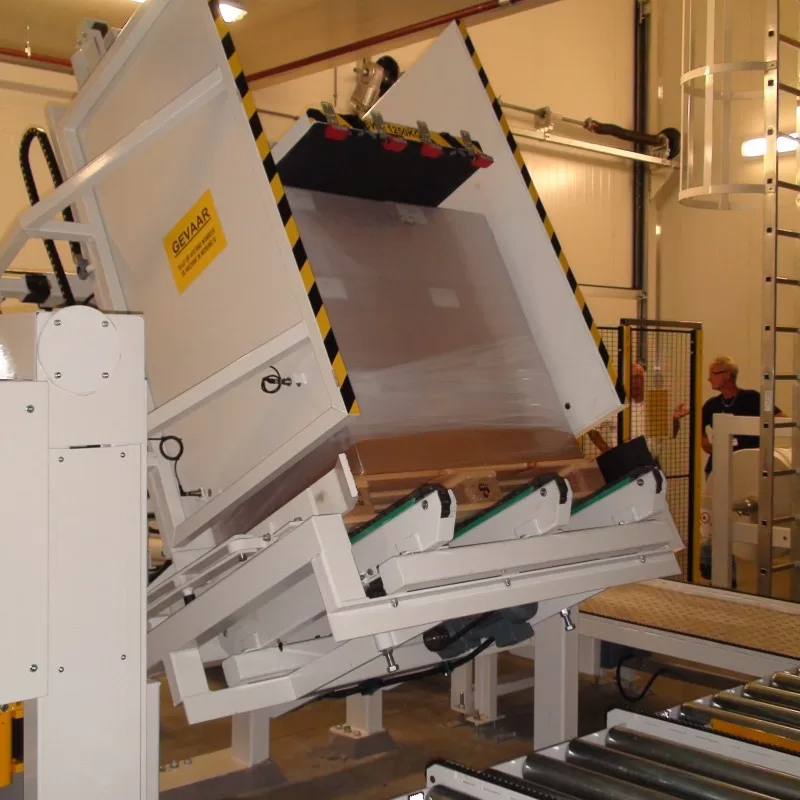
بیشتر انبارها از لیفتراک ، AGV یا هر دو برای حمل پالت استفاده میکنند. ادغام مؤثر این واحدهای سیار با یک اینورتر پالت ثابت نیاز به پروتکلهای عملیاتی واضح و هماهنگی بالقوه در سطح سیستم دارد:
- ایجاد مناطق تعریف شده: برای لیفتراک ها و AGV ها، به وضوح مشخص شده و مناطق تخلیه و برداشت با سنسور را در اینورتر پالت تعیین کنید. این موقعیت ایمن و کارآمد را تضمین می کند.
- همگام سازی گردش کار: اپراتورهای لیفتراک را در مورد روش ها و زمان بندی صحیح برای تعامل با اینورتر آموزش دهید. مسیرها و منطق AGV را برنامه ریزی کنید تا زمان ورود و خروج را دقیقاً با چرخه عملیاتی اینورتر هماهنگ کند. زمان بندی نامناسب منبع رایج ناکارآمدی و خطرات بالقوه است.
- اجرای مدیریت ترافیک: در مناطقی با ترافیک مختلط (لیفتراک، AGV، عابران پیاده)، قوانین ترافیکی شفاف، مسیرهای تعیین شده و سیستم های کنترل ترافیک بالقوه خودکار (به عنوان مثال، هشدار تقاطع) را برای جلوگیری از برخورد در اطراف اینورتر ایجاد کنید.
- برقراری ارتباط شفاف: از سیگنال های بصری (به عنوان مثال، چراغ های نشانگر - سبز برای آماده، قرمز برای مشغول)، هشدارهای صوتی، یا سیگنال های سیستم (از طریق WMS/MES) استفاده کنید تا وضعیت اینورتر (آماده برای بارگیری، پردازش، آماده برای تخلیه) را به طور واضح به اپراتورها و سیستم های کنترل AGV منتقل کنید.
هماهنگی مؤثر، که اغلب به بهترین شکل از طریق یکپارچهسازی نرمافزار (مانند WMS یا سیستم مدیریت ناوگان برای AGVها) مدیریت میشود، برای گردش کار روان و ایمن اینورتر پالت شامل تجهیزات جابجایی مواد سیار حیاتی است.

بهترین راه حل خود را دریافت کنید!
7. یکپارچه سازی نرم افزار: اتصال به WMS/WCS شما
برای دستیابی به سطوح پیشرفته کارایی، دید و کنترل، ادغام اینورتر پالت با سیستم مدیریت انبار (WMS) یا سیستم کنترل انبار (WCS) شما اغلب مهمترین مرحله است. این اتصال در سطح نرمافزار موارد زیر را امکانپذیر میسازد:
- ثبت و ضبط خودکار داده ها: هر رویداد وارونگی پالت را بهطور خودکار ضبط کنید، آن را با شناسههای محصول خاص (SKU)، شمارههای دسته یا شناسههای سفارش مستقیماً در WMS/WCS مرتبط کنید.
- مشاهده و ردیابی در زمان واقعی: ردیابی دقیق و بیدرنگ وضعیت و مکان پالت را در حین حرکت در فرآیند وارونگی در جریان کار انبار گستردهتر حفظ کنید.
- دقت موجودی بهبود یافته: خطاهای ورود اطلاعات دستی مرتبط با ردیابی تغییرات نوع پالت یا انتقال بین مخزن های مختلف پالت را حذف کنید.
- نظارت بر عملکرد پیشرفته: گزارش های دقیق در مورد نرخ استفاده از اینورتر، متوسط زمان چرخه، توان عملیاتی، وقوع خرابی و کدهای خطا مستقیماً از رابط WMS/WCS ایجاد کنید.
- گردش کار سیستم محور: WMS/WCS را فعال کنید تا پالتهایی را که نیاز به وارونگی دارند بر اساس قوانین از پیش تعریفشده (مثلاً انواع محصول خاص، تشخیص پالت آسیبدیده در بالادست، نیازهای مشتری) بهطور هوشمندانه به دستگاه هدایت کند.
ملاحظات فنی: یکپارچهسازی موفقیتآمیز نرمافزار نیازمند حصول اطمینان از سازگاری بین سیستم کنترل اینورتر پالت (معمولاً مبتنی بر PLC) و WMS/WCS شماست. این امر اغلب شامل استفاده از پروتکلهای استاندارد ارتباطات صنعتی مانند OPC-UA، EtherNet/IP یا PROFINET میشود. ممکن است برای تسهیل تبادل دادهها، به میانافزار یا رابطهای برنامهنویسی کاربردی (API) سفارشی نیاز باشد. در اوایل مرحله برنامهریزی، با سازنده اینورتر و ارائهدهنده WMS/WCS خود از نزدیک مشورت کنید.
8. سفارشی سازی برای نیازهای صنعت خاص
ادغام اینورتر پالت به ندرت یک راه حل یکسان برای همه است. صنایع مختلف خواستههای منحصر به فردی را مطرح میکنند که باید به آنها پرداخته شود:
- غذا و نوشیدنی: اغلب به ساخت فولاد ضد زنگ (به عنوان مثال، درجه 304 یا 316) برای بهداشت، قطعات دارای رتبه IP برای قابلیت شستشو و عملکرد بالقوه در محیط های سردخانه (نیاز به روان کننده ها و قطعات تخصصی).
- داروسازی: برای جلوگیری از آلودگی یا آسیب به محصول، رعایت پروتکلهای تمیز کردن سختگیرانه (cGMP - شیوههای تولید خوب فعلی)، اسناد اعتبار سنجی، و ویژگیهای بالقوه دستکاری تخصصی را ضروری میکند.
- مواد شیمیایی: ممکن است برای محیطهای خطرناک، مواد خاص مقاوم در برابر خوردگی یا ویژگیهای مهاری، قطعات ضد انفجار (ATEX یا دارای رتبهبندی مشابه) نیاز داشته باشد.
- خودرو/صنایع سنگین: ممکن است به ظرفیتهای بار بالاتر، مکانیسمهای گیرهای تقویتشده یا ادغام با حفرههای تخصصی نیاز داشته باشد.
اطمینان حاصل کنید که مدل اینورتر پالت انتخابی و طرح یکپارچه سازی کلی به صراحت با استانداردهای نظارتی خاص صنعت شما، نیازهای عملیاتی و شرایط محیطی مطابقت دارند.

9. آموزش جامع اپراتور برای عملیات بدون درز
فناوری پیشرفته به تنهایی نمی تواند موفقیت عملیاتی را تضمین کند. آموزش کامل و مداوم برای همه پرسنلی که با سیستم اینورتر پالت یکپارچه تعامل دارند ضروری است:
- رویه های عملیاتی استاندارد (SOP): دستورالعمل دقیق در مورد استفاده صحیح از کنترل ها، تکنیک های بارگیری/تخلیه ایمن برای انواع مختلف بار، و بررسی های عملیاتی معمول.
- پروتکل های ایمنی: درک جامع از تمام ویژگیهای ایمنی (ایستهای اضطراری، پردههای نوری، قفلهای ایمنی، محافظ)، رویههای قفل/تاگوت (LOTO) برای نگهداری و تمیز کردن، و اقدامات تعریفشده واکنش اضطراری.
- آگاهی از تعامل سیستم: درک روشنی از نحوه عملکرد اینورتر در جریان کار بزرگتر، از جمله توالی تعامل با نوار نقاله، AGV، یا لیفتراک.
- مهارت های اساسی عیب یابی: توانایی تشخیص کدهای خطای رایج یا مسائل جزئی عملیاتی و درک زمان تشدید به پرسنل تعمیر و نگهداری.
- آگاهی تعمیر و نگهداری: درک اهمیت بررسی های معمول نگهداری پیشگیرانه و گزارش هر گونه ناهنجاری مشاهده شده به سرعت.
بهترین روش: آموزش کار با دستگاه اینورتر پالت و ایمنی را در فرآیند استاندارد پذیرش کارکنان خود بگنجانید و جلسات آموزشی منظم برگزار کنید. اطمینان حاصل کنید که دفترچههای راهنمای کار و رویههای ایمنی به راحتی در نزدیکی دستگاه قابل دسترسی هستند.
10. اولویت دادن به ایمنی در سراسر فرآیند یکپارچه سازی
ادغام هر قطعه از ماشینآلات خودکار، به ویژه ماشینی که بارهای سنگین مانند اینورتر پالت را جابجا میکند، نیاز به تمرکز دقیق و تزلزلناپذیر بر ایمنی دارد . ملاحظات کلیدی ایمنی باید از مرحله طراحی اولیه تا نصب و راهاندازی مورد توجه قرار گیرد:
- ارزیابی کامل ریسک: یک ارزیابی جامع ریسک انجام دهید قبل از نصب شروع می شود و آن را به روز می کند بعد از یکپارچه سازی برای شناسایی و کاهش تمام خطرات احتمالی مرتبط با ماشین و تعامل آن با سیستم ها و پرسنل اطراف کامل است.
- محافظ فیزیکی قوی: نرده های ایمنی مناسب، موانع ثابت، پرده های نوری یا اسکنرهای ناحیه لیزری را برای ایجاد محیط امن و جلوگیری از دسترسی غیرمجاز به مناطق خطرناک در حین کار نصب کنید. اطمینان حاصل کنید که حفاظت با استانداردهای مربوطه مطابقت دارد (به عنوان مثال، ISO 13857).
- ایستگاه های اضطراری قابل دسترس (ایستگاه الکترونیکی): دکمه های E-stop را که به وضوح مشخص شده اند در چندین نقطه به راحتی در اطراف دستگاه قرار دهید و اطمینان حاصل کنید که در مدار ایمنی کلی سیستم ادغام شده اند و اینورتر و تجهیزات مرتبط بالقوه (مانند نوار نقاله) بلافاصله پس از فعال شدن متوقف می شوند.
- علامت هشدار را پاک کنید: برای نشان دادن خطرات احتمالی مانند خرد شدن، گیره یا حرکت خودکار از علائم هشدار استاندارد و به راحتی قابل درک استفاده کنید.
- پیروی از مقررات: بررسی کنید که کل سیستم یکپارچه (اینورتر، نگهبانی، کنترل ها) مطابق با استانداردهای ایمنی محلی، ملی و بین المللی، مانند استانداردهای OSHA (اداره ایمنی و بهداشت شغلی) در ایالات متحده، یا الزامات نشان CE در اروپا.
- رویههای قفل/تاگوت شدید (LOTO): رویههای دقیق LOTO را اجرا، اجرا، و مرتباً ممیزی کنید تا مطمئن شوید که دستگاه به درستی بدون برق است و نمیتواند به طور غیرمنتظرهای در طول فعالیتهای تعمیر و نگهداری، تمیز کردن یا عیبیابی راهاندازی مجدد شود.
ایمنی باید بخش جداییناپذیر طراحی یکپارچهسازی اینورتر پالت باشد ، نه یک امر فرعی.
11. طراحی برای انعطاف پذیری عملیاتی و نیازهای آینده
در حالی که اتوماسیون با هدف استانداردسازی و سادهسازی فرآیندها انجام میشود، اجتناب از ایجاد سیستمهایی که بیش از حد سفت و سخت هستند، بسیار مهم است. یکپارچهسازی اینورتر پالت با طراحی خوب باید انعطافپذیری عملیاتی کلی را افزایش دهد، نه اینکه مانع آن شود :
- تطبیق پذیری: توانایی سیستم را برای رسیدگی به تغییرات مورد انتظار در انواع پالت (به عنوان مثال، چوب، پلاستیک، فلز، CHEP، GMA)، اندازه (استاندارد، بزرگ، نیم پالت)، و تنظیمات بار (ارتفاع، پایداری، توزیع وزن) ارزیابی کنید.
- ملاحظات مقیاس پذیری: به رشد آینده کسب و کار فکر کنید. آیا سیستم یکپارچه می تواند به راحتی تقاضاهای افزایش توان را برآورده کند؟ آیا اتوماسیون اضافی بعداً بدون دوباره کاری اساسی اضافه می شود؟
- گزینه های لغو و دور زدن دستی: اطمینان حاصل کنید که در صورت لزوم یک روش ایمن، مستند و نسبتاً کارآمد برای دور زدن اینورتر پالت وجود دارد (مثلاً برای جابجایی بارهای غیر استاندارد، در طول دوره های نگهداری طولانی مدت، یا استثنائات با حجم کم).
طراحی ادغام با در نظر گرفتن سازگاری و مقیاس پذیری آینده به سرمایه گذاری شما در آینده و حفظ انعطاف پذیری در یک چشم انداز عملیاتی در حال تغییر کمک می کند.
12. نظارت بر عملکرد و بهبود مستمر پس از ادغام
فرآیند ادغام پس از راهاندازی تجهیزات پایان نمییابد. نظارت و تحلیل مداوم عملکرد برای بهینهسازی سیستم و اطمینان از ارائه مزایای مورد انتظار در درازمدت بسیار مهم است:
- ردیابی شاخص های کلیدی عملکرد (KPI): برای ردیابی معیارهای مهم مانند:
- میانگین زمان چرخه در هر وارونگی
- زمان آمادهسازی تجهیزات در مقابل زمان توقف (اثربخشی کلی تجهیزات - OEE)
- توان عملیاتی به دست آمده (پالت ها معکوس در ساعت، شیفت یا روز)
- فراوانی و انواع کدهای خطا یا گزارش های خطا
- تأثیر بر فرآیندهای مجاور (به عنوان مثال، تغییرات در زمان انتظار نوار نقاله، صف AGV)
- تجزیه و تحلیل داده های عملکرد: برای شناسایی روندهای عملکرد، تنگناهای بالقوه، منابع ناکارآمدی، یا الزامات تعمیر و نگهداری نوظهور، این KPIها را به طور مرتب بررسی کنید.
- یک حلقه بازخورد ایجاد کنید: فعالانه از اپراتورها، تکنسین های تعمیر و نگهداری و سرپرستانی که روزانه با سیستم تعامل دارند، بازخورد بخواهید. بینش آنها برای شناسایی مسائل عملی و فرصت های بهبود بسیار ارزشمند است.
- اجرای بهبود مستمر (کایزن): از دادهها و بازخوردهای جمعآوریشده برای تصمیمگیری آگاهانه و پیادهسازی تنظیمات تکراری در جریان کار، برنامهریزی سیستم کنترل، آموزش اپراتور یا برنامههای نگهداری پیشگیرانه برای افزایش مداوم عملکرد و قابلیت اطمینان استفاده کنید.
تیپر پالت 95 درجه2 نتیجه گیری: دستیابی به حداکثر ارزش از طریق یکپارچه سازی اینورتر پالت استراتژیک
ادغام موفقیتآمیز یک اینورتر پالت در سیستمهای جابجایی مواد موجود شما فقط به اتصال ماشینآلات مربوط نمیشود؛ بلکه به بهبود استراتژیک کل عملیات شما مربوط میشود. این دستگاه، یک ماشین مستقل بالقوه مفید را به یک جزء قدرتمند و یکپارچه تبدیل میکند که به یک محیط انبار کارآمدتر، ایمنتر و خودکارتر کمک میکند. با پیروی دقیق از مراحل ذکر شده - از تجزیه و تحلیل اولیه کامل و قرارگیری استراتژیک گرفته تا اطمینان از سازگاری سختافزار/نرمافزار، اولویتبندی ایمنی، سرمایهگذاری در آموزش و تعهد به نظارت مداوم بر عملکرد - مشاغل میتوانند مزایای قابل توجهی را به دست آورند. این مزایا شامل کاهش هزینههای نیروی کار دستی، به حداقل رساندن آسیب به محصول و پالت، بهبود کنترل موجودی، افزایش توان عملیاتی و افزایش انطباق با استانداردهای جابجایی است.
ادغام استراتژیک اینورتر پالت گامی حیاتی برای کسبوکارهایی است که به دنبال بهینهسازی عملیات لجستیکی و حفظ رقابتپذیری خود هستند. هنگامی که با برنامهریزی و اجرای دقیق انجام شود، پیشرفتهای قابل توجهی در بهرهوری، ایمنی و انعطافپذیری عملیاتی ایجاد میکند و در نهایت زنجیره تأمین شما را هوشمندتر، سریعتر و کارآمدتر میسازد.
بهترین راه حل خود را دریافت کنید!