نحوه شناسایی و رفع مشکلات رایج در طول راه اندازی خط بسته بندی کویل فولادی

مقدمه: تضمین راهاندازی روان برای خط بستهبندی شما
راهاندازی یک خط بستهبندی کویل فولادی جدید یا ارتقا یافته ، نشاندهنده سرمایهگذاری عمده در بهرهوری عملیاتی و توان عملیاتی است. با این حال، مرحله اولیه راهاندازی - فرآیند راهاندازی - اغلب مملو از چالشها است. مواجهه با مشکلات غیرمنتظره در این دوره بحرانی میتواند منجر به تأخیرهای پرهزینه، به خطر افتادن کیفیت محصول، ایمنی و در نتیجه خرابیهای پیشبینی نشده شود.
ایجاد درک روشنی از مشکلات رایج راهاندازی و تسلط بر تکنیکهای عیبیابی مؤثر برای گذار بدون مشکل به تولید کامل بسیار مهم است. این راهنما، بینشهای عملی و آموزشی در مورد شناسایی و حل مشکلات معمول پیش آمده در طول راهاندازی سیستمهای بستهبندی خودکار کویل فولادی ، همسو با بهترین شیوههای صنعت و با تمرکز بر تعالی عملیاتی ارائه میدهد.
۱. شناخت اجزای اصلی خطوط بستهبندی کویل فولادی
قبل از پرداختن به عیبیابی، درک اجزای اساسی و گردش کار معمول یک خط بستهبندی کویل فولادی ضروری است . این سیستمهای پیچیده و یکپارچه عموماً شامل چندین ایستگاه کلیدی هستند:
- سیستم های نوار نقاله: ستون فقرات خط، انتقال کویلها بین مراحل مختلف عملیاتی. این شامل نوار نقالههای غلتکی موتوردار، نوار نقالههای زنجیری و احتمالاً سیستمهای میلهای متحرک میشود.
- ایستگاههای آمادهسازی کویل: این واحدها کویل را برای بستهبندی آماده میکنند. مثالها عبارتند از:
- بالا برنده/کج کننده کویل: کویل را از حالت چشم به آسمان به حالت چشم به افق یا برعکس تغییر جهت دهید.
- دستگاه های مرکزی: قبل از ورود به ایستگاههای بعدی، مطمئن شوید که کویل به درستی قرار گرفته است.
- واحدهای تمیز کردن/روغنکاری (اختیاری): در صورت نیاز، سطح کویل را آماده کنید.
- ماشین آلات بسته بندی: لایههای محافظی مانند فیلم کششی، کاغذ VCI (مهارکننده خوردگی فرار) یا ورقهای پلاستیکی را در اطراف محیط کویل و/یا از طریق چشمی آن اعمال کنید.
- ماشین های تسمه کش: کویل را با استفاده از تسمههای فولادی یا PET (پلیاستر)، که به صورت محیطی یا شعاعی (از طریق سوراخ) اعمال میشوند، محکم کنید.
- واحدهای انباشت و پالت بندی: کویلهای کوچکتر را به صورت خودکار روی هم قرار دهید یا کویلهای نهایی را برای ذخیرهسازی یا حمل و نقل روی پالتها قرار دهید.
- سیستمهای کنترل (PLC - کنترلکننده منطقی قابل برنامهریزی): مغز عملیات، هماهنگ کننده زمان بندی، توالی و اقدامات تمام اجزای مکانیکی، حسگرها و دستگاه های ایمنی. رابط های انسان و ماشین (HMI) کنترل و نظارت اپراتور را فراهم می کنند.
ماهیت پیچیدهی اینها سیستم های بسته بندی خودکار به این معنی است که حتی خطاهای جزئی پیکربندی یا نقص قطعات میتواند به صورت آبشاری بروز کند و باعث اختلالات قابل توجهی شود. بنابراین، رویههای دقیق راهاندازی و عیبیابی سیستماتیک از اهمیت بالایی برخوردارند.
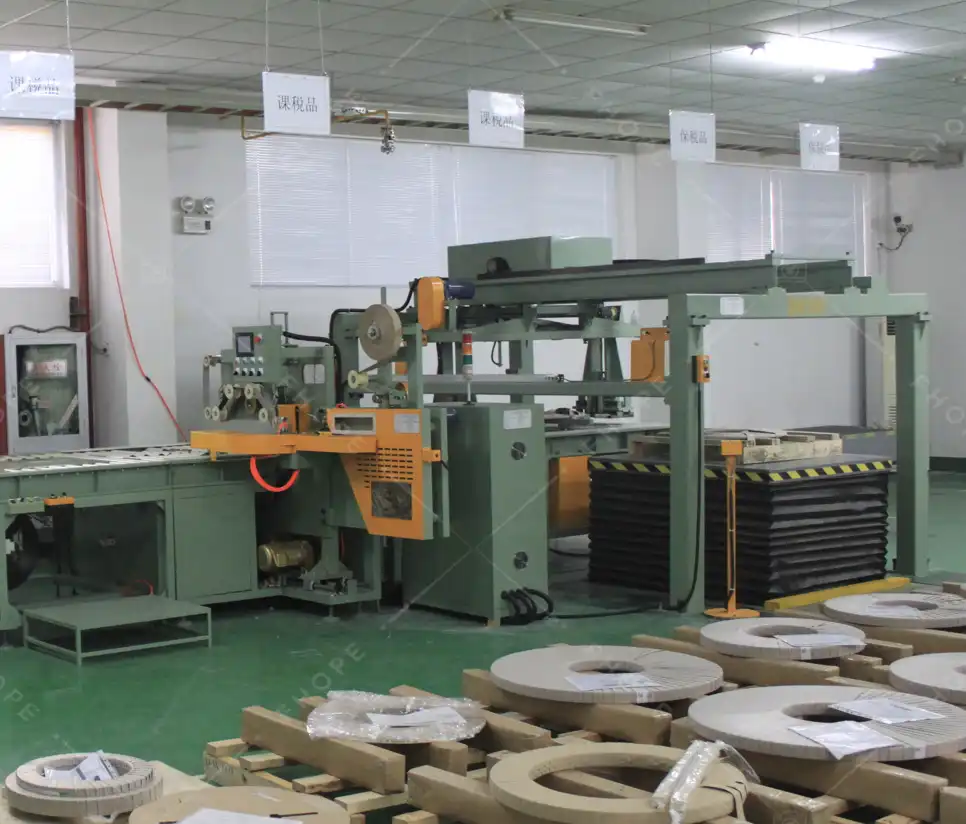
۲. چالشهای رایج راهاندازی در بستهبندی کویل فولادی
مرحله راهاندازی اولیه و افزایش سرعت عملیاتی اغلب چالشهای قابل پیشبینی متعددی را آشکار میکند. آمادگی برای تشخیص و رسیدگی سریع به این چالشها میتواند زمان راهاندازی را به شدت کاهش دهد، از آسیب به تجهیزات یا محصول جلوگیری کند و از ایجاد ناکارآمدیهای عملیاتی بلندمدت جلوگیری کند. مسائل کلیدی که اغلب مشاهده میشوند عبارتند از:
- مشکلات مربوط به حمل و نقل و ترازبندی کویل: قرار گرفتن نادرست در مرکز، کج شدن یا گیر کردن نوار نقاله.
- نقص دستگاه بسته بندی: پارگی فیلم، اجرای ناهموار، کشش نادرست یا نقص دستگاه.
- مشکلات کاربرد تسمهکشی: کشش نادرست (خیلی زیاد/خیلی کم)، درزگیری/جوشکاری ناموفق، یا تغذیه نادرست تسمه.
- خطاهای حسگر و تشخیص: عدم تنظیم، کالیبراسیون نادرست، کثیفی/انسداد، یا سنسورهای معیوب که باعث خطاهای توالی یا توقف میشوند.
- ناپایداری برق و الکتریسیته: نوسانات یا قطعیهای ولتاژ که بر عملکرد و سیستمهای کنترل تأثیر میگذارند.
- آسیب ناشی از جابجایی کویل: مشکلاتی که هنگام بارگیری/تخلیه رخ میدهد و باعث فرورفتگی یا آسیب لبهها قبل از بستهبندی میشود.
- داغ شدن بیش از حد قطعات: موتورها، گیربکسها یا تابلوهای برق که دمای آنها از حد مجاز فراتر رفته است.
- ناکارآمدی در مصرف مواد: استفاده بیش از حد از فیلم استرچ، کاغذ VCI یا تسمه کشی.
- خطاهای یکپارچهسازی سیستم و ارتباطات: خطاها در سیگنالدهی یا «دستدهی» بین ماشینها یا ماژولهای مختلف کنترلشده توسط PLC.
بیایید هر یک از این مشکلات رایج در شروع کسب و کارها را با جزئیات بررسی کنیم و راهحلهای مؤثر و عملی را تشریح کنیم.
۳. مشکل ۱: تنظیم نادرست کویل و حمل و نقل روی نوار نقاله
مشکل: یکی از رایجترین سردردهای هنگام راهاندازی، عدم قرارگیری صحیح کویلها در مرکز یا حفظ تراز در حین حرکت در امتداد سیستم نقاله است . عدم تراز میتواند منجر به موارد زیر شود:
- گیر کردن در ایستگاههای پاییندست (بستهبندی، تسمهکشی).
- آسیب به لبهها یا سطوح کویل.
- درخواست بستهبندی نادرست یا ناقص.
- سنسور اشتباه تشخیص میدهد و باعث توقفهای کاذب میشود.
راه حل:
- تأیید و کالیبراسیون حسگرهای موقعیتیابی:
- اطمینان حاصل کنید که تمام حسگرهای فوتوالکتریک، مجاورتی یا لیزری که مسئول تشخیص وجود و موقعیت کویل هستند، تمیز، با زاویه و فاصله صحیح و ایمن نصب شدهاند و برای کل محدوده قطر و عرض کویل مورد پردازش، به طور دقیق کالیبره شدهاند.
- مراحل کالیبراسیون خاص سازنده را با دقت دنبال کنید.
- بررسی و تنظیم راهنماهای مکانیکی:
- ریلهای راهنما، غلتکهای جانبی و بازوها/دستگاههای تنظیم خودکار مرکز را بررسی کنید. مطمئن شوید که آنها دقیقاً برای ابعاد کویل در حال اجرا تنظیم شدهاند.
- حرکت مکانیکی روان و بدون گیر یا انسداد را بررسی کنید. در صورت نیاز، نقاط محوری را روغنکاری کنید.
- سرعت و انتقال نوار نقاله را بهینه کنید:
- سرعتهای فردی را بررسی و تنظیم کنید حامل بخشهایی برای اطمینان از انتقالهای روان و هماهنگ. عدم تطابق، به خصوص در مناطق افزایش یا کاهش سرعت (مانند ورود/خروج ماشینها)، میتواند باعث جابجایی یا کج شدن سیمپیچها شود.
- در طول آزمایش اولیه، سرعتهای کمی پایینتر را در نظر بگیرید تا زمانی که همترازی تأیید شود.
- بررسی مراحل بارگذاری کویل:
- اطمینان حاصل کنید که روش مورد استفاده برای بارگذاری کویلها روی بخش اولیه نوار نقاله (مثلاً جرثقیل، واگن کویل) آنها را به طور مداوم در نزدیکی خط مرکزی قرار میدهد. قرارگیری اولیه نامنظم، مشکلات همترازی در پاییندست را تشدید میکند.
۴. مشکل ۲: نقص عملکرد دستگاه بستهبندی و مشکلات فیلم
مشکل: دستگاه بستهبندی کویل، لایه محافظ اولیه را اعمال میکند. مشکلات راهاندازی اغلب به صورت زیر بروز میکنند:
- کشش ناهموار بسته بندی: منجر به شل یا بیش از حد سفت بستهبندی شدن میشود.
- پارگی مکرر فیلم یا چروک شدن بیش از حد: به خطر انداختن یکپارچگی مانع.
- پوشش ناقص کویل: قسمتهایی از کویل در معرض دید باقی میمانند.
- گیر کردن دستگاه: ناشی از مشکلات تغذیه فیلم یا مشکلات مکانیکی.
- آببندی ضعیف انتهای فیلم: اجازه دادن به باز شدنِ لفاف.
این مسائل مستقیماً سد محافظتی در برابر عوامل محیطی (رطوبت، گرد و غبار) و آسیبهای ناشی از جابجایی فیزیکی را به خطر میاندازند.
راه حل:
- انجام بررسیهای دقیق قبل از عمل:
- محفظه فیلم، غلتکهای پیشکشش (در صورت وجود)، مکانیزمهای گیره فیلم، واحدهای برش و درزگیرهای حرارتی (در صورت استفاده) را به طور کامل بررسی کنید.
- مطمئن شوید که همه اجزا تمیز، عاری از هرگونه خرده ریزه، چسب قدیمی یا تکههای پاره شده فیلم هستند.
- بارگذاری صحیح فیلم را تأیید کنید:
- دوباره بررسی کنید که رول فیلم استرچ یا کاغذ VCI طبق مشخصات دستگاه به درستی بارگذاری شده باشد، و به جهت باز شدن و عبور صحیح نخ از بین تمام غلتکها و راهنماها توجه ویژه داشته باشید.
- کالیبراسیون و تنظیم تنظیمات تنش:
- کالیبره کردن دقیق تنش پیچیدن بر اساس ویژگیهای کویل (وزن، قطر، حساسیت سطح) و نوع و ضخامت خاص مواد بستهبندی مورد استفاده.
- چندین تست رپ روی کویلهای نمونه یا غیر بحرانی انجام دهید، نتایج را مشاهده کنید و تنظیمات دقیق را انجام دهید. به یاد داشته باشید: کشش بیش از حد باعث پارگی و آسیب احتمالی کویل میشود؛ کشش ناکافی منجر به شل شدن و محافظت ناکارآمد میشود.
- نسبت پیشکشیدگی را بررسی کنید (برای پوششهای کششی):
- مطمئن شوید که تنظیمات پیشکشش دقیقاً با قابلیتهای مشخصشدهی فیلم مطابقت دارد. کشش بیش از حد، فیلم را ضعیف میکند و آن را مستعد پارگی میکند؛ کشش کمتر از حد لازم، مواد را هدر میدهد. کشش واقعی حاصلشده را تأیید کنید.
- نگهداری قطعات مکانیکی:
- غلتکها، یاتاقانها، زنجیرها، چرخدندهها و بازوهای چرخان را طبق برنامه نگهداری سازنده و با استفاده از روانکنندههای توصیهشده روغنکاری کنید. این کار از گیر کردن جلوگیری میکند، اصطکاک را کاهش میدهد و عملکرد روان و یکنواخت را تضمین میکند.
۵. مشکل ۳: کشش نادرست تسمه و خرابیهای آببندی
مشکل: اعمال کشش صحیح تسمه از طریق دستگاه تسمهکش برای یکپارچگی کلاف در حین جابجایی و حمل و نقل بسیار مهم است. مشکلات رایج هنگام راهاندازی عبارتند از:
- تنش بیش از حد: میتواند به لبهها یا سطح نهایی کویل آسیب برساند، به خصوص برای فلزات نرمتر (مانند آلومینیوم) یا محصولات از پیش رنگشده/پوششدار. همچنین میتواند باعث تلسکوپی شدن کویل شود.
- کشش ناکافی: منجر به شل شدن تسمهها میشود که نمیتوانند کلاف را به طور مؤثر محکم کنند و به طور بالقوه منجر به باز شدن، جابجایی بار در حین حمل و نقل یا خطرات ایمنی میشوند.
- تنش ناپایدار: تنوع بین تسمهها یا چرخهها.
- آببندی/جوشهای تسمهای معیوب: اتصالات ضعیفی که زیر بار میشکنند.
راه حل:
- میزان کشش سر تسمه را کالیبره کنید:
- تنظیمات تنش را با دقت تنظیم کنید دستگاه تسمه سر بر اساس:
- نوع کویل (جنس، سختی، پوشش).
- ابعاد کویل (عرض، قطر) و وزن.
- جنس تسمه (فولاد در مقابل PET) و ابعاد (عرض، ضخامت).
- با توصیههای سازنده مشورت کنید و آزمایشهایی انجام دهید. در صورت امکان، برای اندازهگیری دقیق از یک دستگاه کششسنج استفاده کنید.
- تنظیمات تنش را با دقت تنظیم کنید دستگاه تسمه سر بر اساس:
- انجام چرخههای آزمایش و بازرسی:
- چندین کویل آزمایشی را ببندید و نتایج را با دقت بررسی کنید. موارد زیر را بررسی کنید:
- فرورفتگی بیش از حد در لبههای کویل.
- تسمه ایمنی (به راحتی قابل جابجایی یا شل شدن نیست).
- ثبات تنش در اطراف محیط.
- تنظیمات را به دقت تنظیم کنید تا تعادل بهینه بین امنیت و فشار غیرمخرب حاصل شود.
- چندین کویل آزمایشی را ببندید و نتایج را با دقت بررسی کنید. موارد زیر را بررسی کنید:
- مکانیزم تغذیه و آببندی تسمه را بررسی کنید:
- مطمئن شوید که تسمه به نرمی از مخزن توزیعکننده و از میان راهنماها عبور کرده و بدون گیر کردن یا پیچ خوردن، به سر دستگاه میرسد.
- مکانیزم آببندی (مثلاً جوش اصطکاکی برای PET، اتصال بدون درز یا ناچ برای فولاد) را به دقت بررسی کنید. مطمئن شوید که به درستی کار میکند و به طور مداوم اتصالات قوی و قابل اعتمادی را در مرکز دو سر تسمه که روی هم قرار گرفتهاند، ایجاد میکند. آببندیهای ناهمتراز یا ناقص از نقاط رایج خرابی هستند. اجزای آببندی را مرتباً تمیز کنید.
- ارائه آموزشهای ویژه اپراتور:
- به اپراتورها آموزش دهید که چگونه الزامات تسمهکشی برای محصولات مختلف را به درستی تفسیر کنند، تنظیمات کشش را به طور مناسب در محدودههای تعریف شده تنظیم کنند و علائم کشش بیش از حد و کشش کمتر از حد مجاز و همچنین آببندیهای معیوب را به صورت بصری شناسایی کنند.

خط بسته بندی ماشین آلات فشرده سازی و تسمه کش سیم پیچ اتوماتیک 1 ۶. مشکل ۴: ناهماهنگی حسگر، کالیبراسیون و مشکلات تشخیص
- به اپراتورها آموزش دهید که چگونه الزامات تسمهکشی برای محصولات مختلف را به درستی تفسیر کنند، تنظیمات کشش را به طور مناسب در محدودههای تعریف شده تنظیم کنند و علائم کشش بیش از حد و کشش کمتر از حد مجاز و همچنین آببندیهای معیوب را به صورت بصری شناسایی کنند.
مشکل: خطوط بستهبندی خودکار مدرن برای عملکردهای حیاتی به شدت به شبکهای از حسگرها (فوتوالکتریک، مجاورتی، القایی، لیزری، اولتراسونیک) متکی هستند:
- تشخیص وجود/عدم وجود کویل.
- تأیید موقعیت و ابعاد کویل.
- عملیات ماشین توالییابی
- ارائه قفلهای ایمنی.
مشکلات استارتآپها اغلب ناشی از حسگرهای ناهمتراز، تنظیمات حساسیت نادرست، یا کالیبراسیون ناموفق، که منجر به توقفهای عملیاتی، حذف مراحل فرآیند، برخوردهای احتمالی بین تجهیزات و کویلها، یا چرخههای بستهبندی نادرست میشود.
راه حل:
- بررسیهای سیستماتیک حسگرها را پیادهسازی کنید:
- در طول راهاندازی و نصب، موقعیت، زاویه نصب، همترازی و وضعیت عملیاتی دستگاه را به صورت فیزیکی بررسی کنید. تک تک سنسور در برابر نقشههای دستگاه و مشخصات عملکردی.
- از ابزارهای ترازبندی یا جیگهایی که توسط سازنده ارائه شده است، استفاده کنید.
- تمیز نگه داشتن حسگر:
- گرد و غبار، روغن، چربی، آب یا ذراتی که روی لنزهای حسگر، سطوح یا بازتابندهها جمع میشوند، میتوانند مانع پرتو حسگر شوند یا ویژگیهای تشخیص را تغییر دهند. یک برنامه منظم برای تمیز کردن، به خصوص در محیطهای غبارآلود یا روغنی، اجرا کنید.
- مراحل کالیبراسیون را اجرا کنید:
- برای کالیبره کردن حسگرها، به ویژه حسگرهایی که فاصله، موقعیت یا نیاز به تنظیمات حساسیت خاص (مثلاً حسگرهای نوری با حذف پسزمینه) را اندازهگیری میکنند، به دقت از رویههای مستند سازنده پیروی کنید.
- توجه داشته باشید که عوامل محیطی (مانند نور بیش از حد محیط برای سنسورهای نوری یا تغییرات دما برای برخی از انواع) ممکن است پس از تنظیم اولیه، کالیبراسیون مجدد را ضروری کنند.
- از نصب ایمن و پایدار اطمینان حاصل کنید:
- مطمئن شوید که همه سنسورها و براکتهای نصب آنها محکم بسته شدهاند. لرزش دستگاه در حین کار، یکی از دلایل رایج خارج شدن سنسورها از تراز به مرور زمان است.
- در مناطقی که حسگرها مستعد ضربه تصادفی یا آلودگی شدید هستند، اضافه کردن محافظ یا پوشش را در نظر بگیرید.
۷. مشکل ۵: منبع تغذیه ناپایدار و مشکلات الکتریکی
مشکل: قلب الکتریکی خط بستهبندی به کیفیت منبع تغذیه تأسیسات حساس است . مشکلاتی که در هنگام راهاندازی با آنها مواجه میشویم میتواند شامل موارد زیر باشد:
- افت ولتاژ (یا افت ولتاژ) که باعث از دست رفتن گشتاور موتورها یا بروز خطا در کنترلکنندهها میشود.
- افزایش ناگهانی ولتاژ (اسپیک) میتواند به قطعات الکترونیکی حساس آسیب برساند.
- قطع برق کوتاه مدت منجر به توقفهای غیرمنتظره دستگاه، از دست رفتن موقعیت برنامه PLC یا خرابی دادهها میشود.
- نویز الکتریکی که با سیگنالهای کنترل تداخل میکند.
این موارد میتوانند به صورت توقفهای تصادفی، خطاهای دشوار در تشخیص و کاهش طول عمر تجهیزات ظاهر شوند.
راه حل:
- ارزیابی کیفیت توان در منبع:
- تأیید کنید که برق ورودی که خط بستهبندی را تغذیه میکند، با مشخصات سازنده تجهیزات برای پایداری و تحمل ولتاژ مطابقت دارد.
- در صورت مشکوک بودن به نوسانات، در هنگام راهاندازی، به طور موقت از تجهیزات پایش کیفیت توان استفاده کنید و ماهیت (افت، افزایش ناگهانی، تغییرات فرکانس) و زمان اختلالات را شناسایی کنید.
- نصب تجهیزات تهویه مطبوع:
- برای سیستمهای کنترل حیاتی (PLCها، HMIها، کامپیوترهای صنعتی)، نصب کنید منابع تغذیه بدون وقفه (UPS) قادر به عبور از قطعیهای کوتاه مدت و فیلتر کردن نویز.
- در صورت مشاهده نوسانات ولتاژ قابل توجه یا مکرر، استفاده از تثبیتکنندههای ولتاژ، راکتورهای خط یا سیستمهای تهویه مطبوع را برای کل خط یا درایوها/موتورهای حساس در نظر بگیرید.
- اتصالات و سیمکشیهای برق را بررسی کنید:
- تمام اتصالات سیمکشی برق و کنترل، ترمینالهای داخل پنلهای کنترل، جعبههای اتصال و موتورها/دستگاهها را به طور کامل بررسی کنید. مطمئن شوید که اندازه آنها درست است، به طور ایمن محکم شدهاند (گشتاور آنها طبق مشخصات داده شده است) و هیچ نشانهای از آسیب، خوردگی یا گرمای بیش از حد ندارند. اتصالات شل منبع رایج افت ولتاژ و خطاهای متناوب هستند.
- با کارشناسان برق صنعتی مشورت کنید:
- اگر مشکلات کیفیت برق همچنان ادامه دارد یا از زیرساختهای الکتریکی گستردهتر تأسیسات سرچشمه میگیرد، برای تشخیص و اجرای ارتقاها یا اصلاحات لازم، با برقکاران صنعتی واجد شرایط یا متخصصان کیفیت برق مشورت کنید.
۸. مشکل ۶: جابجایی نادرست کویل در حین بارگیری و تخلیه
مشکل: آسیب کویل اغلب قبل از رسیدن کویل به خط بستهبندی خودکار یا پس از خروج آن رخ میدهد. جابجایی نادرست در هنگام بارگیری روی خط (از طریق جرثقیل، لیفتراک، ماشین کویل) یا تخلیه/انبارداری میتواند باعث موارد زیر شود:
- فرورفتگی روی بدنه یا لبههای کویل.
- آسیب لبه (چین خوردگی، تا خوردگی).
- تلسکوپی شدن (جابجایی لایههای داخلی نسبت به لایههای خارجی).
- خراشهای سطحی یا آلودگی.
این آسیب از پیش موجود نه تنها بر کیفیت محصول نهایی تأثیر میگذارد، بلکه میتواند در توانایی خط بستهبندی برای جابجایی و پردازش صحیح کلاف نیز اختلال ایجاد کند (مثلاً لبههای آسیبدیده که به نوار نقاله یا لفاف گیر میکنند).
راه حل:
- ایجاد و اجرای رویههای استاندارد مدیریت:
- رویههای روشن و مستندی برای بلند کردن، حمل و نقل و قرار دادن اجسام تدوین کنید. کویل فولاد.
- آموزشهای دقیقی برای پرسنل درگیر (اپراتورهای جرثقیل، رانندگان لیفتراک، لودرهای خطی) با تأکید بر استفاده صحیح از وسایل بالابری مناسب (مانند قلابهای C، بالابرهای کویل عمودی، چنگالهای پددار، چنگکهای کویل) ارائه دهید. سرعتهای ایمن و تکنیکهای جابجایی را مشخص کنید.
- استفاده اجباری از مواد محافظ:
- استفاده از مواد محافظ مانند پدهای فنری (پدهای کف، پدهای زین)، محافظهای لبه (پلاستیک یا تخته فیبر) یا مواد لایهلایه در حین جابجایی، حمل و نقل و انبارداری موقت را برای جلوگیری از تماس فلز با فلز و جذب ضربه الزامی کنید.
- گزینههای بارگیری/تخلیه خودکار را ارزیابی کنید:
- در صورت امکان و توجیهپذیر بودن از نظر حجم/فرکانس، ادغام را در نظر بگیرید. سیستم های بارگیری کویل خودکار (به عنوان مثال، وسایل نقلیه هدایت خودکار (AGV)، ماشینهای شاتل، لودرهای رباتیک) که قرارگیری آرام، دقیق و تکرارپذیر را روی نوار نقاله ورودی خط بستهبندی تضمین میکنند و خطای انسانی و آسیبهای احتمالی را به حداقل میرسانند.
- بازرسی کویل قبل از بارگیری را اجرا کنید:
- یک ایست بازرسی سریع بصری ایجاد کنید قبل از یک کویل روی خط بارگذاری میشود. این به اپراتورها اجازه میدهد تا آسیبهای قابل توجه از قبل موجود را که میتوانند باعث مشکلات پردازش شوند یا باید برای اهداف کنترل کیفیت مستند شوند، شناسایی کنند.
۹. مشکل ۷: گرمای بیش از حد موتورها، گیربکسها و قطعات الکتریکی
مشکل: در طول مراحل راهاندازی، آزمایش و تولید اولیه که نیاز به نیروی زیادی دارند، تجهیزات میتوانند به شدت تحت فشار قرار گیرند. این امر میتواند منجر به مشکلات گرمای بیش از حد در موارد زیر شود:
- موتورهای الکتریکی (بهویژه درایوهای نوار نقاله، موتورهای چرخش پوشش، موتورهای سر تسمهکش).
- گیربکسها و کاهندهها.
- واحدهای قدرت هیدرولیکی (در صورت استفاده).
- کابینتها و پنلهای کنترل الکتریکی (به دلیل درایوها، PLCها، منابع تغذیه).
گرمای بیش از حد، عایق قطعات را تخریب میکند، باعث قطع ناخواسته دستگاههای محافظ میشود، طول عمر تجهیزات را به میزان قابل توجهی کاهش میدهد و میتواند منجر به خاموش شدن ناگهانی و غیرمنتظره دستگاهها شود.
راه حل:
- تهویه و خنکسازی کافی را تضمین کنید:
- مطمئن شوید که تمام موتورها، گیربکسها و کابینتهای الکتریکی جریان هوای کافی برای خنک شدن دارند.
- بررسی کنید که فنهای خنککننده (روی موتورها، در کابینتها) کار میکنند، در جهت صحیح میچرخند و مسدود نشدهاند.
- مطمئن شوید که منافذ تهویه و فیلترهای روی کابینتهای برق تمیز هستند و امکان تبادل هوای آزاد را فراهم میکنند. از مسدود کردن جریان هوا در اطراف تجهیزات خودداری کنید.
- دمای عملیاتی را کنترل کنید:
- در طول دورههای اولیه و تحت بار، از دماسنجهای مادون قرمز غیرتماسی یا دوربینهای تصویربرداری حرارتی برای نظارت بر دمای موتورها، یاتاقانها، گیربکسها، مخازن هیدرولیک و اجزای کلیدی در تابلوهای برق (درایوها، ترانسفورماتورها، کنتاکتورها) استفاده کنید.
- دمای پایه را تعیین کنید و هر قطعهای را که بهطور قابلتوجهی داغتر از حد انتظار یا فراتر از محدودیتهای سازنده کار میکند، بررسی کنید.
- سطح و نوع روانکاری را بررسی کنید:
- مطمئن شوید که گیربکسها و یاتاقانها با نوع و مقدار صحیح روانکننده، همانطور که توسط سازنده مشخص شده است، پر شدهاند. روانکاری ناکافی یا نادرست، اصطکاک و گرمای حاصل از آن را به طرز چشمگیری افزایش میدهد. به شدت به برنامه روانکاری توصیه شده پایبند باشید.
- بررسی اتصال مکانیکی و اضافه بار:
- مطمئن شوید که موتورها به طور مداوم در شرایط اضافه بار کار نمیکنند. مشکلات مکانیکی پاییندست که میتوانند بار را افزایش دهند، مانند ناهمراستایی نوار نقاله، خرابی یاتاقان یا تنظیم نادرست دستگاه که باعث مقاومت بیش از حد میشود را بررسی کنید.
- عملکرد حفاظت حرارتی را تأیید کنید:
- تأیید کنید که رلههای اضافه بار حرارتی موتور، ترمیستورها (در صورت وجود) و سیستمهای نظارت بر دمای درایو فرکانس متغیر (VFD) به درستی مطابق با دادههای پلاک موتور تنظیم شده و برای محافظت از تجهیزات در برابر آسیب حرارتی به درستی کار میکنند.

دستگاه بسته بندی کویل فولاد ضد زنگ line1 ۱۰. مسئله ۸: مصرف ناکارآمد مواد بستهبندی
- تأیید کنید که رلههای اضافه بار حرارتی موتور، ترمیستورها (در صورت وجود) و سیستمهای نظارت بر دمای درایو فرکانس متغیر (VFD) به درستی مطابق با دادههای پلاک موتور تنظیم شده و برای محافظت از تجهیزات در برابر آسیب حرارتی به درستی کار میکنند.
مشکل: تنظیمات نادرست دستگاه یا انتخاب پارامترهای غیربهینه در هنگام راهاندازی میتواند منجر به مصرف بیش از حد مواد بستهبندی مانند فیلم کششی، کاغذ VCI یا تسمهکشی شود. این امر مستقیماً هزینههای عملیاتی را افزایش میدهد و بدون بهبود متناسب حفاظت از کویل، ضایعات صنعتی غیرضروری ایجاد میکند.
راه حل:
- پارامترهای دستگاه بسته بندی بهینه:
- به طور سیستماتیک تنظیم دقیق کنید تنظیمات دستگاه بسته بندی برای دستیابی به مهار ایمن با حداقل استفاده از مواد. پارامترهای کلیدی عبارتند از:
- تعداد لایههای پیچیدن (لایههای بالایی، پایینی، بدنه).
- درصد همپوشانی فیلم بین لایهها.
- نسبت پیشکشش (دستیابی به حداکثر کشش بدون به خطر انداختن یکپارچگی فیلم).
- کشش پیچیدن (برای محکم نگه داشتن لایهها بدون له کردن کلاف کافی است).
- سرعت حرکت فیلم نسبت به سرعت چرخش.
- به طور سیستماتیک تنظیم دقیق کنید تنظیمات دستگاه بسته بندی برای دستیابی به مهار ایمن با حداقل استفاده از مواد. پارامترهای کلیدی عبارتند از:
- مواد بستهبندی مناسب را انتخاب کنید:
- مطمئن شوید که از فیلم استرچ یا سایر مواد بستهبندی با ضخامت، استحکام، مقاومت در برابر سوراخ شدن و قابلیت پیشکشش مناسب متناسب با اندازه، وزن و الزامات جابجایی خاص کویل خود استفاده میکنید. گاهی اوقات، یک فیلم با کارایی بالاتر (اما در ابتدا گرانتر) میتواند امکان کاهش قابل توجه مصرف مواد در هر کویل (پیچش کمتر، کشش بیشتر) را فراهم کند.
- سیستمهای تحویل فیلم/بند را کالیبره کنید:
- دقت و ثبات سیستم توزیع فیلم را تأیید کنید. مطمئن شوید که غلتکهای پیشکشش تمیز هستند، آزادانه میچرخند و به طور قابل اعتمادی به نسبت پیشکشش تنظیمشده دست مییابند.
- برای تسمهکشی، بررسی کنید که طول پیشروی ثابت باشد و تسمه در طول چرخه برش/آببندی حداقل هدر رود.
- پیگیری و نظارت بر مصرف مواد:
- سیستمی را برای ردیابی میزان مصرف مواد به ازای هر کلاف، هر شیفت یا هر روز در طول مرحله راهاندازی و تولید اولیه پیادهسازی کنید. این به شما امکان میدهد معیارها را تعیین کنید، روندها را شناسایی کنید و تأثیر تلاشهای بهینهسازی را کمّی کنید. اهدافی را برای بهرهوری مواد تعیین کنید.
۱۱. مسئله ۹: خطاهای ارتباطی بین سیستمهای یکپارچه
مشکل: یک خط بستهبندی کویل فولادی مدرن فقط یک دستگاه نیست، بلکه شبکهای از ماژولهای به هم پیوسته است که از طریق یک PLC مرکزی با هم ارتباط برقرار میکنند. خرابیهای ارتباطی یا خطاهای زمانی بین PLC و ایستگاههای مختلف (مثلاً، عدم ارسال سیگنال رسیدن کویل به دستگاه بستهبندی، عدم تأیید تکمیل چرخه توسط تسمهکش برای راهاندازی مجدد نوار نقاله) از جمله مشکلات رایج در هنگام راهاندازی هستند. این خطاها میتوانند باعث موارد زیر شوند:
- توقفهای غیرمنتظره خط.
- توالیهای عملیاتی نادرست.
- احتمال برخورد بین قطعات متحرک
- مشکلات متناوب که تشخیص آنها دشوار است.
راه حل:
- کابل کشی شبکه و اتصالات را بررسی کنید:
- تمام کابلهای شبکه (مثلاً اترنت/آیپی، پروفینت، پروفیباس) و لینکهای ارتباطی سیمکشیشده بین PLC اصلی، رکهای ورودی/خروجی از راه دور، HMIها، حسگرها، درایوها و کنترلکنندههای تکتک ماشینها را بهطور فیزیکی بررسی کنید.
- مطمئن شوید که همه کانکتورها محکم نصب شدهاند، به درستی سربندی شدهاند، دارای محافظ (در صورت لزوم) هستند و هیچ نشانهای از آسیب یا کشیدگی ندارند. مسیر کابل را بررسی کنید تا از منابع تداخل الکترومغناطیسی جلوگیری شود.
- سیگنالهای دست دادن را به طور سیستماتیک آزمایش کنید:
- در طول راهاندازی، سیگنالهای مهم «دست دادن» بین هر قطعه تجهیزات متصل به هم را به طور روشمند آزمایش کنید. برای مثال:
- تأیید کنید که نوار نقاله بالادستی سیگنال «آماده دریافت کویل» را ارسال میکند.
- قبل از شروع چرخه، مطمئن شوید که دستگاه پاییندستی سیگنال «سیمپیچ در موقعیت» را دریافت میکند.
- قبل از اینکه به نوار نقاله پاییندستی اجازه شروع به کار داده شود، مطمئن شوید که دستگاه سیگنال «تکمیل چرخه» را ارسال میکند.
- از نرمافزار مانیتورینگ PLC یا صفحات تشخیص HMI برای مشاهده این سیگنالها به صورت بلادرنگ استفاده کنید.
- در طول راهاندازی، سیگنالهای مهم «دست دادن» بین هر قطعه تجهیزات متصل به هم را به طور روشمند آزمایش کنید. برای مثال:
- بررسی و اشکالزدایی منطق PLC:
- را به دقت بررسی کنید برنامه نویسی PLC منطقی که ارتباطات بین ماشینی، توالییابی و اتصال متقابل را کنترل میکند.
- به پارامترهای زمانبندی (تایمرها، شمارندهها)، شرایط مجاز و روالهای مدیریت خطا مرتبط با سیگنالهای ارتباطی توجه دقیقی داشته باشید. اطمینان حاصل کنید که منطق قوی است و تغییرات احتمالی در زمانهای چرخه را در نظر میگیرد.
- اطمینان از سازگاری نرمافزار/سیستمعامل:
- تأیید کنید که تمام دستگاههای هوشمند موجود در شبکه (PLC، HMI، درایوها، کنترلکنندهها، حسگرهای هوشمند) از نسخههای نرمافزار و میانافزار سازگار، همانطور که توسط یکپارچهساز خط یا تولیدکنندگان تجهیزات مشخص شده است، استفاده میکنند. عدم تطابق نسخهها گاهی اوقات میتواند منجر به ناسازگاریهای ظریف ارتباطی شود.
- استفاده از ابزارهای نظارتی متمرکز:
- از قابلیتهای رابط انسان و ماشین (HMI) یا هر سیستم جامع SCADA (کنترل نظارتی و جمعآوری دادهها) برای نظارت بر وضعیت، حالت عملیاتی و پیوندهای ارتباطی بین بخشهای مختلف خط استفاده کنید. این سیستمها اغلب ابزارهای تشخیصی ارائه میدهند که میتوانند به شناسایی سریع خطاهای ارتباطی کمک کنند.
۱۲. نقش حیاتی آموزش اپراتور در جلوگیری از مشکلات راهاندازی
نادیده گرفته شده اما در اولویت: شاید مهمترین عامل، که اغلب دست کم گرفته میشود، کیفیت و کامل بودن آموزش اپراتور باشد . یک راهاندازی موفق و عملیات کارآمد پایدار به شدت به اپراتورهایی بستگی دارد که عملکرد خط، مشکلات بالقوه و رویههای عملیاتی صحیح را درک میکنند. اپراتورهایی که با ظرافتهای یک سیستم بستهبندی خودکار جدید یا ارتقا یافته آشنا نیستند ، احتمال بیشتری دارد که اشتباه کنند، هشدارها را اشتباه تفسیر کنند یا قبل از اینکه مشکلات در حال توسعه باعث خرابی قابل توجهی شوند، آنها را تشخیص ندهند.
راه حل:
- تدوین یک برنامه آموزشی جامع:
- آموزش ساختاریافته و مختص به هر نقش ارائه دهید که موارد زیر را پوشش دهد:
- توالی عملیات و کنترلهای ماشین.
- درک و تنظیم پارامترهای کلیدی (کشش، سرعت، همپوشانی، دستورالعملها).
- انجام بررسیهای روتین اپراتور (تمیز کردن، بازرسی چشمی، روغنکاری اولیه).
- تشخیص نشانههای رایج خطا و انجام مراحل اولیه عیبیابی.
- رویههای ایمنی، قفل/برچسبگذاری (LOTO) و توقفهای اضطراری.
- پیمایش و استفاده مؤثر از صفحات HMI.
- آموزش ساختاریافته و مختص به هر نقش ارائه دهید که موارد زیر را پوشش دهد:
- تمرین عملی را در برنامه بگنجانید:
- زمان کافی و تحت نظارت را به اپراتورها اختصاص دهید تا در مراحل بعدی راهاندازی و تولید اولیه، کار با تجهیزات را تمرین کنند. تئوری باید با تجربه عملی تقویت شود.
- ارائه مستندات واضح و قابل فهم:
- اطمینان حاصل کنید که اپراتورها به دفترچههای راهنمای عملیاتی، رویههای عملیاتی استاندارد (SOP)، راهنماهای مرجع سریع و نمودارهای عیبیابی که به خوبی نوشته شده، واضح و مختصر باشند، دسترسی آسان دارند، ترجیحاً به صورت دیجیتالی در HMI یا ایستگاههای کاری موجود باشند.
- توانمندسازی اپراتورها برای واکنش سطح اول:
- اپراتورها را آموزش دهید و به آنها اجازه دهید تا تنظیمات جزئی را انجام دهند، گرفتگیهای رایج را برطرف کنند (با رعایت پروتکلهای ایمنی) و کارهای عیبیابی اولیه و از پیش تعریفشده را انجام دهند. این کار باعث کاهش وابستگی به کارکنان تعمیر و نگهداری برای مشکلات ساده و بهبود زمان آماده به کار میشود.
- یادگیری و بازخورد مداوم را تقویت کنید:
- جلسات آموزشی دورهای برای یادآوری ارائه دهید و هر زمان که فرآیندها، مواد یا پارامترهای تجهیزات تغییر میکنند، بهروزرسانیها را ارائه دهید. اپراتورها را تشویق کنید تا در مورد رویهها و بهبودهای بالقوه بازخورد ارائه دهند.
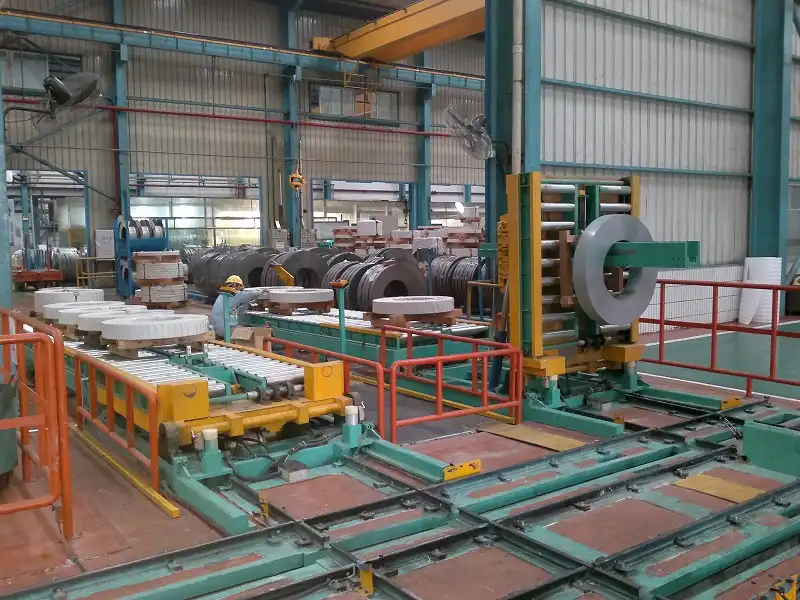
خط بسته بندی کویل عمودی 4 نتیجهگیری: یک استراتژی پیشگیرانه برای راهاندازی موفق خط بستهبندی
- جلسات آموزشی دورهای برای یادآوری ارائه دهید و هر زمان که فرآیندها، مواد یا پارامترهای تجهیزات تغییر میکنند، بهروزرسانیها را ارائه دهید. اپراتورها را تشویق کنید تا در مورد رویهها و بهبودهای بالقوه بازخورد ارائه دهند.
راهاندازی یک خط بستهبندی کویل فولادی جدید یا ارتقا یافته ، ناگزیر مستلزم گذر از موانع بالقوه است. با این حال، اتخاذ یک رویکرد پیشگیرانه، سیستماتیک و جزئینگر میتواند به طور قابل توجهی فراوانی و تأثیر مشکلات رایج راهاندازی را کاهش دهد.
موفقیت به چند رکن اساسی بستگی دارد:
- تنظیم و کالیبراسیون دقیق: اطمینان از پیکربندی صحیح تمام اجزای مکانیکی، حسگرها و پارامترهای کنترل از ابتدا.
- تست و اعتبارسنجی کامل: اجرای آزمایشهای شبیهسازی شده و واقعی محصول برای تأیید عملکرد، توالییابی و عملکرد در شرایط مختلف.
- آموزش جامع اپراتور: تجهیز تیم به دانش و مهارتهای لازم برای بهرهبرداری مؤثر و ایمن از خط تولید.
- تأیید ارتباط قوی: تضمین تعامل یکپارچه بین تمام اجزای سیستم یکپارچه.
علاوه بر این، ایجاد روالهای دقیق تعمیر و نگهداری پیشگیرانه از همان روز اول، انجام نظارت دقیق در طول مرحله عملیاتی اولیه و تقویت فرهنگ مشارکتی که در آن اپراتورها احساس قدرت برای شناسایی و گزارش زودهنگام مشکلات را داشته باشند، بسیار مهم است.
پرداختن به چالشهای بالقوهای مانند ناهماهنگی کویل، خطاهای بستهبندی و تسمهکشی، خطاهای حسگر، ناپایداری الکتریکی و اشکالات ارتباطی سیستم، در هنگام راهاندازی، نه تنها فرآیند راهاندازی روانتری را تضمین میکند، بلکه پایه محکمی برای قابلیت اطمینان، کارایی، ایمنی و عملکرد بهینه بلندمدت سیستم بستهبندی خودکار ارزشمند شما ایجاد میکند . سرمایهگذاری زمان و منابع لازم برای انجام صحیح مرحله راهاندازی، یک سرمایهگذاری مستقیم در جلوگیری از خرابیهای پرهزینه آینده، نقصهای کیفی و سردردهای عملیاتی است.