نحوه کار خطوط بسته بندی کویل فولادی: راهنمای جامع

خطوط بسته بندی کویل فولادی اجزای ضروری در زنجیره تولید فولاد و لجستیک هستند. آنها اطمینان حاصل می کنند که کویل های فولادی با ارزش به طور ایمن و کارآمد برای حمل، جابجایی و ذخیره سازی ایمن بسته بندی می شوند. خطوط بسته بندی خودکار مدرن مزایای قابل توجهی از جمله دقت افزایش یافته، افزایش سرعت، کاهش هزینه های نیروی کار و محافظت برتر در برابر عوامل محیطی و آسیب فیزیکی را ارائه می دهند.
این راهنما، بررسی دقیقی از نحوه عملکرد خطوط بستهبندی کلاف فولادی ارائه میدهد . ما این فرآیند را گام به گام تجزیه و تحلیل خواهیم کرد، اجزای کلیدی تجهیزات را شناسایی کرده و مزایای اتوماسیون را مورد بحث قرار خواهیم داد. این اطلاعات برای مدیران کارخانه، متخصصان لجستیک و هر کسی که در زنجیره تأمین فولاد مشغول به کار است و به دنبال درک یا بهینهسازی عملیات بستهبندی کلاف است، ارزشمند است.
1. درک نیازهای بسته بندی کویل فولادی
کویل های فولادی به عنوان مواد اولیه اساسی در صنایع حیاتی مانند خودروسازی، ساخت و ساز و تولید لوازم خانگی استفاده می شوند. با توجه به وزن قابل توجه، ابعاد بزرگ و حساسیت به آسیب سطحی یا خوردگی، بسته بندی مناسب بسیار مهم است. بسته بندی موثر یکپارچگی کویل را از مرکز تولید تا کاربر نهایی حفظ می کند.
1.1. تکامل از بسته بندی کویل دستی به خودکار
از لحاظ تاریخی، بسته بندی کویل فولادی شامل کار دستی قابل توجهی بود. این رویکرد اغلب منجر به کیفیت ناسازگار بسته، خطرات بیشتر آسیب سیم پیچ در حین جابجایی، افزایش احتمال آسیب به کارگر و هزینه های قابل توجه نیروی کار می شود. ظهور اتوماسیون این فرآیند را متحول کرده است.
خطوط بسته بندی کویل فولادی خودکار دخالت دستی را به حداقل می رساند که منجر به موارد زیر می شود:
- توان عملیاتی بالاتر: سرعت های پردازش سریعتر برنامه های تولید را برآورده می کند.
- کیفیت پایدار: استفاده یکنواخت از مواد محافظ و تسمه، حفاظت قابل اعتماد را تضمین می کند.
- کاهش آسیب: مکانیسم های دست زدن ملایم و کاربرد دقیق مواد از خراش، فرورفتگی و خوردگی جلوگیری می کند.
- ایمنی بهبود یافته: اتوماسیون نیاز به کار پرسنل در نزدیکی تجهیزات سنگین و متحرک را کاهش می دهد.
- هزینه های عملیاتی کمتر: کاهش نیاز به نیروی کار و کاهش ضایعات مواد به صرفه جویی در هزینه کمک می کند.
2. اجزای کلیدی یک خط بسته بندی کویل فولادی خودکار
یک خط بسته بندی کویل فولادی اتوماتیک معمولی چندین ماشین و سیستم تخصصی را با هم ادغام می کند تا فرآیند بسته بندی را به طور یکپارچه اجرا کنند.
2.1. ایستگاه بارگیری کویل (ترنستیل یا ماشین کویل)
این فرآیند اغلب با بارگذاری سیم پیچ ها در ایستگاه ورودی آغاز می شود.
- گردان: یک دستگاه چرخان چند بازو که می تواند چندین سیم پیچ را نگه دارد و آنها را به طور متوالی به خط تغذیه کند. این امکان بافر و عملکرد مداوم را فراهم می کند.
- ماشین کویل: گاری برقی که کویل ها را از انبار یا فرآیند قبلی (مانند شکاف) به نقطه شروع خط بسته بندی منتقل می کند.
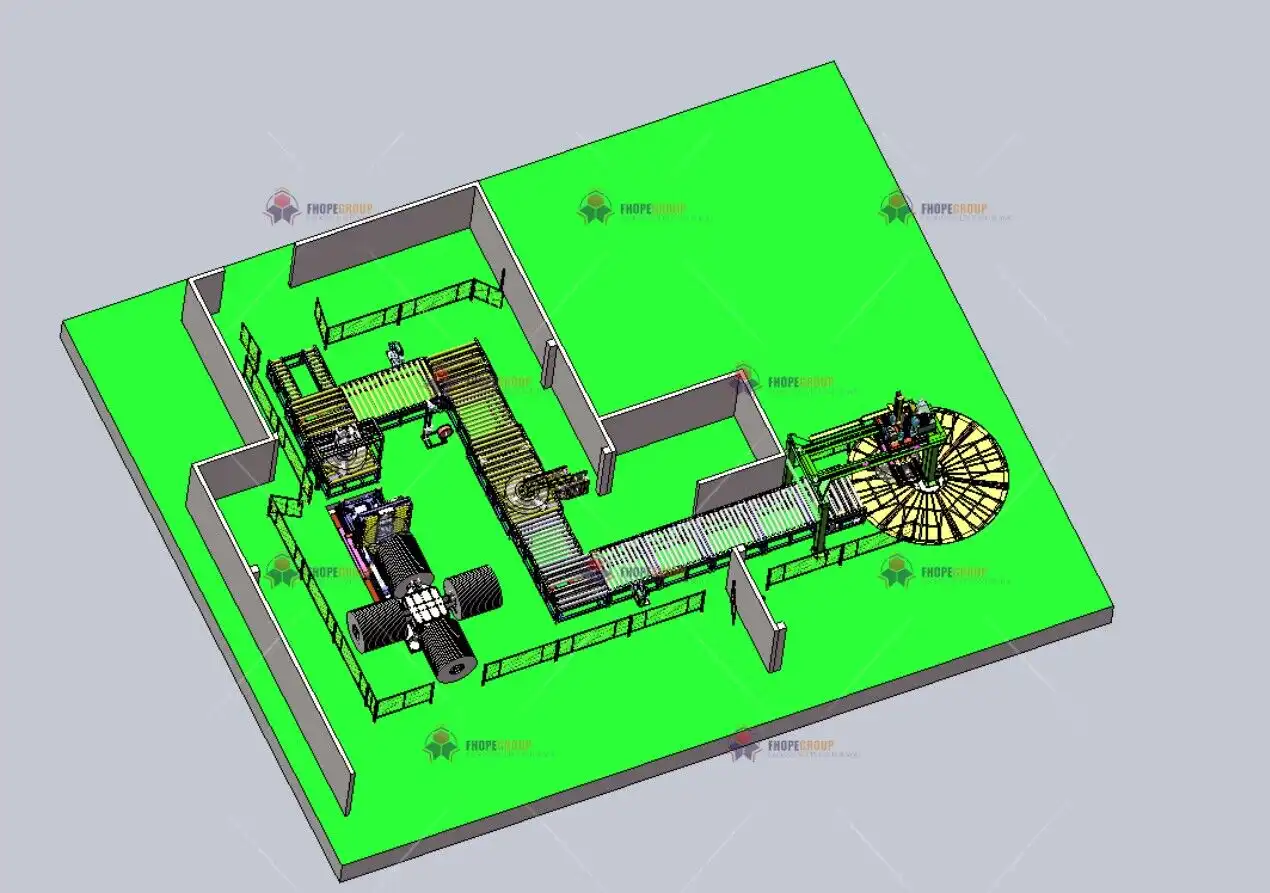
خط بسته بندی کویل فولادی 2 2.2. Coil Upender/Down-Ender
این ماشین مهم سیم پیچ را تغییر جهت می دهد. سیم پیچ ها ممکن است "چشم به دیوار" (محور افقی) برسند و برای فرآیندهای بعدی بسته بندی و تسمه بندی باید به سمت "چشم به آسمان" (محور عمودی) کج شوند، یا بالعکس. سیستم های هیدرولیک یا الکترومکانیکی نیروی مورد نیاز برای دستکاری ایمن کویل های سنگین را فراهم می کنند.
2.3. دستگاه بسته بندی کویل
هسته فرآیند بسته بندی محافظ. این دستگاه لایه هایی از مواد محافظ را در اطراف سطوح سیم پیچ اعمال می کند. مواد بسته بندی رایج عبارتند از:
- فیلم کششی: یک مانع محکم و مقاوم در برابر رطوبت را فراهم می کند.
- کاغذ/فیلم VCI: آغشته به بازدارنده های خوردگی بخار برای محافظت در برابر زنگ زدگی.
- پارچه پلاستیکی بافته شده یا HDPE: محافظت قوی در برابر آسیب فیزیکی ارائه می دهد. دستگاه بسته بندی اغلب دارای کنترل تنش قابل تنظیم و برش و گیره خودکار فیلم برای کارایی است.
2.4. ایستگاه تسمه ای (محیطی و/یا شعاعی)
تسمه پوشش محافظ را محکم می کند و ساختار سیم پیچ محکم را حفظ می کند.
- تسمه محیطی: نوارهایی در اطراف محیط بیرونی سیم پیچ اعمال می شود.
- تسمه شعاعی (از طریق چشم): نوارها از قطر داخلی سیم پیچ (چشم) و اطراف قطر بیرونی عبور می کنند. سرهای تسمهبندی خودکار از تسمههای فولادی یا پلاستیکی با استحکام بالا استفاده میکنند و کشش دقیقی را قبل از آببندی تسمه اعمال میکنند (مثلاً از طریق جوشکاری یا مهر و موم مکانیکی).
2.5. سیستم چیدمان و پالت سازی
برای کویل های کوچکتر یا شکاف دار ("توله ها")، یک سیستم خودکار ممکن است آنها را روی یک پالت قرار دهد. این اغلب شامل بازوهای رباتیک، بالابرهای خلاء یا کنترلرهای مغناطیسی است که برای قرار دادن دقیق برای اطمینان از پایداری پشته طراحی شده اند.
2.6. حمل پالت و تسمه بندی
اگر کویل ها پالت شوند، خط شامل نوار نقاله هایی برای جابجایی پالت های خالی در موقعیت و حمل پالت های بارگذاری شده است. یک ماشین تسمهبندی پالت ممکن است تسمههای نهایی را برای محکم کردن کل پشته روی پالت اعمال کند.
2.7. سیستم های نقاله
انواع مختلف نوار نقاله (غلتک، زنجیر، تسمه) ایستگاه های مختلف را به هم متصل می کنند و از انتقال صاف و خودکار کویل ها در سراسر خط اطمینان می دهند. مناطق بافر اغلب برای مدیریت تغییرات در زمان پردازش ایستگاه گنجانده می شوند.
2.8. سیستم کنترل (PLC)
کل خط معمولاً توسط یک کنترل کننده منطقی قابل برنامه ریزی (PLC) تنظیم می شود. PLC اقدامات همه ماشینها را هماهنگ میکند، حسگرها را نظارت میکند، قفلهای ایمنی را مدیریت میکند و به اپراتورها اجازه میدهد تا فرآیند را از طریق رابط انسان و ماشین (HMI) کنترل و نظارت کنند.
3. فرآیند بسته بندی کویل فولادی خودکار: گام به گام
در حالی که تنظیمات خط خاص متفاوت است، یک فرآیند خودکار معمولی از این مراحل کلی پیروی می کند:
3.1. مرحله 1: بارگذاری و تغذیه سیم پیچ
کویل ها بر روی ماشین گردان یا کویل بارگذاری می شوند. این سیستم سیم پیچ را (اغلب از طریق سنسورها یا بارکدخوان ها) شناسایی می کند و در صورت آماده شدن، آن را به خط نقاله اصلی تغذیه می کند.
3.2. مرحله 2: آماده سازی کویل و جهت گیری
اگر تنظیم جهت برای بستهبندی یا تسمهبندی لازم باشد، سیمپیچ به سمت بالا/پایین حرکت میکند.
3.3. مرحله 3: بسته بندی محافظ
سیم پیچ وارد دستگاه بسته بندی می شود. دستگاه سیم پیچ را می چرخاند (یا یک شاتل بسته بندی دور سیم پیچ می چرخد) تا لایه های مشخص شده فیلم کششی، کاغذ VCI یا سایر مواد محافظ را اعمال کند. فیلم به طور خودکار در پایان چرخه بریده و محکم می شود.
3.4. مرحله 4: تسمه سیم پیچ
سیم پیچ پیچیده شده به سمت ایستگاه(های) تسمه کشی حرکت می کند. سرهای تسمه دهنده خودکار، تسمه های محیطی و/یا شعاعی را در موقعیت های از پیش برنامه ریزی شده با کشش دقیق اعمال می کنند.

3.5. مرحله 5: انباشتن (اختیاری)
در صورت امکان، سیم پیچهای پیچیده و تسمهای به ایستگاه انباشته منتقل میشوند، جایی که به طور خودکار بر روی یک پالت مطابق با یک الگوی از پیش تنظیم شده قرار میگیرند.
3.6. مرحله 6: بستن پالت (اختیاری)
پالت کاملاً بارگذاری شده به یک ایستگاه تسمهبندی پالت منتقل میشود که در آن تسمههایی برای محکم کردن سیم پیچهای انباشته شده روی پایه پالت اعمال میشود.
3.7. مرحله 7: برچسب زدن و وزن کردن (اختیاری)
یک ایستگاه خودکار ممکن است برچسب های شناسایی (بارکدها، برچسب های RFID) را اعمال کند و سیم پیچ یا پالت بسته بندی شده نهایی را برای موجودی و اسناد حمل وزن کند.
3.8. مرحله 8: تغذیه و تخلیه
کویل یا پالت تمام شده بسته بندی شده از طریق یک نوار نقاله خروجی به یک منطقه پیکاپ تعیین شده برای ذخیره سازی یا بارگیری بر روی وسایل نقلیه حمل می شود.
4. تضمین کنترل کیفیت در عملیات بسته بندی
حفظ استانداردهای بالای بسته بندی بسیار مهم است. خطوط خودکار شامل چندین معیار کنترل کیفیت هستند:
4.1. مانیتورینگ سنسور
حسگرها در سراسر خط وجود سیم پیچ، موقعیت، کشش مواد بسته بندی، کشش تسمه و وضعیت دستگاه را تشخیص می دهند. انحرافات می توانند هشدارها یا تنظیمات خودکار را ایجاد کنند.
4.2. سیستم های ویژن
دوربینها میتوانند پوشش بستهبندی، دقت قرار دادن بند و خوانایی برچسب را بررسی کنند و تأیید کیفیت در زمان واقعی را ارائه دهند.
4.3. ثبت و گزارش داده ها
سیستم PLC داده های عملیاتی (زمان چرخه، مصرف مواد، کدهای خطا) را ثبت می کند. این داده ها برای تجزیه و تحلیل عملکرد، برنامه ریزی نگهداری پیشگیرانه و بهینه سازی فرآیند بسیار ارزشمند هستند. گزارش ها می توانند شاخص های کلیدی عملکرد (KPI) مربوط به کارایی و کیفیت را ردیابی کنند.
5. اولویت بندی ایمنی در محیط های صنعتی سنگین
ماشین آلات عملیاتی که کویل های فولادی چند تنی را مدیریت می کنند، به پروتکل های ایمنی سختگیرانه نیاز دارند:
5.1. نگهبانی فیزیکی
حصارهای ایمنی، دروازههای دارای قفل و موانع فیزیکی مانع از ورود پرسنل به مناطق عملیاتی خطرناک در حین اجرای خط میشوند.
5.2. پرده های نور و اسکنرهای ناحیه
اینها موانع ایمنی نامرئی ایجاد می کنند. در صورت نقض فوراً به سیستم کنترل سیگنال می دهند تا حرکات مربوطه را متوقف کند و از برخورد یا به دام افتادن جلوگیری کند.
5.3. سیستم های توقف اضطراری
دکمه های توقف الکترونیکی به صورت استراتژیک در سراسر خط قرار گرفته اند و به پرسنل این امکان را می دهند که در مواقع اضطراری فوراً عملیات را متوقف کنند.
5.4. رویههای Lockout/Tagout (LOTO).
پروتکل های دقیق LOTO در طول نگهداری و تعمیر ضروری هستند. این رویهها تضمین میکنند که ماشینآلات بدون انرژی هستند و نمیتوانند به طور تصادفی راهاندازی مجدد شوند در حالی که پرسنل روی آن کار میکنند. رعایت استانداردهایی مانند استانداردهای OSHA ([منبع معتبر در استانداردهای ایمنی]) بسیار مهم است.
6. تعمیر و نگهداری: کلید طول عمر و عملکرد
تعمیر و نگهداری منظم برای حفظ عملکرد مطمئن و کارآمد خطوط بسته بندی کویل فولادی خودکار حیاتی است.
6.1. برنامه نگهداری پیشگیرانه
برنامه ای ساختاریافته برای بازرسی، روغن کاری، تنظیمات و تعویض قطعات بر اساس توصیه های سازنده و داده های عملیاتی. این خرابی های غیرمنتظره را به حداقل می رساند.
6.2. بازرسی های معمول
بررسیهای روزانه یا هفتگی توسط اپراتورها یا کارکنان تعمیر و نگهداری برای شناسایی مشکلات احتمالی مانند تسمههای فرسوده، غلطکهای آسیبدیده، اتصالات شل، انسداد حسگر، یا سطوح پایین روغنکاری.
6.3. مدیریت قطعات یدکی
حفظ موجودی قطعات یدکی حیاتی (مانند سنسورها، تسمهها، اجزای سر تسمهبندی، موتورها) زمان از کار افتادگی را در مواقع ضروری کاهش میدهد.
7. نتیجه گیری: ارزش بسته بندی کویل فولادی خودکار
خطوط بسته بندی کویل فولادی خودکار نشان دهنده پیشرفت تکنولوژیکی قابل توجهی نسبت به روش های دستی است. آنها راندمان افزایش یافته، کیفیت بسته بندی ثابت، ایمنی کارگران بهبود یافته و حفاظت بهتر از محصولات فولادی با ارزش ([منابع حفاظت از فولاد]) را ارائه می دهند. با درک اجزا، جریان فرآیند، اقدامات کنترل کیفیت، ویژگیهای ایمنی و الزامات نگهداری این سیستمها، تولیدکنندگان و پردازندههای فولاد میتوانند از اتوماسیون برای سادهسازی لجستیک، کاهش هزینهها و اطمینان از رسیدن محصولاتشان به مشتریان در شرایط بهینه استفاده کنند. سرمایه گذاری یا بهینه سازی یک خط بسته بندی خودکار یک تصمیم استراتژیک است که مزایای عملیاتی قابل توجهی را به همراه دارد.