بهینه سازی خطوط بسته بندی کویل: راهنمای ابزار دقیق، کنترل و اتوماسیون
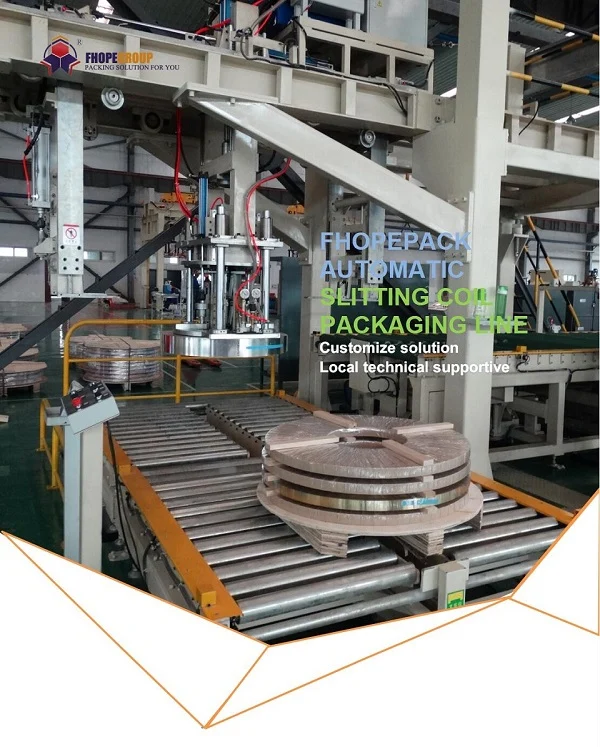
1. نقش اتوماسیون در خطوط بسته بندی کویل مدرن
اتوماسیون در خطوط بستهبندی کویل برای دستیابی به حداکثر بهرهوری عملیاتی، حفظ کیفیت بستهبندی ثابت و افزایش قابل توجه ایمنی محل کار، اساسی است. سیستمهای بستهبندی کویل امروزی با بهرهگیری از سیستمهای کنترل پیشرفته و ابزار دقیق، وظایف دستی را به شدت کاهش میدهند و امکان افزایش توان عملیاتی و چرخههای تولید سریعتر را فراهم میکنند. این راهنما به بررسی اجزا و استراتژیهای حیاتی برای اتوماسیون و کنترل خطوط بستهبندی کویل میپردازد و بر ادغام یکپارچه با فرآیندهای بالادستی، مانند خطوط برش، و فعالیتهای پاییندستی مانند انبارداری و حمل و نقل تمرکز دارد. پیادهسازی اتوماسیون قوی، گردش کار سادهای را از تولید کویل تا تحویل نهایی تضمین میکند.
2. اجزای اصلی سیستم های کنترل خط بسته بندی کویل

2.1 کنترل کننده منطقی قابل برنامه ریزی (PLC): مغز سیستم
PLC به عنوان واحد پردازش مرکزی برای خط بسته بندی کویل خودکار عمل می کند. کل عملیات را توسط:
- یکپارچه سازی ورودی های داده از سنسورهای مختلف در سراسر خط.
- کنترل حرکات مکانیکی دقیق نوار نقاله ها، لفاف ها و استکرها.
- هماهنگی هر مرحله از توالی بسته بندی، از ورود سیم پیچ تا خروج.
PLC های پیشرفته، مانند سری S1500 زیمنس (اغلب برای قابلیت اطمینان و مقیاس پذیری اثبات شده در محیط های صنعتی استفاده می شود)، جریان های داده را در زمان واقعی پردازش می کنند تا تنظیمات آنی را انجام دهند. این پارامترهای عملکرد بهینه، از جمله سرعت نوار نقاله، کشش مواد بسته بندی، و اعمال نیروی تسمه را تضمین می کند، که منجر به نتایج بسته بندی سازگار و کارآمد می شود.
علاوه بر این، قابلیت های PLC های مدرن را می توان با استفاده از ماژول های تخصصی به طور قابل توجهی گسترش داد. اینها اجازه می دهند:
- ادغام سنسورهای اضافی برای نظارت پیشرفته.
- ادغام سیستم های ایمنی پیشرفته (به عنوان مثال، پرده های نور، دروازه های ایمنی).
- اتصال به دستگاه های خارجی یا سیستم های کنترل سطح بالاتر.
پشتیبانی از پروتکلهای ارتباطی صنعتی مانند Profibus یا Profinet تبادل اطلاعات با سرعت بالا را بین PLC و سایر اجزای سیستم (درایوها، HMI، PLCهای بالادستی/پاییندستی) تسهیل میکند و عملکرد هماهنگ و کارآمد را در کل طبقه تولید تضمین میکند. قدرت محاسباتی PLC همچنین عملکردهای پیچیده ای مانند عیب یابی بلادرنگ، محاسبات متعادل کننده بار و نظارت بر مصرف انرژی را امکان پذیر می کند، داده های ارزشمندی را برای استراتژی های تعمیر و نگهداری پیش بینی و به حداقل رساندن زمان خرابی برنامه ریزی نشده پرهزینه ارائه می دهد.
2.2 رابط ماشین انسانی (HMI): کنترل و نظارت اپراتور
HMI یک رابط کاربرپسند (معمولاً صفحه نمایش لمسی) برای تعامل با خط بسته بندی سیم پیچ در اختیار اپراتورها قرار می دهد. توابع کلیدی آن عبارتند از:
- نظارت در زمان واقعی: نمایش وضعیت تمام اجزای خط، قرائت حسگرها و فرآیندهای فعال.
- تنظیم پارامتر: اجازه دادن به اپراتورها برای وارد کردن یا تغییر تنظیمات حیاتی مانند ابعاد سیم پیچ (عرض، قطر)، وزن، لایه های بسته بندی مورد نیاز، و تنظیمات تنش، که فرآیند را برای محصول یا نیازهای مشتری خاص تنظیم می کند.
- کنترل فرایند: فعال کردن اپراتورها برای شروع، توقف، توقف یا مداخله دستی در توالی بسته بندی.
HMI های مدرن اغلب دارای ویژگی هایی هستند که کارایی عملیاتی و قابلیت ردیابی را افزایش می دهند:
- سفارشی سازی: ادغام با برنامه نویسی منبع باز یا سفارشی امکان تنظیم رابط و افزودن عملکردهای خاص مربوط به عملیات را فراهم می کند.
- ثبت اطلاعات: ثبت داده های عملیاتی کلیدی (تعداد تولید، زمان چرخه، مشخصات سیم پیچ، رویدادهای خرابی) برای تجزیه و تحلیل عملکرد، کنترل کیفیت و گزارش.
- گزارش عملیات: ردیابی اقدامات اپراتور و رویدادهای سیستم یک تاریخچه دقیق برای عیب یابی، بهینه سازی فرآیند و مسیرهای حسابرسی ارائه می دهد.
یک HMI بصری و آموزنده برای عملکرد کارآمد، عیب یابی سریع و حفظ شفافیت در فرآیند بسته بندی خودکار بسیار مهم است.
2.3 سروو درایوها و موتورها: فعال کردن حرکت دقیق
درایوها و موتورهای سروو برای کاربردهایی که نیاز به حرکت بسیار دقیق و کنترل شده در خط بسته بندی سیم پیچ دارند ضروری هستند. آنها بر حرکت اجزای حیاتی مانند:
- چرخش دستگاه بسته بندی و خوراک فیلم.
- موقعیت گردان گردان.
- چرخش به سمت پایین
- حرکات مکانیسم انباشته.
یک سیستم سروو معمولی شامل:
- سرو موتور: حرکت چرخشی یا خطی دقیقاً کنترل شده را فراهم می کند.
- سروو درایو: موتور را نیرو می دهد و سیگنال های کنترلی (از PLC) را برای تنظیم سرعت، گشتاور و موقعیت تفسیر می کند.
- دستگاه بازخورد (Encoder/Resolver): موقعیت واقعی موتور، سرعت و گشتاور را به طور مداوم کنترل می کند و این داده ها را به درایو و PLC ارسال می کند.
این سیستم بازخورد حلقه بسته امکان کنترل حرکت فوق العاده دقیق را فراهم می کند. این سیستم به طور مداوم موقعیت/سرعت فرمان را با مقادیر واقعی اندازهگیری شده مقایسه میکند و تنظیمات میکرو را برای اصلاح هرگونه انحراف انجام میدهد. این منجر به:
- موقعیت سیم پیچ بسیار دقیق برای بسته بندی و تسمه بندی.
- شتاب و کاهش سرعت صاف، کاهش استرس مکانیکی.
- اجرای مداوم پروفیل های حرکتی پیچیده
- بهبود کیفیت محصول از طریق جابجایی دقیق مواد.
- افزایش کارایی و قابلیت اطمینان خط بسته بندی، به ویژه در هنگام کار با اندازه های مختلف سیم پیچ یا مواد ظریف.
3. ابزار دقیق برای اندازه گیری و کنترل

3.1 حسگرها و رمزگذارها: تشخیص موقعیت و حرکت
حسگرها و رمزگذارها «چشم و گوش» سیستم خودکار هستند که دادههای بیدرنگ ضروری مورد نیاز برای کنترل دقیق را فراهم میکنند. انواع متداول مورد استفاده در خطوط بسته بندی کویل عبارتند از:
- حسگرهای مجاورتی: وجود یا عدم وجود سیم پیچ یا قطعات ماشین را بدون تماس فیزیکی تشخیص دهید.
- حسگرهای فوتوالکتریک: از پرتوهای نور برای تشخیص اجسام، اندازه گیری فواصل یا تأیید موقعیت استفاده کنید.
- رمزگذارها: موقعیت، سرعت و جهت چرخشی یا خطی را اندازه گیری کنید که برای کنترل دقیق موتورها و قطعات متحرک بسیار مهم است.
داده های آنها مستقیماً به PLC وارد می شود و عملکردهای حیاتی مانند:
- تشخیص سیم پیچ: تأیید اینکه یک سیم پیچ به یک ایستگاه خاص رسیده است (به عنوان مثال، بسته بندی، تسمه، انباشته کردن).
- اندازه گیری ابعاد: سنسورها می توانند قطر یا عرض سیم پیچ را برای تنظیمات فرآیند اندازه گیری کنند.
- تایید موقعیت: قبل از ادامه، اطمینان حاصل کنید که اجزایی مانند میزهای گردان یا بالابرها در موقعیت صحیح قرار دارند.
- نظارت بر حرکت: رمزگذارها موقعیت دقیق حلقه های بسته بندی، تسمه نقاله یا بازوهای روی هم را برای اجرای دقیق ردیابی می کنند.
به عنوان مثال، رمزگذارها برای اندازهگیری دقیق عرض سیمپیچ در طول عملیات برداشت و نظارت بر ارتفاع سیمپیچهای روی هم برای اطمینان از قرارگیری پایدار و صحیح، حیاتی هستند. این جریان پیوسته از داده های دقیق، خطاها را به حداقل می رساند، زمان چرخه را بهبود می بخشد، و عملکرد روان و قابل اعتماد کل خط بسته بندی را تضمین می کند.
3.2 سلول های بار: اندازه گیری دقیق وزن
لودسل ها حسگرهای تخصصی هستند که برای اندازه گیری دقیق وزن طراحی شده اند. در خطوط بسته بندی کویل، آنها برای موارد زیر حیاتی هستند:
- بررسی وزن کویل: اطمینان از عملکرد سیستم های حمل و نقل (نقاله ها، بالابرها) در محدوده ایمن بار.
- محاسبه وزن ناخالص و خالص: اندازه گیری وزن کل (کویل + بسته بندی) و وزن وزن برای موجودی دقیق و اسناد حمل و نقل.
- ثبات انباشتگی: ارائه داده های وزنی به PLC برای اطمینان از اینکه کویل های انباشته از محدودیت های بار پالت یا کف تجاوز نمی کنند.
لودسل های با دقت بالا (اغلب با دقتی مانند 1/3000 یا بهتر) داده های قابل اعتمادی را ارائه می دهند که برای ایمنی و یکپارچگی فرآیند ضروری است. اندازه گیری دقیق وزن از بارگذاری بیش از حد تجهیزات جلوگیری می کند، روش های صحیح حمل و نقل کویل های سنگین را تضمین می کند و به مدیریت دقیق موجودی کمک می کند.
3.3 سیستم های کنترل تنش: بهینه سازی کاربرد مواد
سیستم های کنترل کشش در طول فرآیند بسته بندی، به ویژه در هنگام استفاده از موادی مانند فیلم کششی، کاغذ یا پارچه محافظ، حیاتی هستند. وظیفه اصلی آنها تنظیم نیرویی است که مواد بسته بندی به سیم پیچ اعمال می شود. تنش مناسب بسیار مهم است زیرا:
- کم کشش: منجر به شل شدن پوششها میشود، محافظت ناکافی را ارائه میدهد و احتمالاً در حین جابجایی یا حمل و نقل باز میشود.
- کشش بیش از حد: می تواند به لبه های سیم پیچ آسیب برساند، یکپارچگی مواد بسته بندی را به خطر بیندازد (باعث پارگی) یا مواد زائد.
سیستم های کنترل تنش مدرن امکان تنظیمات دقیق و دینامیکی را از طریق PLC و HMI فراهم می کنند. این تضمین می کند که تنش بهینه به طور مداوم اعمال می شود، با در نظر گرفتن:
- نوع مواد بسته بندی مورد استفاده (هر کدام خواص کششی و استحکام متفاوتی دارند).
- الزامات خاص سیم پیچ (مثلاً سطوح ظریف ممکن است به کشش کمتری نیاز داشته باشند).
- تغییرات در طول چرخه بسته بندی (به عنوان مثال، تنش ممکن است نیاز به تنظیم در اطراف گوشه ها).
با حفظ تنش صحیح، این سیستم ها حفاظت از سیم پیچ را افزایش می دهند، استفاده از مواد را بهینه می کنند و یکپارچگی بسته را در طول ذخیره سازی و حمل و نقل تضمین می کنند.
4. اتوماسیون در سراسر فرآیندهای بسته بندی سیم پیچ کلید
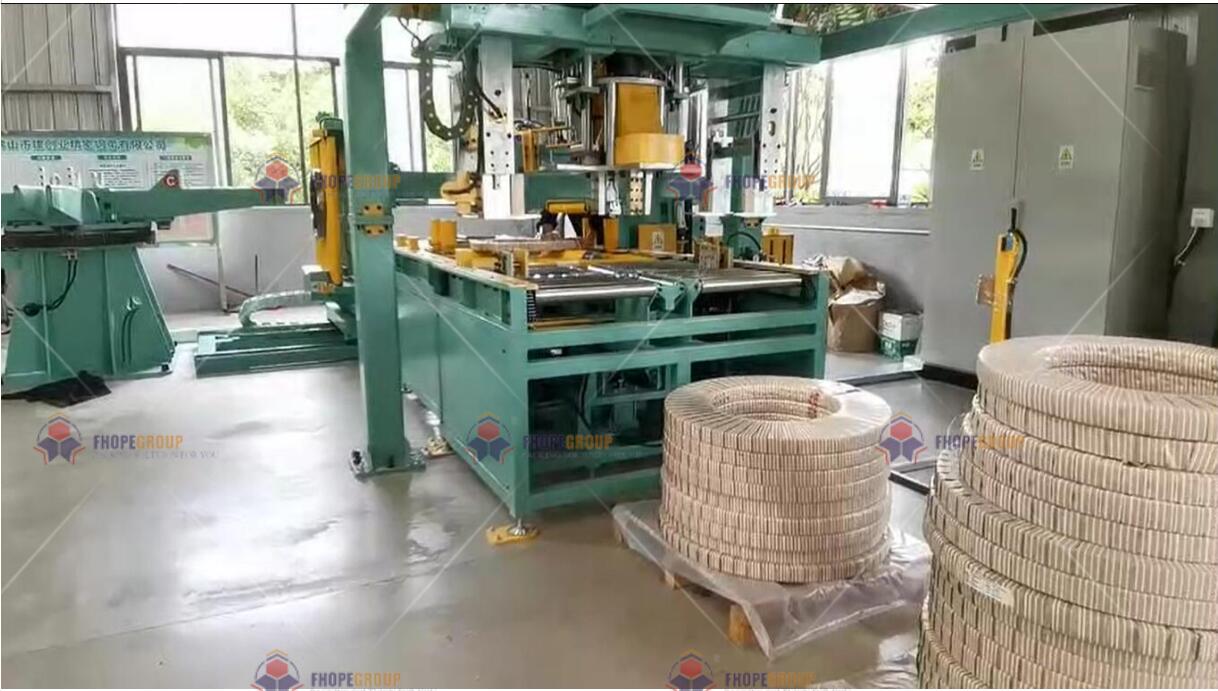
4.1 انتقال خودکار سیم پیچ و موقعیت یابی
حرکت کارآمد و ایمن کویل های سنگین از طریق سیستم های خودکار یکپارچه به دست می آید:
- سیستم های نوار نقاله: سیم پیچ ها را بین ایستگاه های پردازش مختلف حمل کنید (به عنوان مثال، از خروجی خط شکاف تا بسته بندی، سپس به انباشته). اغلب از غلتک ها یا زین های V شکل برای ثبات استفاده کنید.
- رو به پایین / شیب: سیم پیچ ها را بین جهت افقی ("چشم به آسمان") و عمودی ("چشم به دیوار") در صورت نیاز برای فرآیندهای مختلف بچرخانید.
- میزهای گردان: سیم پیچ ها را به صورت افقی بچرخانید تا از جهت گیری صحیح برای بسته بندی، تسمه بندی، برچسب زدن یا چیدن اطمینان حاصل کنید.
این سیستمها معمولاً از درایوهای موتور-دنده قوی یا نیروی هیدرولیک استفاده میکنند که توسط PLC بر اساس بازخورد حسگر برای موقعیتیابی دقیق کنترل میشوند. درایوهای سروو ممکن است در مواردی که دقت فوقالعاده بالایی مورد نیاز است، مورد استفاده قرار گیرند. یک جنبه حیاتی که اغلب نادیده گرفته میشود، فونداسیون است : به دلیل وزن قابل توجه کویلها و ماشینآلات و نیروهای دینامیکی درگیر، یک فونداسیون پایدار و مهندسی شده مناسب برای جلوگیری از لرزش، عدم تراز و تضمین دقت و قابلیت اطمینان طولانی مدت تجهیزات انتقال خودکار ضروری است.
4.2 ماشین آلات بسته بندی اتوماتیک
ماشینهای بستهبندی خودکار لایههای محافظ (فیلم کششی، کاغذ، فیلم VCI، پارچه) را به طور موثر و پیوسته اعمال میکنند. ویژگی های کلیدی خودکار عبارتند از:
- سیستم های حلقه چرخان / بازو: توزیع کننده مواد را در اطراف سیم پیچ حمل کنید.
- سرعت های کنترل شده توسط اینورتر: امکان تنظیم دقیق سرعت چرخش حلقه و نرخ تغذیه فیلم/کاغذ، کنترل درصد همپوشانی.
- کنترل کشش قابل تنظیم: مدیریت پویا توسط PLC (همانطور که در 3.3 توضیح داده شد) برای کاربرد بهینه.
- محاسبه خودکار مواد: این سیستم طول مواد مورد نیاز را بر اساس ابعاد سیم پیچ وارد یا دریافت شده از سیستم های بالادست محاسبه می کند.
- برش و بستن اتوماتیک: به طور ایمن مواد را در پایان چرخه برش می دهد و آن را برای سیم پیچ بعدی محکم می کند و ضایعات و دخالت اپراتور را به حداقل می رساند.
این ماشینها میتوانند مواد بستهبندی مختلف را مدیریت کنند و بهطور خودکار با اندازههای مختلف سیم پیچ تطبیق داده شوند و از محافظت سازگار متناسب با نیازهای محصول اطمینان حاصل کنند.
4.3 راهحلهای انباشته و ذخیرهسازی کویل خودکار
سیستم های انباشته خودکار به طور موثر کویل های تمام شده را روی پالت ها، لغزنده ها یا مستقیماً در قفسه های ذخیره سازی قرار می دهند. اتوماسیون فراهم می کند:
- قرارگیری دقیق: با استفاده از حسگرها، رمزگذارها و بالابرهای کنترل شده (هیدرولیک، پنوماتیک یا سروو رانده) اطمینان حاصل می شود که سیم پیچ ها به طور دقیق و پایدار روی هم چیده می شوند و از آسیب جلوگیری می کند.
- ایمنی پیشرفته: جابجایی دستی خطرناک کویل های سنگین را حذف می کند. بالابرهای جاروبرقی یا گیره های تخصصی می توانند به طور ایمن کویل ها را کنترل کنند.
- الگوهای انباشتگی قابل تنظیم: اپراتورها می توانند پارامترهای انباشتگی (تعداد سیم پیچ در پشته، محدودیت ارتفاع، الگوهای خاص) را از طریق HMI بر اساس ابعاد سیم پیچ، وزن و نیازهای مشتری تعریف کنند.
- انعطاف پذیری با گرامافون: ادغام یک میز گردان در ناحیه انباشته شدن امکان چرخش سیم پیچ ها را قبل از انباشته شدن فراهم می کند، الگوهای پیچیده تر یا کارآمدتر و انتخاب آسان تر برای انجام سفارش را امکان پذیر می کند.
اتوماسیون در انباشته کردن، مرحله نهایی را قبل از ذخیره سازی یا حمل و نقل ساده می کند، کارایی، ایمنی را بهبود می بخشد و اطمینان حاصل می کند که کویل ها به طور مناسب بر اساس قوانین از پیش تعریف شده مدیریت می شوند.
5. یکپارچه سازی داده ها: اتصال خط بسته بندی

5.1 ادغام با سیستم های MES/ERP
خطوط بسته بندی کویل مدرن به ندرت جزایر ایزوله هستند. ادغام یکپارچه با سیستم های مدیریت کارخانه سطح بالاتر بسیار مهم است:
- تبادل اطلاعات: با استفاده از API ها (واسط های برنامه نویسی کاربردی) یا پروتکل های استاندارد (مانند OPC UA)، PLC خط بسته بندی می تواند داده ها را در زمان واقعی با سیستم های اجرایی ساخت (MES) و سیستم های برنامه ریزی منابع سازمانی (ERP) مبادله کند.
- جریان اطلاعات: این اجازه می دهد تا داده های تولید (کویل های بسته بندی شده، مواد مصرف شده، زمان خرابی) را به سمت بالا و دریافت سفارشات تولید، مشخصات سیم پیچ و الزامات حمل و نقل را به سمت پایین ارسال کنید.
- سفارشی سازی نرم افزار: اثربخشی یکپارچه سازی به شدت به نرم افزار PLC و HMI بستگی دارد. برنامه نویسی سفارشی، تعریف شده در مرحله مشخصات پروژه، برای اطمینان از همسویی کامل فرمت های داده، پروتکل های ارتباطی و گردش کار با سیستم های خاص MES/ERP و نیازهای عملیاتی تسهیلات ضروری است.
این ادغام دید گسترده کارخانه را فراهم می کند، انجام سفارش را ساده می کند، دقت موجودی را بهبود می بخشد و از تصمیم گیری مبتنی بر داده پشتیبانی می کند.
5.2 ادغام بالادست با خطوط برش
ارتباط مستقیم بین خط بسته بندی سیم پیچ و خط شکاف بالادست (یا سایر خطوط پردازش اولیه) مزایای قابل توجهی را ارائه می دهد:
- انتقال خودکار داده ها: داده های سیم پیچ (شناسه، ابعاد، وزن، درجه، سفارش مشتری) را می توان به طور خودکار از PLC خط برش به PLC خط بسته بندی از طریق اترنت، پروفیباس یا سایر شبکه های صنعتی منتقل کرد.
- کاهش زمان راه اندازی: خط بسته بندی به طور خودکار خود را پیکربندی می کند (به عنوان مثال، راهنماها را تنظیم می کند، پارامترهای بسته بندی را تنظیم می کند) بر اساس داده های سیم پیچ ورودی، ورود دستی داده ها را حذف می کند و زمان تغییر را کاهش می دهد.
- به حداقل رساندن خطا: از اشتباهات ناشی از ورودی دستی داده ها جلوگیری می کند و اطمینان حاصل می کند که فرآیند بسته بندی صحیح برای هر سیم پیچ اعمال می شود.
- دقت برچسب زدن: اگر خط بسته بندی شامل چاپ و برچسب زدن خودکار باشد، داده های دریافتی از بالادست تضمین می کند که برچسب ها (با کد بارکد، جزئیات محصول، آرم) دقیق و به درستی اعمال شوند.
5.3 اسکن بارکد و ردیابی برای قابلیت ردیابی
ادغام اسکنر بارکد در نقاط مختلف خط بسته بندی، قابلیت ردیابی و کنترل موجودی را افزایش می دهد:
- شناسایی سیم پیچ: اسکن بارکد روی سیم پیچ های ورودی هویت را تأیید می کند و داده های مرتبط را از پایگاه داده یا MES/ERP بازیابی می کند.
- ردیابی فرآیند: اسکن در مراحل مختلف تکمیل فرآیندهایی مانند بسته بندی یا تسمه را تأیید می کند.
- تأیید برچسب: اسکن برچسب های تازه اعمال شده دقت را قبل از اینکه سیم پیچ به سمت پایین حرکت کند تأیید می کند.
- مدیریت موجودی: بهروزرسانیهای بلادرنگ را برای سیستمهای موجودی فراهم میکند، زیرا کویلها بستهبندی میشوند و به مناطق ذخیرهسازی یا حمل و نقل منتقل میشوند.
سیستمهای بارکد یک دنباله دیجیتال برای هر سیم پیچ ایجاد میکنند، دید زنجیره تامین را بهبود میبخشند، عیبیابی را ساده میکنند و مدیریت کارآمد سهام را ممکن میسازند.
6. اطمینان از ایمنی و مدیریت خطاها
6.1 ابزار ایمنی یکپارچه
ایمنی در محیط های خودکار بسیار مهم است. خطوط بسته بندی کویل باید دارای چندین لایه حفاظتی باشند:
- توقف های اضطراری (ایست های الکترونیکی): دکمه هایی با قرار دادن استراتژیک که بلافاصله با فشار دادن تمام حرکات خطرناک را متوقف می کنند.
- پرده های روشن: ایجاد یک مانع ایمنی نامرئی؛ در صورت نقض، سیستم حرکات خطرناک را در آن منطقه متوقف می کند.
- تشک های ایمنی/اسکنر: حضور اپراتور در مناطق ممنوعه را شناسایی کنید و توقف ایمن را آغاز کنید.
- نگهبانی / شمشیربازی به هم پیوسته: موانع فیزیکی از دسترسی به ماشین آلات متحرک جلوگیری می کند. باز کردن دروازه ها دستور توقف را راه اندازی می کند.
- سنسورهای حرکت: حرکت یا حضور غیرمنتظره را تشخیص دهید.
- مقررات Lockout/Tagout (LOTO): ایزوله انرژی ایمن را در حین نگهداری و سرویس فعال کنید.
این قطعات در منطق ایمنی PLC ادغام شده اند و پاسخ سریع به موقعیت های خطرناک و رعایت مقررات ایمنی را تضمین می کنند.
6.2 سیستم های هشدار و تشخیص عیب
سیستم کنترل به طور مداوم خط را برای انحراف از عملکرد عادی نظارت می کند:
- مانیتورینگ سنسور: مشکلاتی مانند سیم پیچ های گیر کرده، فرسودگی مواد، موقعیت نادرست یا اضافه بار موتور را تشخیص می دهد.
- تشخیص PLC: PLC دائماً خود چک می کند و دستگاه های متصل را نظارت می کند.
- تولید زنگ هشدار: هنگامی که یک خطا شناسایی می شود، سیستم آلارم های صوتی و/یا بصری را در HMI و چراغ های بالقوه فیزیکی فعال می کند.
- پیام خطا: HMI پیام های خطای خاصی را نشان می دهد که ماهیت و محل مشکل را نشان می دهد و به عیب یابی سریع کمک می کند.
- توقف خودکار: بسته به شدت، PLC ممکن است به طور خودکار خط یا بخش آسیب دیده را به یک توقف امن برساند تا از آسیب یا شرایط ناامن جلوگیری کند.
سیستم های هشدار و تشخیص عیب موثر با هشدار سریع اپراتورها در مورد مسائل و ارائه اطلاعات مورد نیاز برای اقدامات اصلاحی، زمان خرابی را به حداقل می رساند.
7. راهبردهای نگهداری و نظارت سیستم
7.1 ویژگی های نگهداری پیشگیرانه و پیش بینی کننده
سیستم های خودکار رویکردهای تعمیر و نگهداری پیشگیرانه را تسهیل می کنند:
- نظارت بر استفاده: PLC ساعات کار، تعداد چرخه ها و سطوح استرس را برای اجزای کلیدی (موتورها، یاتاقان ها، درایوها) ردیابی می کند.
- داده های تشخیصی: سنسورها پارامترهایی مانند ارتعاش، دما و جریان را کنترل میکنند که میتواند نشاندهنده مشکلات در حال توسعه باشد.
- هشدارهای تعمیر و نگهداری: بر اساس آستانه استفاده یا دادههای تشخیصی، سیستم میتواند هشدارهایی را در HMI ایجاد کند، که نیاز به انجام کارهای تعمیر و نگهداری پیشگیرانه خاص (مانند روغنکاری، بازرسی، تعویض قطعه) را نشان میدهد.
- تحلیل داده ها: تجزیه و تحلیل دادههای عملیاتی و تشخیصی تاریخی میتواند به پیشبینی خرابیهای احتمالی کمک کند، و اجازه میدهد تا تعمیر و نگهداری قبل از وقوع خرابی برنامهریزی شود (تعمیر پیشبینیکننده).
این ویژگی ها به به حداقل رساندن خرابی غیرمنتظره، افزایش طول عمر تجهیزات و بهینه سازی تخصیص منابع نگهداری کمک می کند.
7.2 قابلیت های نظارت و پشتیبانی از راه دور
بسیاری از سیستم های کنترل بسته بندی کویل مدرن ویژگی های دسترسی از راه دور را ارائه می دهند:
- دسترسی به داده از راه دور: به پرسنل مجاز (اپراتورها، کارکنان تعمیر و نگهداری، یکپارچهکنندههای سیستم) اجازه میدهد تا دادههای عملیاتی، صفحههای HMI و عیبیابی را از هر مکانی با اتصال به اینترنت در زمان واقعی مشاهده کنند.
- عیب یابی از راه دور: کارکنان پشتیبانی را قادر میسازد تا مسائل را تشخیص دهند، منطق PLC را تجزیه و تحلیل کنند، و به طور بالقوه پارامترها را از راه دور تنظیم کنند و به طور قابل توجهی سرعت حل مشکل را افزایش دهند.
- نظارت بر عملکرد: نظارت مداوم بر شاخصهای عملکرد کلیدی (KPI) مانند توان عملیاتی، زمان کار، و مصرف مواد را بدون نیاز به حضور فیزیکی در خط تسهیل میکند.
قابلیتهای ریموت برای کاهش زمان خرابی، ارائه پشتیبانی سریعتر متخصص، و امکان بهینهسازی عملکرد مداوم، بهویژه برای تسهیلاتی که در چندین شیفت یا در مکانهای مختلف کار میکنند، بسیار ارزشمند هستند.
8. نتیجه گیری: ارزش اتوماسیون پیشرفته در بسته بندی کویل
یکپارچهسازی ابزار دقیق، سیستمهای کنترل و اتوماسیون، عملیات بستهبندی کویل را متحول میکند و مزایای قابل توجهی را ارائه میکند که به طور گسترده توسط مراکز خدمات برش و تولیدکنندگان شناخته شده است. هم افزایی بین PLC هایی که منطق پیچیده را مدیریت می کنند، HMI هایی که کنترل بصری را ارائه می دهند، سیستم های سروو که دقت را تضمین می کنند، سنسورهایی که داده های دقیق را ارائه می دهند و یکپارچه سازی سیستم یکپارچه منجر به موارد زیر می شود:
- کاهش چشمگیر هزینه های نیروی کار: اتوماسیون کارهای تکراری می تواند نیاز به کار دستی را 70 تا 90 درصد کاهش دهد و به پرسنل اجازه دهد بر روی فعالیت های با ارزش بالاتر تمرکز کنند.
- افزایش قابل توجه توان عملیاتی: زمان چرخه بهینه و کاهش تنگناها می تواند خروجی خط بسته بندی را 35 تا 50 درصد یا بیشتر در مقایسه با روش های دستی یا نیمه خودکار افزایش دهد.
- افزایش کیفیت و سازگاری محصول: کنترل دقیق کشش بسته بندی، انباشته شدن دقیق و مدیریت خودکار داده ها خطای انسانی را به حداقل می رساند و از بسته بندی یکنواخت و محافظت بهتر از سیم پیچ ها در حین جابجایی و حمل و نقل اطمینان می دهد.
- ایمنی بهبود یافته: جایگزینی هندلینگ دستی با سیستمهای خودکار و گنجاندن ویژگیهای ایمنی قوی، خطر تصادفات محل کار را به شدت کاهش میدهد.
- انعطاف پذیری عملیاتی بیشتر: سیستمهایی که بهراحتی قابل تطبیق هستند، میتوانند طیف وسیعتری از اندازههای کویل و نیازهای بستهبندی را با حداقل زمان تعویض انجام دهند.
- مدیریت بهتر داده ها: یکپارچه سازی داده های ارزشمندی را برای بهینه سازی فرآیند، کنترل کیفیت، مدیریت موجودی و تصمیم گیری آگاهانه فراهم می کند.
در حالی که نیاز به سرمایه گذاری اولیه دارد، پیاده سازی اتوماسیون پیشرفته در خطوط بسته بندی کویل بازدهی قانع کننده ای را از طریق افزایش کارایی، کاهش هزینه های عملیاتی، حفاظت برتر از محصول و محیط کار ایمن تر ارائه می دهد و آن را به یک ضرورت استراتژیک برای تسهیلات پردازش کویل رقابتی تبدیل می کند.