دستگاه بسته بندی کویل فولادی چگونه کار می کند؟ راهنمای گام به گام فرآیند
یک دستگاه بستهبندی کویل فولادی چیزی بیش از یک حلقه چرخان است. بیاموزید که چگونه بارگیری، موقعیتیابی، حرکت بستهبندی، کنترل مواد و مراحل نهایی با هم کار میکنند تا یک بستهبندی کویل منسجم ایجاد شود و در عین حال کارایی جابجایی را بهبود بخشیده و چالشهای بستهبندی دستی را کاهش دهد.

دستگاه بسته بندی کویل فولادی چگونه کار می کند؟
دستگاه بسته بندی کویل فولادی چگونه کار می کند؟
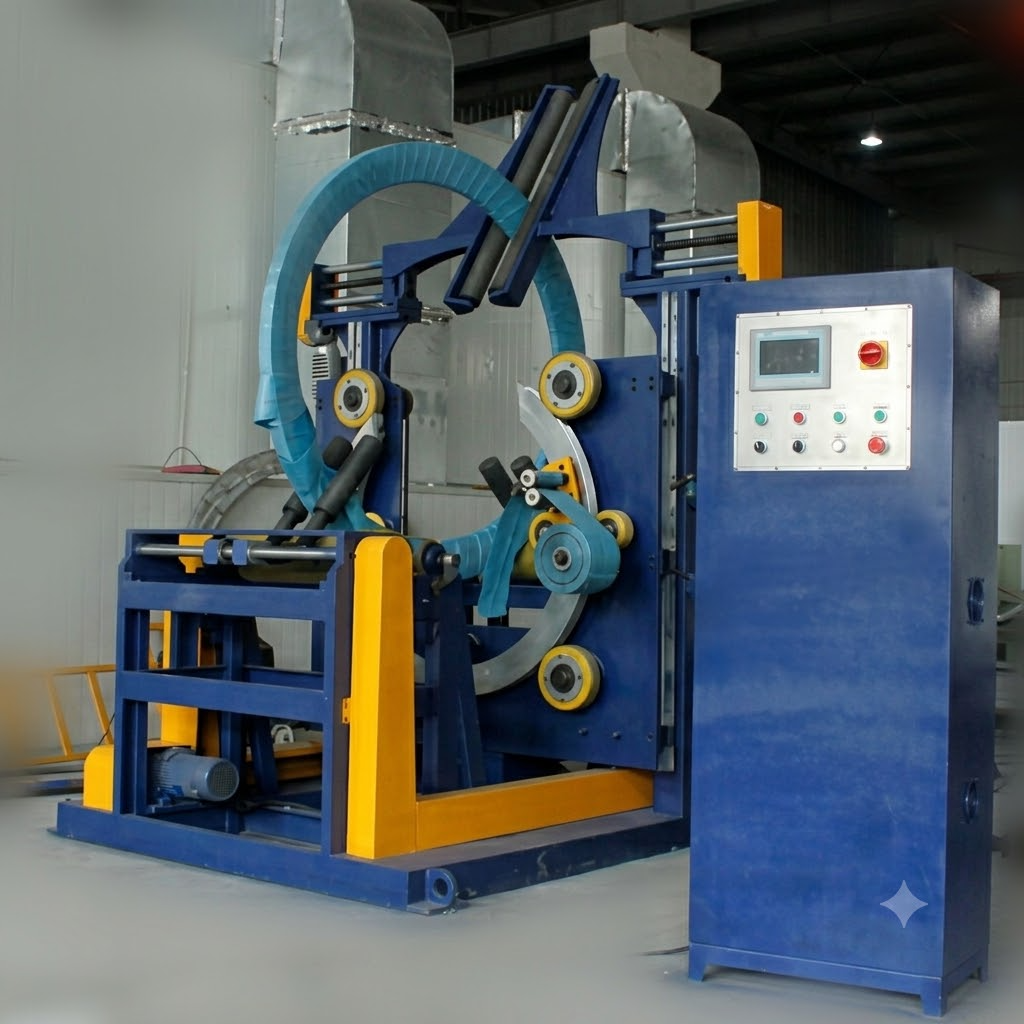
یک دستگاه بستهبندی کلاف فولادی، مراحل زیر را هماهنگ میکند: کلاف به موقعیت مشخصی منتقل میشود، مواد بستهبندی از طریق سوراخ کلاف وارد میشوند، حرکت نسبی کنترلشده، مواد را در اطراف کلاف قرار میدهد، انتهای آن محکم میشود و کلاف به مرحله تایید شده بعدی تحویل داده میشود. اجزای دقیق، ترتیب حرکت، عملکردهای ایمنی و مراحل بازیابی به مستندات مدل تایید شده و ارزیابی ریسک سایت بستگی دارد.
سوال عملی صرفاً این نیست که «آیا حلقه میچرخد؟»، بلکه این است که آیا هر انتقال - از بارگیری تا تخلیه - شرایط شناختهشدهای برای ادامه، فرد یا سیستم مسئول و نتیجهای پذیرفتهشده دارد یا خیر.
این توالی، یک پیکربندی مستند را توضیح میدهد؛ مدل، کویل، مواد، تنظیمات و شرایط زمانبندی باید قابل مشاهده باشند.
اول، کل چرخه را به عنوان هفت انتقال ببینید
این نوع چیدمان کلمات میتواند کارهای مهم قبل و بعد از چرخش قابل مشاهده را پنهان کند. یک چرخه کامل حداقل این سوالات را دارد:
- ورود: آیا کویل با روش انتقال تایید شده به ایستگاه رسیده است؟
- تثبیت موقعیت: آیا پشتیبانی میشود، جهتگیری شده و در محدودهی تأیید شدهی دستگاه فعلی قرار دارد؟
- مقدمه مواد: آیا مواد بستهبندی در مسیر مورد نظر قرار دارند و انتهای جلویی آن با روش تأیید شده محکم شده است؟
- حرکت بستهبندی کنترلشده: آیا شرایط لازم برای حرکت و ایمنی قبل از شروع حرکت فراهم است؟
- تکمیل: آیا پوشش مورد توافق یا شرایط تکمیل برنامه ریزی شده حاصل شده است؟
- پایان: آیا دم محکم شده و نتیجه بسته بندی بررسی شده است؟
- دست گرفتن: آیا منطقه امن است و آیا کویل به مرحله فرآیند تعریف شده بعدی منتقل میشود؟
این مقاله از این ترتیب پیروی میکند زیرا ترتیبی است که یک اپراتور، مهندس یا خریدار باید آن را درک کند. این مقاله جایگزین رویه سایت برای هیچ ایستگاهی نمیشود.
چگونه چرخه بسته بندی آشکار می شود
مرحله 1: سیم پیچ را بارگیری و قرار دهید
سیمپیچ ممکن است توسط جرثقیل، چرخ دستی، نوار نقاله یا رابط خط وارد شود. سختافزاری که آن را پشتیبانی و در مرکز قرار میدهد، ممکن است شامل غلتکها، توقفها، راهنماها، حسگرها یا سایر تمهیدات تأیید شده باشد. قبل از اینکه حرکت پیچشی مجاز باشد، منطق واقعی دستگاه ممکن است به سیگنال حضور، تأیید موقعیت، وضعیت نگهبان یا سایر شرایط نیاز داشته باشد.
موقعیت مکانی اهمیت دارد زیرا مسیر مواد و قطعات متحرک برای یک پوشش کویل شناخته شده طراحی شدهاند. یک کویل جابجا شده یا با جهت نادرست میتواند پوشش را تغییر دهد، یک تماس ناخواسته ایجاد کند یا تحویل بعدی را غیرقابل اعتماد کند. موقعیت مکانی مجاز و پاسخ به یک انحراف باید از نقشه فعلی، شرح کنترلها و بررسی ریسک ناشی شود - نه از یک ویدیوی عمومی.
مرحله 2: مواد بسته بندی را معرفی و محکم کنید
مواد از یک رول یا توزیعکننده به سمت مسیر بستهبندی حرکت میکنند. در برخی طرحها، راهنماها و محرکها آن را قرار داده و نگه میدارند؛ در برخی دیگر، یک اپراتور قبل از شروع بخش خودکار، یک مرحله رزوهزنی یا اتصال تأیید شده را انجام میدهد. پایگاه دانش خانواده محصول، چندین خانواده مواد را فهرست میکند:
- فیلم کششی
- فیلم یا کاغذ VCI
- فیلم پی وی سی / مات
- پارچه
- مقاله
این مشخص نمیکند که کدام یک برای یک کویل، محیط یا بستهبندی خاص مناسب است.
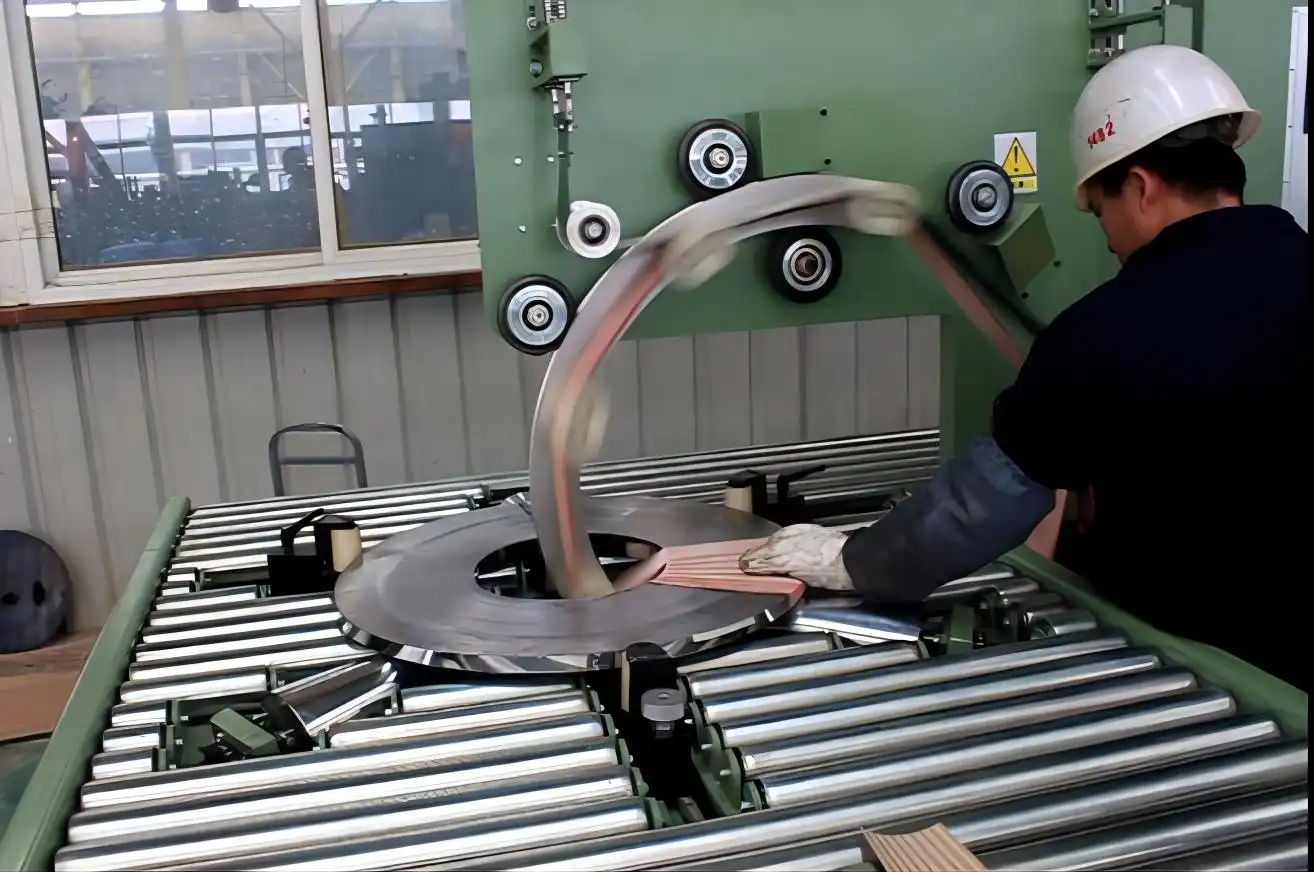
مرز بین انسان و ماشین را به طور واضح بیان کنید. یک ماشین میتواند حرکت بستهبندی را خودکار کند در حالی که بارگیری مواد، تغییر یا بازرسی نهایی همچنان دستی انجام شود. این به طور خودکار یک نقص نیست؛ این یک تصمیم طراحی و کنترل ریسک است که باید در دستورالعمل کار و طرحبندی قابل مشاهده باشد.
مرحله ۳: ایجاد مسیر پیچشی با حرکت نسبی
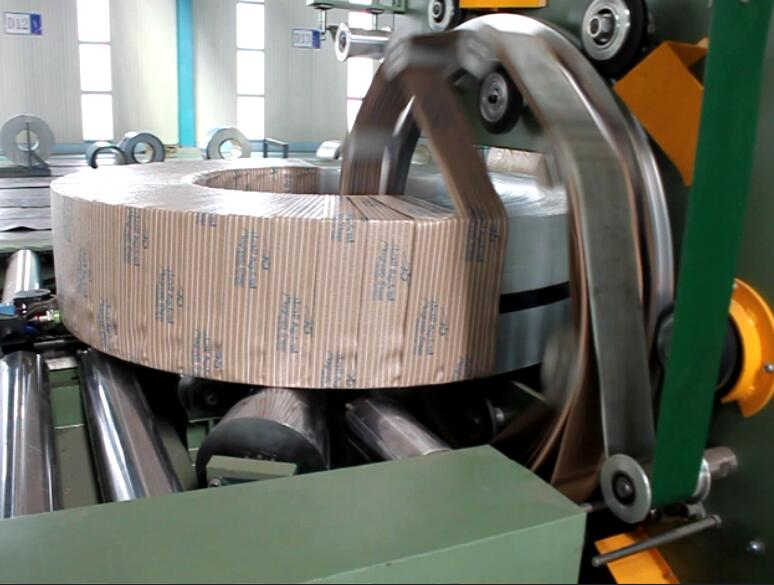
در فرآیند عبور از خط چشم، ماده از میان روزنهی سیمپیچ عبور میکند. یک حلقه یا مجموعهی پیچشی در اطراف آن روزنه حرکت میکند در حالی که سیمپیچ ممکن است توسط غلتکها پشتیبانی یا حرکت داده شود. رابطهی بین این حرکات، ماده را در سطح مورد نظر پیش میبرد و یک مسیر همپوشانی ایجاد میکند.
نام حرکات از نتیجهی آنها اهمیت کمتری دارد: مواد باید مسیر تأیید شده را بدون شکاف ناخواسته، گیر کردن، دنباله شل یا تماس با یک منطقهی حفاظتشده طی کنند. ماشینهای مختلف ممکن است از طریق چیدمانهای مکانیکی مختلف به این هدف دست یابند، بنابراین یک نمودار عمومی باید با تجهیزات نشان داده شده مطابقت داشته باشد یا به عنوان یک توضیح کلی برچسبگذاری شود.

مرحله ۴: کنترل پوشش بدون اشتباه گرفتن یک تنظیم با نتیجه
کشش به حفظ تماس مواد با سیمپیچ کمک میکند؛ همپوشانی نشان میدهد که چگونه یک پاس با پاس قبلی مرتبط است. هر دو بر ظاهر و پیوستگی بستهبندی تأثیر میگذارند، اما هیچکدام به تنهایی محافظت یا پذیرش بستهبندی را اثبات نمیکنند. نوع ماده، وضعیت سطح، هندسه سیمپیچ، مسیر قرارگیری در معرض، جابجایی و روش بازرسی، همگی مهم هستند.
برای یک آزمایش واقعی بستهبندی، موارد زیر را ثبت کنید—و عبارات «مشخص شده»، «اندازهگیری شده» و «توصیه شده» را از هم جدا نگه دارید :
| چه چیزی ضبط شود | چرا مهم است |
|---|---|
| مشخصات مواد | خانوادههای مختلف مادی رفتار و محافظت متفاوتی دارند |
| نسخه تنظیمات یا دستور پخت | نتایج باید در برابر یک پیکربندی شناختهشده قابل تکرار باشند. |
| وضعیت و ابعاد کویل | پوشش به پوشش و سطح واقعی کویل بستگی دارد |
| الزام پوشش | هدف پذیرش را تعریف میکند، نه فقط تنظیمات دستگاه را |
| روش بازرسی | پذیرش باید با یک رویه توافق شده قابل بررسی باشد |
| نتیجه | محاکمه را به یک سابقه کیفی قابل ردیابی تبدیل میکند |
بدون در نظر گرفتن سابقه مدل فعلی و مبنای کیفیت، درصد همپوشانی یا مقدار تنش ظاهراً دقیق را منتشر نکنید.
مرحله ۵: مشخص کنید که پیچیدن کامل شده است
تکمیل ممکن است بر اساس چرخشهای برنامهریزیشده، حرکت، موقعیت یا سایر شرایط تأیید شده باشد. اما «موتور متوقف شده» معیار پذیرش بستهبندی نیست. بستهبندی همچنان به پوشش تعریفشده، دنباله ایمن و نتیجه بازرسی برای کار خاص نیاز دارد.
اینجاست که یک خط تولید از مالکیت واضح بهرهمند میشود: منطق کنترل ممکن است تعیین کند که حرکت کامل شده است؛ یک قانون کیفیت ممکن است تعیین کند که آیا نتیجه قابل قبول است یا خیر؛ ایستگاه بعدی ممکن است به یک سیگنال آزادسازی اضافی نیاز داشته باشد. ترکیب این تصمیمات در یک ادعای مبهم «خودکار»، خطرات را پنهان میکند.
مرحله ۶: دم را گیره بزنید، ببرید و محکم کنید
در پایان چرخه، یک دستگاه ممکن است مواد را گیره کند، آن را برش دهد و دنباله را از طریق یک روش خاص طراحی محکم کند. سایر سیستمها ممکن است به یک مرحله پرداخت با کمک اپراتور نیاز داشته باشند. مکانیزم را از مدل دیگری تعمیم ندهید یا روش گرما، فشار، چسب یا گیره را توصیف نکنید، مگر اینکه برای پیکربندی انتخاب شده مستند شده باشد.
سوال مفید بازرسی ساده است: آیا تیم مسئول میتواند نشان دهد که قطعه نهایی باید کجا باشد، چگونه بررسی میشود، نقص چگونه به نظر میرسد و وقتی قابل قبول نیست چه اتفاقی میافتد؟ این کار یک مکانیسم مبهم را به یک نقطه پذیرش کنترلشده تبدیل میکند.
مرحله ۷: کویل را تخلیه، تنظیم مجدد و تحویل دهید
پس از پذیرش بسته و برآورده شدن شرایط آمادگی ایستگاه، کویل به مرحله بعدی جابجایی میرود. یک دستور پخت ممکن است توسط اپراتور یا از طریق یک سیستم متصل انتخاب شود، اما این مقاله نحوه انجام این انتخاب را در نظر نمیگیرد. چرخه بعدی باید تنها پس از برآورده شدن شرایط تعریف شده دستگاه برای آمادگی ایمن آغاز شود.
اگر فرآیند اطراف نیاز به تسمهکشی، برچسبگذاری، توزین، انباشتن یا سوابق ERP/MES داشته باشد، این موارد ماژولها یا رابطهای مجاور هستند، مگر اینکه به صراحت به عنوان بخشی از محدوده ذکر شده گنجانده شده و آزمایش شوند.
آنچه کنترلها باید قابل مشاهده کنند
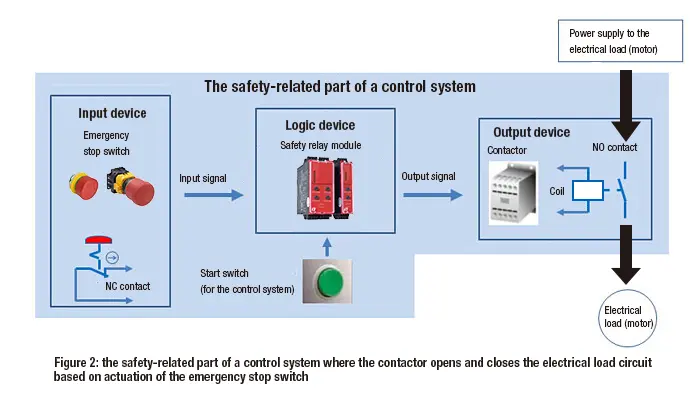
برای یک نصب خاص، PLC/HMI جایی است که وضعیت دستگاه، مجوزهای دسترسی، دستورالعمل انتخاب شده، وضعیت حرکت و خطاها ممکن است ارائه شود. یک بررسی مهندسی مفید به جای تکیه بر یک عکس جذاب روی صفحه نمایش، به یک نمودار توالی ساده نیاز دارد. این نمودار باید مشخص کند که چه سیگنال یا شرایطی اقدام بعدی را مجاز میکند، کدام سیستم آن را دارد و چه چیزی توالی را متوقف میکند.
عملکردهای ایمنی نیاز به ارزیابی ریسک، مستندسازی و بررسی واجد شرایط مختص هر دستگاه دارند. این مرور کلی هرگز نباید برای دور زدن حفاظ، لغو قفل داخلی یا اجازه راهاندازی مجدد استفاده شود.
وقتی چرخه طبیعی مختل میشود
وقفههای رایج عبارتند از:
- شکستگی مواد یا غلتش ناشی از خستگی
- گارد باز شده
- تغییر کویل
- از دست دادن سیگنال مورد نیاز
- رویداد قدرت
اینها صرفاً مزاحمت نیستند - آنها حالت عملیاتی را تغییر میدهند. پاسخ تأیید شده مختص مدل و سایت است. به عنوان یک مرز کلی، حرکت را طبق طراحی متوقف کنید، از راهاندازی مجدد غیرمنتظره جلوگیری کنید، بار را پایدار نگه دارید، فرآیند جداسازی/بازیابی تأیید شده را دنبال کنید، نتیجه جزئی را بررسی کنید و در صورت نیاز، روند را تشدید کنید.
چگونه چرخه را قبل از فراخوانی برای تولید، تأیید کنیم؟
از یک آزمایش زمانبندیشده و مستند استفاده کنید - نه سریعترین نمایش تکی. نقاط شروع و توقف زمانبندی را تعریف کنید، چرخههای مکرر را ثبت کنید، وقفهها را شناسایی کنید و کویل، مواد، تنظیمات و روش بازرسی را با سابقه نگه دارید. هم مسیر عادی و هم پاسخ تأیید شده به وقفههای واقعبینانه را فقط در جایی که آزمایش تحت رویه مسئول ایمن است، ثبت کنید.
خروجی مفید فقط یک میانگین زمانی نیست. بلکه یک رکورد قابل ردیابی است که به تولید، کیفیت، مهندسی و تأمینکننده اجازه میدهد ببینند چه چیزی لحاظ شده، چه چیزی تغییر کرده و چه چیزی باید بهبود یابد.
مرحله بعدی توصیه شده
این سه مورد را دقیقاً برای دستگاه مورد نظر درخواست کنید:
- نمودار توالی حرکت جریان
- یک ویدیوی نمونه از چرخه پیوسته
- رویه تأیید شده برای وقفه/بازیابی
آنها را به همراه پوشش کویل، مشخصات مواد، معیارهای پذیرش و طرح جابجایی سایت در همان جلسه بررسی کنید. این نقطهای است که یک توضیح کلی به یک طرح عملیاتی قابل اجرا تبدیل میشود.
جزئیات بصری

اینجا را کلیک کنید تا تصویر را بزرگ تر ببینید.
اینجا را کلیک کنید تا تصویر را بزرگ تر ببینید.
اینجا را کلیک کنید تا تصویر را بزرگ تر ببینید.
اینجا را کلیک کنید تا تصویر را بزرگ تر ببینید.
نحوه کار را تماشا کنید
کشف کنید که چگونه راهکارهای بستهبندی خودکار ما، کارایی خط تولید شما را بهینه میکنند. این ویدیو، عملیات یکپارچهای را که برای حداکثر محافظت طراحی شده است، نشان میدهد.
اعتماد توسط کارخانههای فولاد و رهبران صنعت
تولیدکنندگان جهانی به تجهیزات بستهبندی سنگین FHOPE متکی هستند


آمادهاید تا خط بستهبندی خود را بهینه کنید؟
با تحلیل بازگشت سرمایه، یک پیشفاکتور سفارشی دریافت کنید. مهندسان ما ظرف ۲۴ ساعت پاسخ میدهند.
- طراحی چیدمان رایگان
- پشتیبانی نصب جهانی
- شامل گارانتی 2 ساله
اطلاعات شما امن است و هرگز به اشتراک گذاشته نخواهد شد.
ماشین آلات مرتبط

خط بسته بندی کویل فولادی
مشاهده جزئیات →
خط بسته بندی کویل عمودی
مشاهده جزئیات →
خط بسته بندی کویل شیلنگ
مشاهده جزئیات →
خط بسته بندی کویل مس
مشاهده جزئیات →
خط بسته بندی سیم پیچ
مشاهده جزئیات →
خط بسته بندی پنل
مشاهده جزئیات →
دستگاه بسته بندی لوله
مشاهده جزئیات →
خط بسته بندی پروفیل آلومینیومی
مشاهده جزئیات →
خط بسته بندی و تسمه بندی لوله اتوماتیک FHOPE
مشاهده جزئیات →
خط بسته بندی و تسمه کشی لوله اتوماتیک
مشاهده جزئیات →
دستگاه تسمه کش لوله فولادی اتوماتیک
مشاهده جزئیات →
دستگاه بسته بندی لوله فولادی اتوماتیک FHOPE
مشاهده جزئیات →
خط بسته بندی لوله های پلاستیکی اتوماتیک
مشاهده جزئیات →
خط کیسه زنی لوله PPR/PVC اتوماتیک
مشاهده جزئیات →
دستگاه بسته بندی کیسه های لوله پلاستیکی
مشاهده جزئیات →
دستگاه بسته بندی تایر FPT-200
مشاهده جزئیات →
دستگاه بسته بندی تایر FPT-300
مشاهده جزئیات →
دستگاه بسته بندی تایر FPT-400
مشاهده جزئیات →
دستگاه بسته بندی کویل کابل-FPCA100
مشاهده جزئیات →