Resumen: Este estudio de caso analiza cómo un fabricante de alambre de acero reemplazó el flejado manual con una línea automatizada de empaquetado de bobinas para estabilizar la producción y eliminar las lesiones ergonómicas. Describe una planta que procesa cuatro mil toneladas de alambrón de alto contenido de carbono al mes, pasando de tensores manuales a soluciones automatizadas. El texto señala que los flujos de trabajo anteriores implicaban turnos de doce horas con paradas frecuentes debido a la desalineación de las correas y la fatiga de los trabajadores.
Según estimaciones del sector, el flejado manual puede consumir miles de horas de trabajo al año en plantas de fabricación de metales de tamaño mediano debido a la aplicación inconsistente de la tensión y a los frecuentes atascos de los equipos. Este coste oculto repercute directamente en los plazos de entrega y aumenta las reclamaciones por lesiones ergonómicas en los departamentos de embalaje. Los responsables de planta ahora exigen soluciones automatizadas que ofrezcan un rendimiento predecible sin comprometer la seguridad de la carga ni los estándares de seguridad en planta.
🛠️ Antecedentes del cliente
Sustituir el flejado manual por el embalaje automatizado de bobinas estabiliza el rendimiento diario y elimina de forma permanente las lesiones ergonómicas en entornos de producción de alambre de alto volumen, ya que las instalaciones que procesan miles de toneladas al mes requieren sistemas que mantengan una seguridad de carga constante en flujos de trabajo continuos de trefilado y envío sin depender de la fuerza del operario. La planta procesa cuatro mil toneladas de alambrón de alto carbono 8211 cada mes, gestionando un flujo constante de material entre las estaciones de trefilado y los muelles de envío. El gerente de planta supervisa las operaciones en planta, donde bobinas pesadas se mueven continuamente a través de las zonas de montaje y despacho. Los flujos de trabajo anteriores dependían de tensores manuales que requerían un esfuerzo físico considerable por parte de cada operario de embalaje. Los turnos de trabajo duraban doce horas con paradas frecuentes por desalineación de las correas y fatiga del trabajador. El equipo necesitaba un sistema de embalaje fiable que pudiera manejar diferentes diámetros de bobina sin ralentizar el ritmo de producción.
🏗️ Desafío
La aplicación inconsistente de la tensión manual crea retrasos impredecibles en los envíos, aumenta las tasas de lesiones laborales y genera costosos desperdicios de material en operaciones de bobinas pesadas, lo que requiere soluciones automatizadas que estandaricen la seguridad de la carga y reduzcan la tensión repetitiva, al tiempo que evitan que los daños durante el transporte ralenticen los cronogramas de despacho. El personal de planta suele dedicar entre quince y veinticinco minutos por bobina a asegurar las correas a mano mientras lucha con ajustes de presión variables. Las bobinas de alambre desplazadas durante el transporte provocaron devoluciones de clientes y dañaron repetidamente los materiales de embalaje de protección. Los movimientos repetitivos de flexión causaron tensión crónica en la espalda a dos trabajadores en un solo trimestre. Los datos de la industria indican que cada atasco manual puede costar a las instalaciones varios cientos de dólares en pérdida de producción por hora. Los registros de mantenimiento registraron obstrucciones frecuentes del cabezal debido a la alimentación incorrecta de material de flejado que ingresaba a la cámara de sellado.
🔗 Relacionado : Explora más soluciones
📈 Diseño de soluciones
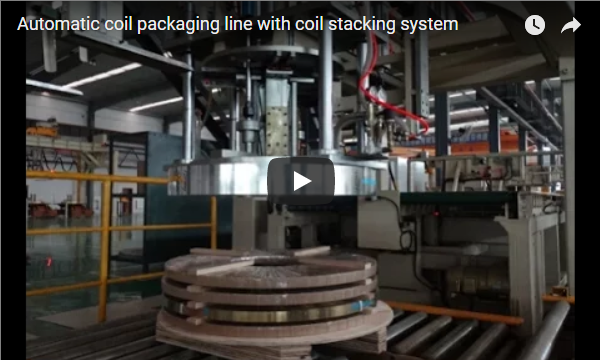
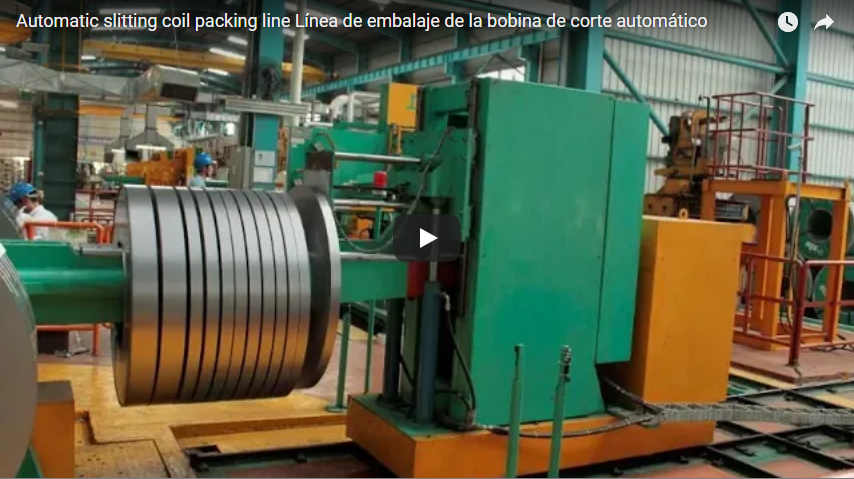
El flejado orbital automatizado con control de tensión de precisión proporciona una sujeción uniforme de la carga, eliminando por completo la manipulación manual peligrosa del flujo de trabajo de embalaje. Esto garantiza que los sistemas mantengan una presión constante en el fleje, independientemente del peso de la bobina, sin intervención del operario ni grapas mecánicas. El equipo de ingeniería seleccionó un sistema que alimenta el fleje de PET o acero de alta resistencia directamente alrededor de la circunferencia del carrete de alambre. Sensores de proximidad alinean cada bobina metálica dentro de la zona de flejado antes de que comience el proceso. Un controlador lógico programable coordina la alimentación, el tensado, el sellado por fricción y el corte del fleje en un ciclo continuo. Este ordenador industrial automatiza secuencias de maquinaria complejas sin programación manual, mientras que el sellado por fricción utiliza calor y presión específicos para fusionar los extremos del fleje sin grapas metálicas ni adhesivo. Este enfoque mantiene una presión constante en el fleje para todos los pesos de los paquetes sin intervención del operario. El diseño se integra a la perfección con las grúas puente y las cintas transportadoras existentes para garantizar la continuidad ininterrumpida del flujo de trabajo.
| Parámetro | Especificación | Condición de uso |
|---|---|---|
| Rango de tensión de la correa | Aplica una fuerza de 500 a 7000 N bajo condiciones de peso de bobina variables. | Se ajusta automáticamente a las variaciones de diámetro. |
| Duración del tiempo de ciclo | Completa un paquete en menos de 45 segundos durante el funcionamiento continuo de la línea. | Funciona a la velocidad de producción estándar. |
| Resistencia de la junta de sellado | Alcanza una resistencia a la rotura de las correas superior al 85 % bajo cargas de vibración estándar para el transporte de mercancías. | Mantiene su integridad durante la manipulación del transporte. |
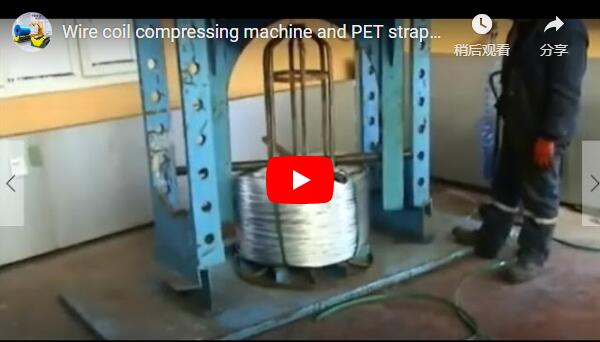
La máquina de embalaje de bobinas seleccionada cuenta con un sistema de flejado a través del ojo para varillas de alambre gruesas y un recorrido orbital para bobinas de cable más ligeras. Los operarios simplemente colocan cada bobina en la plataforma giratoria y pulsan el botón de inicio. Tras el flejado, se colocan inmediatamente las envolturas protectoras para proteger contra la humedad y la abrasión durante el transporte de larga distancia. Esta configuración cumple con los estándares modernos de embalaje industrial, manteniendo una baja complejidad operativa. Puede consultar configuraciones detalladas para los flujos de trabajo de compresión y flejado en nuestra página de soluciones de embalaje de alambre.
🛡️ Implementación
La integración exitosa del sistema requiere una preparación estructurada del piso, actualizaciones eléctricas y capacitación práctica para los operadores antes de que comience la validación completa de la producción en las líneas de empaque automatizadas. Por lo general, las instalaciones logran un rendimiento estable en pocas semanas al alinear la ubicación del equipo con las transferencias de cintas transportadoras existentes. El equipo de instalación montó la línea de empaque de bobinas junto a la cinta transportadora de inspección final para una continuidad de flujo de trabajo sin interrupciones. Los ingenieros eléctricos enrutaron nuevas líneas neumáticas y reforzaron las conexiones de alimentación para soportar cargas máximas de motor de forma segura. El personal de mantenimiento recibió capacitación práctica sobre la calibración de la tensión de las correas y los procedimientos de reemplazo de cabezales de soldadura por fricción. El equipo del gerente de planta ejecutó ciclos en seco con plataformas giratorias vacías antes de introducir los productos de alambre de acero reales. El panel de control utiliza interfaces táctiles simples que minimizan los errores de programación durante los cambios de turno.
La puesta en marcha inicial reveló la necesidad de realizar pequeños ajustes para bobinas de mayor diámetro. Los ingenieros modificaron la separación de los rodillos guía para adaptarse a flejes de hasta treinta y dos milímetros de ancho. El sistema detecta automáticamente las dimensiones de la bobina y ajusta la velocidad de alimentación en consecuencia. Los operarios siguen ahora un procedimiento de carga estandarizado que tarda menos de diez segundos por unidad. Los controles de calidad confirman la precisión de la colocación del fleje, con una desviación máxima de dos milímetros respecto a la zona objetivo. Esta precisión evita que los flejes sueltos se enganchen en las horquillas de la carretilla elevadora o en los bordes de los palés durante el movimiento en el almacén. Las guías de integración completas para equipos de embalaje automatizados están disponibles en nuestro portal de documentación técnica.
🔗 Ver también : Equipos relacionados
⚙️ Datos de resultados
El bobinado automatizado generalmente aumenta la productividad del embalaje entre un cuarenta y un sesenta por ciento, al tiempo que reduce los informes de lesiones laborales a casi cero durante el funcionamiento continuo, ya que las instalaciones reportan consistentemente menos reclamaciones por daños relacionados con el transporte y menor desperdicio de material cuando los algoritmos de tensión precisos reemplazan las estimaciones manuales. La máquina de bobinado automatizado ahora maneja más de seiscientas bobinas de alambre por turno sin necesidad de intervención manual. Las pruebas de terceros y los parámetros de referencia típicos de la industria muestran que las quejas de los clientes relacionadas con bobinas desplazadas a menudo disminuyen entre un cincuenta y un setenta por ciento después de la finalización de la instalación. El desperdicio de material disminuyó porque el sistema aplica valores de tensión exactos en lugar de depender de las estimaciones del operador. Los técnicos de mantenimiento reportan menos atascos de cabezales y un menor consumo de piezas de repuesto en todos los turnos. La productividad del muelle de envío mejoró ya que los palés llegan completamente asegurados y listos para las operaciones de carga inmediatas.
La planta también estandarizó su flujo de trabajo de embalaje protector. Ahora, cada ciclo de la máquina de embalaje de bobinas incluye el envoltorio con film, el flejado y la aplicación de etiquetas en una secuencia ininterrumpida. El personal del almacén dedica menos tiempo a volver a asegurar los paquetes antes del envío. Los informes de campo confirman que las empresas de transporte manipulan las bobinas flejadas de forma uniforme sin necesidad de refuerzos adicionales. Esta uniformidad simplifica la rotación del inventario y reduce los conflictos de espacio en los muelles de carga. Los operarios aprecian el menor ruido del motor en comparación con los cabezales de flejado neumáticos anteriores. La reducción de la vibración también prolonga la vida útil de los rodamientos de la cinta transportadora en las estaciones de manipulación adyacentes.
🛠️ Análisis del retorno de la inversión
Los sistemas de empaquetado automatizados suelen recuperar la inversión inicial en un plazo de doce a dieciocho meses gracias a la reasignación de mano de obra, la reducción del desperdicio de material y una entrega de pedidos más rápida. Los ahorros proyectados se acumulan a lo largo de los volúmenes de producción anuales, ya que los tiempos de ciclo predecibles minimizan los gastos de envío urgente. La inversión inicial cubrió la línea de empaquetado de bobinas, las mejoras de control y los servicios de instalación en toda la planta de producción. Las instalaciones suelen observar reducciones de entre el veinticinco y el treinta y cinco por ciento en los costos operativos mensuales tras eliminar las primas por horas extras y la necesidad de personal temporal durante las temporadas altas. La planta reasignó a dos operarios capacitados a funciones de inspección de calidad que impactan directamente en los índices de satisfacción del cliente. El consumo típico de flejes disminuye entre un diez y un veinte por ciento gracias a algoritmos de tensión precisos que evitan el apriete excesivo y el desgarro del material.
Las reclamaciones por daños en la carga suelen reducirse de varios incidentes mensuales a prácticamente cero gracias a la estandarización de la seguridad de la carga en todos los flujos de trabajo de envío. Las primas de seguro se estabilizaron a medida que mejoraron de forma constante los registros de lesiones ergonómicas en el departamento de embalaje. El tiempo de ciclo predecible del sistema permite realizar pronósticos de envío diarios precisos, lo que reduce los gastos de envío urgente durante los períodos de máxima demanda. Estos ahorros operativos se acumulan rápidamente al calcularse en función de los volúmenes de producción anuales. Los contratos de mantenimiento cubren las inspecciones rutinarias de los cabezales y las calibraciones de los sensores para garantizar la fiabilidad a largo plazo.
Nota de Adquisiciones: Verifique los rangos de tensión reales y la eficiencia del sellado con su proveedor específico antes de finalizar los pedidos de compra. Los equipos de embalaje industrial típicos funcionan mejor cuando se ajustan a los pesos exactos de las bobinas y a las especificaciones del material de la correa. Solicite siempre los resultados de las pruebas de estabilidad de carga realizadas por terceros para bobinas de metal pesado que superen las dos toneladas.
Lista de verificación para la toma de decisiones de compra
-
Confirme los anchos de flejado compatibles (de 16 mm a 32 mm) para su inventario actual de varillas de alambre.
-
Verifique la compatibilidad del control PLC con los ajustes de velocidad de la cinta transportadora y los enclavamientos de seguridad existentes.
-
Compruebe la disponibilidad del cabezal de soldadura por fricción y los plazos de entrega de los repuestos con el fabricante.
-
Solicitar validación del tiempo de ciclo bajo condiciones reales de temperatura y humedad del piso.
-
Revise los términos de la garantía que cubren la protección contra sobrecarga del motor y los servicios de calibración de sensores.
Preguntas frecuentes
¿Qué materiales de flejado son los más adecuados para bobinas de alambre de acero de gran peso? El fleje de PET de alta resistencia soporta eficazmente la mayoría de los pesos estándar de bobinas. El fleje de acero proporciona la máxima sujeción para bobinas de metal ultra pesadas que superan las dos toneladas. Ambos materiales se integran con los cabezales de tensado automatizados sin necesidad de modificaciones mecánicas importantes.
¿En qué se diferencia el flejado orbital de los métodos manuales? Los mecanismos orbitales hacen girar el cabezal de alimentación de la fleje alrededor de un punto fijo, en lugar de tirar del material sobre la superficie de la bobina. Este movimiento proporciona una presión uniforme, minimizando el estiramiento de la fleje y reduciendo la fatiga del operario durante los ciclos de embalaje repetidos.
¿Puede este sistema manejar automáticamente diámetros variables de bobinas de alambre? Las modernas máquinas de empaquetado de bobinas detectan los cambios de diámetro mediante sensores de proximidad o ajustes de lote preprogramados. La unidad de control ajusta la posición de los rodillos guía y la velocidad de alimentación para mantener una tensión de fleje uniforme en todos los tamaños de paquete.
🛡️ Nota de conformidad : Este equipo está diseñado para cumplir con los requisitos ISO y CE. Verifique las certificaciones específicas con el fabricante antes de adquirirlo.